คุณจะออกแบบชิ้นส่วนกลึงโลหะที่คุ้มต้นทุนในการผลิตได้อย่างไร
เหตุใดการตัดสินใจออกแบบจึงกำหนดต้นทุนส่วนใหญ่ของชิ้นส่วนกลึงโลหะ
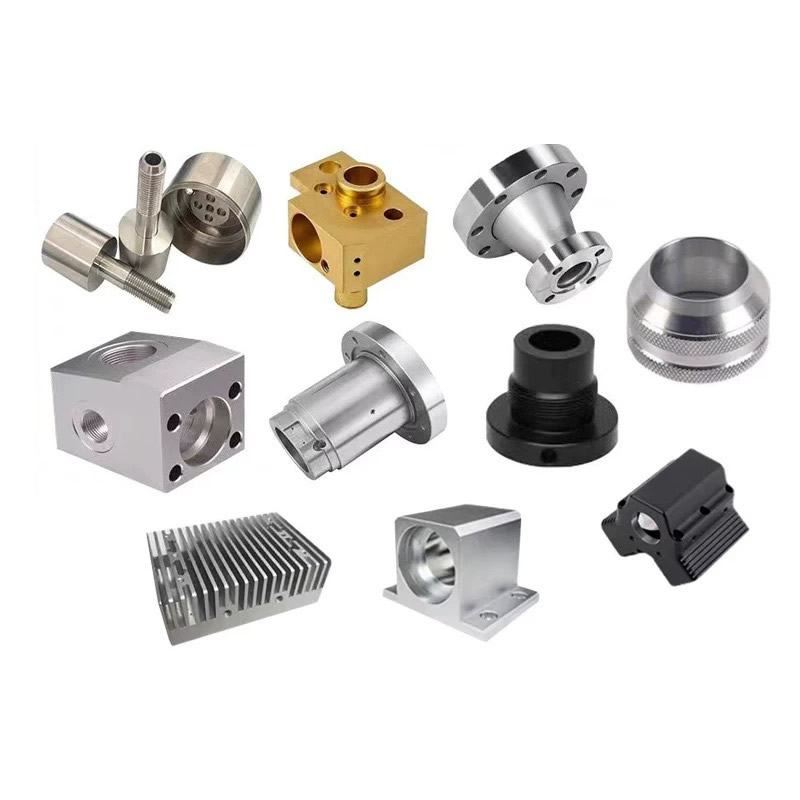
A โลหะกลายเป็นส่วนหนึ่งผลิตขึ้นบนเครื่องกลึง โดยที่ชิ้นงานหมุนและเครื่องมือแบบจุดเดียวจะขจัดวัสดุตามแกนการหมุน กระบวนการนี้มีประสิทธิภาพสูงสำหรับลักษณะทรงกระบอก แต่มีข้อจำกัดทางเรขาคณิต คุณลักษณะที่อยู่นอกขีดจำกัดเหล่านั้นจะบังคับให้มีการดำเนินการรอง การใช้เครื่องมือพิเศษ หรือรอบเวลาช้าลง
ตัวเลือกการออกแบบที่สำคัญที่สุด:
- คำบรรยายภาพเกณฑ์ความคลาดเคลื่อนที่เกินกว่ากระบวนการที่มีอยู่ตามธรรมชาติ
- ข้อกำหนดการตกแต่งพื้นผิวที่ต้องมีการดำเนินการขั้นที่สอง
- ความหนาของผนังที่ทำให้เกิดการสั่นสะเทือนหรือการโก่งตัว
- ข้อมูลจำเพาะของเกลียวที่ต้องใช้เครื่องมือพิเศษ
- ความแข็งของวัสดุที่เร่งการสึกหรอของเครื่องมือ
ชิ้นส่วนที่ออกแบบมาสำหรับกระบวนการกลึงตั้งแต่เริ่มต้นจะมีต้นทุนน้อยลง ทำงานเร็วขึ้น และรักษาพิกัดความเผื่อได้สม่ำเสมอมากกว่าชิ้นส่วนที่ถือว่าการกลึงเป็นเพียงสิ่งที่คิดในภายหลัง
คุณสมบัติการออกแบบสามประการที่ช่วยเพิ่มต้นทุนการกลึง
การอดทนมากเกินไป—นิสัยที่มีราคาแพงที่สุด
ข้อผิดพลาดทั่วไปคือการใช้เกณฑ์ความคลาดเคลื่อนที่เข้มงวดกับทุกมิติ แทนที่จะใช้เฉพาะมิติการทำงานเท่านั้น การกลึงมาตรฐานจับโลหะได้ ±0.05 มม. ตาม ISO 2768-f การกลึงที่แม่นยำทำได้ ±0.01 มม. แต่ความคลาดเคลื่อน ±0.01 มม. ในมิติที่ไม่สามารถใช้งานได้จะเพิ่มต้นทุนโดยไม่เพิ่มมูลค่า
| ระดับความอดทน | กระบวนการทั่วไป | ผลกระทบต่อต้นทุนสัมพัทธ์ |
|---|---|---|
| ±0.10 มม | การกลึงมาตรฐาน | พื้นฐาน |
| ±0.05 มม | การกลึงมาตรฐาน | +0–10% |
| ±0.02 มม | การกลึงที่แม่นยำ การวัดระหว่างกระบวนการ | +20–35% |
| ±0.005 มม | การกลึงที่แม่นยำ + SPC การควบคุมความร้อน | +50–80% |
การแก้ไข:ใช้พิกัดความเผื่อที่เข้มงวดเฉพาะกับพื้นผิวผสมพันธุ์ ที่นั่งตลับลูกปืน และส่วนต่อประสานการทำงานเท่านั้น ปล่อยให้ขนาดความสวยงามและการกวาดล้างอยู่ที่พิกัดความเผื่อทั่วไป
ผนังบางและระยะยื่นยาว
ความหนาของผนังต่ำกว่า 1 มม. บนโลหะกลายเป็นส่วนหนึ่งเชิญชวนให้เกิดการสั่นสะเทือน การพูดคุย และการโก่งตัว เครื่องมือดันผนังออกไปแทนที่จะตัดให้เรียบร้อย ผลลัพธ์ที่ได้คือขนาดไม่สอดคล้องกันและคุณภาพผิวงานไม่ดี
การแก้ไข:หากจำเป็นต้องใช้ผนังบางตามการใช้งาน ให้ระบุวัสดุที่คลายความเค้นและคาดว่าพารามิเตอร์การตัดจะช้าลง หากไม่จำเป็นต้องใช้ผนังให้หนาขึ้น เครื่องติดผนังขนาด 1.5 มม. เร็วกว่าผนัง 0.8 มม. ถึงสี่เท่าด้วยค่าความคลาดเคลื่อนเท่ากัน
เกลียวและร่องที่ต้องใช้เครื่องมือพิเศษ
เกลียวเมตริกและเกลียวมาตรฐานถูกตัดโดยใช้เครื่องมือที่มีจำหน่ายทั่วไปในรอบเวลาปกติ แต่โปรไฟล์เกลียวที่ไม่ได้มาตรฐาน เกลียวซ้าย เกลียวหลายจุด และร่องภายในแคบ ต้องใช้เครื่องมือกราวด์แบบกำหนดเอง ความเร็วที่ช้าลง และมักจะดำเนินการครั้งที่สอง
การแก้ไข:ใช้โปรไฟล์เกลียวมาตรฐานทุกครั้งที่เป็นไปได้ หากจำเป็นต้องใช้เกลียวพิเศษ ให้รวมเป็นหนึ่งส่วนต่อชิ้นส่วน แทนที่จะกระจายไปตามเส้นผ่านศูนย์กลางหลายๆ เส้น
การเลือกวัสดุ – การจับคู่ประสิทธิภาพกับกระบวนการ
วัสดุจะกำหนดความเร็วตัด อายุการใช้งานของเครื่องมือ ผิวสำเร็จ และข้อกำหนดในการทำงานขั้นที่สอง ที่ Nuote Metals เราเปลี่ยนกลุ่มวัสดุห้ากลุ่ม โดยแต่ละกลุ่มมีพฤติกรรมการตัดเฉือนที่แตกต่างกัน
| วัสดุ | ความสามารถในการแปรรูป | ดีที่สุดสำหรับ | หมายเหตุการออกแบบ |
|---|---|---|---|
| ทองเหลือง (C36000) | ดีเยี่ยม (ดัชนี 100%) | ตัวเชื่อมต่อ ข้อต่อ บุชชิ่งปริมาณสูง | การตัดเร็วที่สุด ควบคุมเศษได้ดีที่สุด การสึกหรอของเครื่องมือต่ำที่สุด |
| ทองเหลือง (C2680) | ดี (ดัชนี ~30%) | ชิ้นส่วนไฟฟ้าที่ต้องการความเหนียว | ความเร็วช้าลง เศษยาวขึ้น ไร้สารตะกั่ว |
| อะลูมิเนียม (6061) | ดีมาก | โครงสร้างน้ำหนักเบา สเปเซอร์ แผงระบายความร้อน | ความเร็วสูง จบสกอร์ได้ดี เหนียวเหนอะหนะที่ความเร็วต่ำ |
| สแตนเลส (303) | ดี | เพลาและอุปกรณ์ที่ทนต่อการกัดกร่อน | งานแข็งตัว; ต้องการฟีดเชิงบวกและเครื่องมือที่คมชัด |
| สแตนเลส (316) | ปานกลาง | ส่วนประกอบทางทะเลและทางการแพทย์ | ความเร็วช้าลง การสึกหรอของเครื่องมือสูงกว่า 303 |
| เหล็กกล้าคาร์บอน (12L14) | ยอดเยี่ยม | เพลาอุตสาหกรรมทั่วไป, หมุด | เกรดตัดเฉือนฟรี ผิวสำเร็จดี ต้องมีการชุบ |
กฎของเรา:ถ้าโลหะกลายเป็นส่วนหนึ่งไม่ต้องการความต้านทานการกัดกร่อน ทองเหลืองหรือเหล็กกล้าคาร์บอนที่กลึงฟรีจะเป็นตัวเลือกที่มีต้นทุนต่ำที่สุด หากต้องการความต้านทานการกัดกร่อน สแตนเลส 303 จะตัดเฉือนได้ง่ายกว่า 316 ระบุ 316 เมื่อสภาพแวดล้อมต้องการเท่านั้น
สองกรณีการออกแบบที่การเปลี่ยนแปลงลดต้นทุน
ข้อต่อท่อร่วมไฮดรอลิก (Tolerance Rationalization)
ปัญหา: ผู้ผลิตระบบไฮดรอลิกส่งข้อต่อร่วมที่มีพิกัดความเผื่อ ±0.01 มม. ในทุกมิติ รวมถึงแฟลตหกเหลี่ยมและความยาวโดยรวม ชิ้นส่วนถูกเสนอราคาสูงเนื่องจากทุกคุณสมบัติจำเป็นต้องมีการวัดในกระบวนการ
รีวิวของเรา:มีเพียงสามมิติเท่านั้นที่มีความสำคัญต่อการใช้งาน ได้แก่ เส้นผ่านศูนย์กลางระยะพิตช์เกลียว เส้นผ่านศูนย์กลางร่องโอริง และหน้าตัดตั้งฉาก แฟลตหกเหลี่ยมและความยาวโดยรวมไม่มีข้อกำหนดด้านการทำงานที่เกินกว่าพิกัดความเผื่อทั่วไป
การเปลี่ยนแปลง:เราเสนอ ±0.05 มม. สำหรับขนาดที่ไม่สำคัญ และคงไว้ ±0.01 มม. สำหรับคุณสมบัติการทำงานทั้งสามเท่านั้น
ผลลัพธ์: รอบเวลาลดลง 22% ขณะนี้ชิ้นส่วนทำงานโดยมีการตรวจสอบมาตรฐานในมิติที่สำคัญ 3 มิติและการสุ่มตัวอย่างทั่วไปในส่วนที่เหลือ ประหยัดต้นทุนรายปีเกิน 15%
ตัวเรือนเซนเซอร์สแตนเลส (ใช้วัสดุทดแทน)
ปัญหา: ผู้ผลิตเซ็นเซอร์ระบุสแตนเลส 316 สำหรับตัวเครื่องที่สัมผัสกับอากาศในห้องปฏิบัติการภายในอาคารเท่านั้น ชิ้นส่วนมีรูเจาะภายในลึกโดยมีผนัง 1.2 มม. การตัดเฉือน 316 ที่ความหนาของผนังนั้นทำให้เกิดการสะท้านและต้องใช้ความเร็วต่ำ ส่งผลให้ต้นทุนในการขับสูงขึ้น
รีวิวของเรา:สภาพแวดล้อมการทำงานแห้ง ควบคุมอุณหภูมิ และปราศจากคลอไรด์ 316 มีการระบุมากเกินไป
การเปลี่ยนแปลง:เราเสนอเหล็กกล้าไร้สนิม 303 ซึ่งตัดเฉือนง่ายกว่า ทนทานต่อการกัดกร่อนเพียงพอสำหรับสภาพแวดล้อมภายในอาคาร และเข้ากันได้กับวัสดุซีลที่มีอยู่
ผลลัพธ์: ความเร็วในการตัดเพิ่มขึ้น 40% การพูดคุยถูกกำจัด อายุการใช้งานของเครื่องมือเพิ่มขึ้นสามเท่า ลูกค้าผ่านคุณสมบัติ 303 สำหรับเซ็นเซอร์ภายในอาคารทุกรุ่น
ข้อมูลจำเพาะทางเทคนิค – ซองหมุนของเรา
| พารามิเตอร์ | พิสัย | หมายเหตุ |
|---|---|---|
| เส้นผ่านศูนย์กลางส่วนสูงสุด | 431 มม | เส้นผ่านศูนย์กลางใหญ่ขึ้นต้องใช้เครื่องกลึงแบบหัวตายตัว |
| ความยาวส่วนสูงสุด | 990 มม | ชิ้นส่วนที่ยาวกว่าอาจต้องมีอุปกรณ์จับยึดพิเศษ |
| ความอดทนมาตรฐาน | ±0.05 มม | ISO 2768-f สำหรับโลหะ |
| ความอดทนที่แม่นยำ | ±0.01 มม. ถึง ±0.005 มม | ต้องมีการวัดระหว่างกระบวนการและ SPC |
| การตกแต่งพื้นผิว | Ra 0.4 µm ถึง Ra 3.2 µm | ผิวสำเร็จที่ละเอียดยิ่งขึ้นใช้ได้กับการทำงานรอง |
| วัสดุ | ทองเหลือง อลูมิเนียม สแตนเลส เหล็กคาร์บอน ทองแดง | ใช้พารามิเตอร์เฉพาะของวัสดุ |
สำหรับชิ้นส่วนที่กลึงเป็นโลหะนอกช่วงเหล่านี้ เราจะแจ้งให้คุณทราบก่อนที่จะอ้างอิง แทนที่จะแจ้งหลังจากบทความแรกล้มเหลว
คำถามที่พบบ่อย
คำถามที่ 1: ฉันจะรู้ได้อย่างไรว่าชิ้นส่วนของฉันเหมาะกับการกลึงหรือไม่
ตอบ: ปัจจัยชี้ขาดคือความสมมาตรในการหมุน หากคุณลักษณะที่สำคัญของชิ้นส่วนมีศูนย์กลางอยู่ที่แกนเดียว เช่น เพลา หมุด บุชชิ่ง ข้อต่อ ตัวเชื่อมต่อ ตัวเว้นระยะ การกลึงถือเป็นกระบวนการที่รวดเร็วและประหยัดที่สุดเกือบทุกครั้ง หากชิ้นส่วนมีหลุม ร่อง หรือรูปแบบรูกระจายไปตามหน้าตัดหลายหน้า การกัดหรือการกลึงมิลลิ่งถือเป็นกระบวนการหลักที่ถูกต้อง ซัพพลายเออร์ที่มีความสามารถจะแจ้งให้คุณทราบเมื่อการกลึงไม่ใช่คำตอบที่ถูกต้อง แทนที่จะบังคับชิ้นส่วนของคุณเข้ากับเครื่องกลึง ที่ Nuote Metals เราจะตรวจสอบทุกแบบเพื่อให้กระบวนการเหมาะสมก่อนเสนอราคา
คำถามที่ 2: ฉันควรระบุพิกัดความเผื่อใดสำหรับชิ้นส่วนที่กลึงเป็นโลหะ
ตอบ: ระบุพิกัดความเผื่อที่แคบเฉพาะในกรณีที่มีความสำคัญในการใช้งาน เช่น พื้นผิวที่เชื่อมต่อกัน ที่นั่งตลับลูกปืน ร่องซีล และเส้นผ่านศูนย์กลางของเกลียว สำหรับขนาดอื่นๆ ทั้งหมด ให้ใช้พิกัดความเผื่อทั่วไป (±0.05 มม. ตาม ISO 2768-f) การยอมรับมากเกินไปเป็นตัวขับเคลื่อนต้นทุนที่พบบ่อยที่สุดที่เราเห็น ชิ้นส่วนที่มี ±0.01 มม. ในทุกมิติจะมีราคาสูงกว่าชิ้นส่วนเดียวกันถึง 20–35% โดยมีพิกัดความเผื่อต่ำที่ใช้กับคุณสมบัติการทำงานสามหรือสี่คุณสมบัติเท่านั้น หากคุณไม่แน่ใจว่ามิติข้อมูลใดมีความสำคัญ โปรดส่งแบบร่างมาให้เรา แล้วเราจะระบุคำอธิบายประกอบการทำงานก่อนเสนอราคา
Q3: มีวัสดุอะไรบ้างชิ้นส่วนที่กลึงเป็นโลหะที่ Nuote Metals?
ตอบ: เรากลึงทองเหลือง (C36000 และ C2680) อลูมิเนียม (6061) สแตนเลส (303 และ 316) เหล็กกล้าคาร์บอน (12L14) และทองแดง วัสดุแต่ละชนิดมีพฤติกรรมการตัดเฉือนที่แตกต่างกัน ทองเหลือง C36000 เร็วและประหยัดที่สุดสำหรับชิ้นส่วนปริมาณมาก สแตนเลส 303 ตัดเฉือนได้ง่ายกว่า 316 และเพียงพอสำหรับสภาพแวดล้อมในร่มและกลางแจ้งที่ไม่เอื้ออำนวยส่วนใหญ่ 316 สงวนไว้สำหรับการใช้งานทางทะเล สารเคมี และการแพทย์ ที่ต้องการความต้านทานต่อคลอไรด์ เหล็กกล้าคาร์บอน 12L14 เป็นตัวเลือกที่มีต้นทุนต่ำที่สุดเมื่อไม่ต้องการความต้านทานการกัดกร่อน เราจะแนะนำวัสดุที่มีราคาต่ำสุดที่ตรงกับสภาพแวดล้อมการทำงานจริงของคุณ ไม่ใช่วัสดุที่แพงที่สุด
Q4: อะไรคือ MOQ และระยะเวลารอคอยสำหรับชิ้นส่วนที่กลึงโลหะจาก Nuote Metals?
ตอบ: มาตรฐานขั้นต่ำของเราคือ 500 ชิ้นสำหรับชิ้นส่วนกลึงแบบกำหนดเอง โดยมีปริมาณน้อยกว่าสำหรับต้นแบบและบทความแรก สต็อกวัสดุและโปรไฟล์มาตรฐานสามารถจัดส่งได้ตั้งแต่ 100 ชิ้น ระยะเวลารอคอยสำหรับวัสดุมาตรฐานในปริมาณการผลิตสูงสุด 50,000 ชิ้นคือ 7–12 วัน การชุบแบบกำหนดเองหรือการดำเนินการขั้นที่สองจะใช้เวลาเพิ่ม 5-8 วัน ชิ้นส่วนใหม่ที่ต้องใช้เครื่องมือและการตรวจสอบชิ้นแรกจะใช้เวลาทั้งหมด 15–25 วัน ใบเสนอราคาทุกรายการมีระยะเวลารอคอยสินค้าที่แน่นอน ไม่ใช่ช่วง ได้รับการรับรองมาตรฐาน ISO 9001:2015
ส่งคำถาม
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว