อะไรที่ทำให้บริการกลึง CNC ที่เชื่อถือได้แตกต่างจากร้านขายใบเสนอราคาและจัดส่ง
เมื่อการกลึงเป็นกระบวนการที่ถูกต้อง—และเมื่อไม่เป็นเช่นนั้น
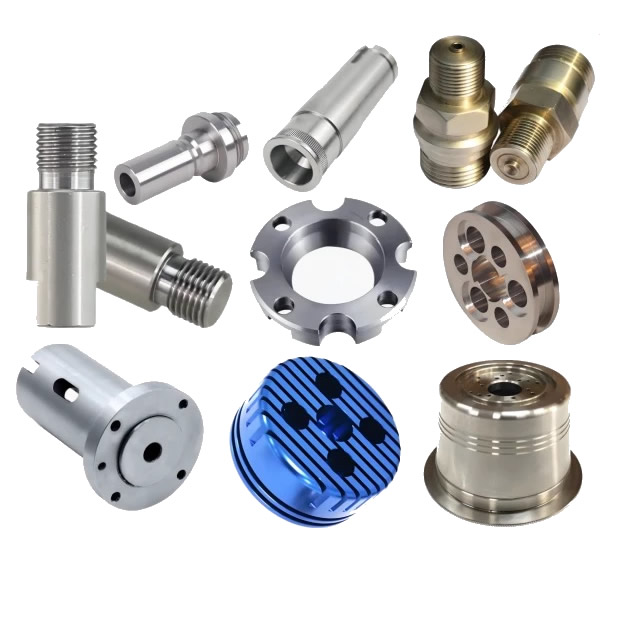
การกลึง CNC เหมาะสำหรับชิ้นส่วนที่มีความสมมาตรตามแกนกลาง เพลาที่มีคุณสมบัติ OD และ ID ที่โดดเด่นมักจะกลึงได้เร็วและถูกกว่าการกัดเกือบทุกครั้ง โดยทั่วไปชิ้นส่วนกลึงจะผลิตได้เร็วกว่าและมีต้นทุนต่ำกว่าชิ้นส่วนที่ผ่านการกลึงสำหรับรูปทรงทรงกลม
เมทริกซ์การเลือกกระบวนการ
| เรขาคณิตส่วนหนึ่ง | กระบวนการที่แนะนำ | เหตุผล |
|---|---|---|
| เพลา หมุด สเปเซอร์ บูช | การกลึงซีเอ็นซี | สมมาตรแบบหมุน, การตัดแบบต่อเนื่อง |
| ขั้วต่อเกลียว, ฟิตติ้ง | การกลึงซีเอ็นซี | เธรด OD/ID ตัดในการตั้งค่าครั้งเดียว |
| ตัวเรือนแบบแท่งปริซึม ช่องกระเป๋า คุณสมบัติหลายหน้า | การกัดซีเอ็นซี | การเลี้ยวไม่สามารถเข้าถึงคุณลักษณะนอกแกนการหมุนได้ |
| ชิ้นส่วนที่ซับซ้อนพร้อมคุณสมบัติทั้งแบบกลมและแบบกัด | โรงกลึง (5 แกน) | การหนีบเพียงครั้งเดียวไม่มีการดำเนินการรอง |
มีความน่าเชื่อถือบริการกลึงซีเอ็นซีจะบอกคุณเมื่องานของคุณไม่ใช่งานกลึง หากคุณสมบัติที่สำคัญคือหลุมหรือรูปแบบรูที่กระจายไปตามหน้าตัดหลายหน้า การกลึงเพียงอย่างเดียวจะต้องดำเนินการขั้นที่สองซึ่งเพิ่มต้นทุนและความเสี่ยงในการจัดการ ซัพพลายเออร์ที่ดีที่สุดจะแจ้งเรื่องนี้ก่อนที่จะเสนอราคา
สัญญาณความสามารถที่คาดการณ์ประสิทธิภาพได้จริง
รายการเครื่องจักรและใบรับรอง ISO เป็นจุดเริ่มต้น ไม่ใช่ข้อสรุป สิ่งที่แยกความสามารถบริการกลึงซีเอ็นซีจากส่วนเพิ่มคือความสามารถในการทำซ้ำภายใต้เงื่อนไขการผลิต
ความคลาดเคลื่อนและการตกแต่งพื้นผิว—ตัวเลขจริง
ความสามารถ ช่วงมาตรฐาน ช่วงความแม่นยำ ความหมายสำหรับชิ้นส่วนของคุณ
| ความสามารถ | ช่วงมาตรฐาน | ช่วงความแม่นยำ | มันมีความหมายต่อส่วนของคุณอย่างไร |
|---|---|---|---|
| ความอดทนมิติ | ±0.05 มม. (ISO 2768-f) | ±0.005 มม. ถึง ±0.01 มม | ช่วงความแม่นยำต้องใช้การจับยึดภาคพื้นดิน การควบคุมความร้อน และการวัดระหว่างกระบวนการ |
| การตกแต่งพื้นผิว (Ra) | 3.2 µm (เมื่อตัดเฉือน) | 0.8 µm หรือดีกว่า | การเก็บผิวสำเร็จที่ละเอียดยิ่งขึ้นจำเป็นต้องมีอัตราการป้อนลดลง เม็ดมีดขัดเงา หรือการทำงานขั้นที่สอง |
| การมีศูนย์กลางร่วมกัน | TIR 0.05 มม | TIR 0.01 มม | สำคัญอย่างยิ่งสำหรับการผสมพันธุ์เพลา ที่นั่งแบริ่ง และชุดประกอบแบบหมุน |
ISO 2768-f สำหรับโลหะระบุ ±0.05 มม. สำหรับขนาดที่กำหนดตั้งแต่ 0.5 ถึง 6 มม. และ ±0.1 มม. ตั้งแต่ 6 ถึง 30 มม. ซัพพลายเออร์ที่อ้างว่า ±0.005 มม. บนพื้นฐานการผลิตควรสามารถแสดงข้อมูล SPC จากชิ้นส่วนที่เทียบเคียงได้ ไม่ใช่เพียงตัวอย่างครั้งเดียว
ข้อได้เปรียบแบบสวิสสำหรับชิ้นส่วนเรียว
สำหรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางต่ำกว่า 20–32 มม. และมีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางมากกว่า 5:1 เครื่องกลึงแบบหัวเลื่อนแบบสวิส (แบบสวิส) คืออุปกรณ์ที่ถูกต้อง ไกด์บุชรองรับสต็อกแท่งที่บริเวณการตัด ทำให้มีความต้านทานการสั่นสะเทือนได้ดีกว่าเครื่องกลึงแบบหัวตายตัวอย่างมาก หากชิ้นส่วนของคุณยาวและเรียว และซัพพลายเออร์เสนอราคาสำหรับเครื่องจักรที่มีหัวตายตัว คาดว่าจะเกิดการโก่งตัว การพูดคุย หรือการเรียวลง
เอกสารคุณภาพ—สิ่งที่พันธมิตรที่จริงจังมอบให้เป็นมาตรฐาน
ความแตกต่างระหว่างความสามารถบริการกลึงซีเอ็นซีและรายการธุรกรรมจะปรากฏอยู่ในเอกสารที่มาพร้อมกับชิ้นส่วน
การตรวจสอบบทความฉบับแรก (FAI) ไม่ใช่ทางเลือก
FAI ตรวจสอบว่าชิ้นส่วนการผลิตชิ้นแรกเป็นไปตามข้อกำหนดการวาดภาพทุกประการ เป็นเอกสารพื้นฐานสำหรับการแนะนำชิ้นส่วนใหม่ สำหรับโปรแกรมด้านยานยนต์ PPAP ก้าวไปอีกขั้น โดยแสดงให้เห็นว่าระบบการผลิตทั้งหมดสามารถทำซ้ำได้ ไม่ใช่แค่ตัวอย่างเดียวที่ผ่านไป ซัพพลายเออร์ที่เสนอ "รายงานเชิงมิติตามคำขอ" กำลังบอกคุณว่า FAI เป็นการขายต่อยอด ไม่ใช่ขั้นตอนมาตรฐาน
การตรวจสอบระหว่างดำเนินการ ไม่ใช่แค่การตรวจสอบขั้นสุดท้าย
การตรวจสอบขั้นสุดท้ายจะตรวจจับข้อบกพร่องหลังจากเพิ่มค่าแล้ว คู่กลึงที่เชื่อถือได้จะตรวจสอบขนาดระหว่างการผลิต:
- การตรวจสอบ CMM ในบทความแรก การเริ่มต้นเป็นชุด และการเปิดตัวขั้นสุดท้าย
- Keyence หรือการวัดแบบออปติคอลสำหรับคุณสมบัติที่สำคัญในปริมาณมาก
- การตรวจสอบ SPC เกี่ยวกับความคลาดเคลื่อนที่สำคัญ โดยมีการดำเนินการแก้ไขตามแนวโน้ม ไม่ใช่แค่ไม่เป็นไปตามข้อกำหนดเท่านั้น
การตรวจสอบย้อนกลับของวัสดุไปยังหมายเลขความร้อน
ทุกชุดควรตรวจสอบย้อนกลับไปยังใบรับรองโรงงานสำหรับสต็อคแท่งดิบ หากปราศจากสิ่งนี้ การทดแทนวัสดุหรือความไม่สอดคล้องกันของการบำบัดความร้อนจะมองไม่เห็นจนกว่าชิ้นส่วนจะล้มเหลว
กรณีการผลิตสองกรณีซึ่งการเปลี่ยนแปลงอย่างพลิกผันช่วยแก้ปัญหาได้
เพลาโรเตอร์มอเตอร์ EV (การกลึงมิลล์ 5 แกน การลดความคลาดเคลื่อนและการตั้งค่า)
ปัญหา: ซัพพลายเออร์มอเตอร์ไฟฟ้ารายหนึ่งกำลังผลิตเพลาโรเตอร์โดยใช้การตั้งค่าการกลึงและการกัดที่แยกกันห้าแบบ การจับยึดใหม่แต่ละครั้งทำให้เกิดข้อผิดพลาดเรื่องความร่วมศูนย์กลาง และค่ารันเอาท์ของรูถึง OD ที่ซ้อนกันสะสมเกินขีดจำกัด ±0.02 มม. อัตราเศษเหล็กอยู่ที่ 4%
แนวทางของเรา: เราย้ายชิ้นส่วนไปยังเซลล์หมุนแบบ 5 แกน การกลึง การกัด และการเจาะ ทำได้สำเร็จในการจับยึดเพียงครั้งเดียว การกำจัดการจับยึดใหม่จะขจัดแหล่งที่มาหลักของข้อผิดพลาดของศูนย์กลางร่วม
ผลลัพธ์: ความแปรผันของรันเอาท์ลดลงต่ำกว่า ±0.01 มม. จำนวนการติดตั้งลดลงจากห้าเหลือหนึ่ง และอัตราของเสียลดลงต่ำกว่า 0.5%
สกรูกระดูกทางการแพทย์ (การกลึงแบบสวิส พื้นผิวสำเร็จ และตรวจสอบย้อนกลับได้)
ปัญหา: สตาร์ทอัพด้านอุปกรณ์การแพทย์ต้องใช้สกรูกระดูกที่กลึงจากสแตนเลส 17-4PH ขอบเกลียวต้องใช้ Ra ต่ำกว่า 0.8 µm สำหรับการต้านทานความล้า และทุกล็อตต้องตรวจสอบย้อนกลับไปยังค่าความร้อนของโรงสี ซัพพลายเออร์รายเดิมได้ส่งมอบชิ้นส่วนที่ผ่านการทดสอบด้วยสายตาแต่ไม่ผ่านการทดสอบความล้าที่รูทของเกลียว
แนวทางของเรา:เรากลึงสกรูบนเครื่องกลึงแบบสวิสด้วยเครื่องมือแบบสดสำหรับคุณสมบัติการขับเคลื่อน การทำเกลียวดำเนินการอย่างต่อเนื่องเพียงครั้งเดียวโดยใช้เม็ดมีดคาร์ไบด์ขัดเงา และ Ra ได้รับการตรวจสอบในทุกๆ ชิ้นที่ 50 โดยใช้โพรฟิโลมิเตอร์แบบพกพา แต่ละล็อตจัดส่งพร้อมใบรับรองโรงงานและรายงานมิติที่ครอบคลุมทุกลักษณะการวาด
ผลลัพธ์: Thread-root Ra วัดอย่างสม่ำเสมอระหว่าง 0.4 ถึง 0.6 µm การทดสอบความล้าผ่านการทดสอบโดยมีระยะขอบ ลูกค้ายกเลิกการตรวจสอบขาเข้า 100% หลังจากล็อตที่สาม
ข้อมูลจำเพาะทางเทคนิค – ซองหมุนของเรา
| พารามิเตอร์ | พิสัย | หมายเหตุ |
|---|---|---|
| เส้นผ่านศูนย์กลางส่วนสูงสุด | 431 มม | เส้นผ่านศูนย์กลางใหญ่ขึ้นต้องใช้เครื่องกลึงแบบหัวตายตัว |
| ความยาวส่วนสูงสุด | 990 มม | ชิ้นส่วนที่ยาวกว่าอาจต้องมีอุปกรณ์จับยึดพิเศษ |
| ความทนทานต่อเส้นผ่านศูนย์กลางของก้าน | ±0.005 มม. ถึง ±0.05 มม | ช่วงความแม่นยำต้องใช้การวัดในระหว่างกระบวนการ |
| การตกแต่งพื้นผิว | Ra 0.4 µm ถึง Ra 3.2 µm | ผิวสำเร็จที่ละเอียดยิ่งขึ้นใช้ได้กับการทำงานรอง |
| วัสดุ | อลูมิเนียม ทองเหลือง ทองแดง สแตนเลส เหล็กคาร์บอน | ใช้พารามิเตอร์เฉพาะของวัสดุ |
สำหรับชิ้นส่วนที่อยู่นอกช่วงเหล่านี้ เราจะแจ้งให้คุณทราบก่อนที่จะเสนอราคา แทนที่จะแจ้งหลังจากบทความแรกล้มเหลว
คำถามที่พบบ่อย
คำถามที่ 1: ฉันจะรู้ได้อย่างไรว่าชิ้นส่วนของฉันควรได้รับการกลึงหรือบด
ตอบ: ปัจจัยชี้ขาดคือรูปทรงเรขาคณิต หากชิ้นส่วนมีความสมมาตรในการหมุน เช่น เพลา หมุด บุชชิ่ง ข้อต่อ หรือตัวเชื่อมต่อ การกลึง CNC มักจะเร็วกว่าและราคาถูกกว่าการกัดเกือบทุกครั้ง การกลึงใช้การตัดอย่างต่อเนื่องบนชิ้นงานที่หมุนอยู่ ซึ่งให้อัตราการขจัดวัสดุที่สูงขึ้นสำหรับชิ้นส่วนทรงกลม และต้นทุนเครื่องมือลดลงสำหรับปริมาณปานกลางถึงสูง หากคุณสมบัติที่สำคัญคือหลุม ช่อง หรือรูปแบบรูที่กระจายไปตามหน้าตัดหลายหน้า การกัดถือเป็นกระบวนการหลักที่ถูกต้อง ชิ้นส่วนที่มีทั้งคุณลักษณะแบบกลมและแบบปริซึมจะผลิตได้ดีที่สุดบนเครื่องกลึงแบบ Mill-Turn Center ซึ่งจะทำให้การทำงานทั้งสองแบบเสร็จสมบูรณ์ด้วยการจับยึดเพียงครั้งเดียว มีความสามารถบริการกลึงซีเอ็นซีจะแนะนำให้ทำการกัดเมื่อกลึงไม่ใช่คำตอบที่ถูกต้อง
คำถามที่ 2: ฉันควรคาดหวังเอกสารคุณภาพอะไรบ้างจากบริการกลึง CNC
ตอบ: อย่างน้อยที่สุด กำหนดให้ต้องมีการตรวจสอบ First Article Inspection (FAI) ในชิ้นส่วนการผลิตชิ้นแรก ใบรับรองวัสดุที่ตรวจสอบย้อนกลับไปยังหมายเลขความร้อนของโรงงาน และบันทึกการตรวจสอบระหว่างกระบวนการสำหรับมิติที่สำคัญ สำหรับโปรแกรมด้านยานยนต์ เอกสาร PPAP ถือเป็นมาตรฐาน โดย FAI เพียงอย่างเดียวไม่ได้แสดงให้เห็นว่าระบบการผลิตสามารถทำซ้ำได้ สำหรับงานทางการแพทย์หรือการบินและอวกาศ อาจต้องมีระเบียบวินัยด้านกระบวนการตามมาตรฐาน AS9102 (Aerospace FAI) หรือ ISO 13485 พันธมิตรที่จริงจังจะจัดเตรียมสิ่งเหล่านี้ให้เป็นขั้นตอนการทำงานมาตรฐาน ไม่ใช่ส่วนเสริมแบบชำระเงิน หากซัพพลายเออร์ไม่สามารถแสดง FAI ที่เสร็จสมบูรณ์จากชิ้นส่วนที่เทียบเคียงได้ การกล่าวอ้างด้านคุณภาพจะไม่ได้รับการยืนยัน
คำถามที่ 3: บริการกลึง CNC สามารถรักษาความคลาดเคลื่อนในการผลิตได้เท่าใด
ตอบ: การกลึงเพื่อการผลิตมาตรฐานจับโลหะได้ ±0.05 มม. ตาม ISO 2768-f สำหรับขนาดที่ระบุต่ำกว่า 30 มม. การกลึงที่แม่นยำเป็นประจำทำได้ ±0.01 มม. ด้วยการจับยึดกราวด์และการวัดระหว่างกระบวนการ ความคลาดเคลื่อน ±0.005 มม. สามารถทำได้ในคุณสมบัติที่เลือกด้วยเครื่องกลึงแบบสวิสและการชดเชยความร้อน แต่จำเป็นต้องมีการตรวจสอบ SPC ไม่ใช่เพียงตัวอย่างครั้งเดียว ข้อจำกัดในทางปฏิบัติไม่ใช่ความสามารถที่ดีที่สุดของเครื่องจักร แต่เป็นความสามารถของซัพพลายเออร์ในการรักษาความทนทานดังกล่าวในชิ้นส่วนหลายพันชิ้น ขอแผนภูมิควบคุมจากการดำเนินการผลิต ไม่ใช่รายงานการตรวจสอบชิ้นส่วนเดียว
Q4: อะไรคือ MOQ และระยะเวลารอคอยสำหรับการกลึง CNC ที่ Nuote Metals?
ตอบ: มาตรฐานขั้นต่ำของเราคือ 500 ชิ้นสำหรับชิ้นส่วนกลึงแบบกำหนดเอง โดยมีปริมาณน้อยกว่าสำหรับต้นแบบและบทความแรก โปรไฟล์ขั้วต่อทองเหลืองและขั้วต่อมาตรฐานสามารถจัดส่งได้ตั้งแต่ 100 ชิ้น ระยะเวลารอคอยสำหรับวัสดุมาตรฐานในปริมาณการผลิตสูงสุด 50,000 ชิ้นคือ 7–12 วัน การชุบแบบกำหนดเองหรือการดำเนินการขั้นที่สองจะใช้เวลาเพิ่ม 5-8 วัน ชิ้นส่วนใหม่ที่ต้องใช้เครื่องมือและ FAI ใช้เวลาทั้งหมด 15–25 วัน ใบเสนอราคาทุกรายการมีระยะเวลารอคอยสินค้าที่แน่นอน ไม่ใช่ช่วง ได้รับการรับรองมาตรฐาน ISO 9001:2015
ส่งคำถาม
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว