เหตุใดชิ้นส่วนกลึงทองเหลืองจึงเป็นแกนหลักของการผลิตที่แม่นยำในอุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ และการแพทย์
ทองเหลืองเป็นหนึ่งในโลหะที่สามารถแปรรูปได้มากที่สุดในโลก ทรัพย์สินอันเดียวนั้นได้ทำขึ้นชิ้นส่วนกลึงทองเหลืองตัวเลือกเริ่มต้นสำหรับส่วนประกอบที่มีความแม่นยำในอุตสาหกรรมต่างๆ มากมาย แต่ความสามารถในการแปรรูปเพียงอย่างเดียวไม่ได้อธิบายความต้องการที่ยั่งยืนได้ ทองเหลืองยังมีความต้านทานการกัดกร่อน การนำไฟฟ้า และความสวยงามตามธรรมชาติซึ่งมีวัสดุเพียงไม่กี่ชนิดเท่านั้นที่สามารถเทียบได้
ที่ Nuote Metals เรามีความเชี่ยวชาญในการกลึงทองเหลืองมานานกว่าทศวรรษ บทความนี้จะแบ่งปันสิ่งที่เราได้เรียนรู้เกี่ยวกับการเลือกใช้วัสดุ การควบคุมพิกัดความเผื่อ และการใช้งานที่ชิ้นส่วนที่กลึงด้วยทองเหลืองให้คุณค่าสูงสุด
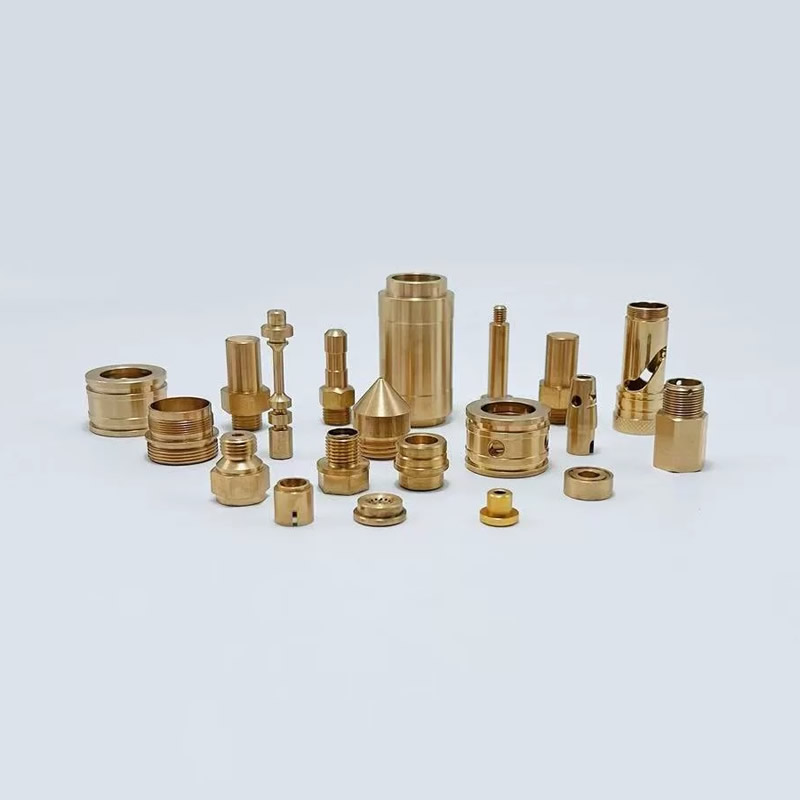
เหตุใดทองเหลืองจึงยังคงเป็นวัสดุที่ต้องการสำหรับชิ้นส่วนกลึง
ทองเหลืองเป็นโลหะผสมของทองแดงและสังกะสี อัตราส่วนจะกำหนดคุณสมบัติของมัน เกรดสองเกรดที่เราใช้งานบ่อยที่สุดคือ C36000 และ C2680
ทองเหลืองตัดฟรี C36000 – เกณฑ์มาตรฐานความสามารถในการแปรรูป
C36000 contains approximately 61.5% copper, 35.5% zinc, and 3% lead. ตะกั่วทำหน้าที่เป็นสารหล่อลื่นในตัวในระหว่างการตัดเฉือน หักเศษเป็นชิ้นเล็กๆ ที่สามารถจัดการได้ และช่วยให้มีความเร็วตัดสูงถึง 100% ตามดัชนีความสามารถในการแปรรูป ซึ่งเป็นมาตรฐานที่ใช้วัดโลหะอื่นๆ ทั้งหมด
C36000 เป็นวัสดุที่เลือกใช้สำหรับการกลึงชิ้นส่วนเกลียวที่ซับซ้อน ขั้วต่อ บุชชิ่ง และส่วนประกอบวาล์วที่มีความแม่นยำสูงในปริมาณมาก การควบคุมเศษที่ดีเยี่ยมช่วยลดการสึกหรอของเครื่องมือและลดระยะเวลาการทำงานให้สั้นลง
C2680 ทองเหลืองเหลือง – เมื่อความเหนียวมีความสำคัญมากกว่าความเร็ว
C2680 ประกอบด้วยทองแดงประมาณ 65% และสังกะสี 35% ขาดสารเติมแต่งตะกั่ว ทำให้มีความสามารถในการแปรรูปต่ำกว่า (ประมาณ 30% ของ C36000) แต่มีความเหนียวสูงกว่ามาก แนะนำให้ใช้ C2680 เมื่อชิ้นส่วนต้องมีการขึ้นรูป การดัด หรือการย้ำหลังการตัดเฉือน นอกจากนี้ยังเป็นตัวเลือกมาตรฐานสำหรับส่วนประกอบทางไฟฟ้าที่ต้องลดปริมาณสารตะกั่วให้เหลือน้อยที่สุด
การเปรียบเทียบความสามารถในการแปรรูป
| คุณสมบัติ | C36000 | C2680 |
|---|---|---|
| ปริมาณทองแดง | ~61.5% | ~65% |
| ดัชนีความสามารถในการแปรรูป | 100% (เกณฑ์มาตรฐาน) | ~30% |
| การก่อตัวของชิป | ยอดเยี่ยม - ชิปสั้น | ดี – ชิปยาวขึ้น |
| ดีที่สุดสำหรับ | การกลึงด้วยความเร็วสูง เกลียวที่ซับซ้อน คอนเนคเตอร์ | ชิ้นส่วนไฟฟ้า ส่วนประกอบที่มีความเหนียว ข้อกำหนดปลอดสารตะกั่ว |
ข้อมูลจำเพาะทางเทคนิค - ความคลาดเคลื่อนและการตกแต่งพื้นผิว
คุณค่าของคู่กลึงทองเหลืองถูกกำหนดโดยความสามารถในการรักษาความคลาดเคลื่อนได้อย่างสม่ำเสมอ ที่ Nuote Metals เรารักษามาตรฐานดังต่อไปนี้
ความคลาดเคลื่อนมิติ
| พารามิเตอร์ | ช่วงมาตรฐาน | ช่วงความแม่นยำ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอก | ±0.05 มม | ±0.01 มม |
| ความยาว | ±0.10 มม | ±0.02 มม |
| เส้นผ่านศูนย์กลางของเกลียว | ±0.05 มม | ±0.01 มม |
| การมีศูนย์กลางร่วมกัน | ≤0.05 มม. ทีไออาร์ | ≤0.01 มม. TIR |
สำหรับการใช้งานด้านยานยนต์และการแพทย์ เราจะจับยึด ±0.01 มม. เป็นประจำในขนาดวิกฤต การกลึง CNC ทองเหลืองทั่วไปทำได้ ±0.1 ถึง ±0.005 มม. ขึ้นอยู่กับความซับซ้อนและปริมาตรของชิ้นส่วน
ความสามารถในการตกแต่งพื้นผิว
| ประเภทเสร็จสิ้น | ราเรนจ์ | วิธี |
|---|---|---|
| เมื่อเลี้ยว (มาตรฐาน) | รา 1.6 – 3.2 ไมโครเมตร | การกลึงซีเอ็นซี |
| เลี้ยวเก่งแล้ว | รา 0.8 – 1.6 ไมโครเมตร | อัตราป้อนลดลง เม็ดมีดขัดเงา |
| ขัดเงา | รา 0.4 – 0.8 ไมโครเมตร | การขัดเชิงกลขั้นที่สอง |
| ชุบด้วยไฟฟ้า | Ra 0.2 – 0.8 μm (หลังการชุบ) | ชุบนิกเกิล ดีบุก หรือเงิน |
โดยทั่วไปแล้ว การกลึงทองเหลือง C26000 ด้วยพารามิเตอร์มาตรฐานจะได้ Ra µm 2.5 μm สำหรับการใช้งานที่ต้องการความหยาบต่ำ การลดอัตราการป้อนและการใช้เครื่องมือขัดเพชรสามารถบรรลุ Ra ที่ต่ำกว่า 0.8 μm
แอปพลิเคชันสองรายการจากบันทึกโรงงานของเรา
ขั้วต่อไฟฟ้ายานยนต์ (C36000 ความเผื่อแน่น)
ปัญหา:ซัพพลายเออร์ด้านยานยนต์ระดับหนึ่งจำเป็นต้องมีขั้วต่อพินทองเหลืองสำหรับชุดควบคุมเครื่องยนต์ หมุดต้องมีพิกัดความเผื่อเส้นผ่านศูนย์กลาง ±0.015 มม. และพื้นผิวสำเร็จต่ำกว่า Ra 1.0 μm เพื่อให้แน่ใจว่ามีแรงแทรกสม่ำเสมอและความต้านทานการสัมผัสต่ำ ปริมาณประจำปีเกิน 3 ล้านชิ้น
โซลูชั่นของเรา:เราผลิตตัวเชื่อมต่อจากทองเหลือง C36000 บนเครื่องกลึง CNC แบบสวิสพร้อมเครื่องมือที่ใช้งานจริง การวัดด้วยเลเซอร์ในกระบวนการจะตรวจสอบทุกๆ ชิ้นที่ 200 เพื่อดูเส้นผ่านศูนย์กลาง ความร่วมศูนย์ และผิวสำเร็จ ชิ้นส่วนถูกชุบนิกเกิลแบบบาร์เรลถึง 3–5 μm เพื่อป้องกันการกัดกร่อน
ผลลัพธ์:ความแปรผันของแรงแทรกลดลงจาก ±15% เป็น ±4% ลูกค้าลดการตรวจสอบขาเข้าจาก 100% เป็นการสุ่มตัวอย่าง AQL ระยะเวลาดำเนินการ: 12 วันสำหรับขนาดสต็อค 22 วันสำหรับชิ้นส่วนชุบแบบกำหนดเอง
บุชชิ่งอุปกรณ์การแพทย์ (C2680 ไร้สารตะกั่ว)
ปัญหา:ผู้ผลิตอุปกรณ์ทางการแพทย์ต้องการบูชทองเหลืองไร้สารตะกั่วในการประกอบเครื่องมือผ่าตัด บุชชิ่งจำเป็นต้องมีรูภายในที่เรียบสำหรับเพลาเลื่อน โดยมีพิกัดความเผื่อระยะห่าง ±0.02 มม. วัสดุต้องเป็นไปตาม RoHS และไม่มีสารตะกั่วอยู่เหนือระดับการติดตาม
โซลูชั่นของเรา:เราจัดหาบูชทองเหลืองไร้สารตะกั่ว C2680 กลึงแล้วลับคมเพื่อให้ได้พื้นผิวภายในที่ Ra 0.4 μm โปรไฟล์ภายนอกถูกหมุนด้วยการตั้งค่าเดียวเพื่อรักษาความร่วมศูนย์ระหว่างรูและเส้นผ่านศูนย์กลางภายนอก
ผลลัพธ์:บูชผ่านการตรวจสอบเกจเจาะ 100% ผู้ผลิตอุปกรณ์ทางการแพทย์ยกเลิกการรีมขั้นที่สอง การผลิตดำเนินไปอย่างต่อเนื่องเป็นเวลากว่าสองปีโดยไม่มีความล้มเหลวในสนาม
ระบบคุณภาพ – สิ่งที่ควรมองหาจากหุ้นส่วนงานกลึงทองเหลือง
ผู้จำหน่ายงานกลึงทองเหลืองบางรายไม่ได้ดำเนินการในระดับเดียวกัน เมื่อประเมินคู่ค้า ให้ขอเอกสารดังต่อไปนี้
การรับรองและการตรวจสอบย้อนกลับ
ISO 9001:2015 เป็นข้อกำหนดพื้นฐานสำหรับซัพพลายเออร์งานกลึงทองเหลืองที่จริงจัง สำหรับงานด้านยานยนต์ คาดว่าจะมีมาตรฐาน IATF 16949 เพิ่มมากขึ้น สำหรับส่วนประกอบทางการแพทย์ อาจจำเป็นต้องมี ISO 13485 การตรวจสอบย้อนกลับของวัสดุโดยสมบูรณ์—การเชื่อมโยงชิ้นส่วนที่เสร็จแล้วกลับไปยังหมายเลขความร้อนของแท่งทองเหลือง—ไม่สามารถต่อรองได้สำหรับอุตสาหกรรมที่ได้รับการควบคุม
ความสามารถในการตรวจสอบในกระบวนการ
ซัพพลายเออร์ที่เชื่อถือได้ไม่ได้อาศัยการตรวจสอบขั้นสุดท้ายเพียงอย่างเดียว มองหา:
การวัดระหว่างกระบวนการ: การวัดด้วยเลเซอร์หรือแสงในระหว่างการผลิต ไม่ใช่หลังจากนั้น
การตรวจสอบ SPC: แผนภูมิควบคุมกระบวนการทางสถิติสำหรับมิติที่สำคัญ
การจัดการการสึกหรอของเครื่องมือ: การเปลี่ยนแปลงเม็ดมีดตามกำหนดเวลาขึ้นอยู่กับจำนวนชิ้น ไม่ใช่การพิจารณาของผู้ปฏิบัติงาน
ปฏิบัติการรอง
มากมายชิ้นส่วนกลึงทองเหลืองต้องการการประมวลผลเพิ่มเติม ซัพพลายเออร์ที่ดีที่สุดจะจัดการสิ่งเหล่านี้ภายในองค์กร:
การชุบ: นิกเกิล ดีบุก เงิน หรือทอง
การขัดลบคม: การใช้ความร้อนหรือทางกล
การประกอบ: การสวมอัด การปักหมุด หรือการร้อยด้าย
ชิ้นส่วนกลึงทองเหลือง – คำถามที่พบบ่อย
คำถามที่ 1: ทองเหลือง C36000 และ C2680 สำหรับการกลึงแตกต่างกันอย่างไร
ตอบ: ความแตกต่างหลักคือปริมาณตะกั่วและความสามารถในการแปรรูป C36000 มีตะกั่วประมาณ 3% ซึ่งทำหน้าที่เป็นสารหล่อลื่นภายในระหว่างการตัดเฉือน ทำให้มีดัชนีความสามารถในการแปรรูป 100% ซึ่งเป็นเกณฑ์มาตรฐานเทียบกับโลหะอื่นๆ ทั้งหมดที่มีการวัด ผลิตเศษที่สั้นและจัดการได้ง่าย และช่วยให้ใช้ความเร็วตัดได้สูงขึ้น ทำให้เป็นตัวเลือกที่ต้องการสำหรับการกลึงชิ้นส่วนเกลียว ตัวเชื่อมต่อ และบุชชิ่งที่ซับซ้อนในปริมาณมากด้วยความแม่นยำ C2680 ปราศจากสารตะกั่วและมีทองแดงมากกว่าเล็กน้อย (ประมาณ 65%) ความสามารถในการแปรรูปอยู่ที่ประมาณ 30% ของ C36000 ซึ่งหมายความว่าความเร็วในการตัดช้าลงและเศษยาวขึ้น อย่างไรก็ตาม C2680 มีความเหนียวสูงกว่ามาก ทำให้เหมาะสำหรับชิ้นส่วนที่ต้องผ่านการขึ้นรูป การดัด หรือการย้ำหลังการตัดเฉือน นอกจากนี้ยังเป็นตัวเลือกที่ถูกต้องเมื่อต้องลดปริมาณสารตะกั่วให้เหลือน้อยที่สุดด้วยเหตุผลด้านกฎระเบียบหรือทางการแพทย์ ที่ Nuote Metals เรามีสต็อกทั้งสองเกรดและสามารถให้คำแนะนำเกี่ยวกับตัวเลือกที่เหมาะสมโดยพิจารณาจากรูปทรงชิ้นส่วน ปริมาตร และข้อกำหนดการใช้งานขั้นสุดท้ายของคุณ
คำถามที่ 2: การกลึงซีเอ็นซีทองเหลืองสามารถบรรลุความคลาดเคลื่อนได้เท่าใด
ตอบ: มาตรฐานชิ้นส่วนกลึงทองเหลืองachieves tolerances of ±0.05 mm on outer diameter and ±0.10 mm on length. For precision applications, we routinely hold ±0.01 mm on critical dimensions. The achievable tolerance depends on several factors: part size, geometry, material grade, and volume. Smaller parts with simple geometries allow tighter tolerances. Complex parts with multiple features, thin walls, or long length-to-diameter ratios are more challenging. For Swiss-type lathes with in-process gauging, ±0.005 mm is achievable on selected dimensions. เราขอแนะนำให้จัดทำภาพวาดโดยละเอียดพร้อมคำบรรยายพิกัดความเผื่อเฉพาะสำหรับคุณสมบัติที่สำคัญ แทนที่จะใช้พิกัดความเผื่อแบบครอบคลุมกับชิ้นส่วนทั้งหมด Our engineering team reviews every drawing before quoting and will flag any tolerances that may require secondary operations or special tooling.
Q3: อะไรคือ MOQ และระยะเวลารอคอยสำหรับชิ้นส่วนกลึงทองเหลืองจาก Nuote Metals?
ตอบ: มาตรฐานขั้นต่ำของเราคือ 500 ชิ้นสำหรับชิ้นส่วนกลึงแบบกำหนดเอง แม้ว่าเราจะรองรับปริมาณที่น้อยกว่าสำหรับการสั่งซื้อต้นแบบและบทความแรกก็ตาม For stock brass rods and standard connector profiles, we can ship from 100 pieces. ระยะเวลาดำเนินการขึ้นอยู่กับความพร้อมของวัสดุและความซับซ้อนของชิ้นส่วน For standard brass grades (C36000, C2680) in stock: 7–12 days for production quantities up to 50,000 pieces. For custom plating or secondary operations: add 5–8 days. สำหรับชิ้นส่วนใหม่ที่ต้องใช้เครื่องมือหรือการตรวจสอบชิ้นแรก: ให้เวลาทั้งหมด 15–25 วัน เราให้ระยะเวลารอคอยสินค้าที่แน่นอนกับทุกใบเสนอราคา ไม่มีช่วงที่คลุมเครือ We also offer rush services for urgent requirements. การจัดส่งทุกครั้งจะมีรายงานการตรวจสอบฉบับสมบูรณ์และการรับรองวัสดุ
ส่งคำถาม
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว