
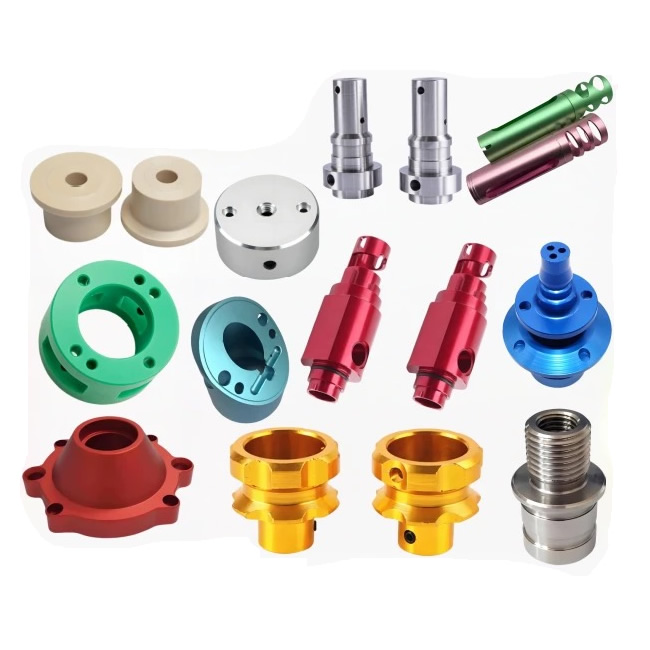
ชิ้นส่วนกลึงอลูมิเนียม
ชิ้นงานกลึงอะลูมิเนียมจะถูกตัดสินสองครั้ง ครั้งแรกบนเครื่องกลึง และอีกครั้งหลังจากการชุบอโนไดซ์ พื้นผิวที่วัด Ra 0.8μm บนเครื่องกลึงสามารถแสดงวงแหวนหมุนที่มองเห็นได้หลังจากการชุบอโนไดซ์ เนื่องจากชั้นออกไซด์เผยให้เห็นทุกเครื่องหมายของเครื่องมือ Nuote Metals ผลิตชิ้นส่วนกลึงอะลูมิเนียมในประเทศจีน โดยมีพื้นผิวที่ควบคุมสำหรับการอโนไดซ์ เช่น เม็ดมีดขัดเงาที่ไม่เคลือบ เครื่องหมายฟีดควบคุม และตรวจสอบ Ra ก่อนการเคลือบ 6061, 7075, 2024.
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนอะลูมิเนียมกลึงยังไม่เสร็จเมื่อออกจากเครื่องกลึง จะเสร็จสิ้นเมื่อกลับมาจากการชุบอโนไดซ์อีกครั้ง และพื้นผิวที่ดูดีภายใต้แสงไฟจากร้านจะแสดงทุกรอยป้อนเป็นวงแหวนที่มองเห็นได้ ชั้นออกไซด์ไม่ได้ซ่อนพื้นผิว มันขยายมัน
ชิ้นส่วนกลึงอะลูมิเนียมจะถูกตัดสินจากพื้นผิวสองครั้ง ครั้งแรกโดยโพรฟิโลมิเตอร์บนเครื่องกลึง และอีกครั้งด้วยตาหลังจากการชุบอโนไดซ์ โปรไฟล์วัดค่า Ra; ไม่ได้วัดว่าพื้นผิวเป็นวงแหวนเส้นรอบวง รอยขีดข่วนแบบสุ่ม หรือพื้นผิวที่มีรอยเปื้อน สองส่วนสามารถวัด Ra 0.8μm ได้ทั้งคู่ โดยส่วนหนึ่งจะดูสม่ำเสมอหลังจากการชุบอโนไดซ์ ส่วนอีกส่วนหนึ่งแสดงวงแหวน
ที่ Nuote Metals เราผลิตชิ้นส่วนกลึงอะลูมิเนียมที่มีพื้นผิวควบคุมสำหรับอโนไดซ์—เม็ดมีดขัดเงาแบบไม่เคลือบ เครื่องหมายป้อนควบคุม และตรวจสอบ Ra ก่อนการเคลือบ บทความนี้ครอบคลุมถึงเครื่องมือ เครื่องหมายป้อน และสิ่งที่ต้องตรวจสอบก่อนรับชิ้นส่วนกลึงอะลูมิเนียม
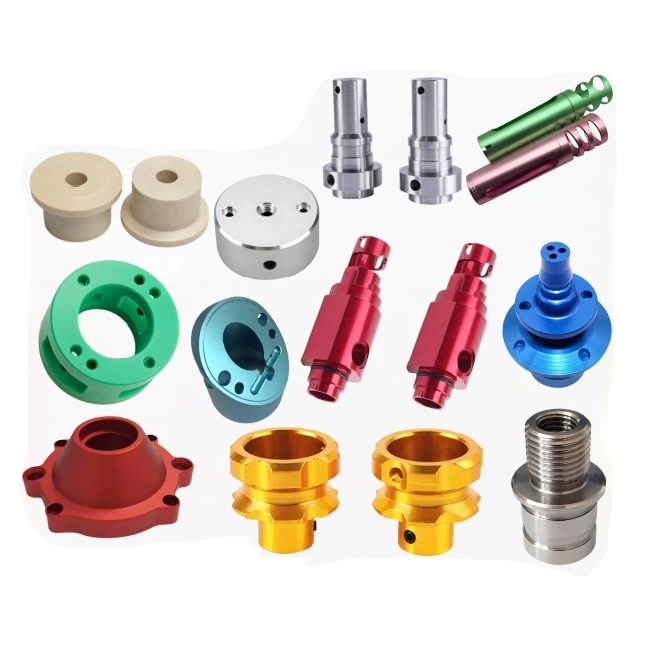
เครื่องหมายหมุนสามจุดที่มองเห็นได้หลังจากการอโนไดซ์
อโนไดซ์จะแปลงพื้นผิวอะลูมิเนียมให้เป็นอะลูมิเนียมออกไซด์ โดยออกไซด์จะเป็นไปตามภูมิประเทศของพื้นผิว ดังนั้นยอดเขาจึงเติบโตเป็นยอดเขาและหุบเขากลายเป็นหุบเขา เนื้อสัมผัสจะมองเห็นได้ชัดเจนขึ้นไม่น้อย
| มาร์คหัน. | สาเหตุอะไร | ลักษณะที่ปรากฏหลังจากอโนไดซ์ | เราจะป้องกันได้อย่างไร |
|---|---|---|---|
| วงแหวนป้อนเส้นรอบวง | อัตราป้อนต่อรอบหยาบเกินไปหรือเม็ดมีดสึกหรอ | แถบเกลียวสีเข้มรอบเส้นผ่านศูนย์กลาง | อัตราป้อนเก็บผิวละเอียดยิ่งขึ้น (0.05–0.08 มม./รอบ) เม็ดมีดไวเปอร์ |
| ขอบฉีกขาดที่สร้างขึ้น | อะลูมิเนียมเชื่อมกับเม็ดมีดเคลือบหรือทื่อ | หยาบและมีเมฆมากบนพื้นผิว | เม็ดมีดขัดเงาแบบไม่เคลือบผิว รัศมีคมตัด <0.02มม |
| รอยเปื้อน | เครื่องมือทื่อดันโลหะแทนการตัด | แถบที่ไม่เรียบและหมองคล้ำที่ทำให้เกิดอโนไดซ์มีเมฆมาก | เม็ดมีดเปลี่ยนก่อนสึกหรอ มุมบวกสูง |
วงแหวนป้อนเส้นรอบวงเป็นการร้องเรียนที่พบบ่อยที่สุด เครื่องมือจะเคลื่อนที่ไปตามแกนในขณะที่ชิ้นงานหมุน โดยอัตราป้อนต่อการปฏิวัติจะกำหนดระยะห่างของวงแหวน อัตราป้อนหยาบ (0.2 มม./รอบ) ทำให้เกิดวงแหวนที่มองเห็นได้ อัตราป้อนเข้าการเก็บผิวละเอียด (0.05–0.08 มม./รอบ) จะสร้างวงแหวนละเอียดที่มองเห็นได้น้อยลงหลังจากการอโนไดซ์
น้ำตาที่ก่อตัวขึ้นเกิดขึ้นเมื่ออลูมิเนียมเชื่อมเข้ากับเครื่องมือ เม็ดมีดเคลือบ (TiAlN, AlCrN) มีพื้นผิวหยาบในระดับไมโคร โดยอะลูมิเนียมจะเกาะติดและฉีกขาด บริเวณที่ฉีกขาดมีการชุบอโนไดซ์แตกต่างออกไป โดยจะปรากฏเป็นรอยหยาบ
รอยเปื้อนเกิดขึ้นเมื่อเครื่องมือทื่อดันโลหะแทนการตัด ชั้นที่ทาป้ายนั้นผ่านการชุบแข็งจากงานและชุบอโนไดซ์ไม่สม่ำเสมอ โดยจะปรากฏเป็นแถบขุ่น
สำหรับชิ้นส่วนกลึงอะลูมิเนียม ข้อมูลจำเพาะของพื้นผิวไม่ใช่แค่ Ra เท่านั้น แต่ยังรวมถึงพื้นผิวด้วย ภาพวาดที่ระบุ Ra 0.8μm แต่ไม่ใช่ทิศทางของพื้นผิวจะทำให้รูปลักษณ์แบบอะโนไดซ์กลายเป็นเรื่องบังเอิญ
เครื่องมือ – เหตุใดเม็ดมีดขัดเงาที่ไม่เคลือบผิวจึงตัดอะลูมิเนียมได้ดีกว่า
อะลูมิเนียมมีความนุ่มและเหนียว โดยจะเกาะติดกับขอบเครื่องมือ เม็ดมีดที่เคลือบมีพื้นผิวหยาบในระดับไมโคร โดยอะลูมิเนียมจะเชื่อมเข้ากับเม็ดมีดและก่อให้เกิดการสะสมของขอบ ขอบที่สะสมจะเติบโตและแตกออกอย่างไม่อาจคาดเดาได้—ทำให้พื้นผิวฉีกขาดและทิ้งรอยเปื้อนที่อะโนไดซ์ไม่สม่ำเสมอ
สิ่งที่เราใช้:
- เม็ดมีดคาร์ไบด์ขัดเงาที่ไม่เคลือบผิว (เกรด Korloy, อะลูมิเนียม Sandvik)—พื้นผิวขัดเงาช่วยลดการเสียดสีและป้องกันการยึดเกาะ คราดบวกสูง—ขอบมีความคม ไม่มีการเสียดสี
- รัศมีขอบคม-ต่ำกว่า 0.02 มม. ขอบทื่อดันโลหะ มีคมตัดมันได้
- เม็ดมีดไวเปอร์สำหรับการผ่านครั้งสุดท้าย—ทำให้วงแหวนป้อนเรียบขึ้น ทำให้เกิดพื้นผิวที่ดูสม่ำเสมอหลังจากการอโนไดซ์
- ความเร็วสปินเดิลสูง อัตราป้อนปานกลาง—อะลูมิเนียมตัดได้ดีที่สุดที่ความเร็วสูง ความเร็วสูงทำให้เกิดแรงเฉือนที่สะอาด อัตราป้อนปานกลางจะควบคุมชิปและเครื่องหมายป้อน
สิ่งที่เราหลีกเลี่ยง:
- เม็ดมีดเคลือบ—การเคลือบเพิ่มแรงเสียดทานและส่งเสริมการสะสมของคมตัด
- เม็ดมีดที่สึกหรอ—ขอบที่สึกหรอจะเสียดสี เปื้อน และทำให้เกิดพื้นผิวที่ชุบอโนไดซ์ไม่สม่ำเสมอ
การอ้างอิงมาตรฐาน:พื้นผิวเป็นไปตาม ISO 1302 และ ISO 4287 คุณภาพอโนไดซ์เป็นไปตาม MIL-A-8625 Type II หรือ Type III ตามที่ระบุไว้
อุปกรณ์และความจุ
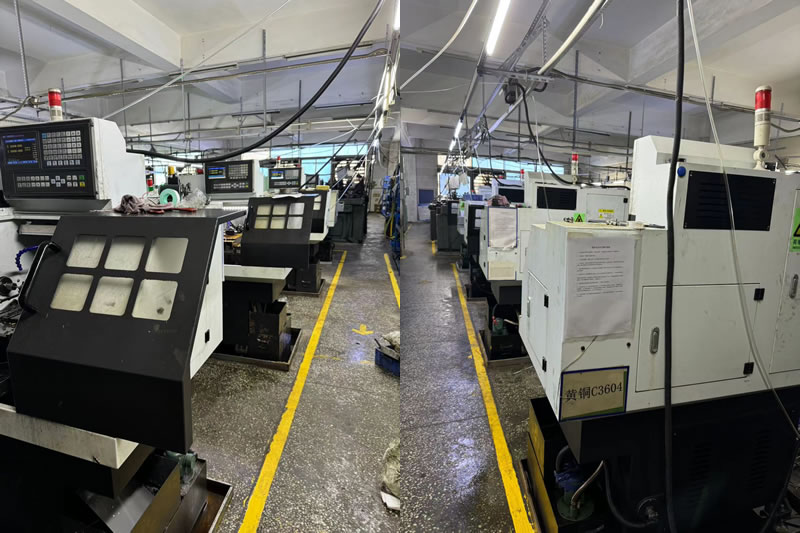
Nuote Metals ดำเนินการเซลล์กลึงอะลูมิเนียมโดยเฉพาะ พร้อมด้วยเครื่องมือขัดเงาและพารามิเตอร์ฟีดที่ควบคุม
- เครื่องกลึง CNC (Haas ST-20Y, Okuma Genos L) – ป้อนชิ้นงานได้สูงถึง 80 มม., หัวจับสูงถึง 300 มม.
- เม็ดมีดขัดเงาที่ไม่เคลือบผิว – เกรดอะลูมิเนียม Korloy และ Sandvik สงวนไว้สำหรับอะลูมิเนียมเท่านั้น
- เม็ดมีดไวเปอร์ – สำหรับการผ่านขั้นสุดท้ายบนพื้นผิวที่มองเห็นได้
- เครื่องวัดโปรไฟล์ (Mitutoyo SJ-210) – Ra และ Rz ได้รับการตรวจสอบก่อนการชุบอโนไดซ์
- CMM (Zeiss Contura 7/10/6) – การตรวจสอบมิติ ติดตั้งบน Datum การตัดเฉือน
การรับรอง:ISO 9001:2015 (มีใบรับรองตามคำขอ) กำลังการผลิตต่อปี: ชิ้นส่วนกลึงอะลูมิเนียม 2 ล้านชิ้นสำหรับลูกค้าอิเล็กทรอนิกส์ การแพทย์ และยานยนต์
ข้อจำกัด:เม็ดมีดไวเปอร์ได้รับการตรวจสอบสำหรับเส้นผ่านศูนย์กลาง ≥10มม. รูปทรงไวเปอร์ที่ต่ำกว่า 10 มม. ไม่พอดีกับเม็ดมีด รอยป้อนยังคงมองเห็นได้ และชิ้นส่วนอาจต้องขัดเงารอง
ตัวอย่างจริง – แหวนอะโนไดซ์ถูกปฏิเสธ แก้ไขโดยเม็ดมีดไวเปอร์และการเปลี่ยนฟีด
ผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์สัญชาติเยอรมันต้องการตัวเรือนแบบกลึงอะลูมิเนียม 6061-T6 เส้นผ่านศูนย์กลาง 40 มม. Ra 0.8μm การอโนไดซ์ Type II ซัพพลายเออร์รายเดิมของพวกเขาใช้เม็ดมีดเคลือบและอัตราป้อน 0.15 มม./รอบ ชิ้นส่วนวัด Ra 0.8μm แต่หลังจากการอโนไดซ์ 20% แสดงวงแหวนเกลียวที่มองเห็นได้และถูกปฏิเสธ
สิ่งที่เราทำแตกต่างออกไป:
- เปลี่ยนไปใช้เม็ดมีดขัดเงาที่ไม่เคลือบผิวซึ่งมีมุมคายบวกสูง ไม่มีคมหรือรอยเปื้อน
- ลดอัตราป้อนงานขั้นสุดท้ายลงเหลือ 0.06 มม./รอบ—แหวนจึงละเอียดและสม่ำเสมอ
- ใช้เม็ดมีดไวเปอร์ในการกลึงครั้งสุดท้าย—วงแหวนถูกทำให้เรียบ และพื้นผิวดูสม่ำเสมอหลังจากการอโนไดซ์
- ตรวจสอบ Ra ก่อนการอโนไดซ์—โดยเฉลี่ย 0.6μm และพื้นผิวมีความสม่ำเสมอ
บทเรียนที่เราได้เรียนรู้:ในโครงการกลึงอะลูมิเนียมในช่วงแรก เราใช้เม็ดมีดเคลือบกับชุดเรือนที่มองเห็นได้ หลังจากการชุบอโนไดซ์ 30% มีรอยสะสมที่ขอบ—แบทช์ถูกปฏิเสธ ตั้งแต่นั้นมา ชิ้นส่วนอะลูมิเนียมทุกชิ้นที่จะทำการชุบอโนไดซ์จะใช้เม็ดมีดขัดเงาที่ไม่เคลือบผิว โดยไม่มีข้อยกเว้น
ข้อจำกัด:เม็ดมีดไวเปอร์ได้รับการตรวจสอบสำหรับเส้นผ่านศูนย์กลาง ≥10มม. รูปทรงไวเปอร์ที่ต่ำกว่า 10 มม. ไม่พอดีกับเม็ดมีด รอยป้อนยังคงมองเห็นได้ และชิ้นส่วนอาจต้องขัดเงารอง
จัดส่งตัวเรือนไปแล้ว 300,000 ชิ้นโดยไม่มีการปฏิเสธอโนไดซ์ นี่คือสิ่งที่ชิ้นส่วนกลึงอะลูมิเนียมควรส่งมอบ ไม่ใช่แค่ชิ้นส่วนที่ใช้วัด Ra บนเครื่องกลึงเท่านั้น แต่ยังรวมถึงพื้นผิวที่ดูสม่ำเสมอหลังจากการชุบอโนไดซ์ เนื่องจากเครื่องมือและอัตราป้อนเข้ากันกับการเคลือบ ไม่ใช่แค่การวาดแบบเท่านั้น
คำถามที่พบบ่อย
คำถามที่ 1: เพราะเหตุใดชิ้นส่วนที่กลึงอะลูมิเนียมของฉันจึงมีวงแหวนหลังจากการชุบอโนไดซ์
ตอบ: การทำอโนไดซ์จะขยายพื้นผิวให้กว้างขึ้น โดยไม่ได้ปกปิดไว้ เครื่องหมายป้อนเส้นรอบวงซึ่งมองไม่เห็นบนอะลูมิเนียมดิบจะกลายเป็นวงแหวนสีเข้มหลังจากการชุบอโนไดซ์ การแก้ไขคือลดอัตราป้อนการเก็บผิวละเอียด (0.05–0.08 มม./รอบ) ใช้เม็ดมีดไวเปอร์เพื่อทำให้แหวนเรียบ และเปลี่ยนไปใช้เม็ดมีดขัดเงาที่ไม่เคลือบผิวเพื่อป้องกันการสะสมของคมตัด สำหรับชิ้นส่วนกลึงอะลูมิเนียมที่จะชุบอโนไดซ์ พื้นผิวจะต้องได้รับการควบคุมก่อนการเคลือบ ไม่ใช่หลังจากนั้น
คำถามที่ 2: ฉันสามารถใช้เม็ดมีดเคลือบสำหรับการกลึงอะลูมิเนียมได้หรือไม่
ตอบ: ไม่ เม็ดมีดเคลือบ (TiAlN, AlCrN) มีพื้นผิวหยาบในระดับไมโคร และมีอะลูมิเนียมเชื่อมติดกับเม็ดมีด ขอบที่สะสมอยู่ทำให้พื้นผิวฉีกขาดและทิ้งรอยเปื้อนที่ชุบอโนไดซ์ไม่สม่ำเสมอ ใช้เม็ดมีดคาร์ไบด์ขัดเงาที่ไม่เคลือบผิวซึ่งมีมุมคายบวกสูง พื้นผิวขัดมันช่วยลดการเสียดสี และขอบคมตัดอะลูมิเนียมได้อย่างหมดจด
คำถามที่ 3: ฉันควรระบุผิวสำเร็จแบบใดสำหรับชิ้นส่วนกลึงอะลูมิเนียมอโนไดซ์
ตอบ: ระบุ Ra และทิศทางของพื้นผิว Ra 0.8μm เพียงพอสำหรับชิ้นส่วนอุตสาหกรรมหลายชนิด แต่เฉพาะในกรณีที่พื้นผิวมีความสม่ำเสมอเท่านั้น เครื่องหมายป้อนที่ละเอียดและสม่ำเสมอ (0.05–0.08 มม./รอบ) เป็นที่ยอมรับได้ ไม่เป็นรอยหยาบและไม่สม่ำเสมอ สำหรับชิ้นส่วนที่มองเห็นได้ ให้ระบุ Ra 0.4μm และผิวเคลือบเม็ดมีดไวเปอร์ สำหรับชิ้นส่วนเหล่านี้ พื้นผิวมีความสำคัญพอๆ กับ Ra
คำถามที่ 4: คุณสามารถให้ข้อเสนอแนะเกี่ยวกับพื้นผิวของ DFM ก่อนที่ฉันจะสั่งซื้อได้หรือไม่
ก. ใช่. ส่งแบบร่างพร้อมข้อกำหนดด้านอโนไดซ์ (Type II หรือ Type III) ข้อกำหนด Ra และพิจารณาว่าพื้นผิวมองเห็นหรือใช้งานได้หรือไม่ ทีมวิศวกรของเราจะตรวจสอบเครื่องมือและฟีดสำหรับความเข้ากันได้ของอโนไดซ์ โดยยืนยันว่าพื้นผิวจะดูสม่ำเสมอหลังจากการเคลือบ หรือแนะนำให้ใช้เม็ดมีดไวเปอร์หรือสารขัดเงารอง ในกรณีที่รูปลักษณ์ของอโนไดซ์มีความสำคัญ เราจะตรวจสอบพื้นผิวก่อนที่จะทำการชุบอโนไดซ์ ไม่ใช่หลังจากนั้น
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว