
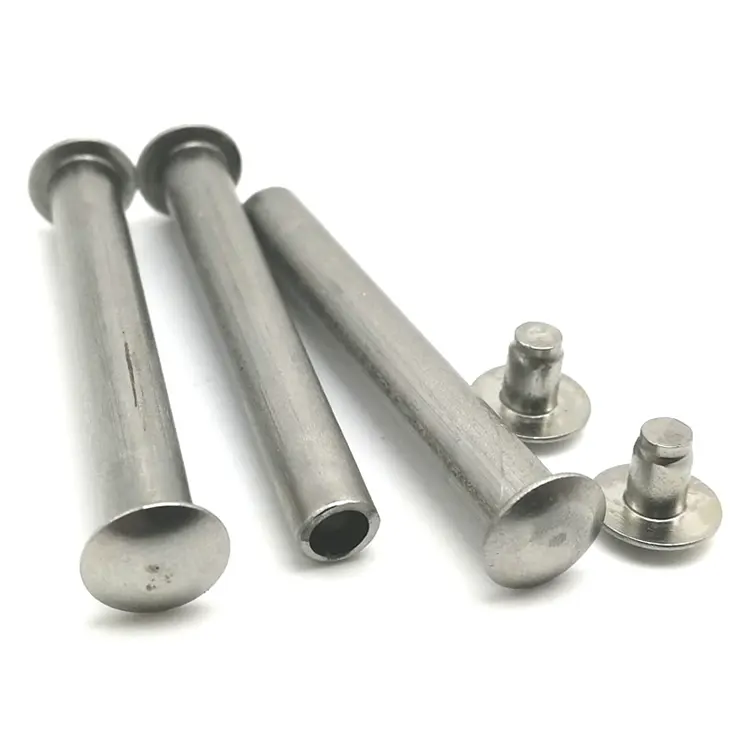
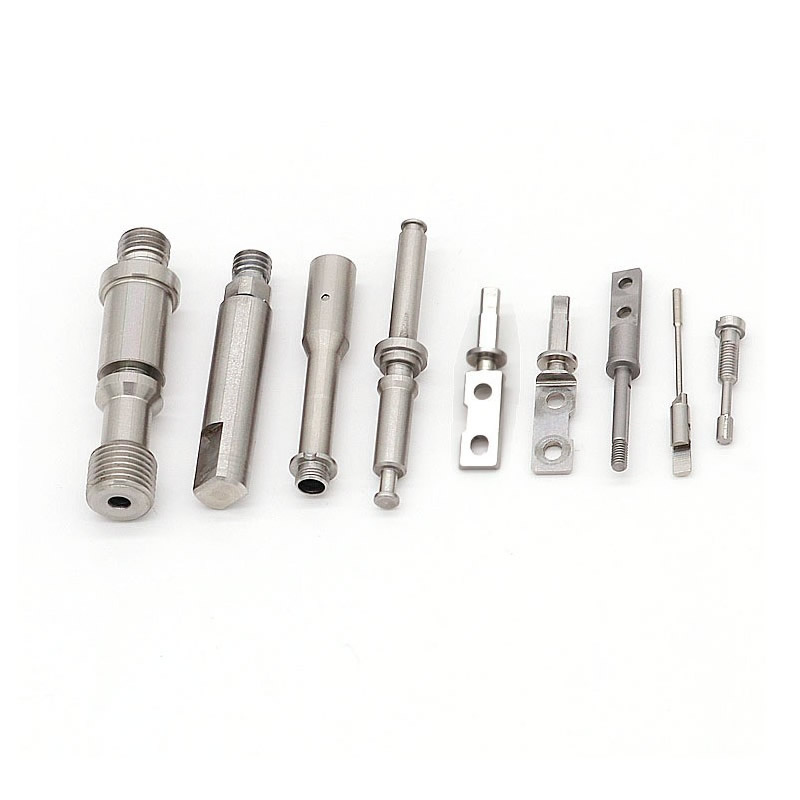
ส่วนประกอบกลึง CNC
ส่วนประกอบกลึง CNC ไม่ค่อยผลิตในเครื่องเดียว มันถูกหมุน บด และบด และทุกครั้งที่มันเคลื่อนที่ ข้อมูลก็สามารถเลื่อนได้ Nuote Metals ผลิตส่วนประกอบกลึง CNC ในประเทศจีน โดยมีหนึ่งข้อมูลที่กำหนดไว้ในการดำเนินการครั้งแรกและอ้างอิงในการดำเนินการทุกครั้งต่อจากนั้น ได้แก่ การกลึง การกัด การเจียร และการตรวจสอบ ±0.005 มม. สำหรับคุณสมบัติที่สำคัญ
ส่งคำถาม
รายละเอียดสินค้า
ส่วนประกอบกลึง CNC – ข้อมูลต้องรอดทุกการทำงาน
ส่วนประกอบที่กลึงด้วย CNC ไม่ใช่ชิ้นส่วนที่ทำงานเพียงครั้งเดียว เป็นลำดับขั้นตอน: เปิดเครื่องกลึง, กัดบนเครื่องแมชชีนนิ่งเซ็นเตอร์, บดบนเครื่องเจียร, ตรวจสอบด้วย CMM การดำเนินการแต่ละครั้งจะนำวัสดุออก เปลี่ยนสถานะความเครียด และทำให้เกิดการเปลี่ยนแปลง และทุกครั้งที่จับยึดส่วนประกอบอีกครั้ง Datum อาจเลื่อนได้ รูที่มีศูนย์กลางหลังจากการกลึงจะห่างออกไป 0.02 มม. หลังจากการกัด ส่วนผิวหน้าที่เรียบหลังการกัดจะบิดเบี้ยว 0.01 มม. หลังจากการเจียร
ส่วนประกอบที่กลึงด้วย CNC จะถูกตัดสินโดยดูว่าคุณสมบัติต่างๆ สอดคล้องกันหลังการทำงานทุกครั้งหรือไม่ ไม่ใช่แค่หลังจากการทำงานครั้งแรกเท่านั้น Datum คือเธรดที่ยึดลำดับไว้ด้วยกัน หาก Datum เลื่อน คุณลักษณะต่างๆ จะไม่สอดคล้องกัน และส่วนประกอบจะไม่ประกอบกัน แม้ว่าการดำเนินการแต่ละครั้งจะเป็นไปตามเกณฑ์ความคลาดเคลื่อนของมันก็ตาม
ที่ Nuote Metals เราผลิตส่วนประกอบกลึง CNC โดยมีหนึ่งข้อมูลที่สร้างขึ้นในการดำเนินการครั้งแรกและอ้างอิงในการดำเนินการครั้งต่อไปทุกครั้ง บทความนี้ครอบคลุมถึงความท้าทายของหลายกระบวนการ วิธีการควบคุม Datum และสิ่งที่ต้องตรวจสอบก่อนยอมรับส่วนประกอบ
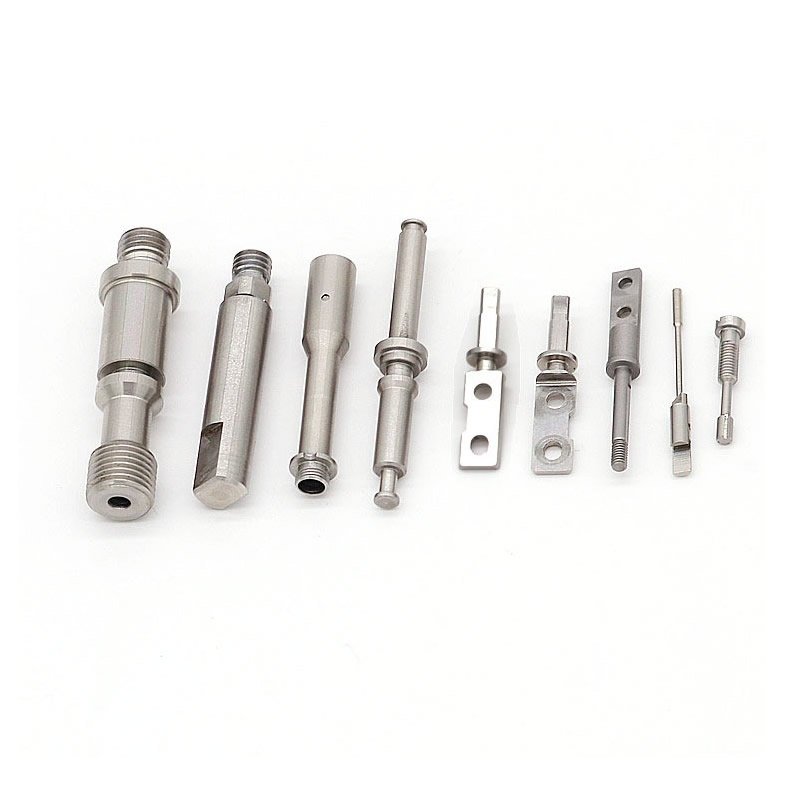
ความท้าทายแบบหลายกระบวนการ - เมื่อส่วนประกอบสูญเสียการจัดตำแหน่ง
ส่วนประกอบที่ต้องใช้การกลึง การกัด และการเจียรจะต้องผ่านเครื่องจักรอย่างน้อยสามเครื่องและการตั้งค่าสามแบบ การตั้งค่าแต่ละครั้งมีโอกาสที่จะเปลี่ยนข้อมูล
| การดำเนินการ | ข้อมูลทั่วไป | ความเสี่ยงหากข้อมูลมีการเปลี่ยนแปลง | ผลกระทบต่อส่วนประกอบ |
|---|---|---|---|
| การหมุน | หน้าและเบื่อ | เจาะไม่ศูนย์กลางที่ใบหน้า | เพลาผสมพันธุ์ผูกหรือรั่ว |
| มิลลิ่ง | หันหน้าแล้วเบื่อ | รูครอสไม่ตรงที่จะเจาะ | พินไม่เข้าหรือเข้ามุม |
| การบด | หันหน้าแล้วเบื่อ | เส้นผ่านศูนย์กลางของพื้นดินไม่ศูนย์กลางที่จะเจาะ | แบริ่งหมดแรงสั่นสะเทือน |
| การตรวจสอบ | การวาด Datum | คุณสมบัติที่วัดจากแหล่งกำเนิดที่แตกต่างกัน | ส่วนดีปฏิเสธ ส่วนเสียก็ยอมรับ |
ความเสี่ยงไม่ใช่การยอมรับการดำเนินการใดๆ เพียงอย่างเดียว แต่เป็นความสัมพันธ์ระหว่างการปฏิบัติงานรูที่ ±0.01 มม. หลังจากการกลึงยังคงอยู่ที่ ± 0.01 มม. หลังจากการกัด หาก Datum เท่ากัน แต่หากฟิกซ์เจอร์งานกัดอ้างอิงถึงเส้นผ่านศูนย์กลางภายนอกแทนที่จะเป็นรู ตำแหน่งรูเจาะจะเปลี่ยนไปตามพิกัดความเผื่อ OD และส่วนประกอบจะเสียหาย
สำหรับส่วนประกอบที่กลึงด้วย CNC Datum ไม่ใช่รูปแบบการเขียนแบบ แต่เป็นข้อมูลอ้างอิงทางกายภาพที่ต้องคงไว้ตั้งแต่การตัดครั้งแรกจนถึงการตรวจสอบขั้นสุดท้าย
ข้อมูลเดียว ทุกการดำเนินการ – วิธีที่เราควบคุมลำดับ
เราสร้าง Datum ในการดำเนินการครั้งแรก—โดยทั่วไปแล้วจะเป็นหน้ากลึงและรู—และเราอ้างอิง Datum เดียวกันนั้นในการดำเนินการครั้งต่อไปทุกครั้ง ฟิกซ์เจอร์ได้รับการออกแบบรอบๆ Datum ไม่ใช่บริเวณพื้นผิวการจับยึดที่สะดวก
การหมุน: หน้าตัดและรูถูกตัดเฉือนด้วยการตั้งค่าเดียวกัน โดยค่าเริ่มต้นรูจะมีศูนย์กลางอยู่ที่หน้าตัด นี่คือข้อมูล
มิลลิ่ง: ฟิกซ์เจอร์จับยึดบนหน้าหันและตั้งอยู่บนรู รูขวางและแผ่นเรียบนั้นถูกตัดเฉือนโดยสัมพันธ์กับรู ไม่ใช่เส้นผ่านศูนย์กลางภายนอก หาก OD อยู่นอกทรงกลม รูหน้าตัดยังคงอยู่ในแนวเดียวกับรู
การบด: ฟิกซ์เจอร์จับยึดที่หน้าเดียวกันและอยู่บนรูเดียวกัน เส้นผ่านศูนย์กลางของกราวด์มีศูนย์กลางอยู่ที่รูเจาะ ไม่ใช่อยู่ที่ OD ก่อนหน้า
การตรวจสอบ: การติดตั้ง CMM บนหน้าเดียวกันและเจาะ คุณลักษณะนี้วัดจากแหล่งกำเนิดเดียวกันกับที่ใช้ในการตัดเฉือน ไม่ใช่จากพื้นผิวที่สะดวก
เหตุใดจึงสำคัญ:ส่วนประกอบที่มีพิกัดความเผื่อ OD 0.02 มม. และพิกัดความเผื่อตำแหน่งรูเจาะ 0.01 มม. ยังคงสามารถประกอบได้ หากอ้างอิงรูกากบาทกับรู พิกัดความเผื่อ OD จะไม่ซ้อนกันในตำแหน่งรูขวาง ข้อมูลจะทำลายสแต็ก
การอ้างอิงมาตรฐาน:แนวปฏิบัติของ Datum เป็นไปตาม ASME Y14.5 และ ISO 5459 ความคลาดเคลื่อนของมิติเป็นไปตาม ISO 2768-mK เว้นแต่จะระบุคำอธิบายที่เข้มงวดยิ่งขึ้น
อุปกรณ์ที่ทำให้การตัดเฉือนหนึ่ง Datum เป็นไปได้
การตัดเฉือนแบบ Datum เดียวไม่ใช่การวางแผนกระบวนการเพียงอย่างเดียว แต่ต้องใช้อุปกรณ์ที่สามารถเก็บ Datum ไว้ตลอดการปฏิบัติงานได้
ศูนย์กลางการหมุนโรงสี 5 แกน(DMG MORI NHX 5000, Mazak Integrex): กลึงและกัดในการตั้งค่าเดียว โดยที่ Datum จะไม่หลุดออกจากหัวจับ สำหรับส่วนประกอบที่มีรูขวาง แบน และมีคุณสมบัติการกลึง ศูนย์กลึงมิลลิ่งจะช่วยลดการเคลื่อนตัวระหว่างเครื่องกลึงและแมชชีนนิ่งเซ็นเตอร์
เครื่องกลึง CNC พร้อมเครื่องมือที่ใช้งานจริง(Haas ST-20Y, Okuma Genos L): หมุน เจาะรู และแตะในการตั้งค่าเดียว โดยระบบจะสร้าง Datum ที่ผิวหน้าและเจาะ และรูกากบาทจะถูกตัดเฉือนให้สัมพันธ์กันโดยไม่ต้องจับยึดใหม่
CMM พร้อมหัวสแกน(Zeiss Contura 7/10/6): ฟิกซ์เจอร์บน Datum เดียวกันกับที่ใช้ในการตัดเฉือน การตรวจสอบจะยืนยันความสัมพันธ์ระหว่างคุณลักษณะต่างๆ ไม่ใช่แค่แต่ละมิติเท่านั้น
การวัดระหว่างกระบวนการ:สำหรับคุณสมบัติที่สำคัญ เกจได้รับการออกแบบรอบๆ Datum ไม่ว่าจะเป็นรูหรือผิวหน้า ดังนั้นการวัดจึงสะท้อนถึงสภาพการประกอบ ไม่ใช่พื้นผิวการจับยึดที่สะดวก
สำหรับส่วนประกอบที่กลึง CNC อุปกรณ์นั้นไม่ใช่รายการเครื่องจักร แต่เป็นระบบที่รักษาข้อมูลตั้งแต่การตัดครั้งแรกจนถึงการตรวจสอบขั้นสุดท้าย
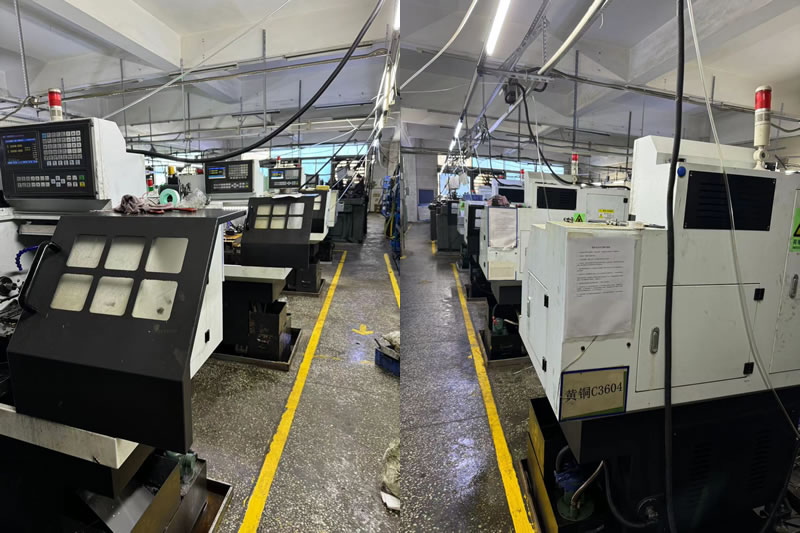
ตัวอย่างจริง – การจัดแนว Cross-Hole ที่บันทึกไว้โดย One Datum
ผู้ผลิตอุปกรณ์ไฮดรอลิกในเยอรมนีต้องการตัววาล์ว 4140 ที่มีรูแบบหมุน หน้ายึดแบบกัด และรูขวางสี่รู รูขวางจะต้องอยู่ในตำแหน่งภายใน 0.02 มม. จากเส้นกึ่งกลางของรู ซัพพลายเออร์รายเดิมได้เปลี่ยนตัวถัง จากนั้นกัดรูขวางโดยอ้างอิงเส้นผ่านศูนย์กลางภายนอก โดยตำแหน่งของรูขวางแตกต่างกันไป 0.06 มม. และส่วนประกอบ 9% ไม่สามารถประกอบได้
สิ่งที่เราทำแตกต่างออกไป:
- สร้างรูเจาะเป็นจุดอ้างอิงในการกลึง โดยตัดเฉือนรูและหน้าตัดในการตั้งค่าเดียว
- ทำการกัดรูขวางบนเครื่องหมุนศูนย์กลางแบบ 5 แกน โดยที่ส่วนประกอบไม่เคยหลุดออกจากหัวจับ และรูกากบาทจะถูกตัดเฉือนโดยสัมพันธ์กับรู
- กราวด์รูหลังจากการอบชุบด้วยความร้อนโดยใช้จุดอ้างอิงของรูเดียวกัน—ยังคงรักษาความร่วมศูนย์ไว้
- ตรวจสอบตำแหน่งรูขวางบน Zeiss Contura CMM ซึ่งติดตั้งอยู่บนจุดอ้างอิงของรู ไม่ใช่ OD
- จัดส่งส่วนประกอบ 1,200 ชิ้นโดยไม่มีความล้มเหลวในการประกอบ
บทเรียนที่เราได้เรียนรู้:ในช่วงต้นของโปรแกรมหลายกระบวนการของเรา เรามีกลุ่มที่ฟิกซ์เจอร์การเจียรอ้างอิงถึงพื้นผิวที่แตกต่างจากฟิกซ์เจอร์กลึง โดย 3% ของส่วนประกอบไม่อยู่ในศูนย์กลาง ชุดดังกล่าวได้รับการปรับปรุงใหม่ตามต้นทุนของเรา และตั้งแต่นั้นมาเราได้ทำให้รายการตรวจสอบการถ่ายโอนข้อมูลเป็นขั้นตอนบังคับก่อนที่งานแบบหลายกระบวนการจะเริ่มต้นขึ้น
ข้อจำกัด:วิธีการหนึ่ง Datum นี้ได้รับการตรวจสอบสำหรับส่วนประกอบที่สามารถเข้าถึงรูเพื่อทำการยึดในทุกการทำงาน สำหรับส่วนประกอบที่มีคุณสมบัติภายในที่ไม่สามารถเข้าถึงได้หลังการประกอบ อาจจำเป็นต้องถ่ายโอนข้อมูล และประเมินสแตกใหม่
นี่คือสิ่งที่ส่วนประกอบกลึง CNC ควรส่งมอบ:ไม่ใช่เพียงส่วนประกอบที่ตรงตามเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ของแต่ละการปฏิบัติงาน แต่เป็นส่วนประกอบที่มีคุณสมบัติสอดคล้องกันเนื่องจากข้อมูลถูกรักษาไว้—ไม่ได้ถูกสร้างขึ้นใหม่ในทุกการตั้งค่า
คำถามที่พบบ่อย
คำถามที่ 1: เหตุใดข้อมูลหนึ่งจึงมีความสำคัญสำหรับส่วนประกอบกลึง CNC แบบหลายกระบวนการ
ตอบ: เนื่องจากทุกครั้งที่จับยึดส่วนประกอบใหม่ ข้อมูลจึงอาจเลื่อนได้ รูที่มีศูนย์กลางหลังจากการกลึงสามารถลดลง 0.02 มม. หลังจากการกัด หากฟิกซ์เจอร์งานกัดอ้างอิงถึงเส้นผ่านศูนย์กลางภายนอกแทนที่จะเป็นรู ข้อมูลหนึ่ง—ที่จัดตั้งขึ้นในการดำเนินการครั้งแรกและอ้างอิงในทุกการดำเนินการที่ตามมา—จะทำลายกลุ่มพิกัดความเผื่อ คุณลักษณะต่างๆ สอดคล้องกันเนื่องจากวัดจากจุดกำเนิดเดียวกัน ไม่ใช่เพราะการดำเนินการแต่ละครั้งเกิดขึ้นเพื่อให้เป็นไปตามเกณฑ์ความคลาดเคลื่อนของตัวมันเอง
คำถามที่ 2: คุณสามารถตัดเฉือนส่วนประกอบให้เสร็จสมบูรณ์ในการตั้งค่าครั้งเดียวได้หรือไม่
ตอบ: สำหรับส่วนประกอบหลายๆ ชิ้น ใช่—บนเครื่องกัดแบบ 5 แกน การกลึง การกัด รูขวาง และเกลียวต่างๆ ได้รับการตัดเฉือนโดยไม่ต้องจับยึดใหม่ และ Datum จะไม่หลุดออกจากหัวจับ สำหรับส่วนประกอบที่ต้องมีการบำบัดความร้อนหรือการเจียรหลังการตัดเฉือน ข้อมูลจะถูกถ่ายโอนไปยังฟิกซ์เจอร์การเจียร แต่เป็น Datum เดียวกัน ไม่ใช่ข้อมูลใหม่ เป้าหมายคือการลดจำนวนการถ่ายโอนข้อมูล โดยไม่ต้องกำจัดทิ้งไม่ว่าจะต้องเสียค่าใช้จ่ายใดๆ ก็ตาม
คำถามที่ 3: คุณจะตรวจสอบได้อย่างไรว่าข้อมูลได้รับการเก็บรักษาไว้ตลอดทั้งการปฏิบัติงาน
ตอบ: เราติดตั้งส่วนประกอบบน Datum เดียวกันกับที่ใช้ในการตัดเฉือน ทั้งหน้ากลึงและรู และวัดคุณสมบัติที่สำคัญบน CMM หากตำแหน่งรูกากบาทอยู่ภายในพิกัดความเผื่อเมื่อวัดจากรู ข้อมูลก็จะยังคงอยู่ หากอยู่ภายในเกณฑ์ความคลาดเคลื่อนเมื่อวัดจาก OD แต่อยู่นอกเมื่อวัดจากรู ข้อมูลจะสูญหายไป และส่วนประกอบอาจล้มเหลวในการประกอบ
คำถามที่ 4: การควบคุมหนึ่ง datum จะเพิ่มต้นทุนให้กับส่วนประกอบหรือไม่
ตอบ: จะเพิ่มค่าใช้จ่ายในการติดตั้งและเวลาในการตรวจสอบ โดยฟิกซ์เจอร์จะต้องได้รับการออกแบบรอบๆ Datum และ CMM จะต้องได้รับการติดตั้งในลักษณะเดียวกัน แต่ช่วยลดต้นทุนในการประกอบ ส่วนประกอบถูกปฏิเสธน้อยลง มีการปรับปรุงน้อยลง และสายการประกอบไม่หยุดนิ่ง สำหรับส่วนประกอบกลึง CNC ที่มีคุณสมบัติหลายอย่างที่ต้องปรับให้สอดคล้องกัน ต้นทุนรวมจะลดลงด้วยการควบคุมข้อมูลเดียว—แต่ไม่สูงกว่า เราแจกแจงรายละเอียดต้นทุนที่แสดงต้นทุนการติดตั้งและการตรวจสอบเทียบกับการลดเศษชิ้นส่วนที่คาดหวังไว้
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว