สินค้า
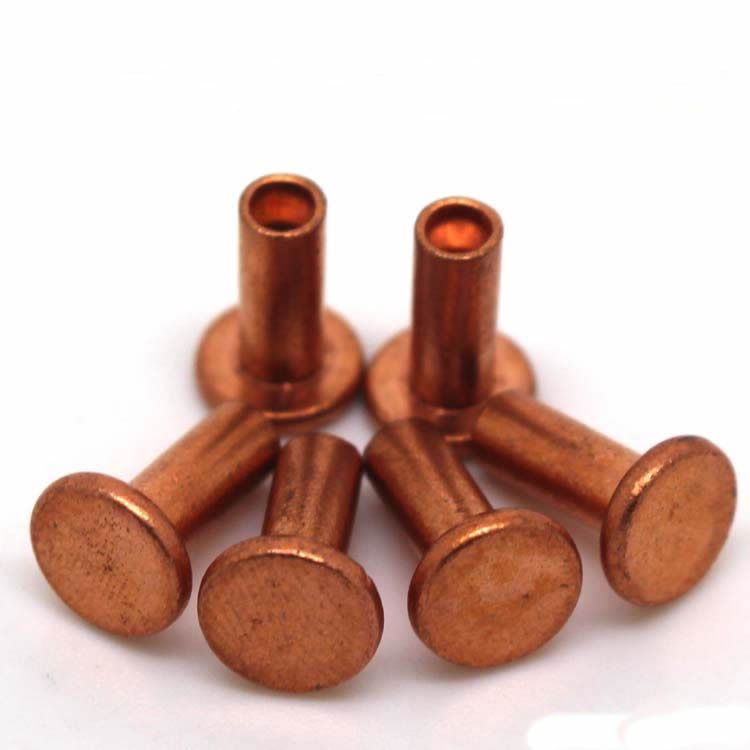
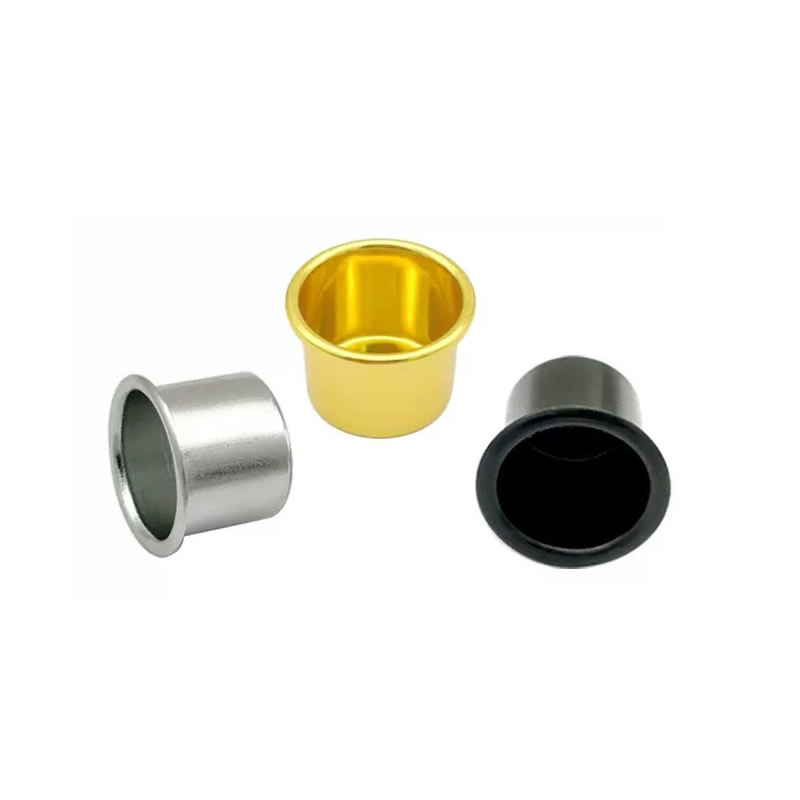
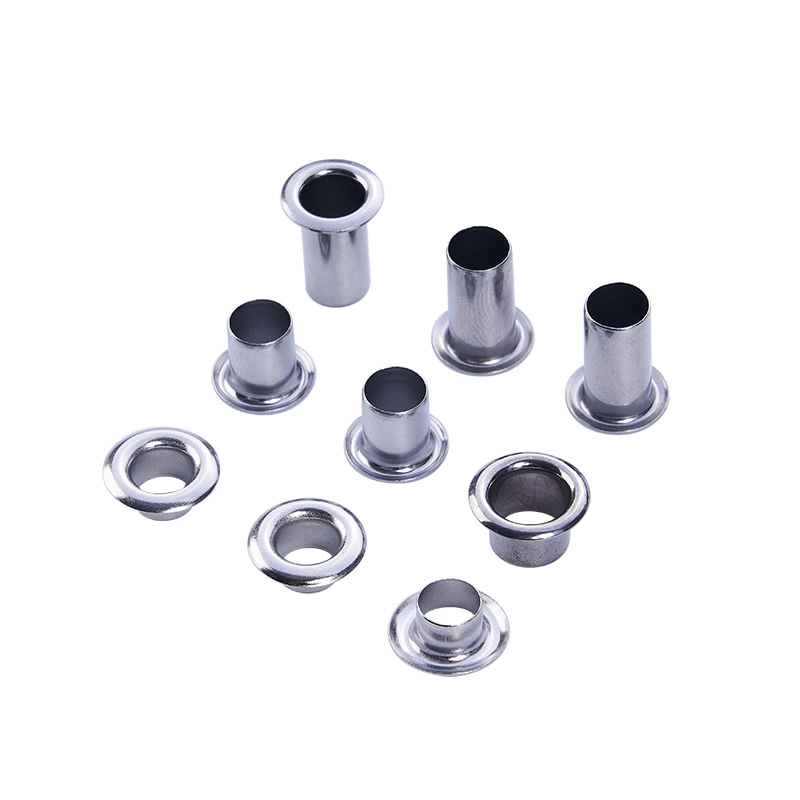
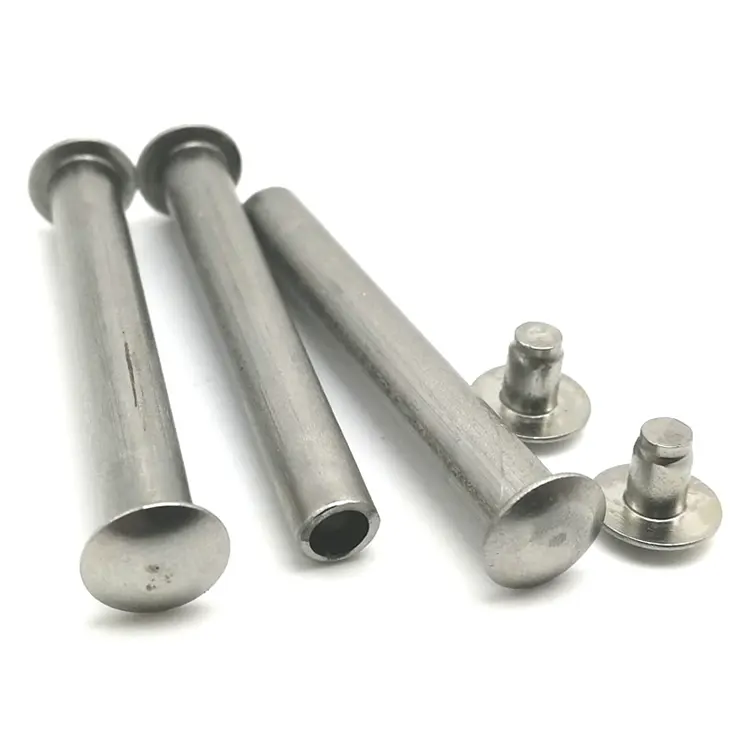
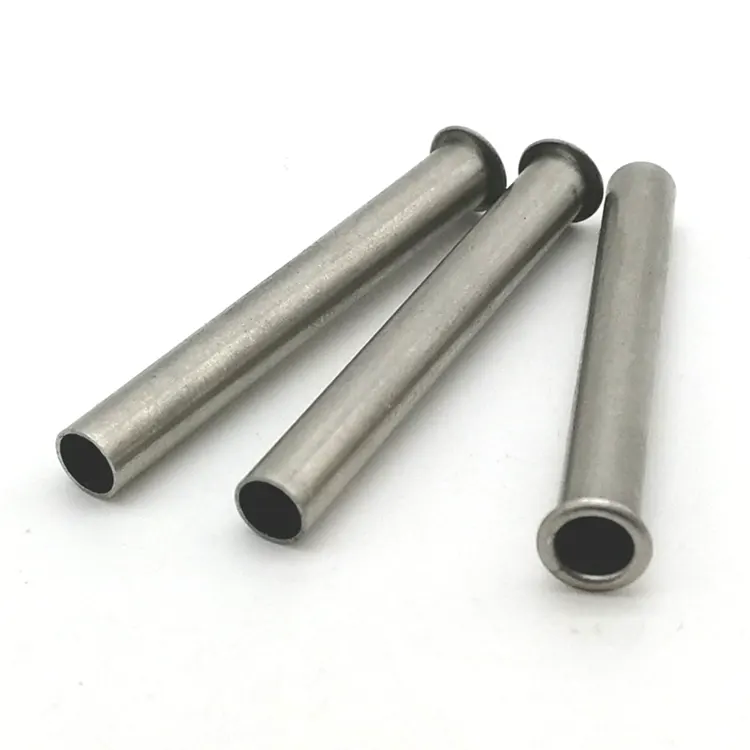
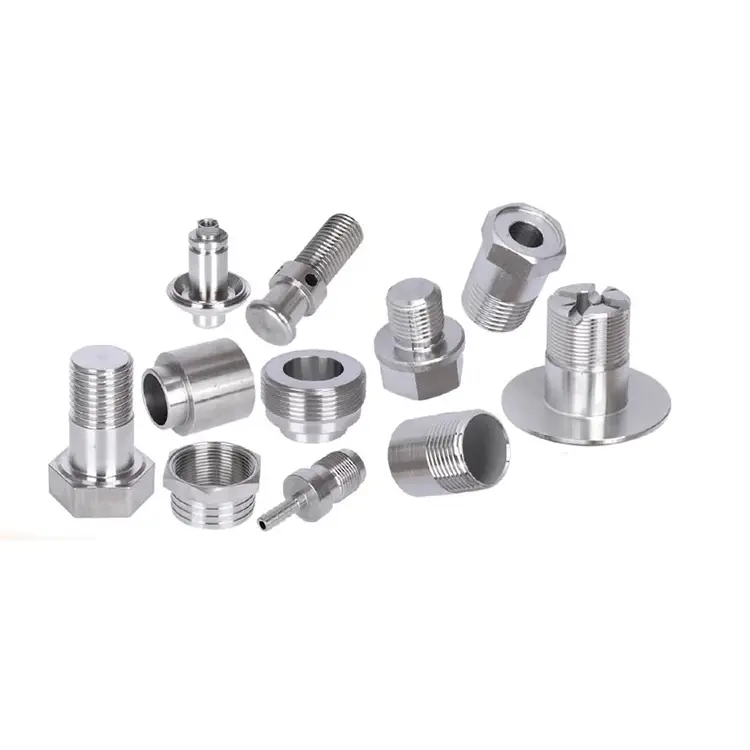
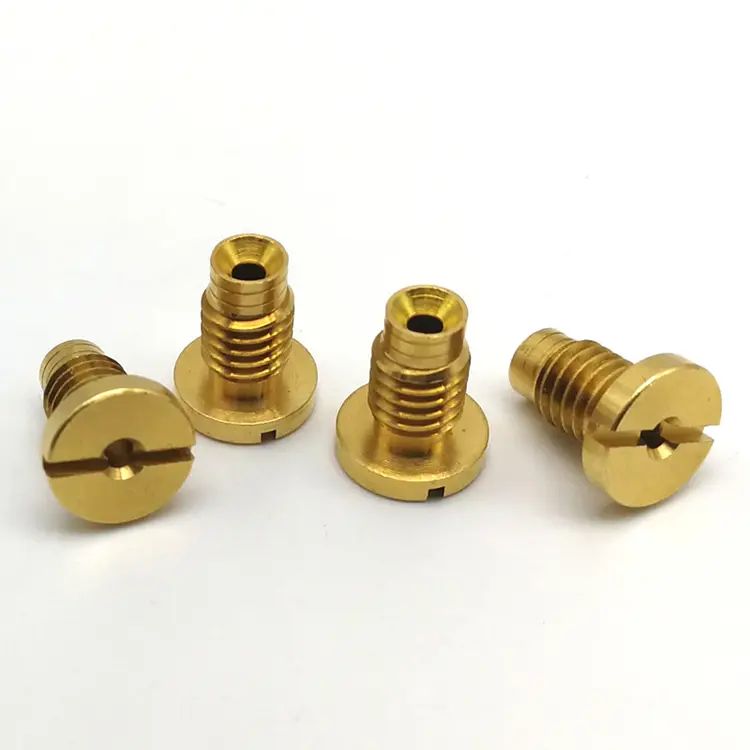
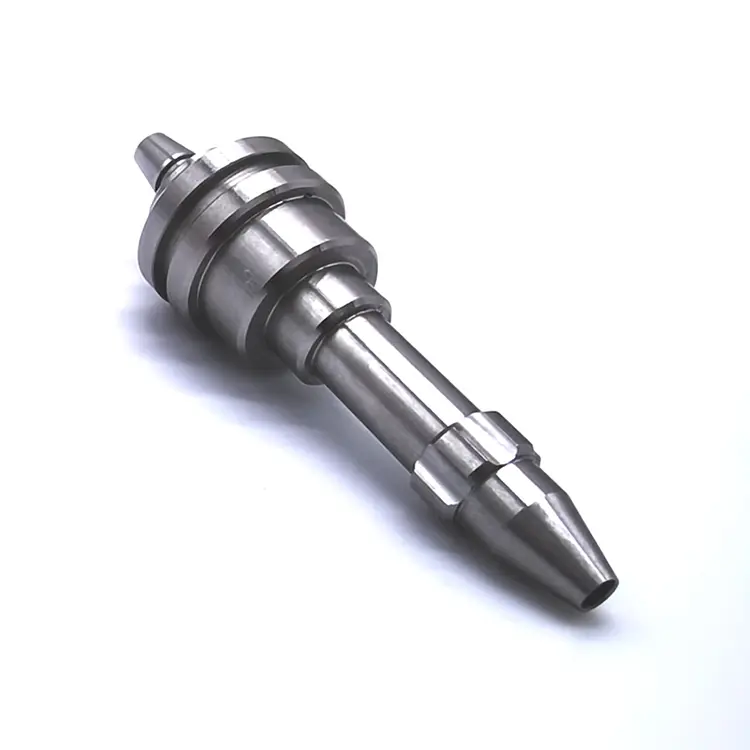
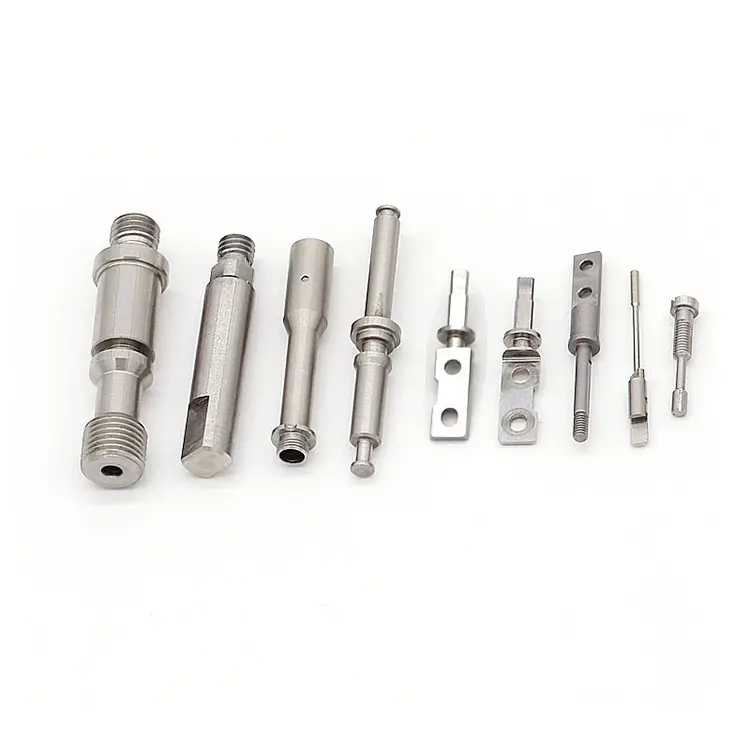
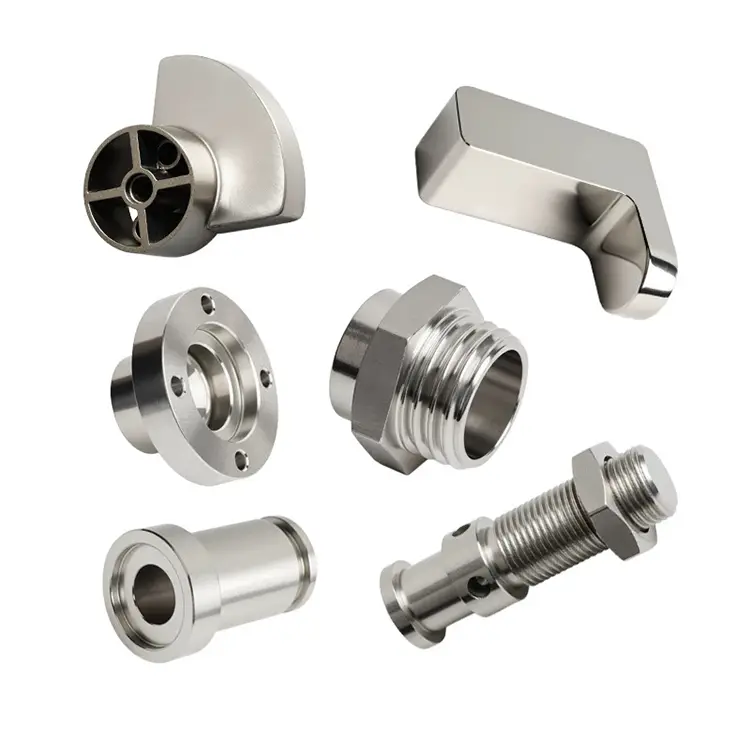
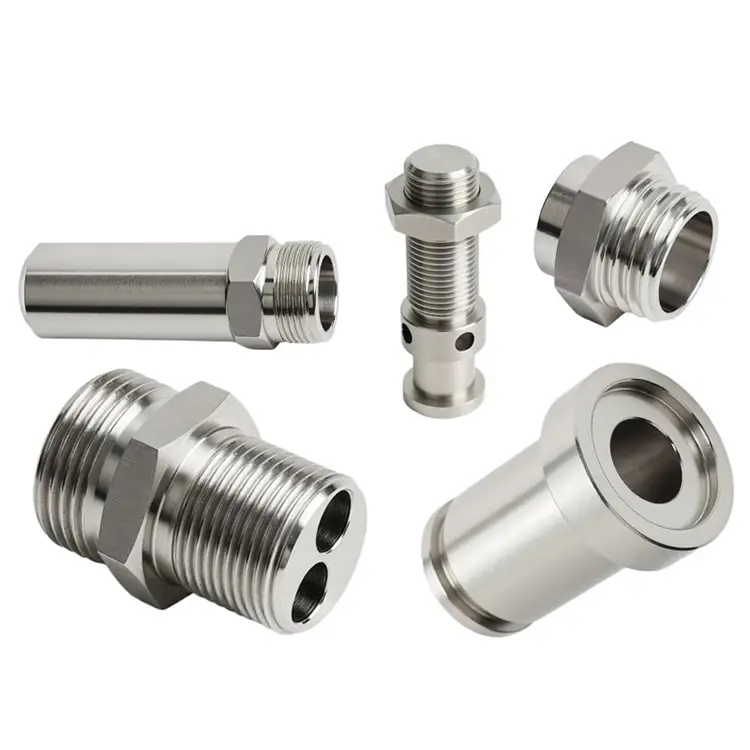
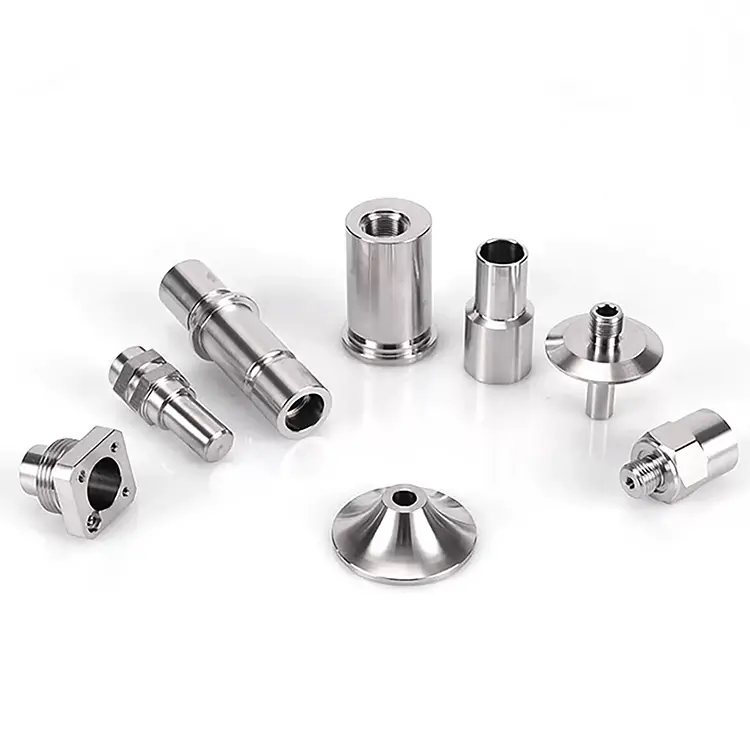
ชิ้นส่วนกลึง CNC ที่มีความแม่นยำ
Nuote Metals เป็นผู้ผลิตชิ้นส่วนกลึง CNC ที่มีความแม่นยำระดับมืออาชีพในประเทศจีน เรามีเครื่องจักร CNC 45 เครื่องที่พร้อมให้บริการลูกค้าทั่วโลก ส่งแบบของคุณมาให้เราเพื่อเริ่มเรื่องราวของเรา
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนเครื่องจักร CNC ที่มีความแม่นยำ – เมื่อทุกชิ้นต้องถูกต้อง
บางโครงการสามารถทนต่อชิ้นส่วนที่ไม่ตรงตามข้อกำหนดได้บางส่วน ขายึดสำหรับเครื่องตัดหญ้า สเปเซอร์สำหรับชั้นวาง แต่เมื่อการประกอบของคุณเป็นหุ่นยนต์ผ่าตัด หัวฉีดน้ำมันเชื้อเพลิง หรือตัวจัดการเวเฟอร์เซมิคอนดักเตอร์ ชิ้นส่วนที่ไม่ดีเพียงชิ้นเดียวก็สามารถปิดสายการผลิตหรือเสียหายในภาคสนามได้ นั่นคือโลกของชิ้นส่วนกลึง CNC ที่มีความแม่นยำ—โดยที่ชิ้นงานทุกชิ้นคาดว่าจะเป็นไปตามแบบ ไม่ใช่แค่ตัวอย่างเท่านั้น
ที่ Nuote Metals เราตัดเฉือนชิ้นส่วนที่มีความแม่นยำสำหรับลูกค้าที่ไม่สามารถเผชิญกับเรื่องเซอร์ไพรส์ได้ เราไม่พึ่งพาการสุ่มตัวอย่าง เราไม่ถือว่ากระบวนการนี้มีเสถียรภาพ เราตรวจสอบคุณสมบัติที่สำคัญทุกประการในทุกส่วน และบันทึกผลลัพธ์ไว้ บทความนี้จะอธิบายสิ่งที่แยกชิ้นส่วนที่ได้รับการประมวลผลด้วยความเที่ยงตรงออกจากชิ้นส่วนมาตรฐาน และวิธีที่เราจัดส่ง
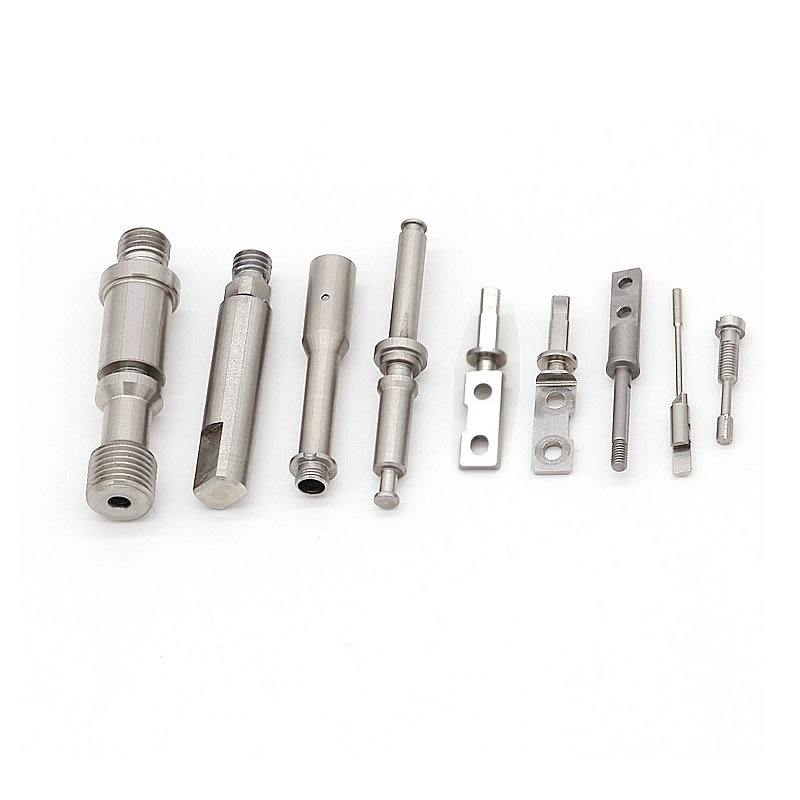
อะไรเป็นตัวกำหนดชิ้นส่วนเครื่องจักรที่มีความแม่นยำ
ไม่ใช่ทุกชิ้นส่วนที่กลึงด้วย CNC จะเป็นชิ้นส่วนที่มีความแม่นยำ ความแตกต่างไม่ใช่เครื่องจักร แต่เป็นมาตรฐานที่ชิ้นส่วนต้องเป็นไปตามนั้น
A ชิ้นส่วนกลึง CNC ที่มีความแม่นยำโดยทั่วไปจะต้อง:
- ความคลาดเคลื่อน ±0.005 มม. หรือเข้มงวดกว่าในขนาดวิกฤต
- การตกแต่งพื้นผิว Ra 0.4μm หรือดีกว่า บนพื้นผิวการใช้งาน
- ความสมบูรณ์ของวัสดุ—ไม่มีรอยแตก การเจือปน หรือชั้นที่แข็งตัวจากการทำงาน
- ตรวจสอบย้อนกลับได้เต็มรูปแบบ—ตั้งแต่ใบรับรองวัตถุดิบไปจนถึงรายงานการตรวจสอบขั้นสุดท้าย
- การตรวจสอบคุณสมบัติที่สำคัญ 100% ไม่ใช่การสุ่มตัวอย่าง
ชิ้นส่วนกลึงมาตรฐานอาจมีขนาด ±0.05 มม. และผ่านการตรวจสอบด้วยสายตา ชิ้นส่วนที่มีความแม่นยำจะต้องเป็นไปตามรูปวาดทุกครั้งตลอดทั้งชุด นั่นคือระดับการควบคุมกระบวนการที่แตกต่างกัน
โหมดความล้มเหลวสามโหมดที่ทำลายความแม่นยำของชิ้นส่วนเดี่ยว
ความแม่นยำล้มเหลวในลักษณะที่คาดเดาได้ ปัญหาความแม่นยำของชิ้นงานชิ้นเดียวส่วนใหญ่มาจากหนึ่งในสามแหล่งที่มา และไม่มีสาเหตุใดที่มาจากตัวเครื่องจักรเอง
1. การเคลื่อนตัวของความร้อนระหว่างการตัดเฉือนอย่างต่อเนื่อง
แกนหมุนของเครื่องกลึงจะโตขึ้นเมื่ออุ่นเครื่อง ชิ้นส่วนขนาด 100 มม. สามารถขยายได้ 0.02 มม. เมื่อมีการเปลี่ยนแปลง 10°C เมื่อคุณตัดเฉือน 50 ชิ้นติดต่อกัน ชิ้นแรกจะถูกตัดด้วยเครื่องเย็น และชิ้นที่ 50 จะถูกตัดด้วยเครื่องอุ่น ขนาดเบี่ยงเบนไป ไม่ใช่เพราะเครื่องมือชำรุด แต่เป็นเพราะเครื่องจักรขยายตัว เซลล์ความแม่นยำของเราถูกเก็บไว้ที่ 20°C ± 1°C นอกจากนี้เรายังดำเนินการอุ่นเครื่องทุกเช้าและแช่ชิ้นส่วนไว้ที่อุณหภูมิห้องก่อนการตรวจสอบขั้นสุดท้าย
2. การสึกหรอของเครื่องมือที่เปลี่ยนแรงตัด
เม็ดมีดที่สึกไม่เพียงแค่ตัดให้แตกต่างออกไปเท่านั้น แต่ยังดันยากขึ้นอีกด้วย สำหรับชิ้นส่วนที่มีผนังบาง การโก่งตัวนี้จะเปลี่ยนมิติที่เสร็จแล้ว แม้ว่าเส้นทางของเครื่องมือจะเหมือนกันก็ตาม เราติดตามอายุการใช้งานเครื่องมือโดยเวลาในการตัด ไม่ใช่การนับชิ้นส่วน และปรับออฟเซ็ตตามช่วงเวลาที่กำหนด สำหรับชิ้นส่วนที่มีผนังบาง เราใช้แคลมป์แรงดันต่ำและวงแหวนรองรับเพื่อลดการโก่งตัว
3. การตัดเศษและความเสียหายของพื้นผิว
เศษที่อยู่ในบริเวณการตัดจะถูกตัดใหม่ ทำให้พื้นผิวเกิดรอยขีดข่วน และเปลี่ยนระยะกินลึกที่มีประสิทธิภาพ สำหรับชิ้นส่วนที่มีความแม่นยำ ชิปตัดซ้ำเพียงตัวเดียวสามารถดันมิติให้เกินพิกัดความเผื่อได้ เราใช้น้ำหล่อเย็นแรงดันสูงที่คมตัดโดยตรง และเราตั้งโปรแกรมการหยุดชั่วคราวเพื่อการคายเศษบนรูลึกและรูตัน
วัสดุที่แข็งที่สุดสามชนิดสำหรับชิ้นส่วนกลึงที่มีความแม่นยำ – และวิธีที่เราจัดการพวกมัน
วัสดุที่แตกต่างกันล้มเหลวแตกต่างกัน ทั้งสามสิ่งนี้เป็นสิ่งที่ยากที่สุดที่จะรักษาความอดทน—และจุดที่กระบวนการของเรารักษาไว้ได้
สแตนเลส (303, 304, 316, 17-4 พีเอช)
สเตนเลสแข็งตัวอย่างรุนแรง เครื่องมือที่เสียดสีแทนการตัดจะสร้างชั้นพื้นผิวที่แข็งขึ้น ซึ่งจะทำให้การผ่านครั้งถัดไปไม่คม และทำให้มิติไม่อยู่ในเกณฑ์ที่ยอมรับได้ เราใช้เครื่องมือคราดบวกสูงกับคาร์ไบด์เคลือบ PVD และโปรแกรมความเร็วตัดสูงกว่าเกณฑ์การชุบแข็งงาน สำหรับ 17-4 PH หลังจากการอบชุบ เราจะเปลี่ยนไปใช้ CBN เพื่อผ่านเข้าเส้นชัย
ไทเทเนียม (เกรด 5, เกรด 2)
ไทเทเนียมนำความร้อนได้ไม่ดี ดังนั้นความร้อนจึงมุ่งไปที่คมตัด อายุการใช้งานของเครื่องมือจะลดลงอย่างรวดเร็วหากความเร็วและอัตราป้อนสูงเกินไป เราลดความเร็วพื้นผิวลง 30–40% เมื่อเทียบกับเหล็กกล้า ใช้น้ำหล่อเย็นแรงดันสูง และเปลี่ยนเครื่องมือตามกำหนดเวลา ไม่ใช่เมื่อเครื่องมือเสียหาย
เหล็กอบร้อน (4140, 4340, D2, 440C)
คาร์ไบด์ที่สูงกว่า 40 HRC สึกหรอเร็วเกินกว่าจะรักษาพิกัดความเผื่อได้ เราใช้ CBN หรือเครื่องมือเซรามิกสำหรับการกลึงแข็ง และใช้ล้ออะลูมิเนียมออกไซด์สำหรับการเจียร สำหรับอุณหภูมิ 440C ที่ 58–60 HRC เราจะตัดเฉือนขนาดใหญ่เกินไป อบชุบด้วยความร้อน จากนั้นจึงบดจนได้พิกัดความเผื่อขั้นสุดท้ายโดยใช้ข้อมูลเดียวกันกับการกลึง
การตรวจสอบคุณภาพ – การตรวจสอบ 100% ไม่ใช่การสุ่มตัวอย่าง
A ชิ้นส่วนกลึง CNC ที่มีความแม่นยำจะดีเท่ากับการตรวจสอบที่ยืนยันเท่านั้น เราไม่พึ่งพาการสุ่มตัวอย่างสำหรับคุณสมบัติที่สำคัญ
การตรวจสอบระหว่างดำเนินการ:ขนาดที่สำคัญจะถูกวัดระหว่างการตัดเฉือน ออฟเซ็ตจะถูกปรับก่อนที่ชิ้นส่วนจะหลุดออกจากพิกัดความเผื่อ
การตรวจสอบขั้นสุดท้าย:คุณลักษณะสำคัญทุกประการวัดด้วย CMM หรือเกจเฉพาะ ผิวสำเร็จได้รับการตรวจสอบด้วยโปรไฟล์ ความกลมและความเข้มข้นจะถูกตรวจสอบด้วย Talyrond เมื่อระบุ
เอกสารประกอบ:การจัดส่งทุกครั้งจะมีรายงานมิติที่แสดงค่าที่วัดได้จริง ไม่ใช่แค่ผ่าน/ไม่ผ่าน มีใบรับรองวัสดุและบันทึกการรักษาความร้อนรวมอยู่ด้วย สำหรับชิ้นส่วนที่สำคัญ เราจะจัดทำบันทึกการตรวจสอบย้อนกลับอย่างครบถ้วนตั้งแต่วัตถุดิบไปจนถึงชิ้นส่วนที่เสร็จสมบูรณ์
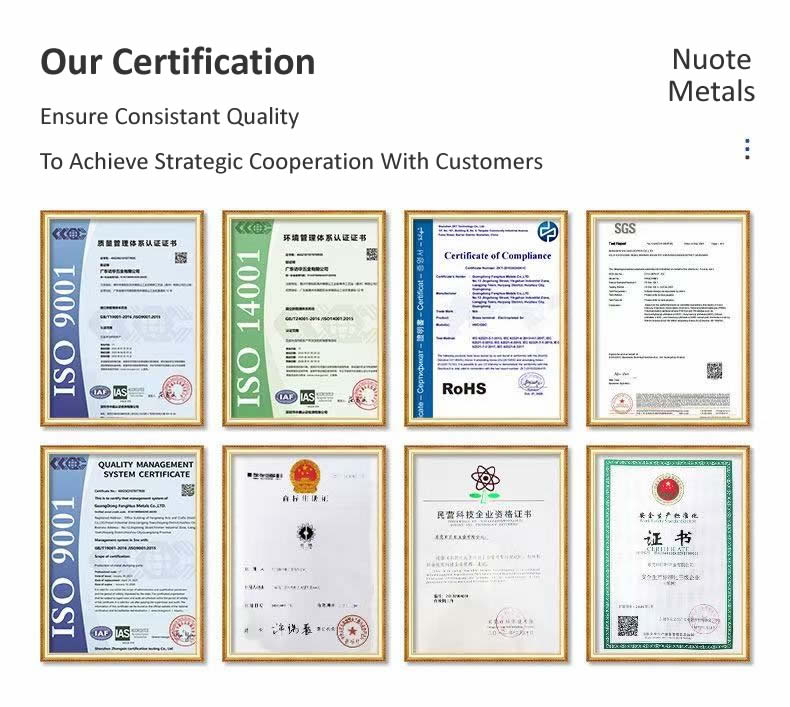
การรับรอง:ISO 9001:2015. เอกสาร PPAP ตามคำขอ
ตัวอย่างจริง – การติดตั้งแบบออปติคัลสำหรับอุปกรณ์เซมิคอนดักเตอร์
ผู้ผลิตอุปกรณ์เซมิคอนดักเตอร์ของญี่ปุ่นต้องการตัวยึดแบบออปติคอลอะลูมิเนียมที่มีความทนทานต่อรูเจาะ 0.002 มม. มีศูนย์กลางร่วม 0.003 มม. และพื้นผิว Ra 0.1μm เมาท์จะยึดเลนส์ไว้ในระบบตรวจสอบเวเฟอร์ การเบี่ยงเบนใดๆ ก็ตามจะทำให้ภาพเบลอ
ซัพพลายเออร์รายเดิมของพวกเขาไม่สามารถยึดจุดศูนย์กลางได้หลังจากการอโนไดซ์ การเคลือบเพิ่มความหนา 0.005–0.01 มม. ทำให้เจาะไม่อยู่ในพิกัดความเผื่อ เราแก้ไขมันด้วยการตัดเฉือนรูที่มีขนาดใหญ่เกินไปเพื่อชดเชยการเติบโตของอโนไดซ์ ตรวจสอบความร่วมศูนย์ด้วย Talyrond ก่อนและหลังการเคลือบ และใช้ปลั๊กเกจเฉพาะเพื่อจำลองความพอดีของเลนส์
เราจัดส่งไปแล้ว 1,200 ชิ้นโดยไม่มีการปฏิเสธ ลูกค้ายกเลิกการตรวจสอบขาเข้า—รายงาน CMM ของเราได้รับการยอมรับว่าเป็นบันทึกคุณภาพ
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนกลึง CNC ที่มีความแม่นยำ
คำถามที่ 1: ความแม่นยำของชิ้นงานชิ้นเดียวและความสม่ำเสมอของแบทช์แตกต่างกันอย่างไร
ตอบ: ความแม่นยำของชิ้นเดียวหมายถึงส่วนหนึ่งที่ตรงตามรูปวาด ความสม่ำเสมอของแบทช์หมายความว่าทุกชิ้นส่วนในล็อตตรงตามแบบ กชิ้นส่วนกลึง CNC ที่มีความแม่นยำต้องบรรลุทั้งสองอย่าง สามารถตรวจสอบความแม่นยำของชิ้นเดียวได้โดยการวัดชิ้นส่วนหนึ่งชิ้นอย่างระมัดระวัง ความสม่ำเสมอของแบทช์จำเป็นต้องมีการควบคุมกระบวนการ เช่น การจัดการความร้อน การติดตามการสึกหรอของเครื่องมือ และการตรวจสอบระหว่างกระบวนการ เพื่อให้ส่วนที่ 1 และส่วนที่ 500 มีความเหมือนกัน ที่ Nuote Metals เราควบคุมกระบวนการ ไม่ใช่แค่บทความแรกเท่านั้น
คำถามที่ 2: การตรวจสอบ 100% จะทำให้ต้นทุนและเวลาในการผลิตเพิ่มขึ้นหรือไม่
ตอบ: ใช่—แต่น้อยกว่าที่คุณคาดหวัง สำหรับชิ้นส่วนที่มีความแม่นยำส่วนใหญ่ การตรวจสอบ 100% จะเพิ่มต้นทุนต่อหน่วย 10–15% และระยะเวลารอคอยสินค้า 2–3 วัน ซึ่งน้อยกว่าต้นทุนของความล้มเหลวของฟิลด์หรือการปิดระบบสายอย่างมาก เราใช้การวัดในกระบวนการและฟิกซ์เจอร์เฉพาะเพื่อให้การตรวจสอบรวดเร็วและทำซ้ำได้ สำหรับปริมาณที่สูงมาก เราสามารถเปลี่ยนไปใช้การตรวจสอบด้วยแสงอัตโนมัติหรือการสแกน CMM เพื่อลดรอบเวลาโดยยังคงความครอบคลุม 100%
คำถามที่ 3: จะเกิดอะไรขึ้นหากมิติวิกฤตอันหนึ่งเกินขอบเขตที่ยอมรับได้ แต่ส่วนที่เหลือนั้นสมบูรณ์แบบ
ตอบ: ไม่มีการจัดส่งชิ้นส่วนดังกล่าว เราไม่ขายชิ้นส่วนที่ไม่ตรงตามข้อกำหนดว่าเป็น "คุณภาพที่สอง" หรือ "ใช้งานตามสภาพที่เป็นอยู่" คุณลักษณะที่สำคัญทุกประการได้รับการวัด และทุกการวัดจะถูกบันทึกไว้ หากชิ้นส่วนใดเสียหาย ชิ้นส่วนนั้นจะถูกกักกันและตรวจสอบ สำหรับคุณสมบัติที่ไม่สำคัญ เราอาจเสนอคำขอเบี่ยงเบน—เฉพาะเมื่อได้รับอนุมัติเป็นลายลักษณ์อักษรจากคุณเท่านั้น สำหรับคุณสมบัติที่สำคัญก็ไม่มีข้อยกเว้น นี่คือความหมายของการส่งมอบชิ้นส่วนกลึง CNC ที่มีความแม่นยำคุณสามารถไว้วางใจได้
แท็กยอดนิยม: ชิ้นส่วนกลึง CNC ที่มีความแม่นยำ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว