สินค้า
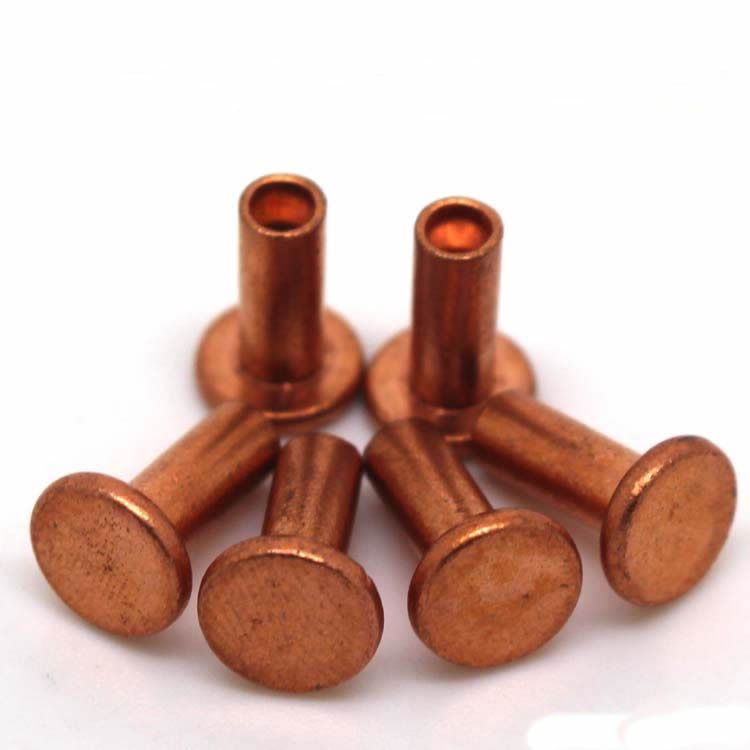
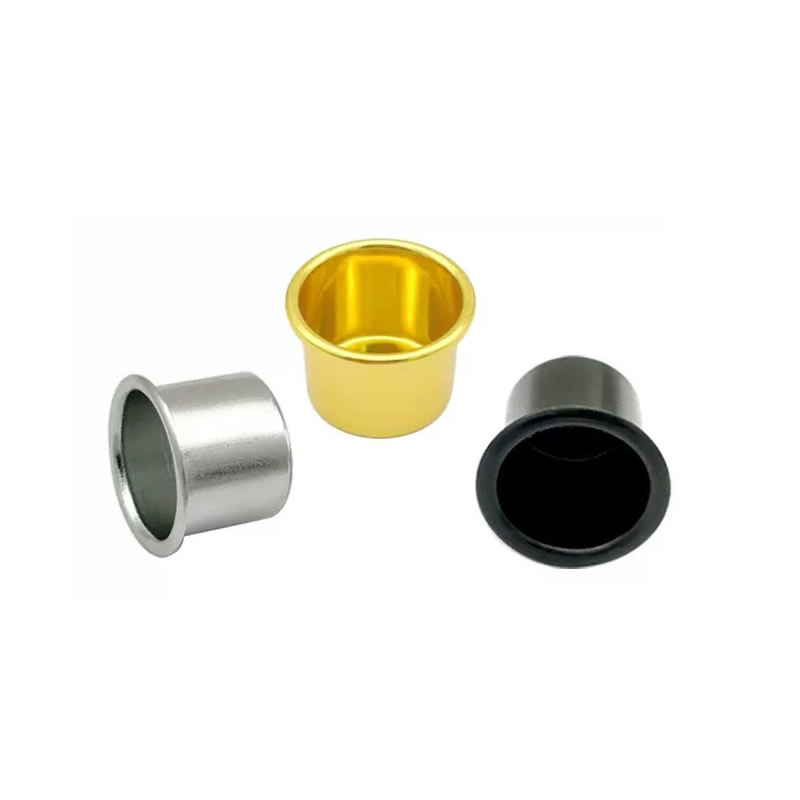
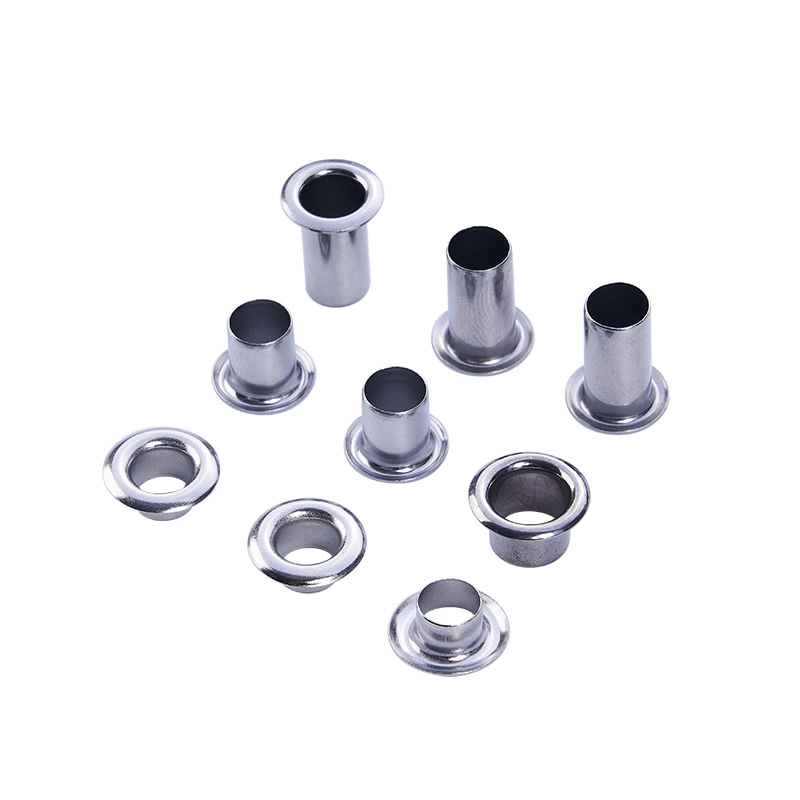
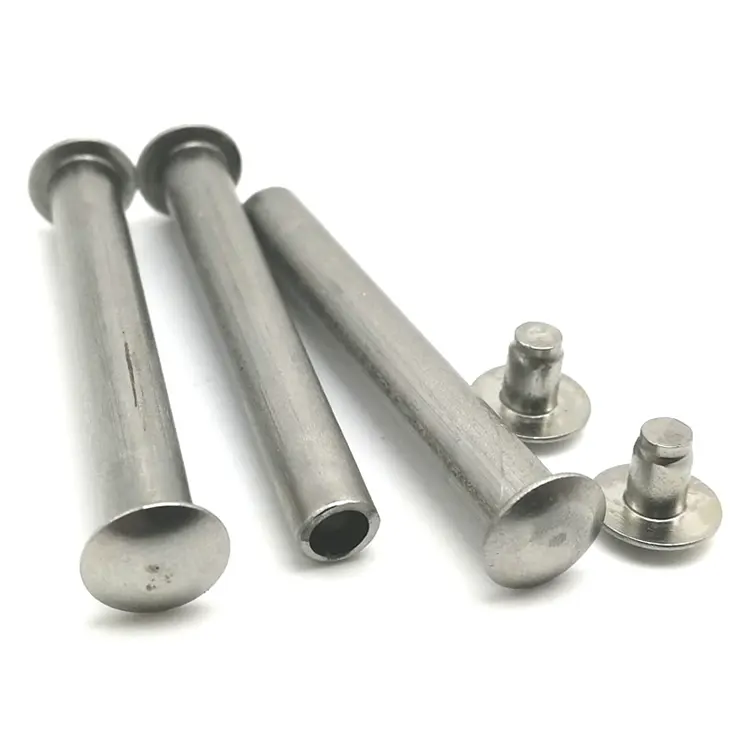
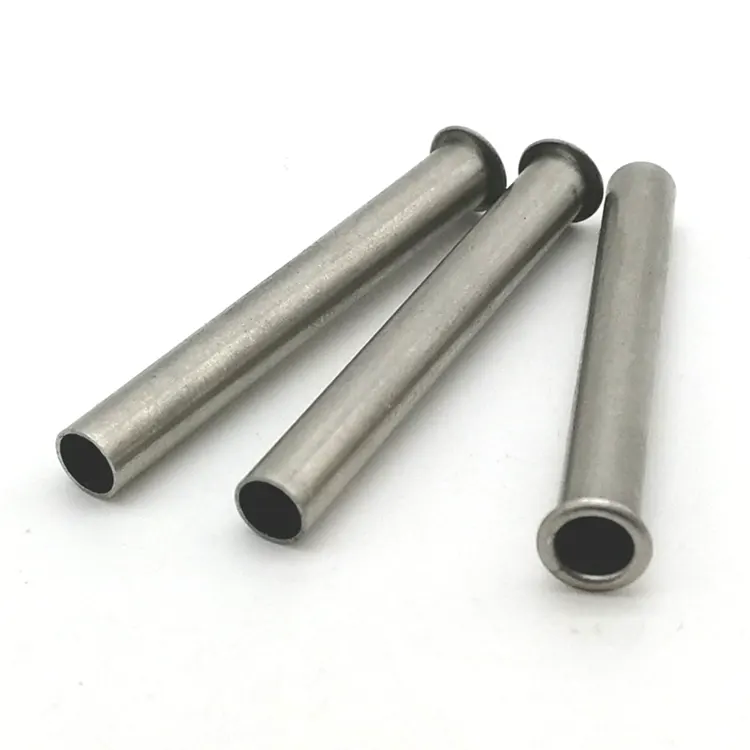
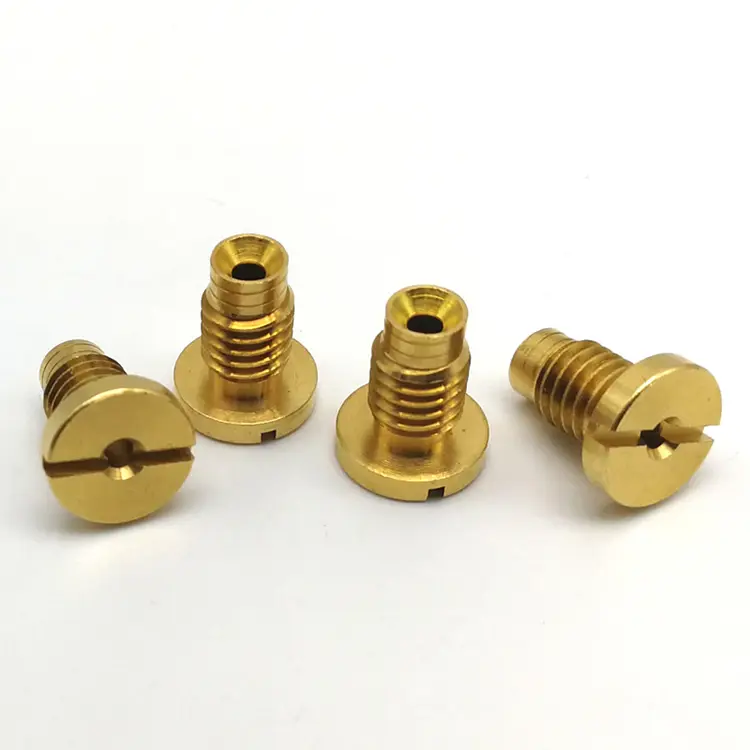
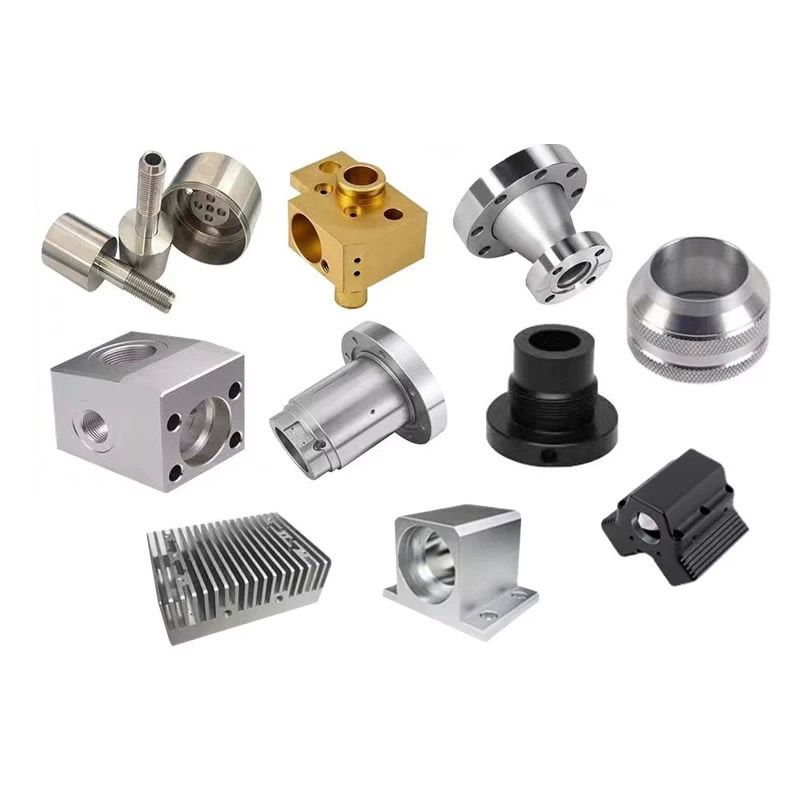
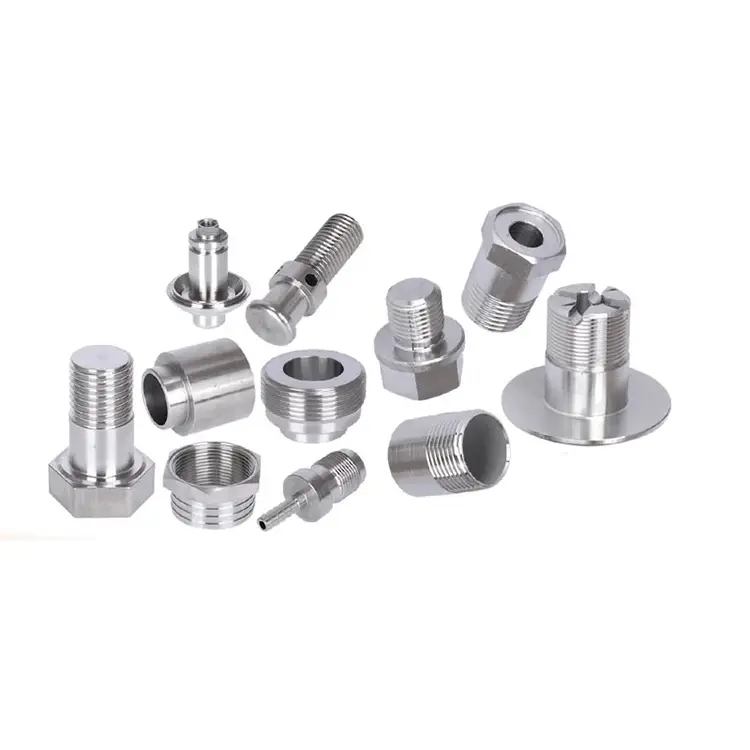
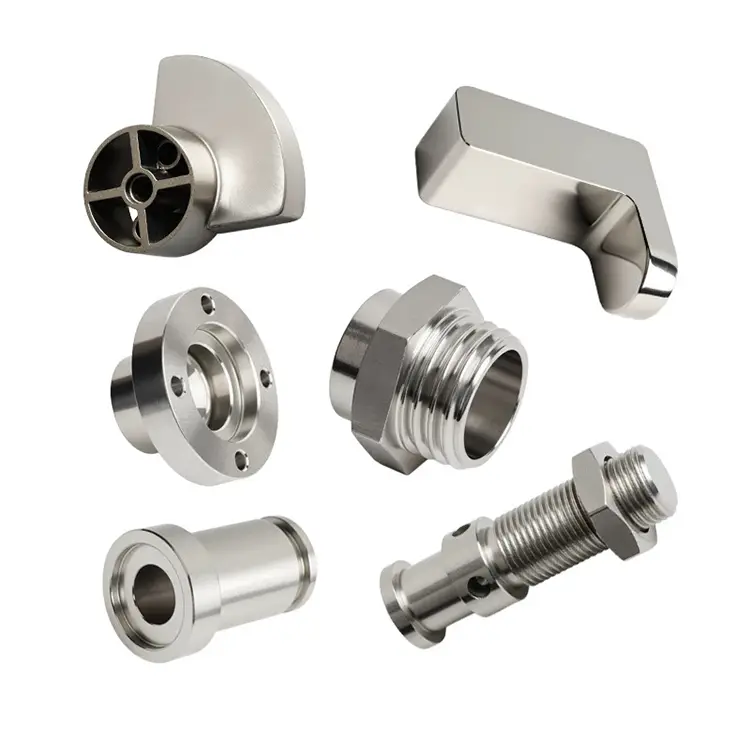
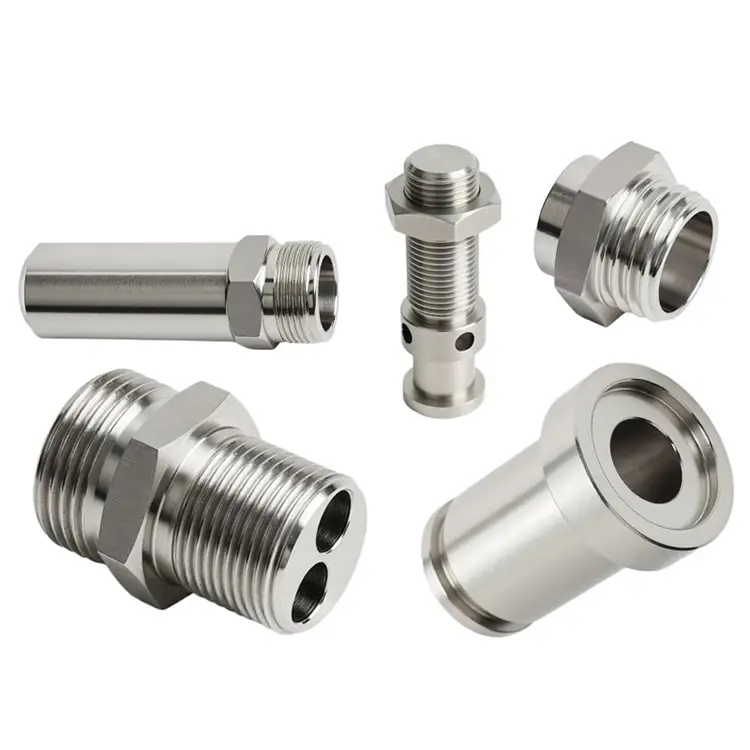
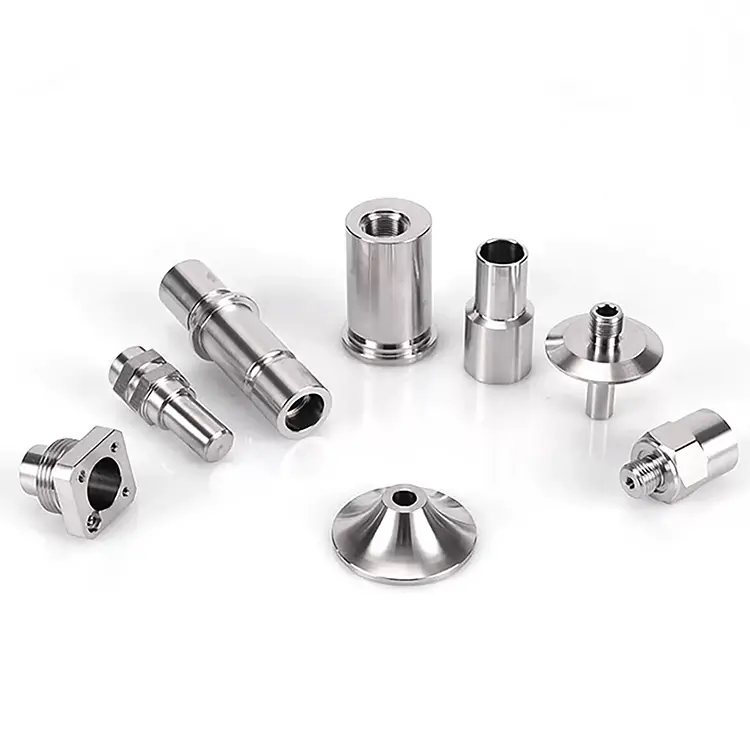
เครื่องจักรกลซีเอ็นซีที่มีความแม่นยำ
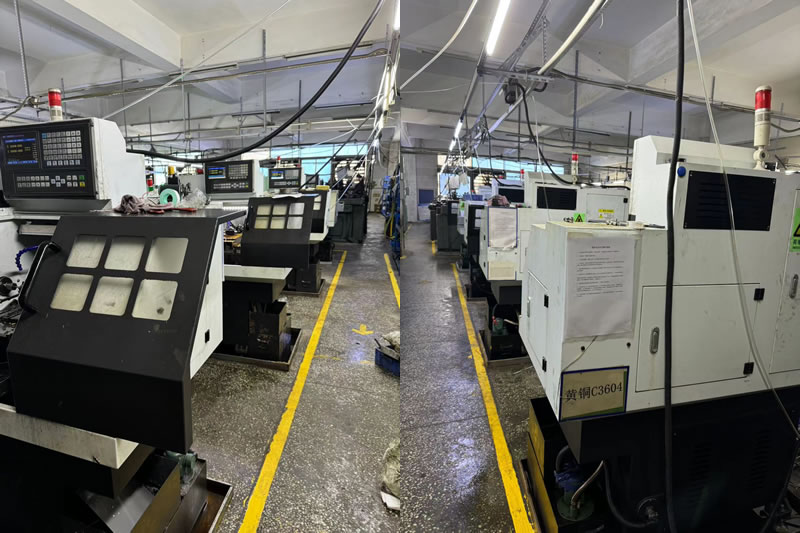
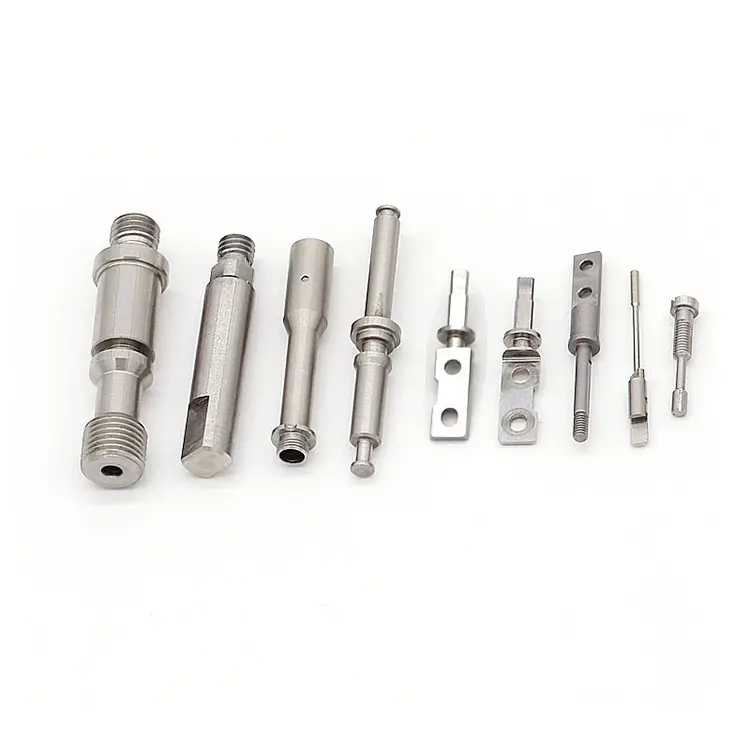
การตัดเฉือนด้วยความแม่นยำ CNC เป็นรูปแบบหนึ่งของเครื่องมือกลที่ใช้กันทั่วไปในการผลิตที่มีความแม่นยำสูง Nuote Metals ผลิตชิ้นส่วนเครื่องจักร CNC ที่มีความแม่นยำในเมืองตงกวน ประเทศจีน วัสดุอาจเป็นเหล็ก ทองเหลือง ทองแดง อลูมิเนียม สแตนเลส ฯลฯ
ส่งคำถาม
รายละเอียดสินค้า
การตัดเฉือนที่มีความแม่นยำหลายกระบวนการ – เมื่อพิกัดความเผื่อซ้อนทับกันในการปฏิบัติงาน
ชิ้นส่วนที่มีความแม่นยำแทบจะไม่ได้มาจากการทำงานเพียงครั้งเดียว โดยเริ่มต้นจากการกลึงเปล่า นำไปบดในเครื่องจักรเครื่องที่สอง ผ่านการอบด้วยความร้อนจากผู้จำหน่ายรายที่สาม จากนั้นจึงบดเป็นขนาดสุดท้ายที่เครื่องที่สี่ แต่ละขั้นตอนจะเพิ่มความอดทน ผู้จำหน่ายแต่ละรายจะเพิ่มขอบเขตการวัดผล และเมื่อชิ้นส่วนเสียหายก็ไม่มีใครรู้ว่าเกิดจากการดำเนินการใด
เครื่องจักรกลซีเอ็นซีที่มีความแม่นยำในหลายกระบวนการไม่ได้เกี่ยวกับการใช้เครื่องสามเครื่อง เป็นเรื่องเกี่ยวกับการควบคุมพิกัดความเผื่อในทุกการดำเนินการ ดังนั้น ±0.002 มม. ที่ส่วนท้ายจึงไม่ใช่ผลรวมของข้อผิดพลาด แต่เป็นผลลัพธ์ที่ได้รับการจัดการ ที่ Nuote Metals เราตัดเฉือน อบชุบ และบดภายใต้หลังคาเดียวกัน ด้วยระบบคุณภาพเดียวและมาตรฐานการวัดเดียว นั่นคือความแตกต่างระหว่างความแม่นยำในฐานะข้อกล่าวอ้างและความแม่นยำในฐานะชิ้นส่วนที่ส่งมอบ
ปัญหาสแต็คพิกัดความเผื่อ – เหตุใดชิ้นส่วนแบบหลายกระบวนการจึงล้มเหลว
เมื่อกเครื่องจักรกลซีเอ็นซีที่มีความแม่นยำชิ้นส่วนต้องมีการกลึง การกัด และการเจียร แต่ละการดำเนินการจะทำให้เกิดการเปลี่ยนแปลง นี่คือที่ที่มันสะสม:
การกลึงจะสร้างจุดอ้าง
การดำเนินการครั้งแรกจะกำหนดแกนการหมุน หากการกลึงเปล่ามีค่าเบี่ยงเบนหนีศูนย์ 0.01 มม. การกัดและการเจียรครั้งต่อไปทุกครั้งจะสืบทอดข้อผิดพลาดดังกล่าว เราตรวจสอบความกลมและศูนย์กลางทันทีหลังจากการกลึง ก่อนที่ชิ้นส่วนจะย้ายไปดำเนินการครั้งถัดไป
การกัดทำให้เกิดข้อผิดพลาดเชิงมุม
รูไขว้ แนวเรียบ และช่องอยู่ในตำแหน่งที่สัมพันธ์กับจุดอ้างที่หมุน หากฟิกซ์เจอร์กัดอ้างอิงถึงพื้นผิวที่แตกต่างจากฟิกซ์เจอร์กลึง คุณลักษณะต่างๆ จะไม่สอดคล้องกัน เราใช้การอ้างอิง Datum ทั่วไปในการปฏิบัติงานทั้งหมด โดยมีการอ้างอิงพื้นผิวเดียวกันสำหรับการกลึง การกัด และการตรวจสอบ
การอบชุบด้วยความร้อนช่วยเคลื่อนย้ายทุกสิ่ง
การดับการบิดเบือน แบ่งเบาบรรเทาการหดตัว ไนไตรดิ้งทำให้กรณีนี้เติบโตขึ้น ชิ้นส่วนที่วัดได้ ±0.002 มม. หลังจากการกลึงอาจอยู่ห่างจากทรงกลม 0.02 มม. หลังจากการชุบแข็ง เราตัดเฉือนขนาดการอบชุบล่วงหน้าตามข้อมูลการบิดเบือนที่วัดได้ ไม่ใช่ตารางทางทฤษฎี
การเจียรคือการแก้ไขขั้นสุดท้าย
การเจียรจะขจัดความผิดเพี้ยนจากการอบชุบด้วยความร้อน และทำให้ชิ้นส่วนมีความทนทานในขั้นตอนสุดท้าย แต่การเจียรสามารถแก้ไขเฉพาะส่วนที่การทำงานก่อนหน้านี้เหลือสต๊อกไว้เพียงพอเท่านั้น หากช่องว่างที่กลึงอยู่ไกลจากทรงกลมมากเกินไป การเจียรก็ไม่สามารถรักษาไว้ได้ เราออกจากสต็อคที่คำนวณไว้ตามการบิดเบือนที่คาดหวังของแต่ละวัสดุและรอบการบำบัดความร้อน
วิธีที่เราควบคุมความอดทนในการดำเนินงาน
หนึ่ง Datum ทุกการดำเนินการ
ใบหน้าที่หันและเจาะกลายเป็นข้อมูลหลัก ฟิกซ์เจอร์งานกัดอ้างอิงข้อมูลเดียวกัน อุปกรณ์จับยึดการเจียรอ้างอิงข้อมูลเดียวกัน การตรวจสอบอ้างอิงข้อมูลเดียวกัน ไม่มีการเปลี่ยน datuming ไม่มีข้อผิดพลาดที่สืบทอดมา
ระบบการวัดหนึ่งระบบ
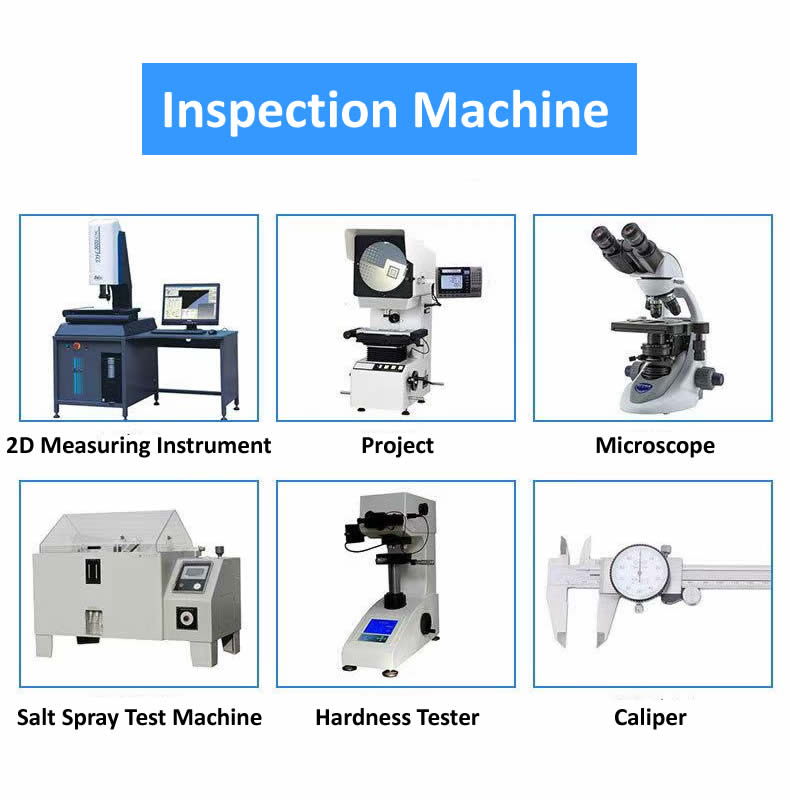
CMM เดียวกัน ตารางการสอบเทียบเดียวกัน ห้องควบคุมอุณหภูมิเดียวกัน ส่วนที่วัดหลังการกลึงและหลังการเจียรจะมีการวัดในลักษณะเดียวกัน ดังนั้นเราจึงทราบได้อย่างแน่ชัดว่าการอบชุบด้วยความร้อนเคลื่อนย้ายได้มากเพียงใด
หนึ่งบันทึกคุณภาพ
ทุกการดำเนินการรายงานเป็นไฟล์การตรวจสอบเดียวกัน คุณจะเห็นมิติการเลี้ยว มิติที่ได้รับความร้อน และมิติกราวด์ พร้อมด้วยค่าที่วัดได้จริง เมื่อมีบางอย่างลอยไป เรารู้ว่าปฏิบัติการใดที่ทำให้เกิดสิ่งนั้น
ความสามารถในการตัดเฉือน CNC แบบแม่นยำหลายกระบวนการของเรา
| กระบวนการ | ความสามารถ | ความอดทน | พื้นผิวเสร็จสิ้น |
|---|---|---|---|
| การกลึงที่แม่นยำ | เครื่องกลึงป้อนชิ้นงานแบบแท่งและแบบจับจับ 2–300 มม | ±0.002 มม | รา 0.2 ไมโครเมตร |
| การกัดที่แม่นยำ | เครื่องแมชชีนนิ่งเซ็นเตอร์ 3, 4 และ 5 แกน | ±0.005 มม | รา 0.4 ไมโครเมตร |
| การบดที่แม่นยำ | ทรงกระบอก พื้นผิว และภายใน | ±0.001 มม | รา 0.1 ไมโครเมตร |
| การรักษาความร้อน | ดับกลิ่นภายใน, เทมเปอร์, ไนไตรด์ | ความแข็ง ±1 HRC | – |
| เครื่องกลึงแบบหลายแกน | ศูนย์กลางการหมุนโรงสี 5 แกน | ±0.003 มม | รา 0.2 ไมโครเมตร |
วัสดุที่กลึงในเซลล์ที่มีความแม่นยำ:
- สแตนเลส (303, 304, 316, 17-4 พีเอช, 440C)
- โลหะผสมเหล็ก (4140, 4340, 8620)
- อะลูมิเนียม (6061, 7075, 2024)
- ไทเทเนียม (เกรด 5, เกรด 2)
- ทองเหลืองและทองแดง (C36000, C11000, C10200)
- พลาสติก (PEEK, POM, PTFE)
กลยุทธ์เฉพาะวัสดุเพื่อความแม่นยำหลายกระบวนการ
วัสดุที่แตกต่างกันมีพฤติกรรมแตกต่างกันในแต่ละการดำเนินงาน เราปรับแผนกระบวนการของเราสำหรับแต่ละรายการเครื่องจักรกลซีเอ็นซีที่มีความแม่นยำ:
- สแตนเลสจะแข็งตัวในระหว่างการกลึงและการกัด เราใช้เครื่องมือคราดเชิงบวกสูงและความเร็วตัดสูงกว่าเกณฑ์การชุบแข็งงาน หลังจากการอบชุบด้วยความร้อน เครื่องมือ CBN จะถูกนำมาใช้ในการกลึงผิวสำเร็จ
- อะลูมิเนียมขยายตัวได้ 23 µm/m·°C ซึ่งมากกว่าเหล็กสองเท่า ชิ้นส่วนขนาด 100 มม. ขยายได้ 0.05 มม. เมื่ออุณหภูมิเปลี่ยนแปลง 20°C เราแช่ชิ้นส่วนไว้ที่อุณหภูมิห้องก่อนทำการตรวจสอบ และใช้การวัดแบบชดเชยอุณหภูมิ
- ไทเทเนียมนำความร้อนได้ไม่ดี โดยมุ่งความร้อนไปที่คมตัด เราลดความเร็วพื้นผิวและใช้น้ำหล่อเย็นแรงดันสูง การเจียรไทเทเนียมต้องใช้ล้อที่อ่อนนุ่มและอัตราป้อนต่ำเพื่อป้องกันการไหม้
- เหล็กอบร้อน (40+ HRC) ต้องใช้ CBN หรือเครื่องมือเซรามิกในการกลึง และล้ออะลูมิเนียมออกไซด์หรือ CBN สำหรับการเจียร คาร์ไบด์สึกหรอเร็วเกินกว่าจะรักษาพิกัดความเผื่อได้
- ทองแดงมีรอยเปื้อนและก่อตัวเป็นขอบระหว่างการกลึง เราใช้เม็ดมีดคาร์ไบด์ขัดเงาที่ไม่เคลือบผิว เครื่องมือที่ผ่านการเคลือบจะทำให้ปัญหาแย่ลง การเจียรทองแดงต้องใช้โครงสร้างล้อเปิดเพื่อป้องกันการโหลด
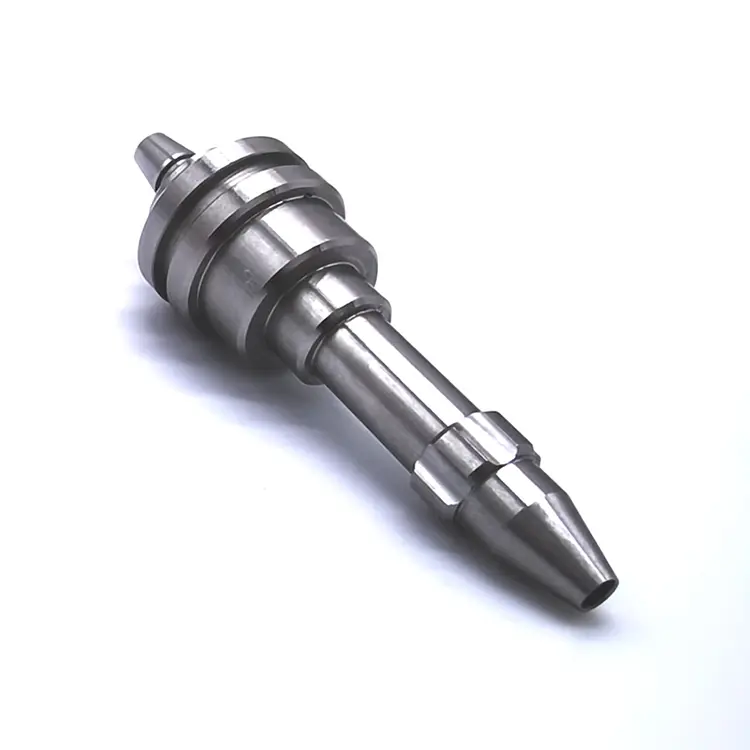
ตัวอย่างจริง – ส่วนประกอบหัวฉีดน้ำมันเชื้อเพลิง 17-4 PH
ผู้ผลิตระบบฉีดเชื้อเพลิงของเยอรมนีต้องการส่วนประกอบสเตนเลส 17-4 PH ที่มีความทนทานต่อเส้นผ่านศูนย์กลาง 0.002 มม. มีศูนย์กลางร่วม 0.003 มม. และมีพื้นผิว Ra 0.1μm ชิ้นส่วนนี้จำเป็นต้องมีการกลึง การกัด การอบชุบด้วยความร้อนถึง 42 HRC และการเจียรภายใน
ความท้าทายของสแต็คความอดทน:
ห่วงโซ่อุปทานก่อนหน้านี้ใช้ผู้ขายสี่ราย ได้แก่ การกลึง การกัด การอบชุบด้วยความร้อน และการเจียร หลังจากการอบชุบด้วยความร้อน ศูนย์กลางศูนย์ลอยไปที่ 0.015 มม. การเจียรไม่สามารถแก้ไขได้เนื่องจากฟิกซ์เจอร์งานกัดอ้างอิงข้อมูลอื่นที่แตกต่างจากฟิกซ์เจอร์กลึง
สิ่งที่เราทำแตกต่างออกไป:
- การกลึงและการกัดด้วยเครื่องจักรในการตั้งค่าเดียวบนศูนย์กลางการกลึงแบบ 5 แกน ช่วยลดการถ่ายโอนข้อมูลระหว่างการปฏิบัติงาน
- ดำเนินการบำบัดความร้อนภายในองค์กรด้วยวงจรควบคุมเพื่อลดการบิดเบือน
- กราวด์รูภายในโดยใช้จุดอ้างอิงเดียวกันกับการกลึงและการกัด
- จัดส่งไปแล้ว 2,800 ชิ้นโดยไม่มีการปฏิเสธ ลูกค้าลดห่วงโซ่อุปทานของตนจากผู้จำหน่ายสี่รายเหลือหนึ่งราย และขจัดการตรวจสอบที่เข้ามา
คำถามที่พบบ่อยเกี่ยวกับการตัดเฉือนที่แม่นยำหลายกระบวนการ
คำถามที่ 1: คุณจะป้องกันไม่ให้พิกัดความเผื่อสะสมเพิ่มขึ้นเมื่อชิ้นส่วนจำเป็นต้องกลึง กัด และเจียรได้อย่างไร
ตอบ: สิ่งสำคัญคือต้องใช้จุดอ้างอิงเดียวในการปฏิบัติงานทั้งหมด เราสร้าง Datum ในระหว่างการกลึง โดยทั่วไปแล้วจะเป็นพื้นผิวหลักและรู และอ้างอิง Datum เดียวกันนั้นสำหรับอุปกรณ์กัด อุปกรณ์จับเจียร และการตรวจสอบขั้นสุดท้าย การไม่มีการจัดทำ datum ใหม่หมายความว่าไม่มีข้อผิดพลาดที่สืบทอดมา นอกจากนี้เรายังคงสต็อกที่คำนวณไว้สำหรับการบิดเบือนการรักษาความร้อนโดยอิงตามข้อมูลที่วัดได้ ไม่ใช่ตารางทางทฤษฎี ทุกการปฏิบัติงานจะรายงานเป็นไฟล์การตรวจสอบเดียวกัน ดังนั้นเราจึงทราบได้อย่างแน่ชัดว่ามีความเบี่ยงเบนเกิดขึ้นที่จุดใด
คำถามที่ 2: คุณสามารถจับยึด ±0.002 มม. บนชิ้นส่วนที่ต้องใช้ความร้อนได้หรือไม่
ตอบ: ได้ แต่เฉพาะในกรณีที่แผนกระบวนการมีการบิดเบือนเท่านั้น เรากลึงขนาดใหญ่เกินไป อบด้วยความร้อน จากนั้นจึงขัดให้เสร็จหรือบดจนได้พิกัดความเผื่อขั้นสุดท้าย สำหรับเหล็กชุบแข็ง (40+ HRC) เราใช้เครื่องมือ CBN สำหรับการกลึงแข็งหรือล้ออะลูมิเนียมออกไซด์สำหรับการเจียร การดำเนินการขั้นสุดท้ายจะเอาวัสดุออก 0.05–0.1 มม. เพื่อให้ได้พิกัดความเผื่อ Nuote Metals ตรวจสอบภาพวาดทุกแบบและยืนยันความคลาดเคลื่อนที่ทำได้ก่อนเสนอราคา รวมถึงผลกระทบของการให้ความร้อนต่อรูปทรงเฉพาะของคุณ
คำถามที่ 3: คุณจะตรวจสอบความแม่นยำในการดำเนินการต่างๆ ได้อย่างไร
ตอบ: เราใช้ Zeiss Contura CMM กับโพรบสแกนสำหรับรูปทรงและตำแหน่งที่ซับซ้อน สำหรับความกลมและความเป็นทรงกระบอก เราใช้ Talyrond 131 การวัดทั้งหมดจะดำเนินการในห้องควบคุมอุณหภูมิที่มีอุณหภูมิ 20°C ± 1°C โดยมีปัจจัยแก้ไขสำหรับการขยายตัวเนื่องจากความร้อนของวัสดุ ทั้งหมดเครื่องจักรกลซีเอ็นซีที่มีความแม่นยำชิ้นส่วนจัดส่งมาพร้อมกับรายงานมิติที่แสดงค่าที่วัดได้จริงหลังการดำเนินการแต่ละครั้ง ไม่ใช่แค่ผ่าน/ไม่ผ่าน ซึ่งช่วยให้คุณเห็นได้อย่างแน่ชัดว่าชิ้นส่วนเคลื่อนที่ไปมากเพียงใดในระหว่างการอบชุบด้วยความร้อน และปริมาณวัสดุที่กระบวนการเจียรถูกกำจัดออกไป
แท็กยอดนิยม: เครื่องจักรกลซีเอ็นซีที่มีความแม่นยำ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว