
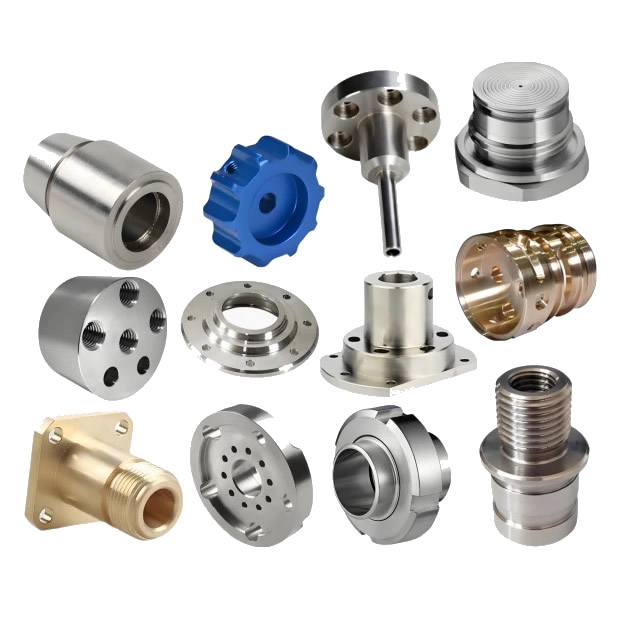
ชิ้นส่วนกลึง CNC ที่แม่นยำ
ชิ้นส่วนที่กลึงด้วยความเที่ยงตรงไม่ได้ถูกสร้างขึ้นโดยการตรวจสอบอย่างละเอียดมากขึ้น แต่จะทำโดยการแก้ไขกระบวนการในขณะที่ชิ้นส่วนยังอยู่ในเครื่องจักร การเคลื่อนตัวของความร้อนและการสึกหรอของเครื่องมือทำให้มิติระหว่างการผลิตเปลี่ยนไป การตรวจสอบแบบออฟไลน์จะพบการดริฟท์หลังจากสร้างชิ้นส่วนแล้ว Nuote Metals ผลิตชิ้นส่วนกลึง CNC ที่มีความแม่นยำสูงในประเทศจีนด้วยการวัดในกระบวนการและการชดเชยแบบวงปิด โดยทำการวัดบนเครื่องกลึงและปรับออฟเซ็ตก่อนชิ้นส่วนถัดไป ±0.002 มม. บนเส้นผ่านศูนย์กลางวิกฤติ
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนกลึง CNC อย่างแม่นยำ – การแก้ไขเกิดขึ้นในเครื่องจักร ไม่ใช่ห้องตรวจสอบ
ชิ้นงานกลึงที่มีความเที่ยงตรงมักถูกตัดสินโดยรายงานการตรวจสอบ เช่น ผลลัพธ์ของ CMM, แผนภาพความกลม, ผิวสำเร็จ แต่รายงานผลการตรวจสอบเป็นการชันสูตรพลิกศพ มันบอกคุณว่าชิ้นส่วนนั้นวัดอะไรหลังจากทำเสร็จแล้ว ไม่ได้บอกคุณว่ากระบวนการได้รับการแก้ไขในขณะที่ชิ้นส่วนยังอยู่ในเครื่องหรือไม่
ชิ้นส่วนที่กลึงด้วยความเที่ยงตรงของ CNC ไม่ได้ถูกกำหนดโดยค่าพิกัดความเผื่อที่เข้มงวดกว่าบนแบบร่าง แต่ถูกกำหนดโดยการควบคุมกระบวนการที่เก็บค่าพิกัดความเผื่อเหล่านั้นไว้ในแบทช์ การดริฟท์ด้วยความร้อนจะเคลื่อนเส้นผ่านศูนย์กลาง 0.005 มม. ในชั่วโมงแรกของการผลิต การสึกหรอของเครื่องมือจะขยับไปอีก 0.005 มม. ในพันชิ้นส่วนถัดไป หากกระบวนการไม่ได้รับการแก้ไข ชิ้นส่วนจะเคลื่อนออกจากเกณฑ์ความคลาดเคลื่อน และรายงานการตรวจสอบจะตรวจจับได้หลังจากที่แบทช์ถูกทิ้งไป
ที่ Nuote Metals เราผลิตชิ้นส่วนกลึง CNC ที่มีความแม่นยำด้วยการวัดในกระบวนการและการชดเชยแบบวงปิด บทความนี้ครอบคลุมแหล่งที่มาของการดริฟท์สองแหล่ง วิธีการชดเชย และสิ่งที่ต้องตรวจสอบก่อนที่จะยอมรับชิ้นส่วนที่กลึงอย่างแม่นยำ
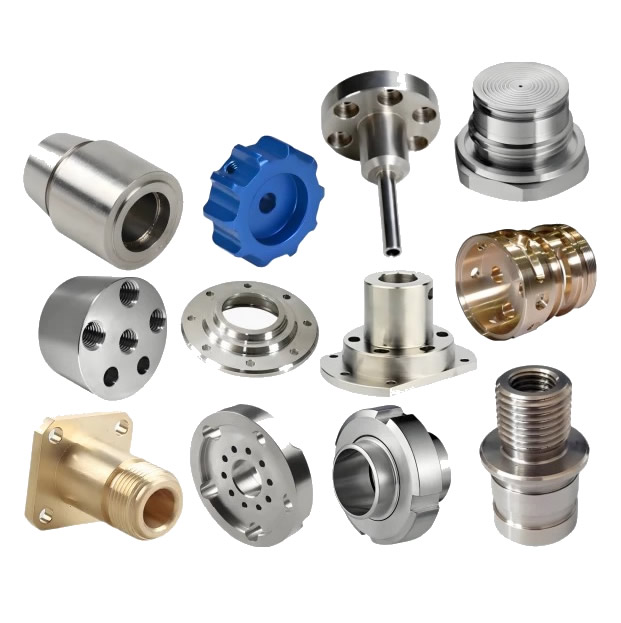
แหล่งที่มาของการดริฟท์สองแห่ง – การเจริญเติบโตจากความร้อนและการสึกหรอของเครื่องมือ
การกลึงคลาดเคลื่อนที่แม่นยำด้วยเหตุผลสองประการ—และทั้งสองประการสามารถคาดเดา วัดได้ และแก้ไขได้
| แหล่งที่มาดริฟท์ | เกิดอะไรขึ้น | ขนาดทั่วไป | วิธีการแก้ไข |
|---|---|---|---|
| การเจริญเติบโตทางความร้อน | สปินเดิลและชิ้นงานจะขยายตัวเมื่อเครื่องอุ่น | 0.005–0.015 มม. ในชั่วโมงแรก | เซ็นเซอร์อุณหภูมิ + การชดเชยชดเชย |
| การสึกหรอของเครื่องมือ | เม็ดมีดทรงกลม แรงตัดเพิ่มขึ้น | 0.003–0.010 มม. มากกว่า 1,000 ชิ้นส่วน | การวัดในกระบวนการ + การอัปเดตออฟเซ็ต |
การเจริญเติบโตทางความร้อนคือปัญหาชั่วโมงแรก แบริ่งแกนหมุนจะร้อนขึ้น บอลสกรูจะขยายตัว และชิ้นงานจะโตขึ้นเมื่อดูดซับความร้อนจากการตัด เส้นผ่านศูนย์กลาง 50 มม. สามารถเพิ่มขึ้นได้ 0.01 มม. ในชั่วโมงแรก ซึ่งเพียงพอที่จะเกินพิกัดความเผื่อ ±0.005 มม. การเจริญเติบโตไม่ได้เกิดขึ้นแบบสุ่ม แต่จะเป็นไปตามเส้นโค้งอุณหภูมิ เราวัดสปินเดิลและชิ้นงานด้วยเซ็นเซอร์อุณหภูมิ และใช้การชดเชยการชดเชยกับ CNC ทางเดินของเครื่องมือจะเปลี่ยนไปเมื่อเครื่องจักรอุ่นขึ้น
การสึกหรอของเครื่องมือคือปัญหาระยะยาว คมตัดเม็ดมีดจะค่อยๆ ปัดเศษ แรงตัดเพิ่มขึ้น ชิ้นงานโก่งตัวมากขึ้น และเส้นผ่านศูนย์กลางเคลื่อนไป เม็ดมีดที่สึกหรอสามารถเคลื่อนเส้นผ่านศูนย์กลางได้ 0.01 มม. ในชิ้นส่วน 1,000 ชิ้น ผู้ปฏิบัติงานจะมองไม่เห็นการสึกหรอ แต่จะแสดงให้เห็นในการวัด เราวัดชิ้นส่วนที่อยู่ระหว่างดำเนินการและอัปเดตออฟเซ็ตเครื่องมือเมื่อเส้นผ่านศูนย์กลางเข้าใกล้ขีดจำกัดการควบคุม ก่อนที่มันจะเกินพิกัดความเผื่อ
สำหรับชิ้นส่วนกลึง CNC ที่มีความแม่นยำการดริฟท์ไม่ใช่ข้อบกพร่อง แต่เป็นตัวแปรที่ต้องได้รับการชดเชย ซัพพลายเออร์ที่ตรวจสอบหลังจากแบทช์ตรวจพบการดริฟท์ ซัพพลายเออร์ที่ประเมินระหว่างดำเนินการกำลังแก้ไขให้ถูกต้อง
การวัดระหว่างกระบวนการ – การวัดบนเครื่องกลึง ไม่ใช่ในห้องตรวจสอบ
การวัดระหว่างกระบวนการคือความแตกต่างระหว่างการแก้ไขและการตรวจจับ เกจจะติดตั้งอยู่บนเครื่องกลึง หรือวัดชิ้นส่วนด้วยหัววัดแบบสัมผัส และผลลัพธ์จะถูกป้อนกลับไปยัง CNC ก่อนตัดชิ้นส่วนถัดไป
มันทำงานอย่างไร:
- หัววัดแบบสัมผัสบนป้อมปืน (Renishaw OMP40) – วัดเส้นผ่านศูนย์กลางหลังจากการผ่านการเก็บขั้นสุดท้าย ก่อนที่ชิ้นส่วนจะถูกตัดออก
- เกจระหว่างดำเนินการ (Marposs M110) – เกจแบบคาลิปเปอร์ที่สัมผัสชิ้นส่วนระหว่างการตัดเฉือน และส่งเส้นผ่านศูนย์กลางไปยัง CNC
- การชดเชยแบบวงปิด – CNC จะเปรียบเทียบเส้นผ่านศูนย์กลางที่วัดได้กับชิ้นงาน และอัปเดตออฟเซ็ตเครื่องมือสำหรับชิ้นส่วนถัดไป
แก้ไขอะไร:
- การเคลื่อนตัวของความร้อน – ออฟเซ็ตจะได้รับการอัปเดตเมื่อเครื่องอุ่นขึ้น
- การสึกหรอของเครื่องมือ – ออฟเซ็ตจะได้รับการอัปเดตตามการสึกหรอของเม็ดมีด
- ความแปรผันของวัสดุ – แท่งที่แข็งกว่าจะเบี่ยงเบนมากกว่า ชดเชยชดเชย
สิ่งที่ไม่ถูกต้อง:
- ตลับลูกปืนแกนหมุนสึกหรอ – มาตรวัดจะวัดผลลัพธ์ ไม่ใช่สาเหตุ
- แท่งงอ - เกจวัดเส้นผ่านศูนย์กลาง ไม่ใช่ความตรง
สำหรับชิ้นส่วนกลึง CNC อย่างแม่นยำ เกจระหว่างดำเนินการไม่สามารถทดแทน CMM ได้ แต่เป็นส่วนประกอบเสริม เกจจะแก้ไขกระบวนการ CMM จะตรวจสอบชิ้นส่วน
ข้อมูลอ้างอิงมาตรฐาน: ความคลาดเคลื่อนของขนาดเป็นไปตาม ISO 2768-mK และ ISO 1101 เว้นแต่จะระบุคำอธิบายที่เข้มงวดกว่านี้ Cpk คำนวณตามมาตรฐาน ISO 22514
อุปกรณ์และความจุ
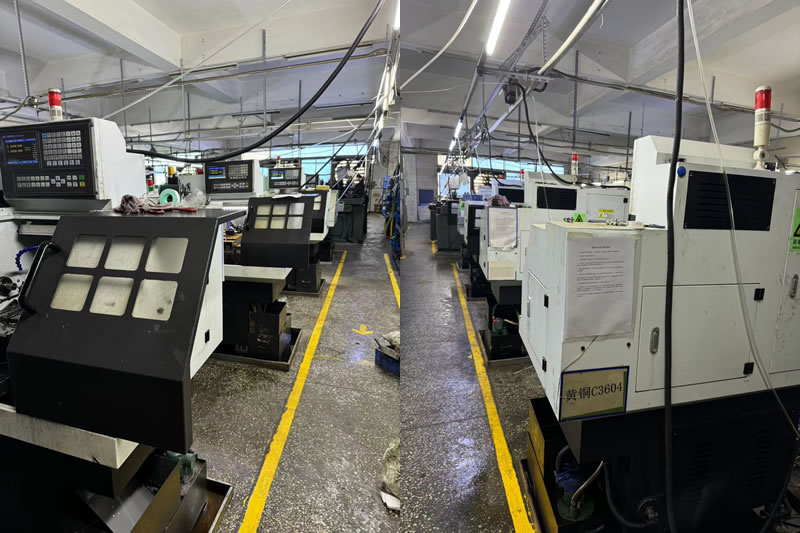
Nuote Metals ใช้งานเซลล์กลึงที่มีความแม่นยำพร้อมการวัดในกระบวนการบนเครื่องกลึงทุกเครื่อง
- เครื่องกลึง CNC (Haas ST-20Y, Okuma Genos L) – ป้อนชิ้นงานได้สูงถึง 80 มม., หัวจับสูงถึง 300 มม.
- หัววัดแบบสัมผัส (Renishaw OMP40) – การวัดเส้นผ่านศูนย์กลางและความยาวหลังจากการผ่านการเก็บขั้นสุดท้าย
- เกจระหว่างดำเนินการ (Marposs M110) – การวัดเส้นผ่านศูนย์กลางอย่างต่อเนื่องบนชิ้นส่วนที่มีปริมาณมาก
- CMM (Zeiss Contura 7/10/6) – การตรวจสอบขั้นสุดท้าย ติดตั้งบน Datum การตัดเฉือน
- เซ็นเซอร์อุณหภูมิ – สปินเดิลและชิ้นงาน ป้อนแบบจำลองการชดเชย
การรับรอง:ISO 9001:2015 (มีใบรับรองตามคำขอ) กำลังการผลิตต่อปี: ชิ้นส่วนกลึงอย่างแม่นยำ 3 ล้านชิ้นสำหรับโปรแกรมความปลอดภัยด้านไฮดรอลิก การแพทย์ และยานยนต์ Cpk ≥1.33 บนเส้นผ่านศูนย์กลางวิกฤตพร้อมการวัดระหว่างกระบวนการ Cpk ≥1.67 โดยมีการวัด 100% และรอบการทำงานช้าลง
ข้อจำกัด:การวัดระหว่างกระบวนการได้รับการตรวจสอบสำหรับเส้นผ่านศูนย์กลาง ≥3มม. และความยาว ≤150มม. ส่วนที่ต่ำกว่า 3 มม. หน้าสัมผัสของโพรบจะเบี่ยงเบนชิ้นส่วน—ใช้การวัดด้วยแสงแทน ส่วนที่สูงกว่า 150 มม. ชิ้นส่วนจะเบี่ยงเบนระหว่างจุดศูนย์กลาง โดยเกจจะวัดการโก่งตัว ไม่ใช่เส้นผ่านศูนย์กลาง
ตัวอย่างที่แท้จริง – Cpk เพิ่มขึ้นจาก 1.0 เป็น 1.5 โดยมีการชดเชยระหว่างดำเนินการ
ผู้ผลิตอุปกรณ์ไฮดรอลิกสัญชาติเยอรมันต้องการแกนวาล์วหมุนอย่างแม่นยำ เส้นผ่านศูนย์กลาง 20 มม. ความคลาดเคลื่อน ±0.003 มม. Cpk ≥1.33 ซัพพลายเออร์รายเดิมของพวกเขาได้รับการตรวจสอบหลังจากแบทช์ โดย Cpk อยู่ที่ 1.0 และชิ้นส่วน 2% ไม่อยู่ในเกณฑ์ที่ยอมรับได้
สิ่งที่เราทำแตกต่างออกไป:
- ติดตั้งหัววัดแบบสัมผัส Renishaw บนเครื่องกลึง โดยวัดเส้นผ่านศูนย์กลางหลังผ่านการเก็บขั้นสุดท้าย ทุกๆ ส่วนที่ 10
- การชดเชยความร้อนที่ใช้—ออฟเซ็ตได้รับการอัปเดตเมื่อสปินเดิลอุ่นขึ้น โดยอิงตามเซ็นเซอร์อุณหภูมิ
- อัปเดตค่าชดเชยเครื่องมือเมื่อเส้นผ่านศูนย์กลางเข้าใกล้ขีดจำกัดการควบคุม ก่อนที่ชิ้นส่วนจะเบี่ยงเบนเกินพิกัดความเผื่อ
- ตรวจสอบชุดสุดท้ายบน Zeiss Contura CMM—Cpk 1.52
บทเรียนที่เราได้เรียนรู้:ในช่วงแรกของโปรแกรมการกลึงที่แม่นยำของเรา เราใช้การเก็บตัวอย่าง CMM ออฟไลน์สำหรับแบทช์ 50,000 ชิ้น การเคลื่อนตัวของความร้อนในชั่วโมงแรกขยับเส้นผ่านศูนย์กลาง 0.008 มม.—2% ของชิ้นงานไม่อยู่ในเกณฑ์ที่ยอมรับได้ และต้องปรับปรุงใหม่ตามต้นทุนของเรา ตั้งแต่นั้นมา ทุกชิ้นส่วนที่มีพิกัดความเผื่อแคบกว่า ±0.005 มม. จะทำงานโดยใช้การวัดในกระบวนการ ไม่ใช่การเก็บตัวอย่างแบบออฟไลน์
ข้อจำกัด:หัววัดที่อยู่ระหว่างดำเนินการจะเพิ่มเวลา 4 วินาทีต่อการวัด—สำหรับรอบ 30 วินาที นั่นคือรอบเวลาเพิ่มขึ้น 13% สำหรับชิ้นส่วนที่มีปริมาณมาก เกจระหว่างดำเนินการ (Marposs) จะเร็วกว่า แต่ต้องใช้หัวเกจเฉพาะสำหรับเส้นผ่านศูนย์กลางแต่ละอัน
จัดส่งแกนม้วนจำนวน 50,000 ชิ้นโดยไม่มีชิ้นส่วนที่ไม่เหลือความทนทาน นี่คือสิ่งที่ชิ้นส่วนกลึงด้วยความเที่ยงตรงของ CNC ควรส่งมอบ ไม่ใช่แค่ชิ้นส่วนที่วัดอย่างถูกต้องที่ CMM แต่เป็นกระบวนการที่จะแก้ไขตัวเองก่อนที่ชิ้นส่วนจะเคลื่อนไป เนื่องจากเกจอยู่บนเครื่องกลึง ไม่ใช่ในห้องตรวจสอบ
คำถามที่พบบ่อย
คำถามที่ 1: การวัดระหว่างกระบวนการทำให้รอบเวลาเพิ่มขึ้นหรือไม่
ตอบ: ใช่ หัววัดแบบสัมผัสจะเพิ่มเวลา 3–5 วินาทีต่อการวัดแต่ละครั้ง เกจในกระบวนการจะเพิ่มเวลา 1–2 วินาที สำหรับรอบ 30 วินาที นั่นคือเพิ่มขึ้น 3–13% แต่การเพิ่มขึ้นนี้จะถูกชดเชยด้วยการลดของเสีย แบทช์ที่จะถูกกำจัดทิ้งที่ 2% ที่ไม่ยอมรับได้จะกลายเป็น 0% สำหรับชิ้นส่วนกลึง CNC ที่มีความเที่ยงตรงสูงซึ่งมีพิกัดความเผื่อต่ำ ต้นทุนรวมจะลดลงด้วยการวัดในกระบวนการ ซึ่งไม่สูงกว่านี้
คำถามที่ 2: การวัดระหว่างกระบวนการจำเป็นสำหรับชิ้นส่วนที่มีการกลึงอย่างแม่นยำเมื่อใด
ตอบ: เมื่อพิกัดความเผื่ออยู่ที่ ±0.005 มม. หรือเข้มงวดกว่า เมื่อแบตช์ยาวเพียงพอต่อการสึกหรอของเครื่องมือ (มากกว่า 500 ชิ้นส่วน) หรือเมื่อวัสดุแตกต่างกันไปในแต่ละแท่ง สำหรับแบทช์สั้นๆ ที่มีพิกัดความเผื่อหลวม การสุ่มตัวอย่าง CMM ออฟไลน์ก็เพียงพอแล้ว สำหรับชิ้นส่วนกลึง CNC ที่มีความเที่ยงตรงสูงในการใช้งานด้านความปลอดภัยทางไฮดรอลิก การแพทย์ หรือยานยนต์ การวัดระหว่างกระบวนการถือเป็นมาตรฐาน ไม่ใช่ตัวเลือก
คำถามที่ 3: คุณสามารถให้ข้อมูล Cpk ในการจัดส่งได้หรือไม่
ก. ใช่. งานกลึงเที่ยงตรงทุกชุดจัดส่งพร้อมกับรายงาน Cpk เกี่ยวกับเส้นผ่านศูนย์กลางวิกฤต ซึ่งคำนวณจากข้อมูลเกจในกระบวนการและตรวจสอบบน CMM รายงานประกอบด้วยแผนภูมิควบคุม บันทึกการสึกหรอของเครื่องมือ และบันทึกการชดเชยความร้อน สำหรับชิ้นส่วนกลึงด้วยความแม่นยำ CNC ในอุตสาหกรรมที่มีการควบคุม รายงาน Cpk เป็นส่วนหนึ่งของแพ็คเกจ PPAP
คำถามที่ 4: คุณสามารถให้ข้อเสนอแนะแก่ DFM ว่าชิ้นส่วนของฉันต้องการการวัดในกระบวนการหรือไม่
ก. ใช่. ส่งแบบร่างพร้อมพิกัดความเผื่อ ขนาดชุดงาน และวัสดุ ทีมวิศวกรของเราจะตรวจสอบความเสี่ยงจากการเคลื่อนตัว โดยยืนยันว่าค่าความคลาดเคลื่อนที่ยอมรับได้และความยาวของแบทช์เหมาะสมต่อการวัดในกระบวนการ หรือการสุ่มตัวอย่าง CMM ออฟไลน์เพียงพอหรือไม่ ในกรณีที่พิกัดความเผื่อมีค่ามากกว่าค่าเบี่ยงเบน เราขอแนะนำวิธีการวัดก่อนการเสนอราคา ไม่ใช่หลังจากชุดแรกล้มเหลว
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว