สินค้า
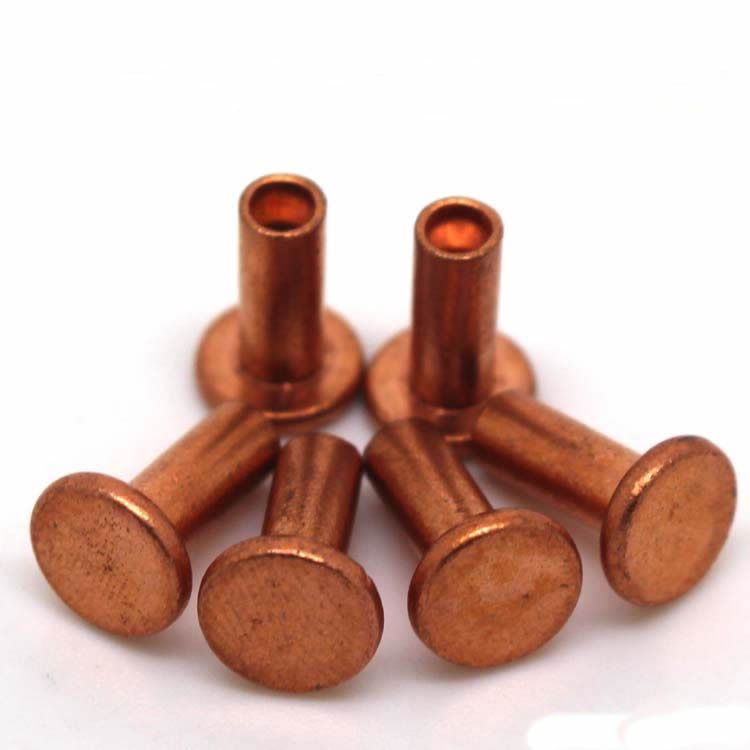
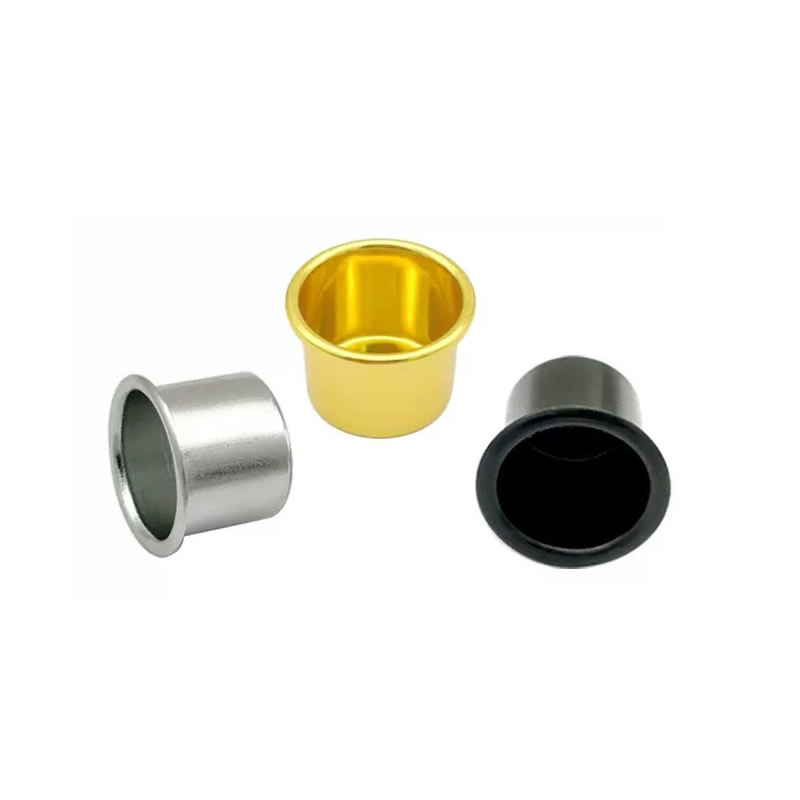
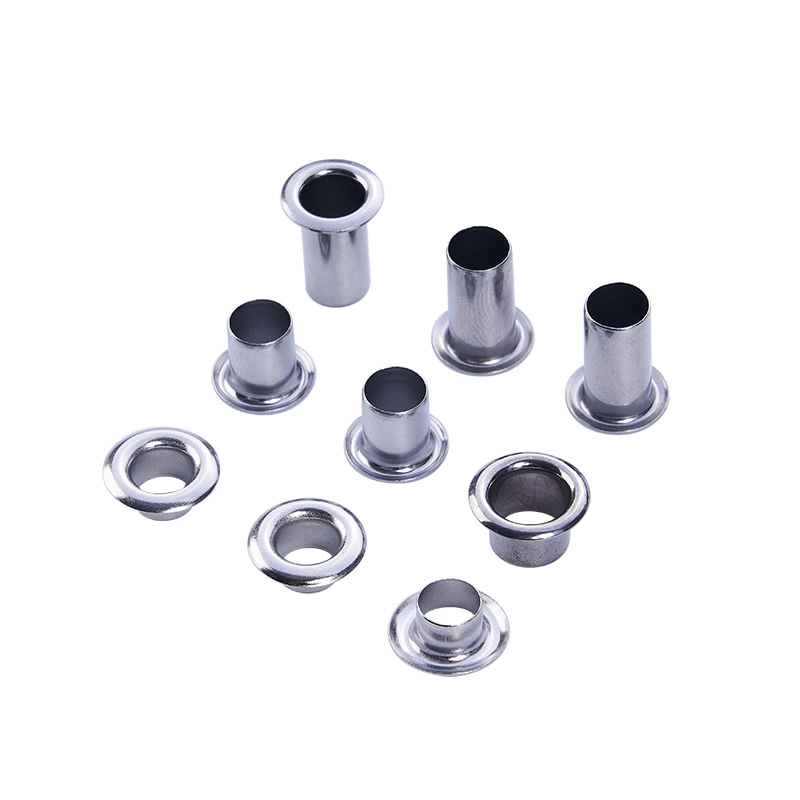
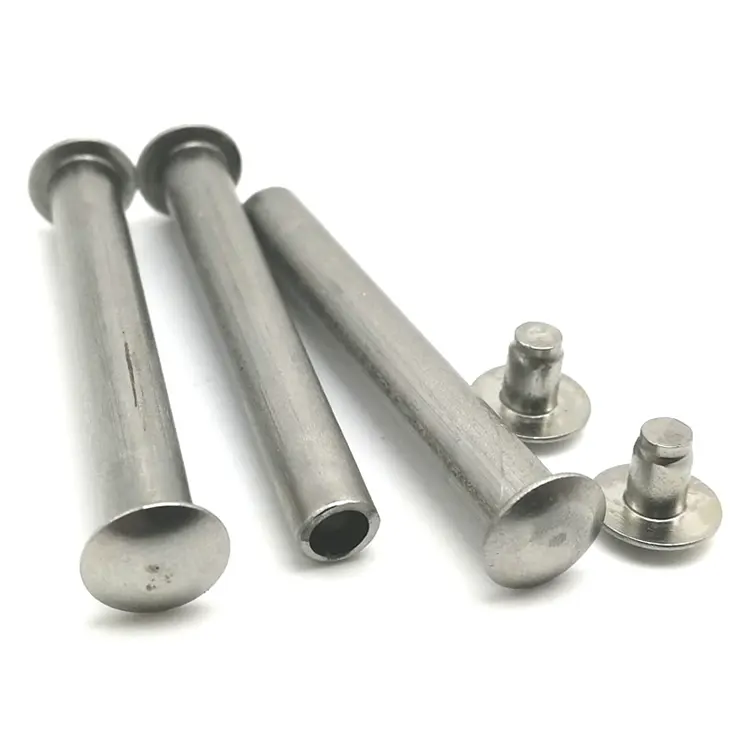
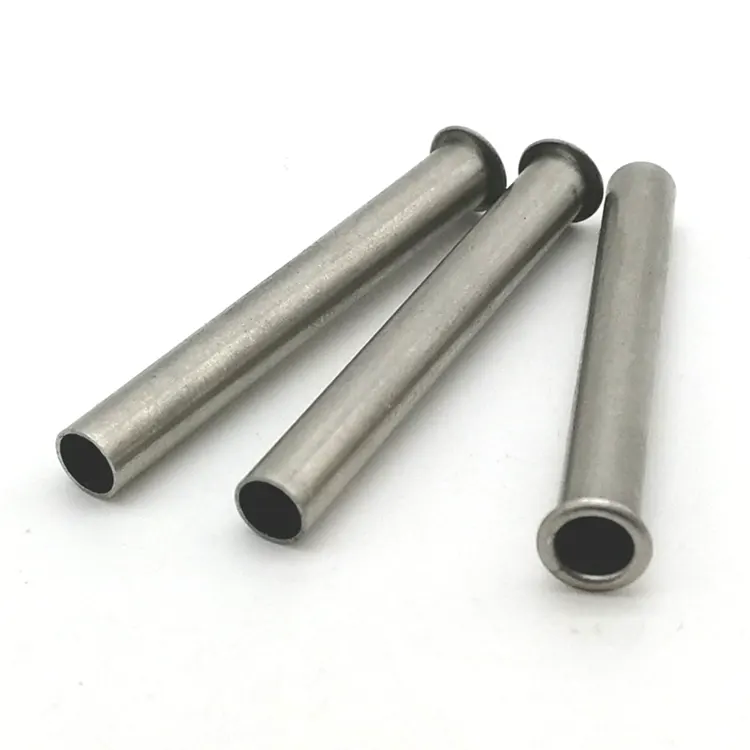
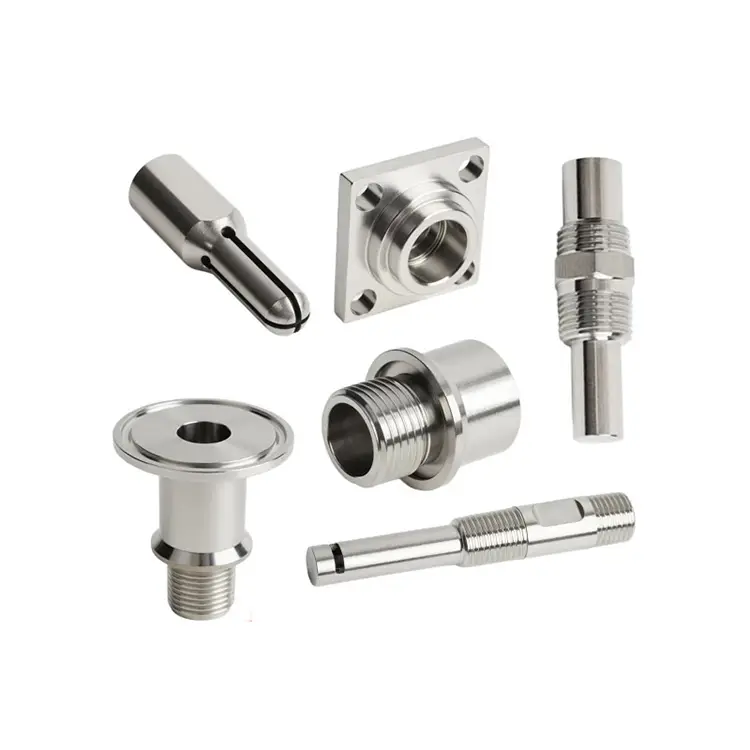
ชิ้นส่วนกลึง CNC
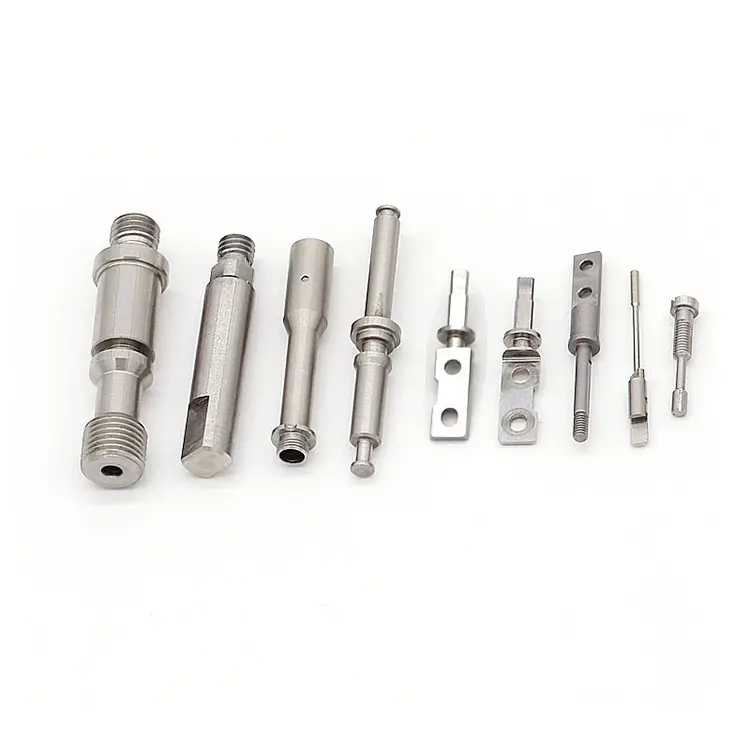
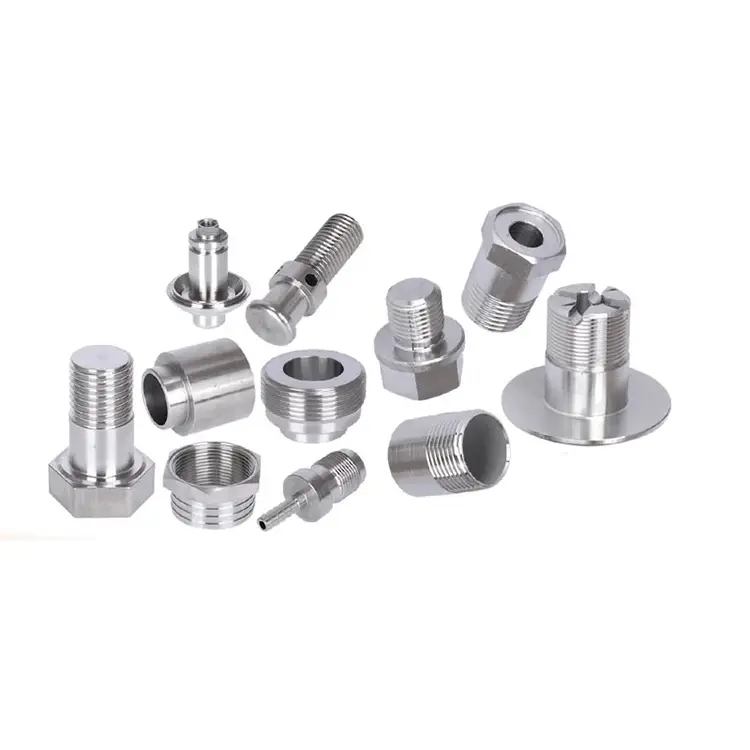
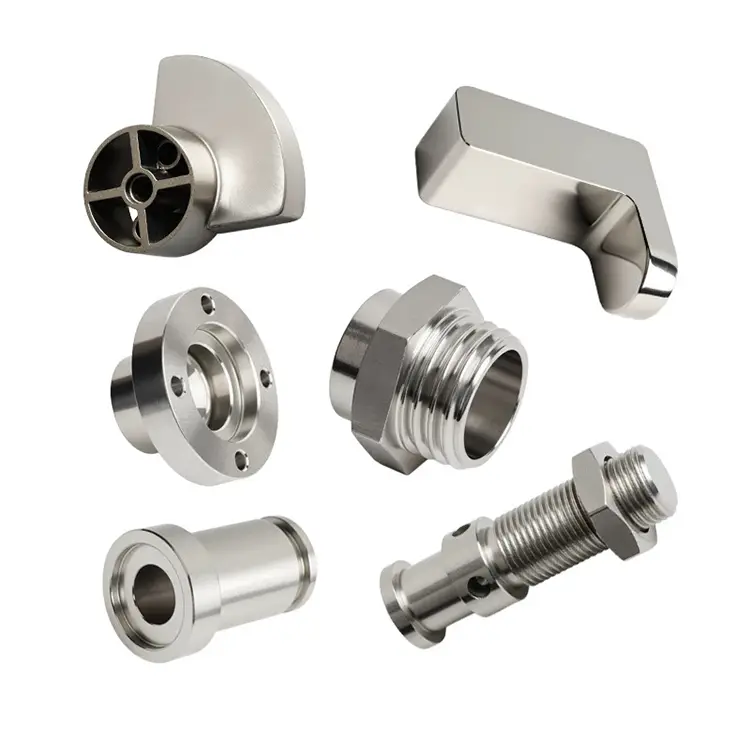
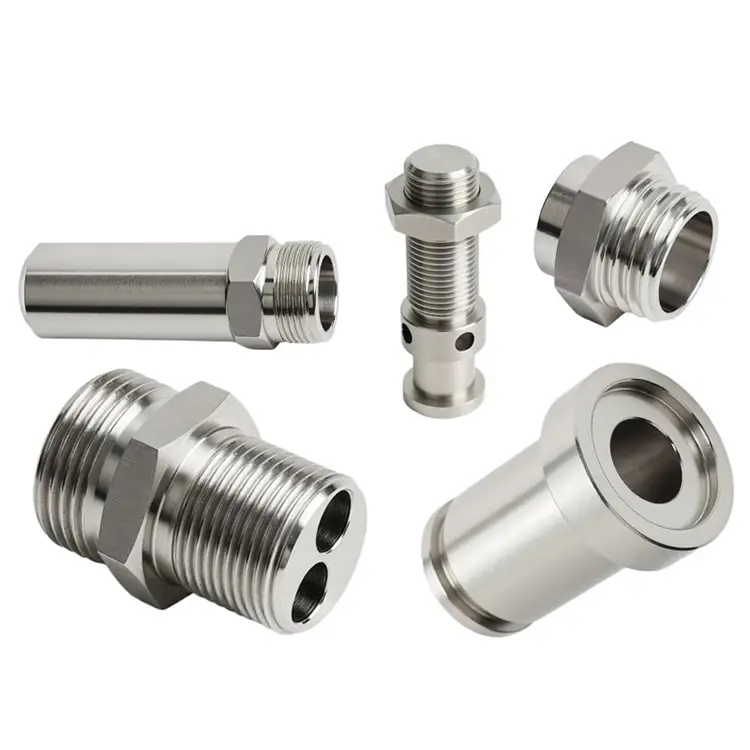
Nuote Metals ผลิตชิ้นส่วนกลึง CNC สำหรับอุตสาหกรรมหลายประเภท ตั้งแต่อุตสาหกรรมที่มีการควบคุมอย่างเข้มงวดซึ่งพึ่งพา Nuote สำหรับชิ้นส่วนที่สม่ำเสมอและเข้มงวด ไปจนถึงอุตสาหกรรมที่ต้องการการระบุผลิตภัณฑ์ที่โดดเด่นและโดดเด่น ชิ้นส่วนที่กลึงทั้งหมดมีความแม่นยำสูงและสวยงามพร้อมการรักษาพื้นผิว
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนกลึง CNC – เส้นทางที่เร็วที่สุดจากสต็อกแท่งไปจนถึงส่วนประกอบสำเร็จรูป
การกัดทำให้เกิดรูปทรง การเลี้ยวทำให้เกิดกระบอกสูบ และส่วนประกอบที่มีความแม่นยำจำนวนหนึ่ง เช่น เพลา หมุด ตัวเชื่อมต่อ บุชชิ่ง แกนวาล์ว ล้วนเป็นทรงกระบอก นั่นเป็นเหตุผลชิ้นส่วนกลึง CNCยังคงเป็นวิธีการผลิตที่คุ้มค่าและมีประสิทธิภาพมากที่สุด
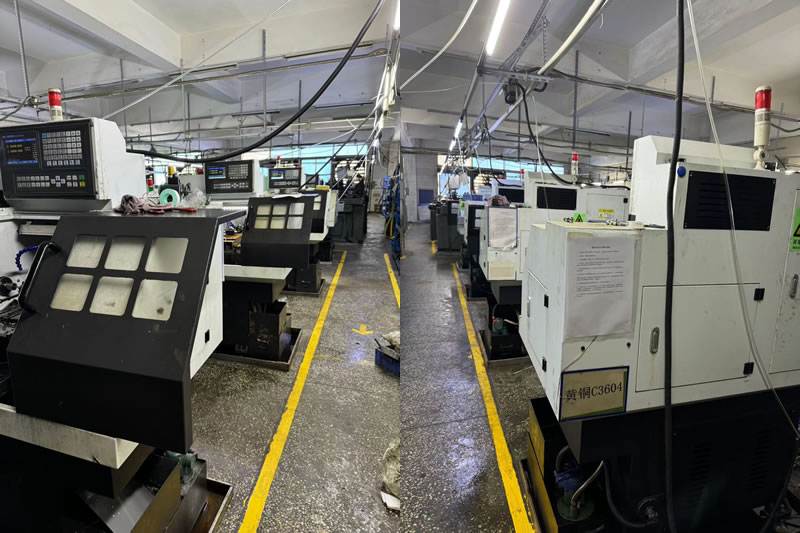
ที่ Nuote Metals เราใช้เครื่องกลึงแบบป้อนแท่งและแบบจับจับจำนวน 30 เครื่องสำหรับการกลึงโดยเฉพาะ แต่ความเร็วเพียงอย่างเดียวไม่ใช่เป้าหมาย เป้าหมายคือชิ้นส่วนที่ตรงตามเกณฑ์ความคลาดเคลื่อน พื้นผิว และความสมบูรณ์ของวัสดุ—ชุดแล้วชุดเล่า บทความนี้จะอธิบายวิธีคิดของเราเกี่ยวกับการเลี้ยว ตำแหน่งที่เหมาะ และสิ่งที่คาดหวังเมื่อคุณส่งแบบร่างมาให้เรา
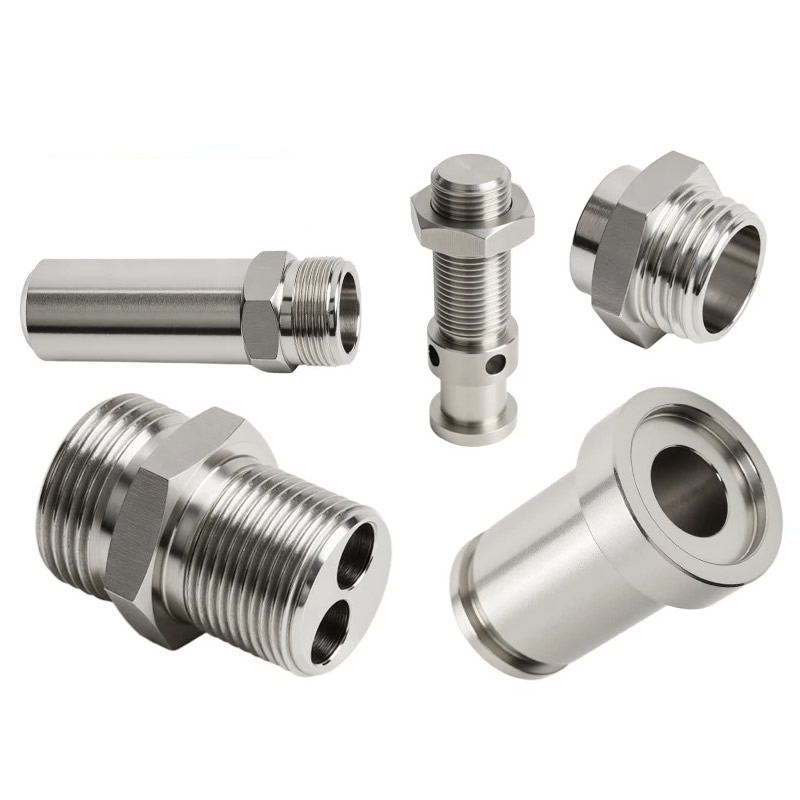
อะไรทำให้การเลี้ยวแตกต่าง - และเร็วขึ้น
การกลึงจะหมุนชิ้นงานกับเครื่องมือตัดที่อยู่นิ่ง การกัดจะหมุนเครื่องมือกับชิ้นงานที่อยู่นิ่ง ความแตกต่างเพียงอย่างเดียวนั้นเปลี่ยนแปลงทุกอย่างทั้งในด้านต้นทุน ความเร็ว และความแม่นยำ
ทำไมการเลี้ยวจึงเร็วขึ้น:
- ฟีดแบบแท่ง:สำหรับการผลิตในปริมาณมาก เครื่องป้อนชิ้นงานแบบแท่งจะดันวัสดุเข้าไปในสปินเดิลโดยอัตโนมัติ ไม่ต้องโหลดด้วยตนเอง ไม่มีเวลาหยุดทำงานระหว่างชิ้นส่วน
- การตัดแบบจุดเดียว:เครื่องมือกลึงจะจับวัสดุอย่างต่อเนื่อง เพื่อขจัดโลหะปริมาณมากได้อย่างรวดเร็ว
- ค่าเผื่อเส้นผ่านศูนย์กลางที่เข้มงวดมากขึ้น:การกลึงตามธรรมชาติทำให้เกิดลักษณะทรงกลมที่มีความร่วมศูนย์และผิวสำเร็จที่ดีเยี่ยม
- ไม่มีการทำงานที่ซับซ้อน:คอลเล็ตหรือหัวจับยึดบาร์ ชิ้นส่วนจะหลุดออกเมื่อทำเสร็จแล้ว
เมื่อเทิร์นชนะ:
- เพลา หมุด สลักเกลียว สตั๊ด
- ตัวเชื่อมต่อ อะแดปเตอร์ ฟิตติ้ง
- บูช, ปลอก, สเปเซอร์
- แกนวาล์ว ลูกสูบ ลูกสูบ
- ส่วนใดๆ ที่มีแกนทรงกระบอกปฐมภูมิ
เมื่องานกัดชนะ:
- รูปทรงปริซึมที่มีหน้าแบน กระเป๋า และรูปทรงที่ซับซ้อน
- ตัวเรือน ฉากยึด ท่อร่วม
- ชิ้นส่วนที่รูปทรงหลักไม่หมุน
ชิ้นส่วนกลึงส่วนใหญ่จำเป็นต้องมีการกัดขั้นที่สอง เช่น รูขวาง แฟลต และร่อง นั่นเป็นเหตุผลที่เราใช้งานทั้งอุปกรณ์กลึงและกัด และศูนย์กลึง 5 แกนสำหรับชิ้นส่วนที่ต้องการทั้งสองอย่างในการตั้งค่าเดียว
ชิ้นส่วนกลึง CNC ทั่วไป - เรขาคณิตและการใช้งาน
หากชิ้นส่วนของคุณตรงกับคำอธิบายข้อใดข้อหนึ่งเหล่านี้ การกลึงอาจเป็นกระบวนการที่ถูกต้อง:
เพลาและหมุด– มอเตอร์ แอคทูเอเตอร์ กระบอกไฮดรอลิก วัสดุ: 1045, 4140, 304, 17-4 PH.
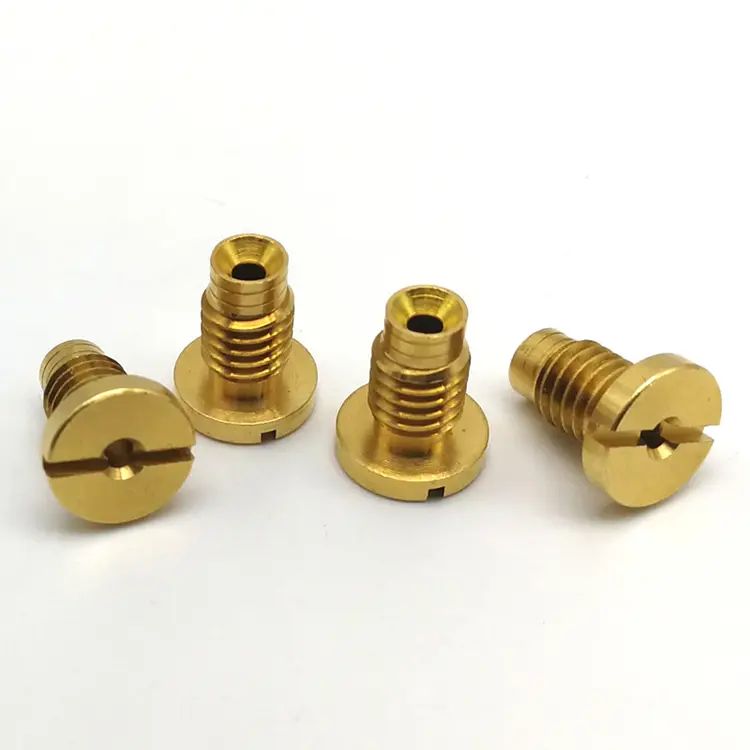
ตัวเชื่อมต่อและอะแดปเตอร์– ระบบของไหล อุปกรณ์ไฟฟ้า ท่อนิวแมติก วัสดุ: ทองเหลือง, ทองแดง, สแตนเลส, อลูมิเนียม
บูชและปลอกแขน– ตลับลูกปืน พื้นผิวสึกหรอ คู่มือการจัดตำแหน่ง วัสดุ: บรอนซ์, ทองเหลือง, เหล็ก, PTFE
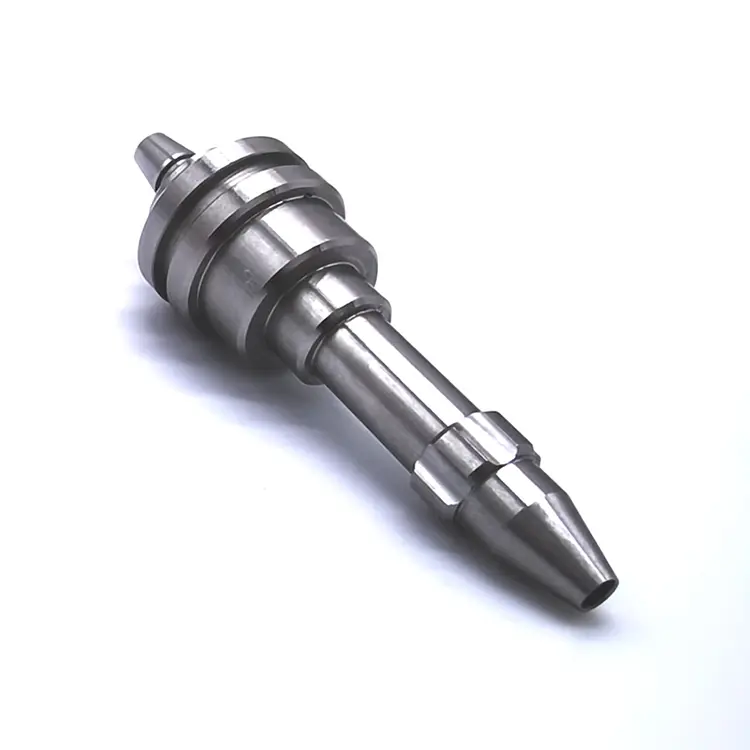
ส่วนประกอบวาล์ว –แกนม้วนสาย เบาะนั่ง ลูกสูบ วัสดุ: 4140, 17-4 PH, D2, สแตนเลส
ตัวยึดและส่วนแทรก– สตั๊ดเกลียว, โบลท์แบบกำหนดเอง, เม็ดมีดเกลียว วัสดุ: เหล็กกล้าคาร์บอน, โลหะผสมเหล็ก, สแตนเลส
ลูกกลิ้งและล้อ– สายพานลำเลียง การขนถ่ายวัสดุ อุปกรณ์การพิมพ์ วัสดุ: เหล็ก, อลูมิเนียม, ไนลอน, POM
ชิ้นส่วนเหล่านี้มีอะไรบ้าง:แกนทรงกระบอกปฐมภูมิ ความต้องการความร่วมศูนย์ และข้อกำหนดสำหรับเส้นผ่านศูนย์กลางและผิวสำเร็จที่สม่ำเสมอ สิ่งเหล่านี้ล้วนเป็นคุณลักษณะที่การกลึงทำได้ดีที่สุด
อุปกรณ์และความจุ – สร้างขึ้นเพื่อประสิทธิภาพ Bar-Fed
Nuote Metals ดำเนินการแผนกกลึงที่ปรับให้เหมาะกับทั้งความแม่นยำในปริมาณน้อยและการผลิตปริมาณมาก
| ความสามารถ | ข้อมูลจำเพาะ |
|---|---|
| เส้นผ่านศูนย์กลางการหมุน | 2 มม. – 300 มม |
| ความยาวการกลึง | สูงถึง 750 มม |
| ความอดทน | ±0.005 มม. (มาตรฐาน), ±0.002 มม. (ความแม่นยำ) |
| ความหยาบผิว | Ra 0.4 μm (มาตรฐาน), Ra 0.2 μm (ขัดเงา) |
| ความจุฟีดบาร์ | เส้นผ่านศูนย์กลาง 2 มม. – 80 มม |
| ความเร็วแกนหมุน | สูงสุด 6,000 รอบต่อนาที |
| เครื่องมือสด | รูไขว้ แฟลต และสล็อตในการตั้งค่าเดียว |
วัสดุที่เรากลึงเป็นประจำ:
- เหล็กกล้าคาร์บอน (1045, 1215, 12L14)
- โลหะผสมเหล็ก (4140, 4340, 8620)
- สแตนเลส (303, 304, 316, 17-4 พีเอช)
- อะลูมิเนียม (6061, 7075, 2024)
- ทองเหลือง (C36000, C26000)
- ทองแดง (C11000, C10200)
- พลาสติก (POM, PEEK, PTFE, ไนลอน)
ความสามารถด้านปริมาณ:ต้นแบบ (1–50 ชิ้น) การผลิตปริมาณน้อย (50–5,000) การผลิตปริมาณมาก (5,000–500,000+)
การควบคุมคุณภาพ - สิ่งที่เราตรวจสอบกับชิ้นส่วนกลึง CNC ทุกชิ้น
การเลี้ยวนั้นเร็ว แต่ความเร็วที่ปราศจากการตรวจสอบถือเป็นการสิ้นเปลือง ทุกชุดผลิตภายใต้ระบบคุณภาพที่จัดทำเป็นเอกสาร:
การตรวจสอบวัสดุที่เข้ามา:
- ใบรับรองการทดสอบโรงสีสำหรับทุกแท่ง
- การตรวจสอบความแข็งและโครงสร้างจุลภาคภายในองค์กร
การตรวจสอบในกระบวนการ:
- การตรวจสอบบทความครั้งแรก (FAI) สำหรับหมายเลขชิ้นส่วนใหม่ทุกรายการ
- การควบคุมกระบวนการทางสถิติ (SPC) บนเส้นผ่านศูนย์กลางวิกฤต
- การตรวจสอบการสึกหรอของเครื่องมือและการเปลี่ยนแปลงเครื่องมือตามกำหนดเวลาเพื่อป้องกันการเคลื่อนตัว
การตรวจสอบขั้นสุดท้าย:
- การตรวจสอบ CMM สำหรับรูปทรงที่ซับซ้อน
- เครื่องเปรียบเทียบแบบออปติคัลสำหรับการตรวจสอบเธรดและโปรไฟล์
- เครื่องมือทดสอบความหยาบผิวสำหรับการตรวจสอบ Ra
- รายงานมิติข้อมูลและใบรับรองวัสดุทุกการจัดส่ง
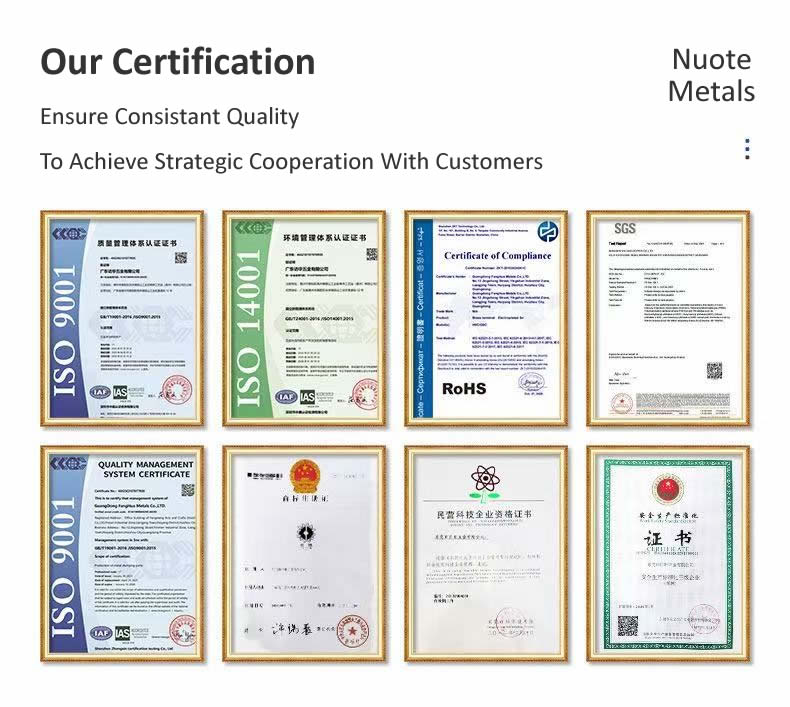
การรับรอง: ISO 9001:2015 มีการปฏิบัติตาม RoHS และ REACH เอกสาร PPAP ตามคำขอ
ตัวอย่างจริง – แกนวาล์วสแตนเลส 17-4 PH
ผู้ผลิตอุปกรณ์ไฮดรอลิกในอเมริกาเหนือต้องการแกนวาล์วสเตนเลส 17-4 PH ที่มีความทนทานต่อเส้นผ่านศูนย์กลาง 0.008 มม. มีศูนย์กลางร่วม 0.005 มม. และ 40–45 HRC หลังจากการอบชุบด้วยความร้อน ซัพพลายเออร์รายเดิมของพวกเขาไม่สามารถยึดจุดศูนย์กลางได้หลังจากการชุบแข็ง—แกนม้วนอยู่ห่างจากทรงกลม 0.02 มม.
สิ่งที่เราทำแตกต่างออกไป:
- ตัดเฉือนสปูลให้เสร็จสมบูรณ์บนเครื่องหมุนศูนย์กลางแบบ 5 แกน—เส้นผ่านศูนย์กลาง ร่อง และรูขวางทั้งหมดในการตั้งค่าเดียว
- ใช้เครื่องมือ CBN สำหรับการผ่านขั้นสุดท้ายหลังจากการอบชุบด้วยความร้อน
- ตรวจสอบความร่วมศูนย์ด้วย Talyrond ก่อนและหลังการชุบแข็ง
- จัดส่งไปแล้ว 3,500 ชิ้นโดยไม่มีการปฏิเสธ ลูกค้ายกเลิกการบดขั้นที่สองและลดเวลาในการผลิตลง 10 วัน
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนกลึง CNC
คำถามที่ 1: อะไรคือความแตกต่างระหว่างการกลึง CNC และการกัด CNC?
ตอบ: การกลึง CNC จะหมุนชิ้นงานในขณะที่เครื่องมือที่อยู่นิ่งทำการตัดชิ้นงาน เหมาะที่สุดสำหรับชิ้นส่วนทรงกระบอก การกัด CNC จะหมุนเครื่องมือในขณะที่ชิ้นงานยังคงอยู่ เหมาะที่สุดสำหรับชิ้นส่วนปริซึมที่มีหน้าแบนและช่อง มากมายชิ้นส่วนกลึง CNCยังต้องมีการกัดรองสำหรับรูขวางหรือแผ่นเรียบด้วย Nuote Metals ดำเนินการอุปกรณ์ทั้งสองประเภท รวมถึงเครื่องเครื่องกลึงแบบ 5 แกนที่รวมการกลึงและการกัดไว้ในการตั้งค่าเดียว
คำถามที่ 2: คุณสามารถยึดถือชิ้นส่วนที่หมุนแล้วได้ความคลาดเคลื่อนอะไรบ้าง
ตอบ: ค่าเผื่อมาตรฐานของเราคือ ±0.005 มม. โดยมีความสามารถที่แม่นยำถึง ±0.002 มม. สำหรับเส้นผ่านศูนย์กลางวิกฤต ความร่วมศูนย์และความกลมสามารถรักษาไว้ที่ 0.005 มม. หรือดีกว่า ความคลาดเคลื่อนที่ทำได้ขึ้นอยู่กับวัสดุ อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางของชิ้นส่วน และประเภทของคุณสมบัติ สำหรับชิ้นส่วนที่ผ่านการอบชุบด้วยความร้อน เราแนะนำให้ระบุพิกัดความเผื่อหลังอบชุบหรืออนุญาตให้ทำการเจียร Nuote Metals จะตรวจสอบทุกภาพวาดและให้ข้อเสนอแนะกับ DFM ก่อนที่คุณจะสั่งซื้อ
คำถามที่ 3: คุณสามารถกลึงชิ้นส่วนจากสต็อกแท่งด้วยรูไขว้และเกลียวได้หรือไม่
ก. ใช่. เครื่องกลึงของเรามีการติดตั้งเครื่องมือแบบทำงานจริงและเครื่องป้อนชิ้นงานแบบแท่ง ช่วยให้เราสามารถเจาะรูขวาง แฟลตโรงสี และตัดเกลียวได้ในการตั้งค่าเดียวกับการกลึง ซึ่งช่วยลดการดำเนินการขั้นที่สอง ลดระยะเวลารอคอยสินค้า และปรับปรุงจุดร่วมระหว่างคุณลักษณะต่างๆ สำหรับรูปทรงที่ซับซ้อน เราใช้เครื่องหมุนศูนย์แบบ 5 แกนที่ตัดเฉือนชิ้นส่วนให้เสร็จสมบูรณ์ในการตั้งค่าครั้งเดียว
แท็กยอดนิยม: ชิ้นส่วนกลึง CNC, ชิ้นส่วนกลึง CNC ของจีน
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว