สินค้า
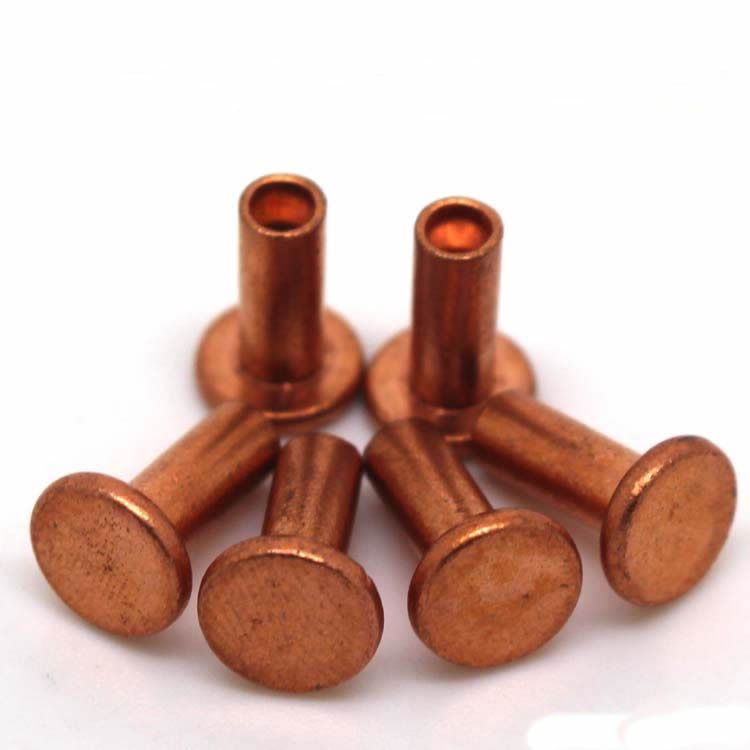
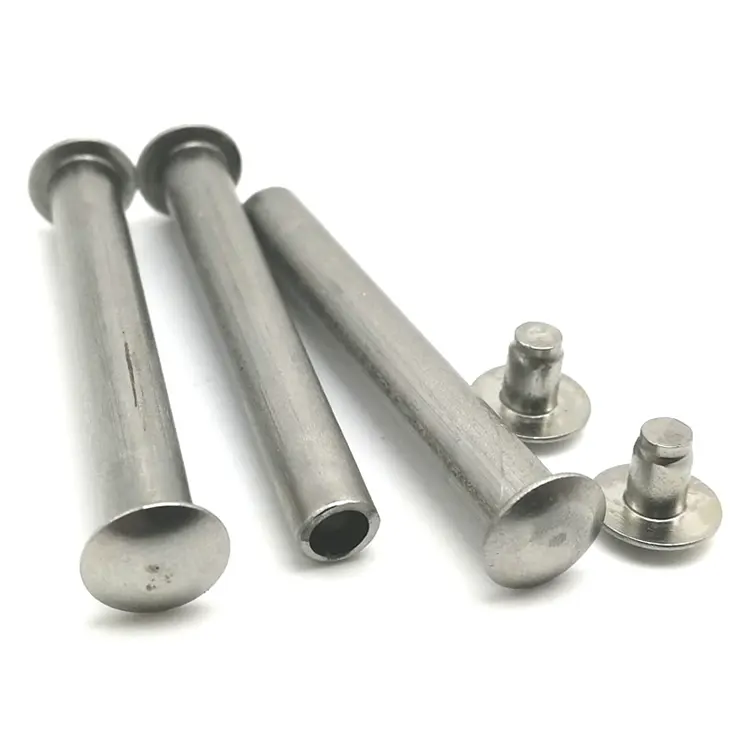
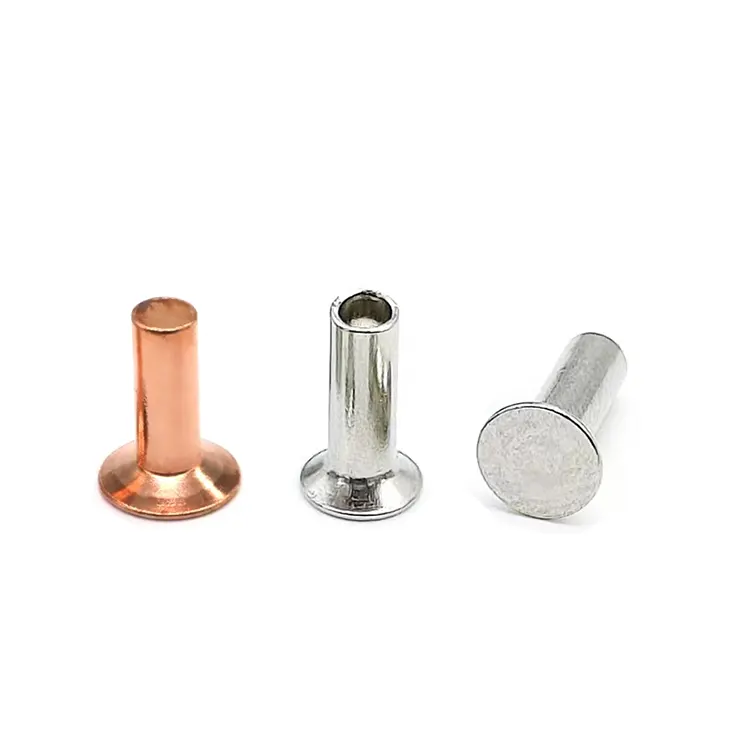
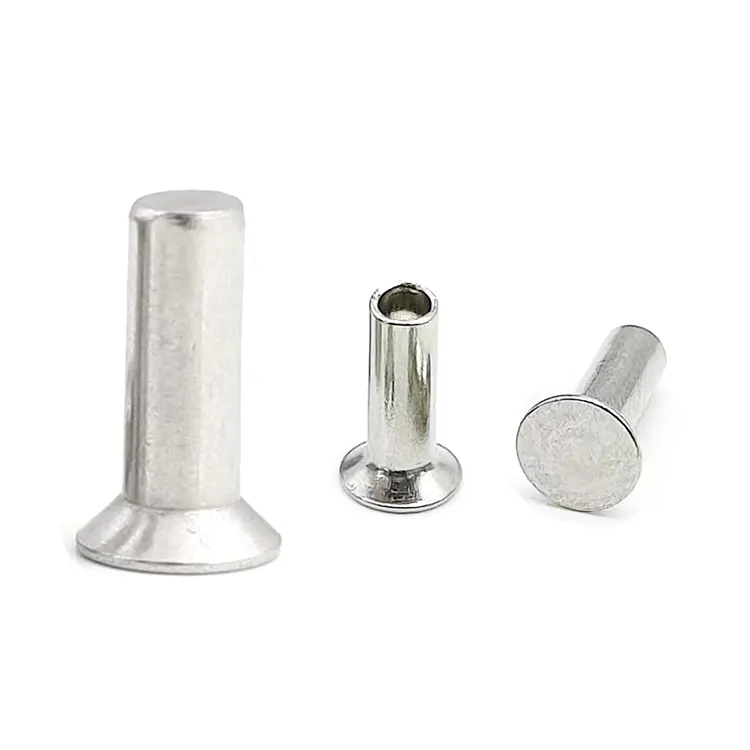
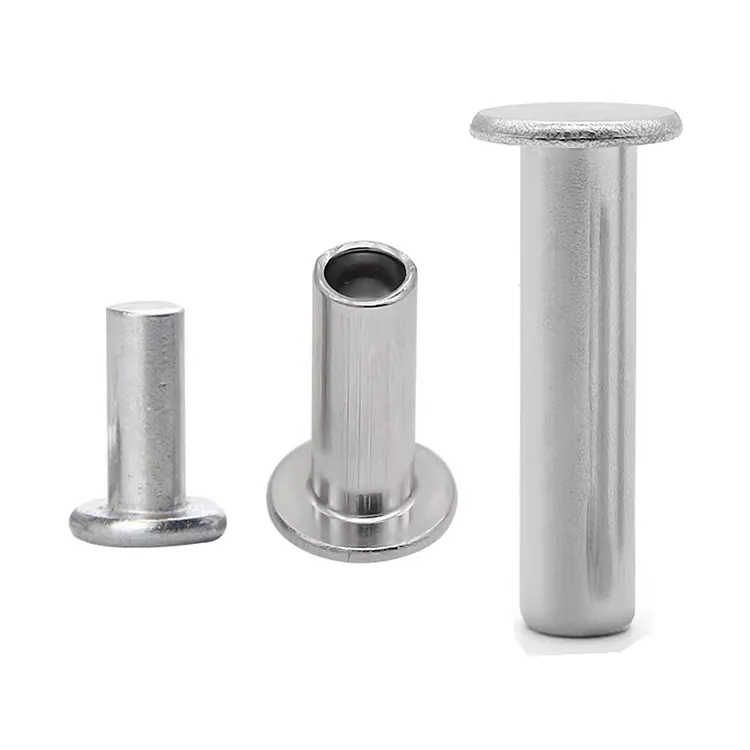
หมุดย้ำหัวเทเปอร์ทองแดง
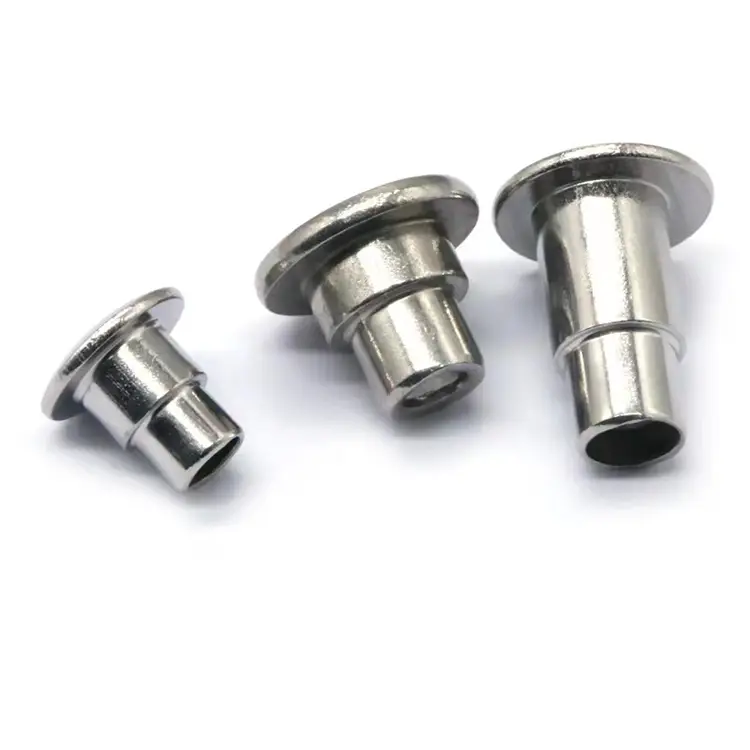
หมุดย้ำหัวเทเปอร์ทองแดงที่ผลิตโดย Nuote Metals ในประเทศจีนเป็นตัวยึดโลหะทั่วไปที่ใช้เป็นหลักในการผลิตเครื่องจักร อุปกรณ์อิเล็กทรอนิกส์ การประกอบเฟอร์นิเจอร์ และสาขาอุตสาหกรรมอื่นๆ เนื่องจากทองแดงเป็นวัสดุโลหะแบบดั้งเดิม จึงมีการนำไฟฟ้าและความร้อนและความต้านทานการกัดกร่อนได้ดีเยี่ยม ทำให้เป็นที่นิยมในการใช้งานเฉพาะด้าน หมุดย้ำหัวเทเปอร์เป็นตัวยึดที่ผลิตผ่านกระบวนการขึ้นรูปแบบเย็นหรือกระบวนการตีขึ้นรูปด้วยความร้อน โครงสร้างที่เรียบง่ายต้องใช้เครื่องมือในการตอกหมุดเพื่อสร้างการเชื่อมต่อแบบพิเศษ
ส่งคำถาม
รายละเอียดสินค้า
รีเวทหัวเทเปอร์ทองแดง – งานเคลือบเรียบในกรณีที่ส่วนที่ยื่นออกมาไม่ใช่ทางเลือก
แอปพลิเคชั่นบางตัวไม่สามารถทนต่อการยกศีรษะได้ พื้นเรือที่ต้องสัมผัสพื้นเรียบ ด้านหน้าอาคารเป็นทองแดงซึ่งทุกแผงต้องวางราบเรียบสนิท เครื่องมือที่มีความแม่นยำซึ่งหมุดย้ำที่ยื่นออกมาอาจรบกวนชิ้นส่วนที่เคลื่อนไหวได้ สำหรับงานเหล่านี้ หมุดย้ำหัวเทเปอร์ทองแดงคือทางออกเดียวเท่านั้น
ที่ Nuote Metals เรากลึงหมุดทองแดงเทเปอร์จมเพื่อให้ได้มุม 90° อย่างแม่นยำ ซึ่งยึดเข้ากับรูเรียวที่ตัดไว้ล่วงหน้าได้อย่างสมบูรณ์ ผลลัพธ์ที่ได้คือพื้นผิวที่ให้ความรู้สึกเหมือนเสาหิน ไม่มีจุดกีดขวาง ไม่มีตัวยึดที่มองเห็นได้ มีเพียงทองแดงเรียบๆ แต่การขัดผิวแบบฟลัชมาพร้อมกับข้อด้อย: หัวบางกว่า การติดตั้งต้องใช้ความแม่นยำมากกว่า และการใช้งานทองแดงบางประเภทอาจไม่เหมาะ
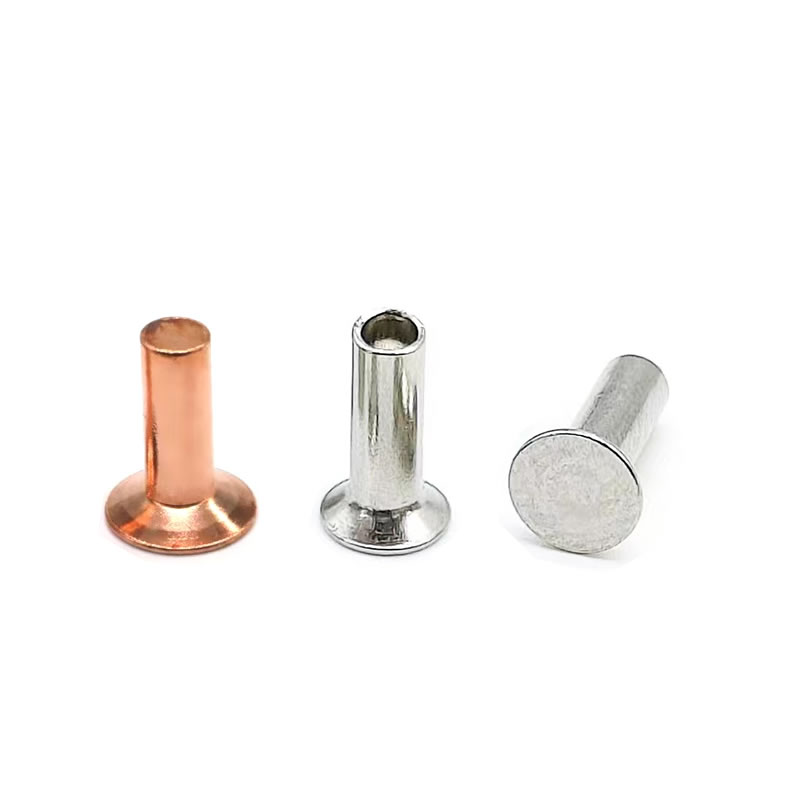
การแลกเปลี่ยน Countersunk – พื้นผิวเรียบเทียบกับความแข็งแรงของศีรษะที่ลดลง
หัวเทเปอร์จมมีรูปทรงกรวยอยู่ข้างใต้ ออกแบบมาเพื่อทำรังในรูเรียวที่เข้ากัน เมื่อติดตั้งอย่างถูกต้อง ส่วนบนของศีรษะจะอยู่ในระดับเดียวกับพื้นผิวทองแดงโดยรอบ
สิ่งที่คุณได้รับ:
- พื้นผิวเรียบลื่นอย่างสมบูรณ์ ไม่มีส่วนยื่นออกมา ไม่มีจุดกีดขวาง
- พื้นผิวเรียบสำหรับการทาสี แลคเกอร์ หรือการพัฒนาคราบ
- ลดการลากในการใช้งานทางทะเลหรือทางอากาศพลศาสตร์
- รูปลักษณ์ที่เป็นมืออาชีพและเสร็จสิ้นแล้วบนทองแดงทางสถาปัตยกรรม
สิ่งที่คุณยอมแพ้:
- ทนต่อแรงกระแทกลดลง 15–20% เมื่อเทียบกับหัวกลม– หัวเทเปอร์จมมีมวลวัสดุบนด้ามน้อยกว่า
- ความต้านทานการดึงออกต่ำ– พื้นผิวลูกปืนทรงกรวยมีพื้นที่ที่มีประสิทธิภาพน้อยกว่าหัวแบนหรือหัวกระทะ
- ต้องใช้เคาเตอร์ซิงค์ที่กลึงล่วงหน้า– ขั้นตอนการผลิตพิเศษที่เพิ่มต้นทุนและเวลา
กฎสำคัญสำหรับทองแดง:เนื่องจากทองแดงมีความอ่อน จึงจำเป็นต้องตัดดอกเคาเตอร์ซิงค์ให้สะอาดและตรงกับมุมหมุดย้ำทุกประการ มุมที่ไม่ตรงกัน แม้แต่ 3-5 องศา ก็ทำให้เกิดจุดเค้นที่อาจทำให้ศีรษะแตกระหว่างการตั้งค่าหรือทำให้เกิดการคลายตัวภายใต้การสั่นสะเทือน Nuote Metals จำหน่ายหมุดย้ำพร้อมมุมหัวที่บันทึกไว้ และสามารถแนะนำเครื่องมือเคาเตอร์ซิงค์ที่ถูกต้องสำหรับความหนาของทองแดงของคุณได้
ข้อมูลจำเพาะทางเทคนิค - รีเวทหัวเทเปอร์ทองแดง
ผลิตตามขนาด DIN 302 และ ISO 1051 มีมุมที่กำหนดเอง
| พารามิเตอร์ | ค่า/ช่วง | มาตรฐานการทดสอบ/ความคลาดเคลื่อน |
|---|---|---|
| เส้นผ่านศูนย์กลางก้าน (ง) | 1.5 – 10 มม | ±0.05มม. (≤6มม.) |
| เส้นผ่านศูนย์กลางหัว (dk) | 1.4×ล ถึง 1.6×ล | ±0.15มม |
| ความสูงของหัว (k) | 0.3×ล ถึง 0.4×d | ±0.1มม |
| มุมเคาเตอร์ซิงค์ | 90° (มาตรฐาน) หรือ 120° | ±1° |
| ความยาว (แอล) | 3 – 40 มม | ±0.3มม |
| ความต้านแรงดึง | 220 – 280 เมกะปาสคาล | มาตรฐาน ASTM B152 |
| แรงเฉือน | 180 – 220 เมกะปาสคาล | มาตรฐาน ASTM F606 |
| การนำไฟฟ้า | ≥58 MS/ม. (C11000), ≥59 MS/ม. (C10200) | มาตรฐาน ASTM B193 |
| ความบริสุทธิ์ | ≥99.7% (C11000), ≥99.99% (C10200) | มาตรฐาน ASTM E53 |
| มาตรฐาน | ดิน 302, ISO 1051 | กำหนดเองต่อรูปวาด |
เกรดวัสดุ:
C11000 (ETP):ทองแดง 99.9% ออกซิเจน 0.04% การใช้งานทางทะเล สถาปัตยกรรม และไฟฟ้าทั่วไป
C10200 (ออฟเอชซี):ทองแดง 99.99% ปราศจากออกซิเจน การใช้งานด้านอิเล็กทรอนิกส์ที่สำคัญและไครโอเจนิก
เมื่อ Countersunk เป็นตัวเลือกที่เหมาะสม และเมื่อมันไม่ใช่
หมุดทองแดงแบบฝังหัวจมไม่ใช่การอัพเกรดแบบสากลจากหัวแบนหรือหัวกระทะ พวกเขาแก้ปัญหาเฉพาะปัญหาหนึ่ง—การขัดผิว—และแนะนำปัญหาอื่น ๆ
เลือก Countersunk เมื่อ:
- พื้นผิวจะต้องเรียบสนิท – ดาดฟ้าเรือ หลังคาทองแดง แผงหน้าปัด พื้นผิวตามหลักอากาศพลศาสตร์
- ทองแดงมีความหนาเพียงพอ (≥2มม.) เพื่อรองรับเคาเตอร์ซิงค์ที่สะอาดโดยไม่ทำให้เสียรูป
- ข้อต่อเผชิญกับการสั่นสะเทือนต่ำและผลกระทบต่ำ – สถาปัตยกรรมคงที่ พื้นทะเล และการตกแต่ง
- คุณสามารถตัดเฉือนเคาเตอร์ซิงค์ได้อย่างแม่นยำ ไม่ว่าจะเป็น CNC หรือการเจาะแบบแม่นยำ ไม่ใช่เครื่องมือช่าง
อย่าเลือกการคว้านรูเทเปอร์เมื่อ:
- ทองแดงบางกว่า 1.5 มม. – ดอกเคาเตอร์ซิงค์จะขจัดวัสดุมากเกินไปและทำให้แผ่นอ่อนแอลง
- ข้อต่อจะเกิดการสั่นสะเทือนหรือแรงกระแทกอย่างรุนแรง เช่น มอเตอร์ เครื่องกำเนิดไฟฟ้า เครื่องจักรกลหนัก เลือกหัวกลมแทน
- คุณไม่สามารถรับประกันการจับคู่มุมระหว่างหมุดย้ำและรูได้ เนื่องจากความไม่ตรงกันทำให้เกิดการแตกร้าว
ข้อผิดพลาดบ่อยครั้ง:ใช้หมุดทองแดงเทเปอร์จมบนแผ่นทองแดงบางๆ เพราะต้องการความสวยงาม ผลที่ได้คือขอบรูอ่อนตัวลงและเกิดความเสียหายก่อนเวลาอันควร สำหรับทองแดงแบบบาง ให้เลือกหัวกระทะ เพราะจะได้ผิวเรียบๆ โดยไม่ต้องถอดวัสดุออก
Solid vs. Semi-Tubular – อะไรทำงานได้ดีกว่าสำหรับ Countersunk Copper?
| คุณสมบัติ | ทองแดงแข็ง Countersunk | ดอกเทเปอร์ซิงค์ทองแดงกึ่งท่อ |
|---|---|---|
| กำลังตั้ง | 100% (พื้นฐาน) | 50–60% |
| แรงเฉือน | 100% | 80–85% |
| เสี่ยงต่อการแตกร้าวของศีรษะ | สูงกว่า – ก้านเต็มต้านทานการไหล | ปลายกลวงด้านล่างเสียรูปได้ง่าย |
| แอปพลิเคชั่นที่ดีที่สุด | ทองแดงหนา ข้อต่อฟลัชโครงสร้าง | ชุดฟลัชทองแดงบางปริมาณสูง |
| ความเร็วในการผลิต | ช้าลง | เร็วขึ้น 40–50% |
ข้อมูลเชิงลึกที่สำคัญสำหรับทองแดง:เนื่องจากหัวเทเปอร์จมมีความบาง แรงการตั้งค่าที่มากเกินไปจึงอาจแตกร้าวได้ โดยเฉพาะอย่างยิ่งเมื่อใช้หมุดย้ำแข็ง หมุดย้ำเทเปอร์จมแบบกึ่งท่อช่วยลดแรงได้เกือบครึ่งหนึ่ง และให้โทษมากกว่าในทองแดง สำหรับทองแดงที่มีความหนาต่ำกว่า 3 มม. เราแนะนำให้ใช้แบบกึ่งท่อ สำหรับทองแดงที่หนาขึ้นหรือเมื่อต้องการกำลังรับเฉือนสูงสุด ให้เลือกของแข็งที่ควบคุมแรงได้
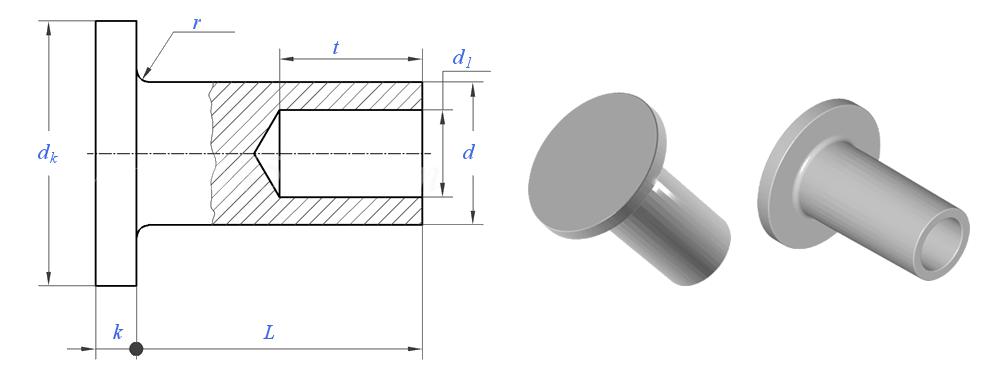
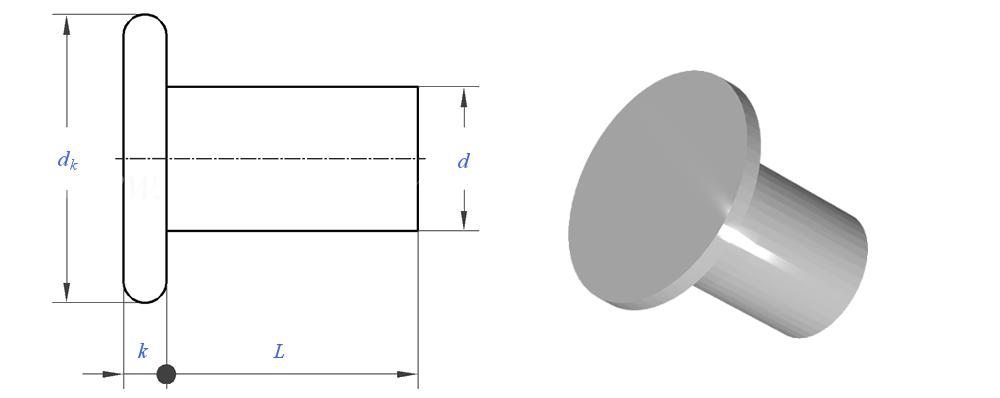
การเตรียม Countersink - ขั้นตอนที่ความล้มเหลวของ Copper Rivet ส่วนใหญ่เกิดขึ้น
หมุดย้ำเทเปอร์จมจะดีพอๆ กับรูที่เจาะเข้าไปเท่านั้น สำหรับทองแดง ขั้นตอนนี้สำคัญกว่าการใช้เหล็ก
การจับคู่มุม:หัวกัดเคาเตอร์ซิงค์ต้องตรงกับมุมหมุดย้ำทุกประการ คือ 90° หรือ 120° ความไม่ตรงกัน 3° บนหมุดขนาด 6 มม. ทำให้เกิดช่องว่าง 0.15 มม. ที่ด้านหนึ่ง ภายใต้ภาระ ช่องว่างนั้นจะกลายเป็นจุดเริ่มต้นของรอยแตกร้าว
การควบคุมความลึก:ความลึกของเคาเตอร์ซิงค์ต้องเท่ากับความสูงของส่วนหัว (k) ตื้นเกินไป - ศีรษะยื่นออกมา ลึกเกินไป - หัวจมอยู่ใต้พื้นผิว และขอบทองแดงบางๆ อาจเสียรูปได้
การกำจัดเสี้ยน:ทองแดงทำให้เกิดเสี้ยนเป็นเส้นเมื่อตัดเฉือน หากไม่ถอดออก ครีบเหล่านี้จะป้องกันไม่ให้หัวทรงกรวยเข้าที่จนสุด ลบเสี้ยนทั้งสองข้างของรูก่อนการตั้งค่าเสมอ
การเลือกทั่งตีเหล็ก:ใช้ทั่งแบนสำหรับหมุดย้ำหัวเทเปอร์ ทั่งเว้าจะทำให้ด้านบนแบนผิดรูปและทำลายผิวเคลือบเรียบ เส้นผ่านศูนย์กลางของทั่งตีเหล็กควรเท่ากับหรือมากกว่าเส้นผ่านศูนย์กลางของหัว
การสนับสนุนของเรา:Nuote Metals สามารถจัดหาเกจวัดความลึกเคาเตอร์ซิงค์ และแนะนำข้อมูลจำเพาะของเครื่องมือตัดที่ตรงกับลำดับการตอกหมุดของคุณ สำหรับโครงการที่สำคัญ เราจะผลิตชุดตัวอย่างและทดสอบที่นั่งบนวัสดุทองแดงจริงของคุณก่อนการผลิตเต็มรูปแบบ
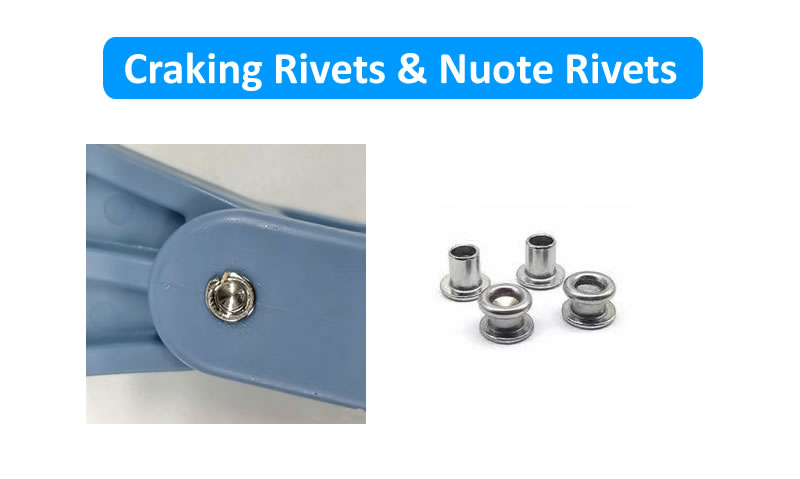
คำถามที่พบบ่อยเกี่ยวกับหมุดย้ำหัวเทเปอร์ทองแดง
คำถามที่ 1: ฉันสามารถใช้หมุดย้ำหัวเทเปอร์ทองแดงกับแผ่นทองแดง 1.5 มม. โดยไม่ทำให้ข้อต่ออ่อนลงได้หรือไม่
ตอบ: เราไม่แนะนำ รูเทเปอร์เพื่อเอาวัสดุออกจากแผ่น โดยทั่วไปจะมีความลึก 0.3×d ถึง 0.4×d บนทองแดง 1.5 มม. พร้อมหมุดย้ำ 4 มม. ซึ่งจะขจัดความหนาของแผ่นที่ขอบรูประมาณ 25–30% ซึ่งช่วยลดความแข็งแรงในการดึงออกได้อย่างมาก สำหรับทองแดงที่มีขนาดต่ำกว่า 2 มม. ให้เลือกหมุดย้ำหัวกระทะหรือหมุดหัวแบนแทน ให้รูปลักษณ์ที่ต่ำโดยไม่ต้องถอดวัสดุออก หากจำเป็นต้องมีการขัดผิวเรียบบนทองแดงบางๆ ให้พิจารณาใช้แหวนสำรองที่ด้านตาบอดเพื่อคืนความแข็งแรงของข้อต่อ Nuote Metals สามารถจัดหาแหวนรองทองแดงที่เข้ากัน
คำถามที่ 2: เหตุใดหมุดทองแดงหัวเทเปอร์ของฉันจึงแตกที่ส่วนหัวระหว่างการตั้งค่า
ตอบ: การแคร็กมักเกิดจากหนึ่งในสามสาเหตุ: (1) มุมไม่ตรงกันระหว่างเครื่องมือเคาเตอร์ซิงค์กับหัวรีเวท แม้จะต่างกัน 3–5° ก็ทำให้เกิดจุดเค้นได้ (2) แรงในการตั้งค่ามากเกินไป—ทองแดงต้องใช้แรงเพียง 40–60% ของแรงที่ใช้สำหรับหมุดเหล็ก (3) รัศมีเนื้อแหลมคมที่ทางแยกหัว-ก้าน หากรัศมีต่ำกว่า 0.3×d ทองแดงจะไม่สามารถไหลได้ในระหว่างการคว่ำ ที่ Nuote Metals เรารักษารัศมีเนื้อชิ้นขั้นต่ำไว้ที่ 0.5×d และควบคุมมุมของหัวไว้ที่ ±1° หากคุณแชร์ขนาดหมุดย้ำ ข้อมูลจำเพาะของเครื่องตัดเคาเตอร์ซิงค์ และการตั้งค่าแรงกด เราสามารถระบุสาเหตุและแนะนำวิธีแก้ไขได้
คำถามที่ 3: หมุดย้ำหัวเทเปอร์ทองแดงเหมาะสำหรับการต่อเรือและปูพื้นในทะเลหรือไม่
ตอบ: ใช่—และนี่คือหนึ่งในแอปพลิเคชันคลาสสิกของพวกเขา หมุดย้ำทองแดงถูกนำมาใช้ในการต่อเรือไม้มานานหลายศตวรรษ เนื่องจากหมุดยึดจมอยู่กับแผ่นกระดาน ต้านทานการกัดกร่อนของน้ำเค็ม และไม่ทำปฏิกิริยากับข้อต่อทองแดงหรือทองเหลือง สำหรับการใช้งานทางทะเลสมัยใหม่ เราขอแนะนำหมุดย้ำหัวเทเปอร์ทองแดงเนื้อแข็งที่มีผิวธรรมชาติหรือขัดเงา ไม่มีการชุบ ซึ่งอาจก่อให้เกิดความแตกต่างทางไฟฟ้าได้ หัวฟลัชช่วยป้องกันการเกี่ยวของเชือก ตาข่าย หรือเท้า Nuote Metals เป็นผู้จัดหาหมุดทองแดงเทเปอร์จมให้กับผู้สร้างเรือและผู้รับเหมาทางทะเลทั่วยุโรปและอเมริกาเหนือ สำหรับการปูพื้น เราขอแนะนำตัวแบบกึ่งท่อเพื่อลดแรงยึดเกาะบนไม้เนื้ออ่อนและวัสดุคอมโพสิต
แท็กยอดนิยม: หมุดย้ำหัว Countersunk ทองแดง หมุดทองแดงจีน หมุดย้ำหัว Countersunk ทองแดง
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว