สินค้า
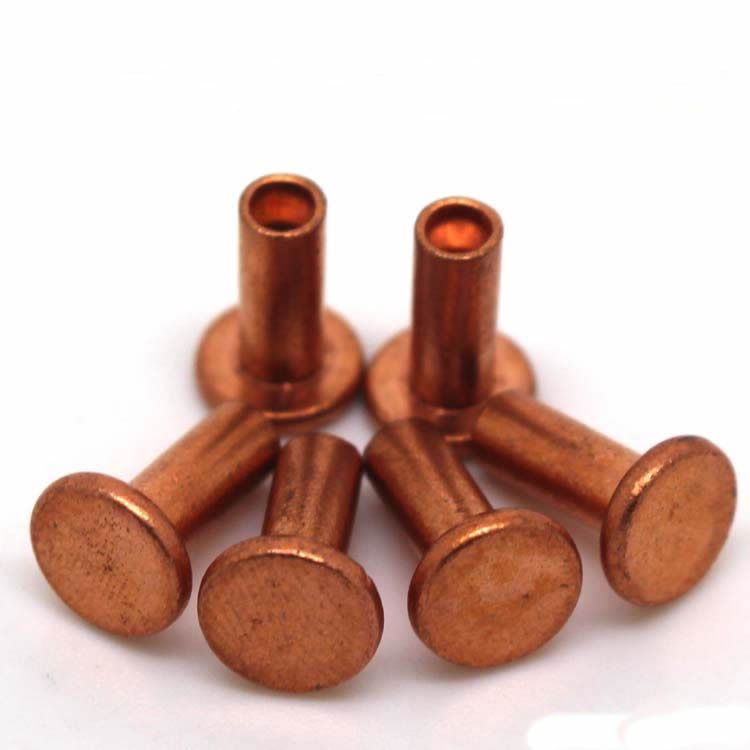
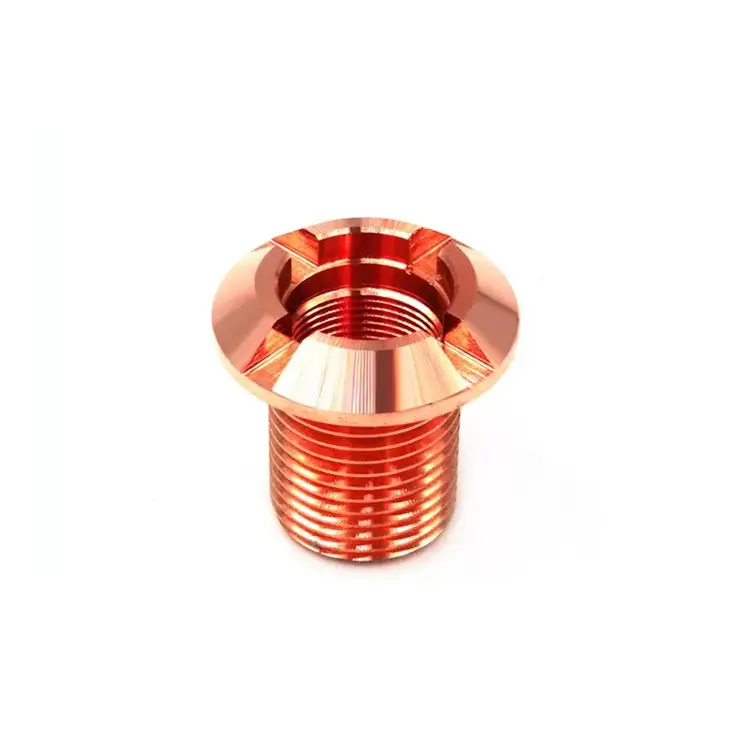
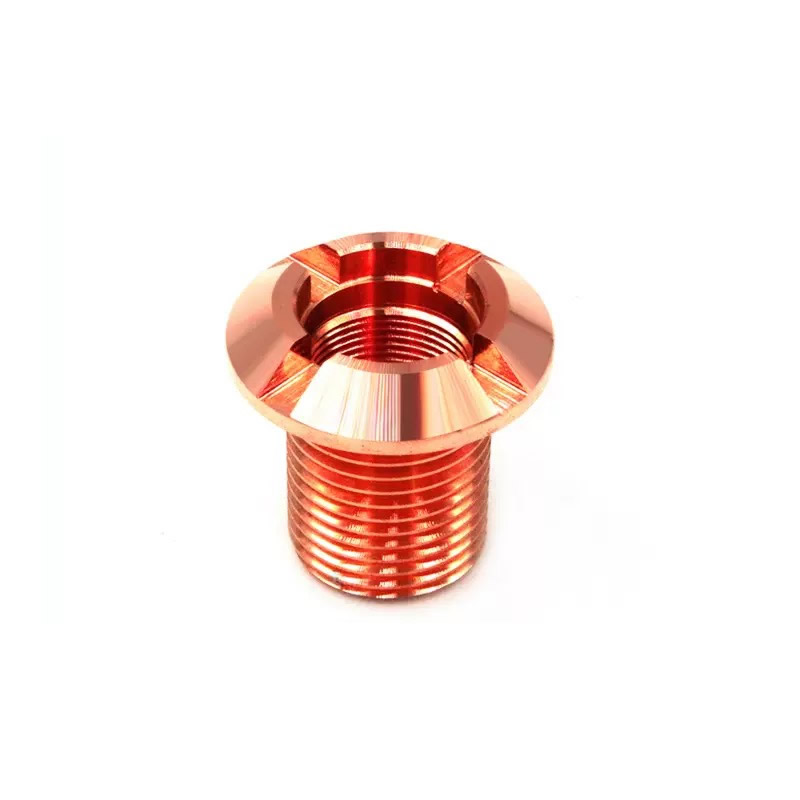
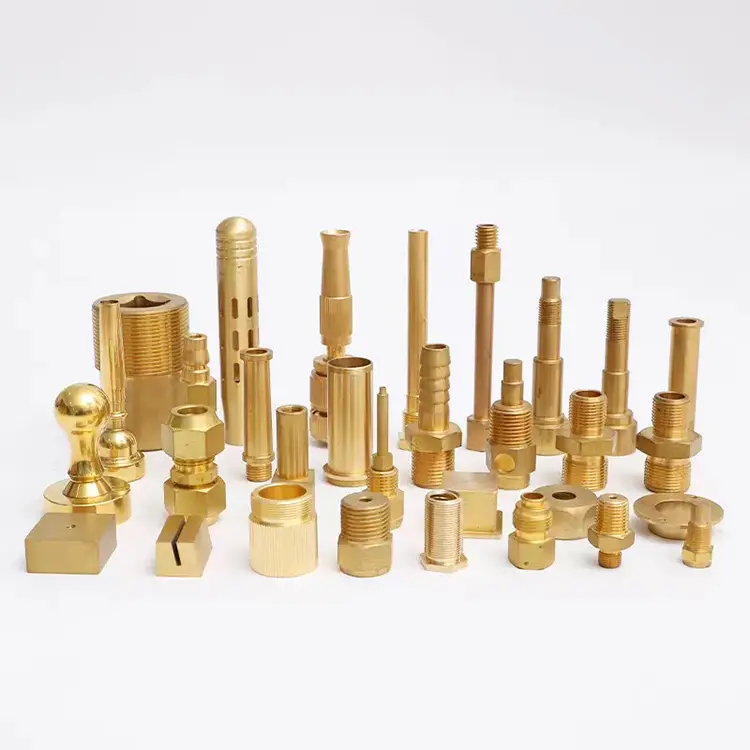
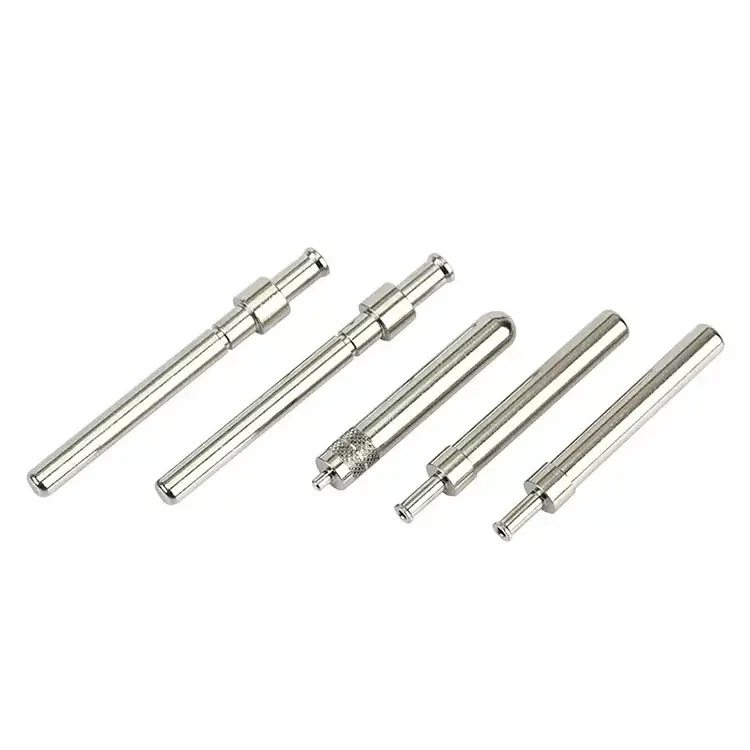
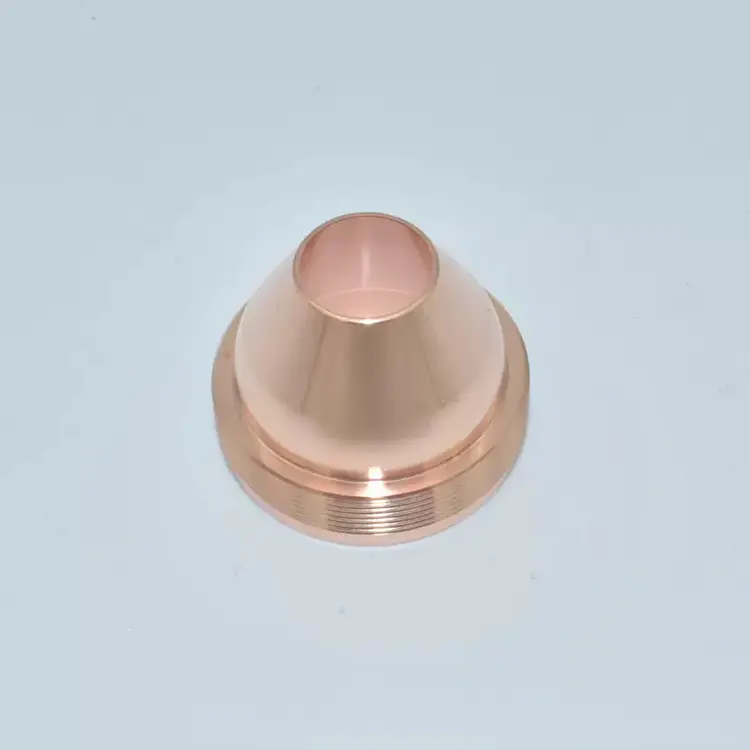
ชิ้นส่วนกลึงทองแดง
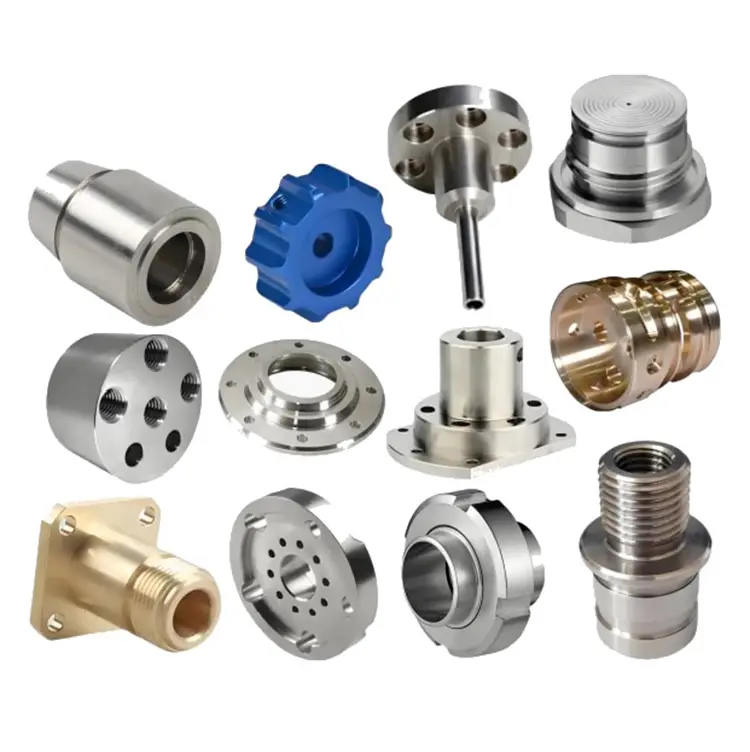
Nuote Metals มีประสบการณ์มากกว่า 10 ปีในการผลิตและจำหน่ายชิ้นส่วนงานกลึงที่เชี่ยวชาญ และอุปกรณ์ไม้ระแนง CNC ของเราสามารถผลิตชิ้นส่วนงานกลึงทองแดงเพื่อการวัดที่แม่นยำอย่างยิ่ง เพื่อตอบสนองความต้องการที่มีรายละเอียดมากที่สุดของคุณ ชิ้นส่วนการตัดเฉือนที่เป็นทองแดงทั้งหมดได้รับการผลิตขึ้นโดยมีเกณฑ์ความคลาดเคลื่อนน้อยที่สุดและจะตรงตามเกณฑ์ที่เข้มงวดที่สุดด้วยซ้ำ
ส่งคำถาม
รายละเอียดสินค้า
ทองเหลืองหมุนได้ง่าย เหล็กต่อสู้กลับ อลูมิเนียมต้องการการลบคม ทองแดงมีความแตกต่าง มันนุ่ม เหนียว และมีแนวโน้มที่จะเกิดรอยเปื้อน มันแข็งตัวเร็ว มันทำให้เกิดเศษที่ยาวและเหนียวพันรอบเครื่องมือและทำให้พื้นผิวเกิดรอยขีดข่วน และหากคุณตัดเฉือนด้วยพารามิเตอร์มาตรฐาน คุณจะได้ชิ้นส่วนที่ดูเป็นที่ยอมรับแต่ไม่ผ่านการทดสอบการนำไฟฟ้า
นูเต้ เมทัลส์เครื่องจักรชิ้นส่วนกลึงทองแดงสำหรับการใช้งานที่การนำไฟฟ้าหรือความร้อนไม่ใช่คุณลักษณะ แต่เป็นฟังก์ชันทั้งหมด ขั้วต่อบัสบาร์, ส่วนประกอบป้องกัน RF, ซีลสูญญากาศ, หมุดระบายความร้อน หากชิ้นส่วนของคุณต้องมีกระแสไฟฟ้า กระจายความร้อน หรือรักษาเส้นทางสัญญาณที่ไม่ใช่แม่เหล็ก ทองแดงก็คือวัสดุ แต่ถ้าใช้เครื่องจักรอย่างถูกต้องเท่านั้น
สี่กับดักแห่งการกลึงทองแดง
1. รอยเปื้อนและขอบที่สร้างขึ้น
ทองแดงมีความอ่อนและเหนียว ดังนั้นจึงมีแนวโน้มที่จะเชื่อมกับคมตัดภายใต้แรงกด สิ่งนี้ก่อให้เกิดขอบที่สะสมอยู่ (BUE) ซึ่งจะแตกออกอย่างไม่อาจคาดเดาได้ ส่งผลให้พื้นผิวมีคุณภาพไม่ดี การเคลื่อนตัวของขนาด และอนุภาคที่ฝังตัวซึ่งเพิ่มความต้านทานต่อการสัมผัส เราใช้คราดบวกสูง เม็ดมีดคาร์ไบด์ขัดเงาที่ไม่เคลือบผิว เครื่องมือเคลือบจะเพิ่มแรงเสียดทานและทำให้ BUE ในทองแดงแย่ลง รักษาความเร็วตัดให้สูง อัตราป้อนปานกลาง และจ่ายน้ำหล่อเย็นไปที่คมตัดอย่างแม่นยำ
2. ครีบที่ทำลายการนำไฟฟ้า
ครีบทองแดงมีความเหนียวและเกาะติดกับชิ้นส่วน เสี้ยนบนพื้นผิวสัมผัสของบัสบาร์จะสร้างจุดที่มีความต้านทานสูง เสี้ยนในช่อง RF จะเปลี่ยนพฤติกรรมของสัญญาณ การลบคมแบบมาตรฐานจะพลาดขอบภายใน เราใช้อัตราการป้อนที่ควบคุมเพื่อลดการเกิดเสี้ยนที่แหล่งกำเนิด จากนั้นจึงทำการลบคมด้วยความร้อนหรือการไหลของสารกัดกร่อนสำหรับคุณสมบัติภายใน สำหรับพื้นผิวทางไฟฟ้าที่สำคัญ เราจะตรวจสอบกับเครื่องโปรไฟล์ก่อนที่จะทำการชุบหรือชุบ
3. การแข็งตัวระหว่างการตัดเฉือน
ทองแดงแข็งตัวอย่างรวดเร็ว หากเครื่องมือเสียดสีแทนการตัด พื้นผิวจะแข็งขึ้น กระบวนการถัดไปจะทื่อเร็วขึ้น และชิ้นส่วนอาจแข็งเกินไปสำหรับการขึ้นรูปหรือการดัดงอในภายหลัง เราตั้งโปรแกรมความเร็วตัดให้สูงกว่าเกณฑ์การแข็งตัวของงาน และใช้รูปทรงเชิงบวกที่คมชัดเพื่อตัดเฉือนอย่างหมดจด สำหรับ C10200 (OFHC) เราจะหลอมระหว่างการกัดหยาบและการเก็บผิวละเอียดเมื่อจำเป็น
4. ออกซิเดชั่นระหว่างการทำงาน
ทองแดงออกซิไดซ์อย่างรวดเร็วเมื่อสัมผัสกับอากาศ โดยเฉพาะหลังการตัดเฉือน เมื่อสัมผัสกับโลหะสด ฟิล์มออกไซด์เพิ่มความต้านทานการสัมผัสและรบกวนการบัดกรี การชุบแข็ง หรือการชุบ เราล้างและทำให้ชิ้นส่วนแห้งทันทีหลังการตัดเฉือน และเก็บไว้ในตู้กำจัดไนโตรเจน สำหรับชิ้นส่วนที่จะชุบเงินหรือกระป๋อง เราจะกำหนดเวลาให้เสร็จภายใน 24 ชั่วโมงหลังการตัดเฉือน
เกรดทองแดงที่เราตัดเฉือน – และเหตุใดจึงมีความสำคัญ
| ระดับ | ความบริสุทธิ์ | การนำไฟฟ้า | ลักษณะสำคัญ | แอปพลิเคชันทั่วไป |
|---|---|---|---|---|
| C11000 (อีทีพี) | ≥99.9% | 58 มิลลิวินาที/ม | วัตถุประสงค์ทั่วไปสมดุลที่ดี | บัสบาร์ เทอร์มินัล แผงระบายความร้อน |
| C10200 (ออฟเอชซี) | ≥99.99% | 59 MS/ม | ปราศจากออกซิเจน ไม่เกิดการเปราะ | ซีลสูญญากาศ, อุปกรณ์อิเล็กทรอนิกส์อุณหภูมิสูง |
| C10100 (โอเอฟอี) | ≥99.99% | 59 MS/ม | ออกซิเจนต่ำมาก มีความเหนียวสูงสุด | อุปกรณ์อิเล็กทรอนิกส์ที่สำคัญ, ไครโอเจนิก |
| C14500 (เทลลูเรียม) | ≥99.5% | 50 มิลลิวินาที/ม | ความสามารถในการแปรรูปได้รับการปรับปรุงโดย Te | คอนเนคเตอร์แบบหมุนความเร็วสูง |
| C17510 (เบริลเลียม) | – | 45 มิลลิวินาที/ม | มีความแข็งแรงสูง การนำไฟฟ้าได้ดี | สปริงหน้าสัมผัสกระแสสูง |
หมายเหตุเกี่ยวกับ C11000 กับ C10200: C11000 เป็นทองแดงไฟฟ้ามาตรฐาน ประกอบด้วยออกซิเจน ~0.04% ซึ่งใช้ได้สำหรับบัสบาร์และเทอร์มินัลส่วนใหญ่ C10200 ปราศจากออกซิเจน ทนทานต่อการแตกตัวของไฮโดรเจนระหว่างการเชื่อม การบัดกรีแข็ง หรือการทำงานที่อุณหภูมิสูง สำหรับซีลสุญญากาศหรือชิ้นส่วนไครโอเจนิก ให้เลือก C10200 หรือ C10100 Nuote Metals มีหุ้นทั้งสามรายการและสามารถให้คำแนะนำตามการใช้งานของคุณได้
ไลน์กลึงทองแดงของเรา – สร้างขึ้นเพื่อความสมบูรณ์ของการนำไฟฟ้าและความสมบูรณ์ของพื้นผิว
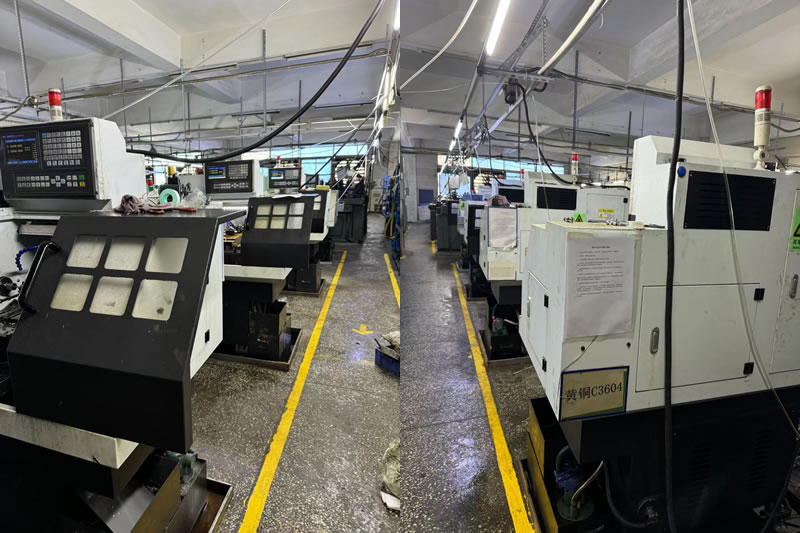
นูเต้ เมทัลส์ ดำเนินการเซลล์กลึงทองแดงโดยเฉพาะ ซึ่งแยกได้จากท่อเหล็กกล้า สเตนเลส และอะลูมิเนียมของเรา การปนเปื้อนข้ามเป็นศัตรูของการนำไฟฟ้า เศษเหล็กชิ้นเดียวที่ฝังอยู่ในบัสบาร์ทองแดงจะกลายเป็นจุดร้อน
อุปกรณ์และการควบคุมกระบวนการ:
เครื่องกลึงซีเอ็นซี 8 เครื่องเฉพาะสำหรับทองแดงและโลหะผสมทองแดง ความจุแท่ง 2 มม. ถึง 60 มม.
คาร์ไบด์ขัดเงาที่ไม่เคลือบผิวเม็ดมีดสงวนไว้สำหรับทองแดงเท่านั้น ไม่มีการใช้ข้ามกับวัสดุอื่น
น้ำหล่อเย็นแรงดันสูง(70 บาร์) มุ่งตรงไปที่คมตัดเพื่อหักเศษและป้องกันรอยเปื้อน
การชุบดีบุกและการชุบเงินในบ้าน– เราควบคุมกระบวนการตั้งแต่ชิ้นส่วนกลึงไปจนถึงพื้นผิวที่เสร็จแล้วและบัดกรีได้
การตรวจสอบการนำไฟฟ้า:ทุกชุดทดสอบด้วยมิเตอร์ทดสอบ Sigma เพื่อยืนยัน ≥58 MS/m สำหรับ C11000
ความสามารถด้านปริมาณ:
ต้นแบบ:1–50 ชิ้น เครื่องกลึงแบบ 5 แกน
การผลิต:เครื่องกลึงป้อนชิ้นงานแบบแท่งพร้อมตัวตักอัตโนมัติและการวัดระหว่างกระบวนการ 50–200,000 ชิ้น
ทำไมเรื่องนี้ถึงสำคัญ: การกลึงทองแดงต้องใช้เครื่องมือ ระบบจ่ายน้ำหล่อเย็น และการจัดการที่ออกแบบมาโดยเฉพาะสำหรับวัสดุอ่อน นำไฟฟ้า และไวต่อออกซิเจน เซลล์เฉพาะของเราคือเหตุผลว่าทำไมเราจึงสามารถรักษาความคลาดเคลื่อน ±0.005 มม. บนขั้วต่อบัสบาร์ และส่งมอบพื้นผิวที่ผ่านการทดสอบการนำไฟฟ้าหลังจากการชุบเงิน
ตัวอย่างจริง – ขั้วต่อบัสบาร์ C11000 สำหรับสถานีชาร์จ EV
ผู้ผลิตเครื่องชาร์จ EV ในยุโรปต้องการตัวเชื่อมต่อบัสบาร์ C11000 ที่มีความทนทานต่อรูเจาะ 0.01 มม. พื้นผิว Ra 0.8μm และการชุบเงินที่ผ่านการทดสอบสเปรย์เกลือตลอด 24 ชั่วโมง ซัพพลายเออร์รายเดิมของพวกเขาได้จัดส่งชิ้นส่วนที่มีอนุภาคทองแดงฝังอยู่ ซึ่งทำให้เกิดความล้มเหลวด้านความต้านทานหลังจากการชุบ
สิ่งที่เราทำแตกต่างออกไป:
- ใช้เม็ดมีดคาร์ไบด์ขัดเงาที่ไม่เคลือบผิวเพื่อป้องกันการสะสมตัวของคมตัดและอนุภาคที่ฝังตัว
- เปลี่ยนไปใช้การเก็บผิวละเอียดแบบขัดถูสำหรับรูภายใน เพื่อขจัดครีบที่เครื่องมือช่างขาดหายไป
- ตรวจสอบความสะอาดพื้นผิวด้วยการทดสอบคอปเปอร์ซัลเฟตก่อนชุบเงิน
- จัดส่งไปแล้ว 8,000 ชิ้นโดยไม่มีการต้านทานความล้มเหลวเป็นศูนย์ ลูกค้ายกเลิกการตรวจสอบความต้านทานการสัมผัสที่เข้ามา
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนกลึงทองแดง
คำถามที่ 1: เกรดทองแดงที่ดีที่สุดสำหรับบัสบาร์ไฟฟ้าและขั้วต่อคืออะไร?
ตอบ: C11000 (ETP) เป็นตัวเลือกมาตรฐานสำหรับบัสบาร์ เทอร์มินัล และตัวเชื่อมต่อส่วนใหญ่ โดยมีค่าการนำไฟฟ้า 58 MS/m สามารถแปรรูปได้ดี และคุ้มต้นทุน สำหรับซีลสูญญากาศ ชิ้นส่วนไครโอเจนิกส์ หรือการใช้งานที่เกี่ยวข้องกับการเชื่อมหรือการบัดกรีแข็ง ให้เลือก C10200 (OFHC) หรือ C10100 (OFE) ซึ่งปราศจากออกซิเจนและต้านทานการแตกตัวของไฮโดรเจน สำหรับการกลึงความเร็วสูงที่ให้ความสำคัญกับความสามารถในการแปรรูปเป็นอันดับแรก C14500 (เทลลูเรียมคอปเปอร์) ตัดเฉือนเร็วกว่าแต่มีค่าการนำไฟฟ้าต่ำกว่าเล็กน้อย (50 MS/m) Nuote Metals มีสต็อกทุกเกรดและสามารถให้คำแนะนำได้ตามความต้องการของคุณ
คำถามที่ 2: คุณจะป้องกันการเกิดครีบบนชิ้นส่วนกลึงทองแดงได้อย่างไร
ตอบ: ครีบทองแดงมีความเหนียวและยากต่อการขจัดออกทั้งหมดด้วยเครื่องมือช่าง การป้องกันเริ่มต้นด้วยรูปทรงของเครื่องมือ: เราใช้คราดที่มีมุมบวกสูง เม็ดมีดขัดเงาที่ไม่เคลือบผิว และตั้งโปรแกรมอัตราป้อนที่จะตัดวัสดุได้อย่างหมดจด สำหรับรูขวางและคุณสมบัติภายใน เราใช้การตกแต่งแบบไหลลื่นหรือการลบคมด้วยความร้อน สำหรับชิ้นส่วนที่จะชุบเงินหรือกระป๋อง เราจะตรวจสอบกับเครื่องโปรไฟล์ก่อนการตกแต่งขั้นสุดท้าย เนื่องจากการชุบไม่ได้ปิดบังครีบ มันขยายพวกมัน
คำถามที่ 3: คุณสามารถตัดเฉือนทองแดงไร้ออกซิเจนโดยไม่ปนเปื้อนได้หรือไม่
ก. ใช่. เราตัดเฉือน C10200 และ C10100 บนเครื่องกลึงเฉพาะด้วยเครื่องมือคาร์ไบด์ที่ไม่เคลือบซึ่งสงวนไว้สำหรับทองแดงเท่านั้น ไม่มีเศษเหล็ก อลูมิเนียม หรือทองเหลืองเข้าไปในเซลล์ทองแดง เราล้างชิ้นส่วนทันทีหลังการตัดเฉือน เก็บไว้ในตู้กำจัดไนโตรเจน และกำหนดเวลาการชุบหรือชุบภายใน 24 ชั่วโมง สำหรับชิ้นส่วนสุญญากาศหรือชิ้นส่วนไครโอเจนิกที่สำคัญ เรามีใบรับรองปริมาณออกซิเจนและรายงานการทดสอบการนำไฟฟ้าในทุกการจัดส่ง
แท็กยอดนิยม: ชิ้นส่วนกลึงทองแดง, ชิ้นส่วนกลึงจีน
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว