สินค้า
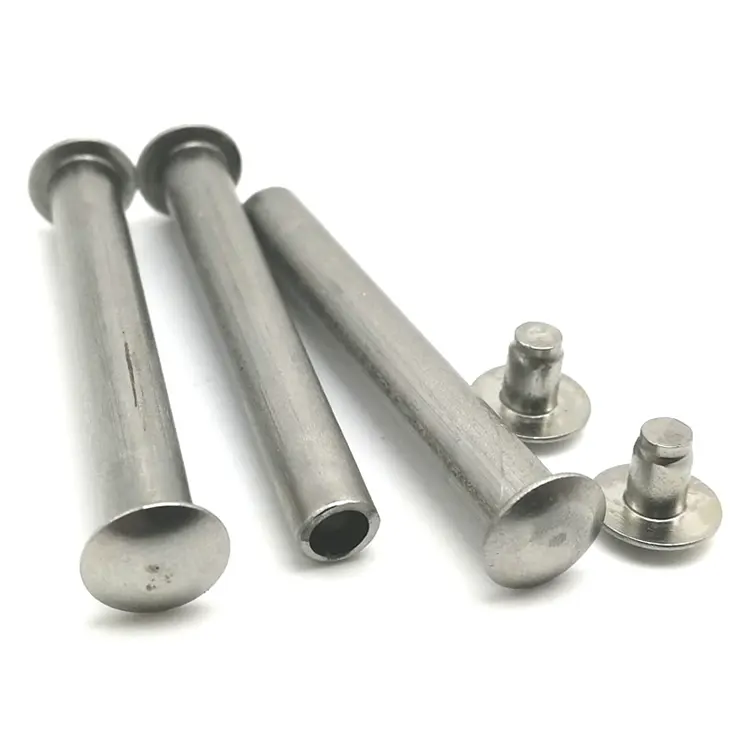
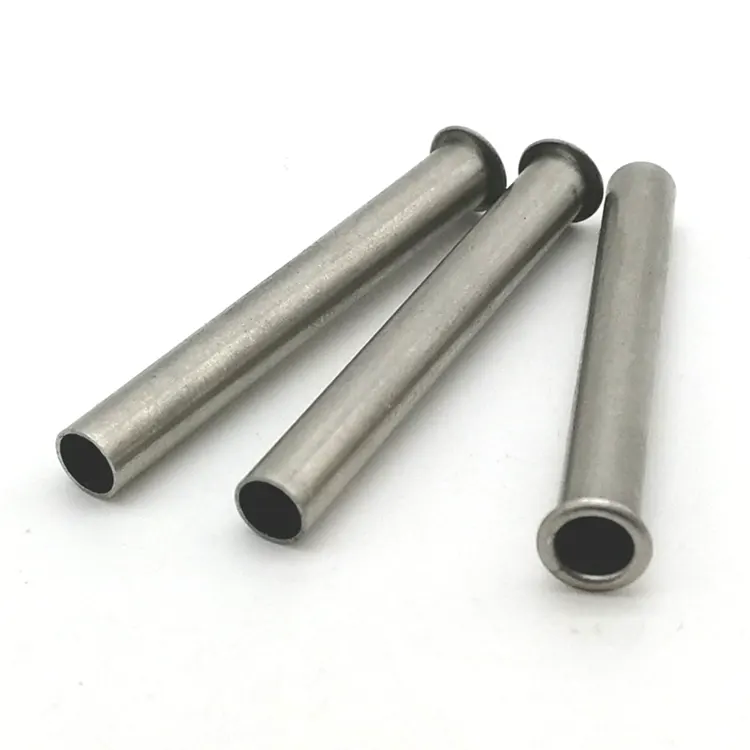
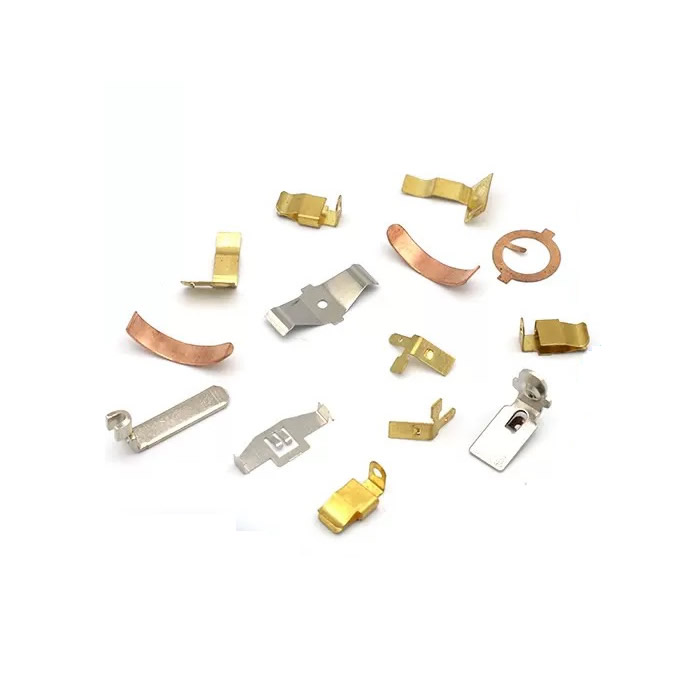
การกดโลหะที่มีความแม่นยำ
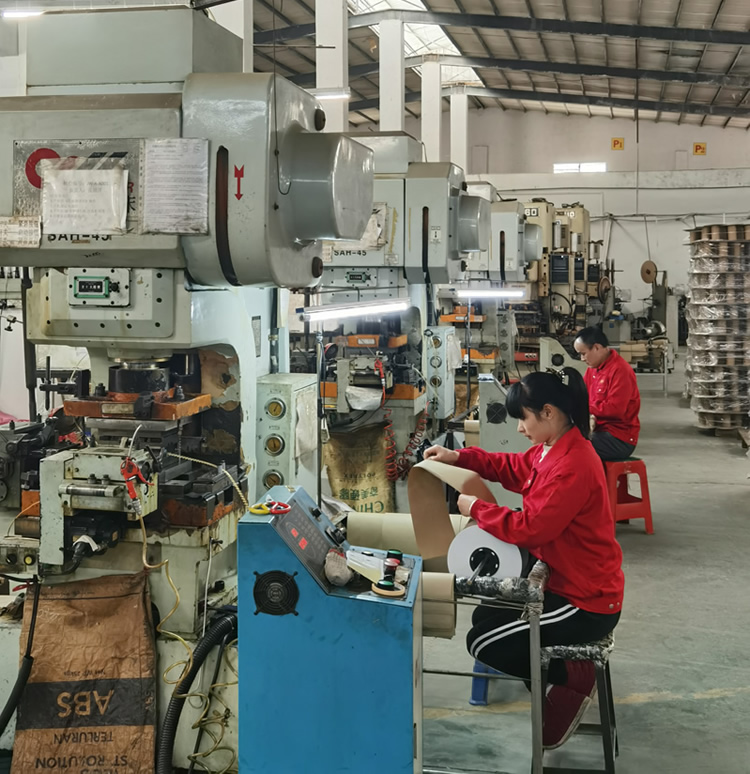
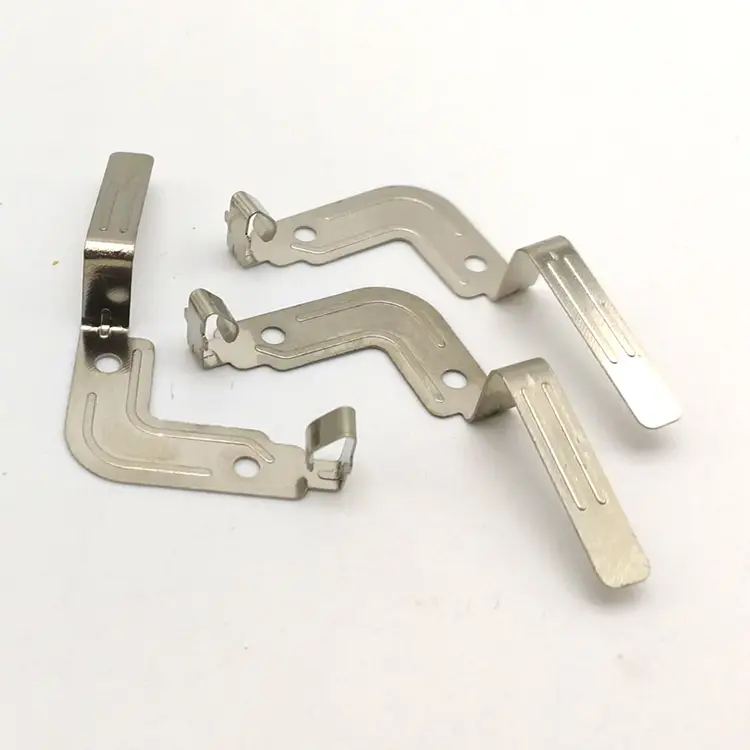
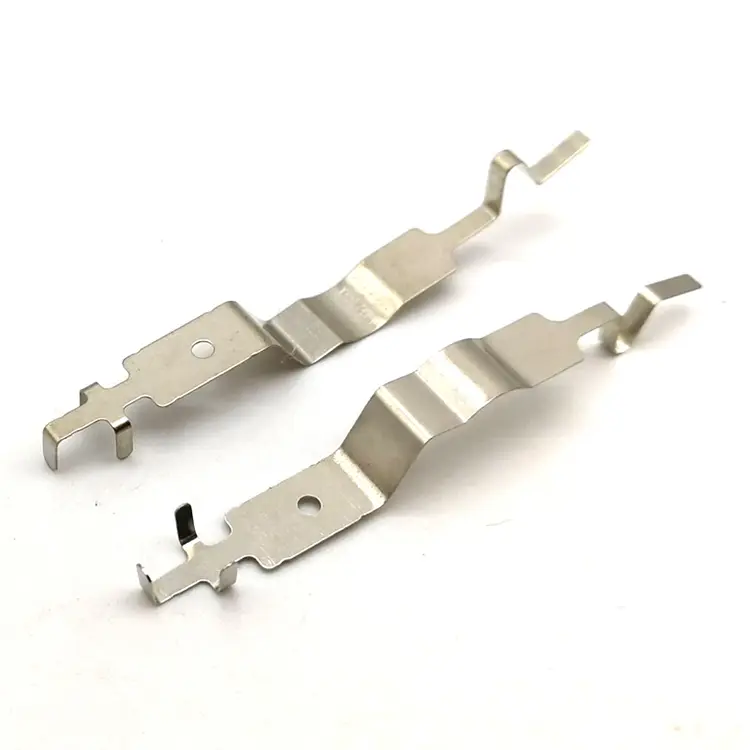
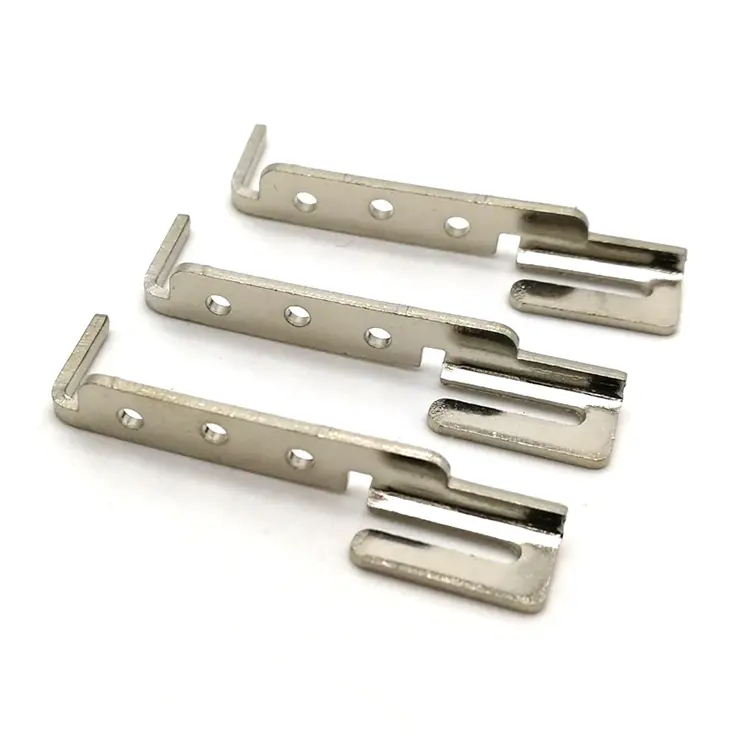
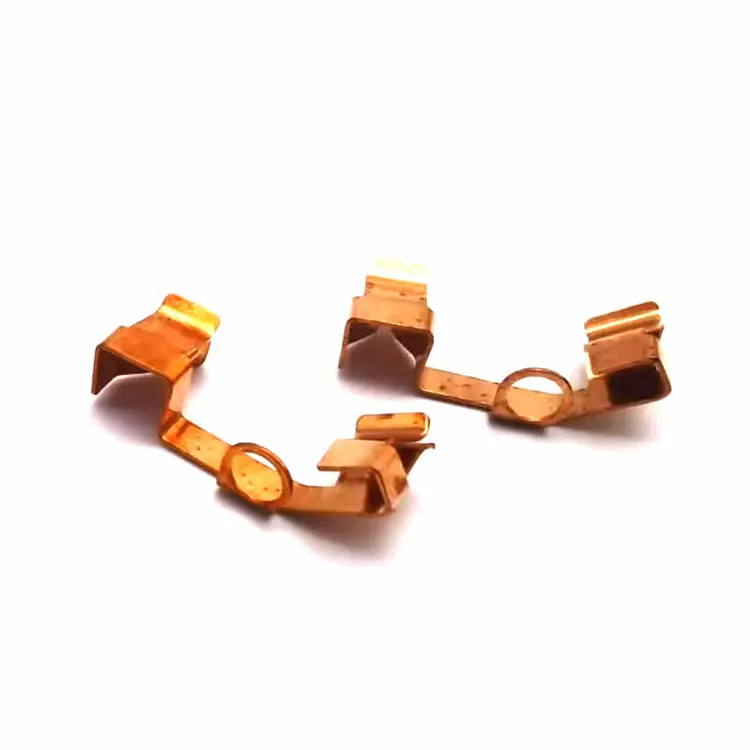
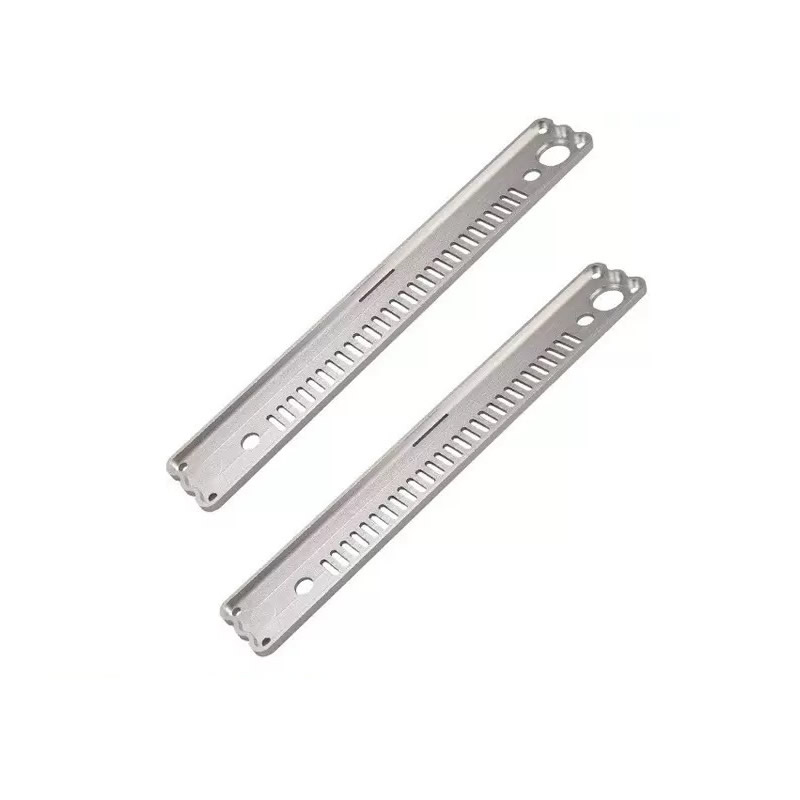
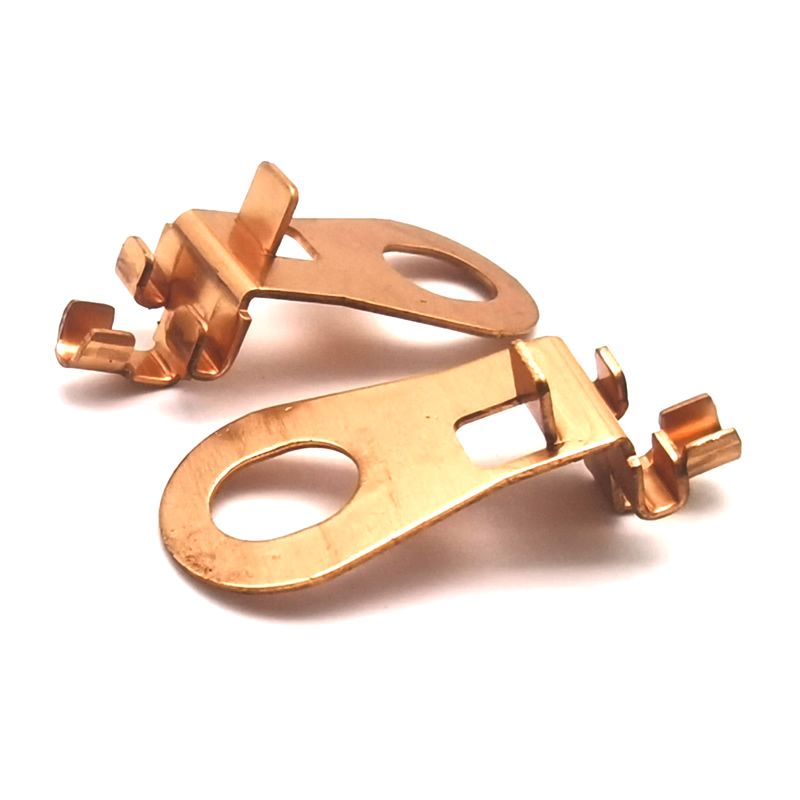
Nuote Metals คือผู้ผลิตเครื่องอัดโลหะที่มีความแม่นยำในประเทศจีนสำหรับลูกค้ายานยนต์ อิเล็กทรอนิกส์ และอุตสาหกรรม เราผลิตฉากยึดแบบประทับตรา หน้าสัมผัส ขั้วต่อ แผงป้องกัน และชิ้นส่วนโครงสร้างจากเหล็ก สแตนเลส อลูมิเนียม ทองเหลือง และทองแดง แม่พิมพ์แบบก้าวหน้าและแบบสถานีเดียว, เครื่องมือภายใน, เอกสาร PPAP ประสบการณ์การส่งออกมากกว่า 20 ปี ตัวอย่างฟรีสำหรับโครงการที่ผ่านการรับรอง
ส่งคำถาม
รายละเอียดสินค้า
การกดโลหะที่มีความแม่นยำ – ต้นทุนถูกสร้างขึ้นก่อนที่จะเริ่มการกด
การกดไม่ได้กำหนดราคาตามเวลาการกด มีราคาตามแบบแม่พิมพ์และแบบแถบ ซัพพลายเออร์สองรายสามารถใช้ฉากยึดสเตนเลสขนาด 1 มม. เดียวกันบนแท่นพิมพ์ขนาดเดียวกัน และเสนอราคาต่อหน่วยที่แตกต่างกัน 40% เนื่องจากเค้าโครงแถบหนึ่งใช้ความกว้างของคอยล์ 62% และอีกรายใช้ 48% การกดทำงานด้วยความเร็วเท่ากัน ค่าวัสดุไม่เหมือนกัน
การกดโลหะที่มีความแม่นยำเป็นส่วนประกอบที่ขึ้นรูปแล้วตัดและขึ้นรูปจากขดลวดหรือแผ่นด้วยแม่พิมพ์ แม่พิมพ์จะกำหนดรูปทรง เค้าโครงแถบจะกำหนดการใช้วัสดุ การกดจะกำหนดอัตรารอบ ผู้ซื้อที่ประเมินเฉพาะน้ำหนักการพิมพ์และราคาต่อหน่วยไม่มีตัวแปรสองตัวที่ควบคุมต้นทุน เสี้ยน ความเรียบ และความสามารถในการทำซ้ำ
ที่ Nuote Metals เราผลิตการกดโลหะที่มีความแม่นยำโดยมีเครื่องมือและเค้าโครงแถบเป็นการตัดสินใจด้านต้นทุนและคุณภาพหลัก บทความนี้จะอธิบายราคาของการรีด เสี้ยนและสปริงแบ็คมาจากไหน และสิ่งที่ต้องตรวจสอบก่อนอนุมัติบทความแรก
กระบวนการกด - การควบคุมเค้าโครง Die และ Strip คืออะไร
การกดเริ่มต้นจากแถบแบน แม่พิมพ์ดำเนินการอย่างใดอย่างหนึ่งหรือมากกว่านั้น: การปั๊มขึ้นรูป การเจาะ การดัด การขึ้นรูป การวาด หรือการสร้างเหรียญ ในแม่พิมพ์แบบโปรเกรสซีฟ แถบจะเลื่อนไปหนึ่งระดับเสียงต่อจังหวะ โดยแต่ละสถานีจะดำเนินการเพียงครั้งเดียวจนกว่าชิ้นส่วนจะเสร็จสมบูรณ์
การควบคุมแม่พิมพ์:
- เรขาคณิต – ตำแหน่งของรู รัศมีการโค้งงอ ความสูงของแบบฟอร์ม
- ทิศทางของเสี้ยน – คมตัดมีการพลิกคว่ำและมีเสี้ยน แม่พิมพ์จะกำหนดว่าด้านไหน
- ความเรียบ – การดัดงอและการขึ้นรูปทำให้เกิดความเค้นซึ่งทำให้ชิ้นส่วนบิดเบี้ยวหลังจากการดีดออก
การควบคุมเค้าโครงแถบ:
- การใช้วัสดุ – ปริมาณขดลวดที่กลายเป็นส่วนหนึ่งและปริมาณที่กลายเป็นเศษเหล็ก
- ความกว้างของระยะพิทช์และสะพาน – ระยะห่างระหว่างชิ้นส่วนและวัสดุที่เหลืออยู่ระหว่างชิ้นส่วนเหล่านั้น
- การออกแบบส่วนรองรับ – วิธีการรองรับชิ้นส่วนขณะเคลื่อนที่ผ่านแม่พิมพ์
สำหรับการกดโลหะที่มีความแม่นยำ รูปแบบแถบมักจะเป็นตัวกำหนดต้นทุนที่ใหญ่ที่สุด เค้าโครงที่ปรับปรุงการใช้วัสดุจาก 48% เป็น 62% ช่วยลดต้นทุนวัสดุลง 22% โดยไม่ต้องเปลี่ยนแท่นพิมพ์ วัสดุแม่พิมพ์ หรือรอบเวลา
ราคาการอัดขึ้นรูปเป็นอย่างไร – เครื่องมือ วัสดุ และปริมาตร
| องค์ประกอบต้นทุน | ครอบคลุมอะไรบ้าง | มันเปลี่ยนแปลงไปอย่างไรตามปริมาณ |
|---|---|---|
| เครื่องมือ | การออกแบบแม่พิมพ์ การตัดเฉือน การทดลอง | คงที่ – ตัดจำหน่ายตามคำสั่งซื้อ |
| วัสดุ | ต้นทุนคอยล์ x การใช้แถบ | ตามสัดส่วน – ชำระค่าเศษแต่ไม่ได้จัดส่ง |
| กดเวลา | น้ำหนัก × อัตรารอบ | สัดส่วน – ต่ำกว่าด้วยแม่พิมพ์แบบโปรเกรสซีฟ |
| การดำเนินงานรอง | การขัด การแตะ การชุบ | ตามสัดส่วน – สามารถกำจัดได้โดยการทำงานแบบอินดาย |
| การตรวจสอบ | บทความแรก อยู่ระหว่างดำเนินการ ขั้นสุดท้าย | คงที่+สัดส่วน |
เครื่องมือเป็นต้นทุนคงที่สำหรับ 5,000 ชิ้น เครื่องมืออาจครอบงำราคาต่อหน่วย สำหรับ 500,000 ชิ้น มันจะกลายเป็นสิ่งเล็กน้อย ปริมาตรคุ้มทุนขึ้นอยู่กับความซับซ้อนของชิ้นส่วน - ฉากยึดแบบธรรมดาอาจรองรับการใช้เครื่องมือที่ 10,000 ชิ้น แม่พิมพ์โปรเกรสซีฟที่ซับซ้อนอาจต้องใช้ 100,000 ชิ้น
การใช้วัสดุคือต้นทุนที่ซ่อนอยู่ โครงร่างแถบที่ทำให้สะพานกว้างและพาหะขนาดใหญ่ใช้ขดลวดต่อชิ้นส่วนมากขึ้น เศษเหล็กจ่ายในราคาคอยล์และขายในราคาเศษเหล็ก ส่วนต่างจะหายไป สำหรับการกดโลหะที่มีความแม่นยำในสเตนเลสหรือทองแดง วัสดุอาจมีมูลค่า 50–70% ของต้นทุนต่อหน่วย การเพิ่มประสิทธิภาพเค้าโครงแถบไม่ใช่ทางเลือก
การดำเนินงานรองเพิ่มต้นทุนและการจัดการ ชิ้นส่วนที่ต้องขัดด้วยมือหลังการกดมีค่าใช้จ่ายมากกว่าชิ้นส่วนที่ควบคุมเสี้ยนในแม่พิมพ์ การต๊าปในแม่พิมพ์ การลบคมในแม่พิมพ์ และการตรวจสอบภายในแม่พิมพ์จะช่วยลดการควบคุมและปรับปรุงความสม่ำเสมอ
เสี้ยน ความเรียบ และการสปริงกลับ – ข้อบกพร่องสามประการที่กดทับ
เสี้ยนคือขอบหยาบที่เหลืออยู่เมื่อแม่พิมพ์ตัดผ่านวัสดุ ไม่สามารถกำจัดได้ มีเพียงการควบคุมเท่านั้น ความสูงของเสี้ยนขึ้นอยู่กับระยะห่างของแม่พิมพ์ ความคมของเครื่องมือ และความหนาของวัสดุ สำหรับการกดโลหะที่มีความแม่นยำ เสี้ยนจะถูกระบุตามความสูงและทิศทาง เสี้ยนบนพื้นผิวสัมผัสจะเพิ่มความต้านทาน เสี้ยนบนขอบเลื่อนทำให้เกิดการสึกหรอ
ความเรียบการเปลี่ยนแปลงหลังจากการดีดออก การดัดและการขึ้นรูปทำให้เกิดความเค้นตกค้าง ชิ้นส่วนจะแบนในแม่พิมพ์และบิดเบี้ยวหลังจากปล่อย เราควบคุมความเรียบโดยการหลอมแบบบรรเทาความเครียด โดยการปรับแม่พิมพ์ หรือโดยการสร้างชิ้นส่วนให้เรียบในสถานีสุดท้าย
สปริงแบ็คคือการคืนตัวของวัสดุหลังจากการดัดงอ มุมโค้งงอในแม่พิมพ์ไม่ใช่มุมโค้งงอในชิ้นส่วน สำหรับเหล็กและสเตนเลสที่มีความแข็งแรงสูง สปริงกลับได้อยู่ที่ 2–5° เราชดเชยด้วยการโค้งงอมากเกินไปในแม่พิมพ์ มุมแม่พิมพ์จะคมกว่ามุมของชิ้นส่วน และวัสดุจะสปริงกลับสู่มุมที่กำหนด
Progressive Die กับ Single-Station – ซึ่งเหมาะกับระดับเสียงของคุณ
| ปัจจัย | ก้าวหน้าตาย | แม่พิมพ์แบบสถานีเดียว |
|---|---|---|
| ปริมาณ | 50,000+ ชิ้น | 1,000–50,000 ชิ้น |
| ค่าเครื่องมือ | สูงกว่า – หลายสถานี | ล่าง - การผ่าตัดหนึ่งครั้ง |
| รอบเวลา | เร็วขึ้น – ทำชิ้นส่วนให้สมบูรณ์ต่อจังหวะ | ช้าลง - ผ่านหลายครั้ง |
| ความซับซ้อนของชิ้นส่วน | สูง – ดัด เจาะ ต๊าปในแม่พิมพ์เดียว | ต่ำ – ว่างเปล่าหรือโค้งงออย่างง่าย |
| การเปลี่ยนแปลง | อีกต่อไป - ตายก็หนัก | สั้นกว่า – เบากว่าตาย |
| ดีที่สุดสำหรับ | การกดโลหะที่มีความแม่นยำสูงในปริมาณมาก | ต้นแบบ ปริมาณต่ำ ชิ้นส่วนที่เรียบง่าย |
การตายแบบก้าวหน้าจะสมเหตุสมผลเมื่อปริมาณการตัดจำหน่ายเครื่องมือและความซับซ้อนของชิ้นส่วนต้องมีการดำเนินการหลายอย่าง แม่พิมพ์แบบสถานีเดียวจะดีกว่าสำหรับต้นแบบและมีปริมาณน้อย โดยที่ต้นทุนเครื่องมือครอบงำและชิ้นส่วนเรียบง่าย
ตัวอย่างจริง – สปริงหน้าสัมผัสสเตนเลส 0.8 มม
ผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์ของเยอรมนีต้องการสปริงสัมผัสสเตนเลส 0.8 มม. ที่มีขีดจำกัดเสี้ยน 0.05 มม. ความเรียบ 0.1 มม. และมุมโค้งงอ 90° ±1° ซัพพลายเออร์รายเดิมของพวกเขาใช้เค้าโครงแถบโดยใช้วัสดุ 52% และลบคมชิ้นส่วนด้วยมือ โดยความสูงของเสี้ยนจะแตกต่างกันไปตั้งแต่ 0.03 มม. ถึง 0.08 มม.
สิ่งที่เราทำแตกต่างออกไป:
- ออกแบบเค้าโครงแถบใหม่เพื่อใช้วัสดุ 68%—ลดการใช้คอยล์ต่อชิ้นส่วน
- ใช้แม่พิมพ์แบบโปรเกรสซีฟที่มีการหยอดเหรียญในแม่พิมพ์—ควบคุมทิศทางของเสี้ยนและความเรียบในแม่พิมพ์ ไม่ใช่หลังจากนั้น
- ชดเชยสปริงแบ็คด้วยการโค้งงอเกิน 92°—ชิ้นส่วนเด้งกลับมาที่ 90° ±0.5°
- ตรวจสอบความสูงและความเรียบของเสี้ยนด้วยเครื่องเปรียบเทียบเชิงแสงทุกๆ 500 ชิ้น
- จัดส่งไปแล้ว 800,000 ชิ้นโดยไม่มีการปฏิเสธเสี้ยน ลูกค้าลดการขัดด้วยมือและลดต้นทุนวัสดุลง 18%
นี่คือสิ่งที่การกดโลหะที่มีความแม่นยำควรส่งมอบ: ไม่ใช่แค่ชิ้นส่วนที่ตรงตามแบบ แต่เป็นชิ้นส่วนที่ได้รับการออกแบบด้านต้นทุนและความสม่ำเสมอให้กับโครงร่างแถบและแม่พิมพ์
คำถามที่พบบ่อย
คำถามที่ 1: คุณสามารถทนต่อการกดโลหะที่มีความแม่นยำได้มากน้อยเพียงใด
ตอบ: ความคลาดเคลื่อนโดยทั่วไปคือ ±0.05 มม. สำหรับตำแหน่งรูและตำแหน่งโค้งงอ ±0.1 มม. สำหรับความสูงของแบบฟอร์ม และ ±0.02 มม. สำหรับความหนาของเหรียญกษาปณ์ ความสูงของเสี้ยนถูกควบคุมไว้ที่ 0.05 มม. หรือดีกว่า ความเรียบขึ้นอยู่กับขนาดชิ้นส่วนและวัสดุ—0.1 มม. สามารถทำได้สำหรับขายึดขนาดเล็ก ชิ้นส่วนขนาดใหญ่อาจต้องมีการอบอ่อนเพื่อบรรเทาความเครียด สำหรับการกดโลหะที่มีความแม่นยำพิกัดความเผื่อเป็นหน้าที่ของคุณภาพของแม่พิมพ์ ความเสถียรในการกด และความสม่ำเสมอของวัสดุ ไม่ใช่น้ำหนักการกดเพียงอย่างเดียว
คำถามที่ 2: คุณสามารถผลิตงานกดที่มีการต๊าปและลบคมแบบ in-die ได้หรือไม่
ก. ใช่. แม่พิมพ์แบบก้าวหน้าอาจรวมถึงสถานีต๊าป สถานีลบคม และสถานีหยอดเหรียญ ซึ่งทำให้ไม่ต้องดำเนินการและการจัดการขั้นที่สอง การต๊าปในแม่พิมพ์ต้องใช้ตัวพาแถบที่เชื่อถือได้และหน่วยต๊าปที่ซิงโครไนซ์กับจังหวะการกด การลบคมแบบอินดายทำได้โดยการกรีดหรือโกนขอบตัด สำหรับการกดโลหะที่มีความแม่นยำซึ่งมีรูเกลียวหรือมีขีดจำกัดของเสี้ยนที่เข้มงวด การทำงานในแม่พิมพ์จะปรับปรุงความสม่ำเสมอและลดต้นทุนต่อหน่วย
Q3: เอกสารอะไรบ้างที่มาพร้อมกับคำสั่งเร่งด่วน?
ตอบ: ทุกคำสั่งซื้อจะมีรายงานการตรวจสอบบทความฉบับแรก ใบรับรองวัสดุ และรายงานมิติพร้อมค่าที่วัดได้จริงเกี่ยวกับคุณสมบัติที่สำคัญ สำหรับลูกค้าด้านยานยนต์และลูกค้าที่ได้รับการควบคุม เรามีเอกสาร PPAP รวมถึงผังกระบวนการ PFMEA แผนการควบคุม และการศึกษาขีดความสามารถ หากซัพพลายเออร์เครื่องอัดโลหะที่มีความแม่นยำของคุณไม่สามารถจัดเตรียม PPAP หรือรายงานบทความแรกได้ แสดงว่าคุณแบกรับความเสี่ยงด้านคุณภาพด้วยตัวเอง Nuote Metals จัดทำเอกสารฉบับสมบูรณ์ภายใต้ระบบ ISO 9001:2015 ของเรา
แท็กยอดนิยม: เครื่องอัดโลหะที่มีความแม่นยำ, เครื่องอัดโลหะที่มีความแม่นยำของจีน
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว