สินค้า
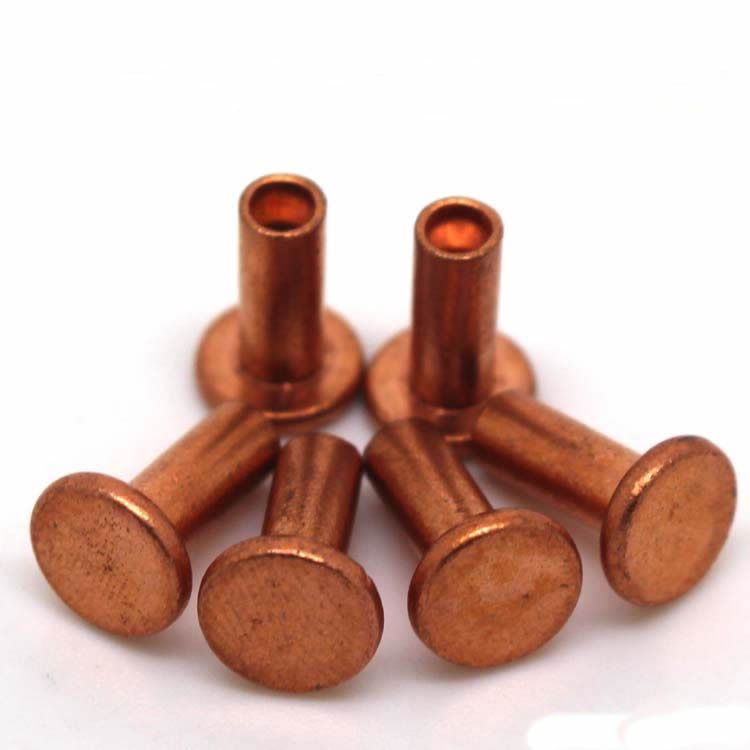
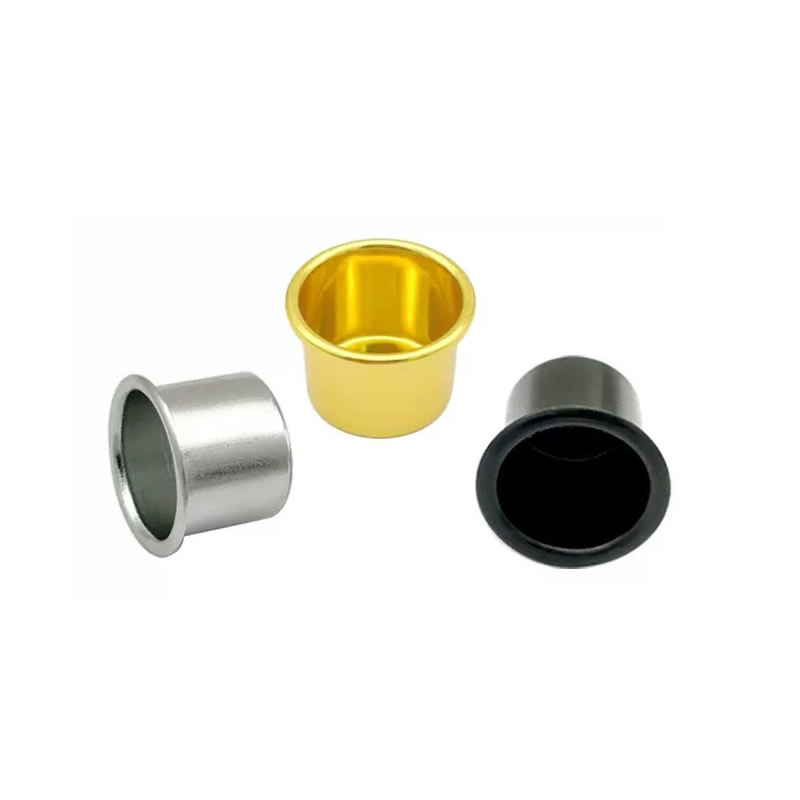
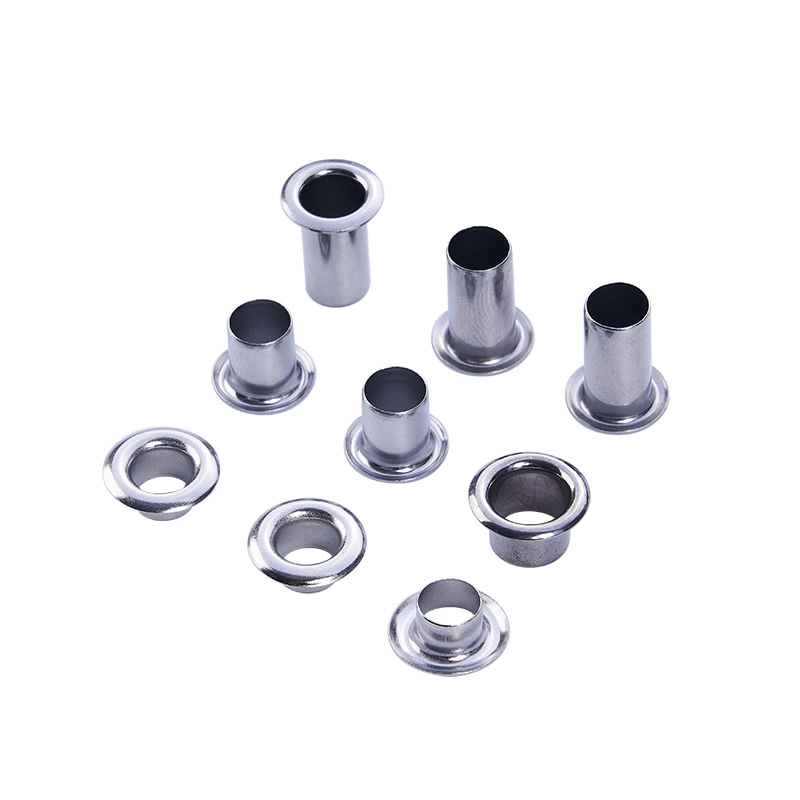
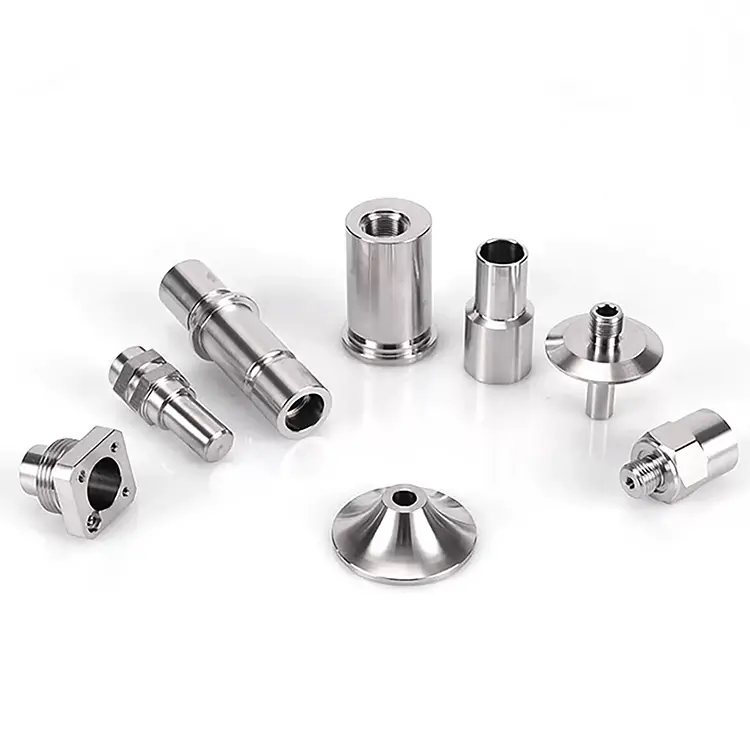
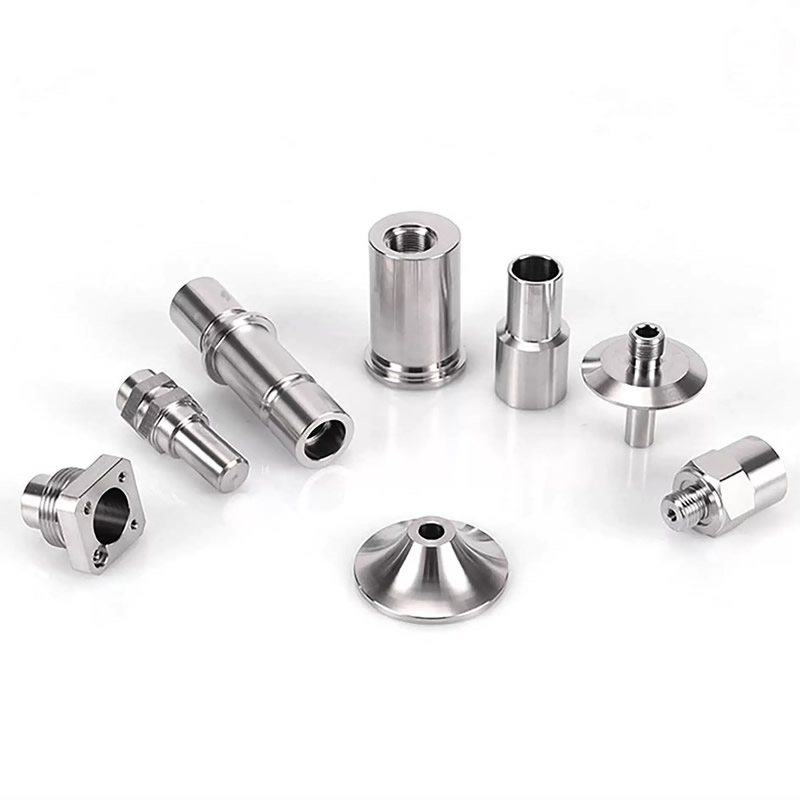
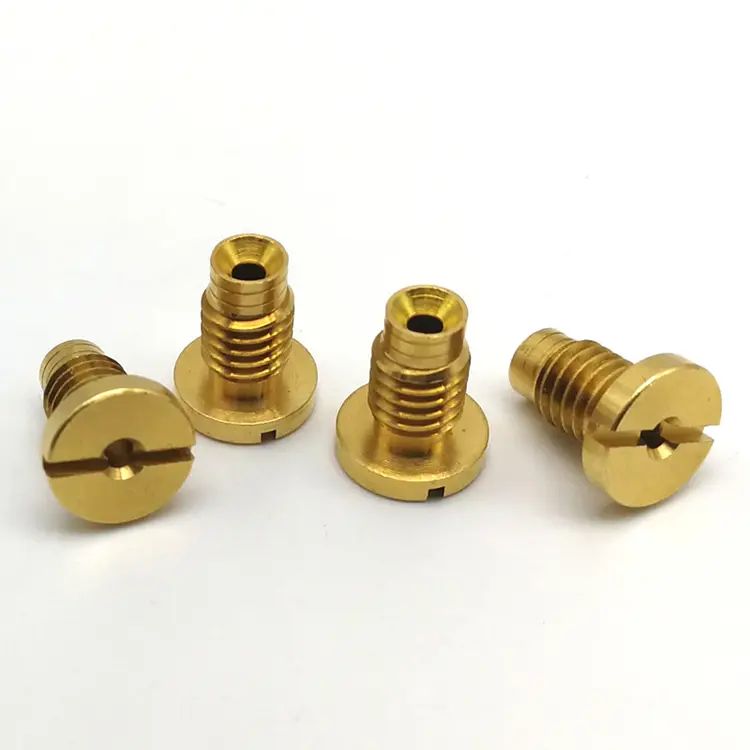
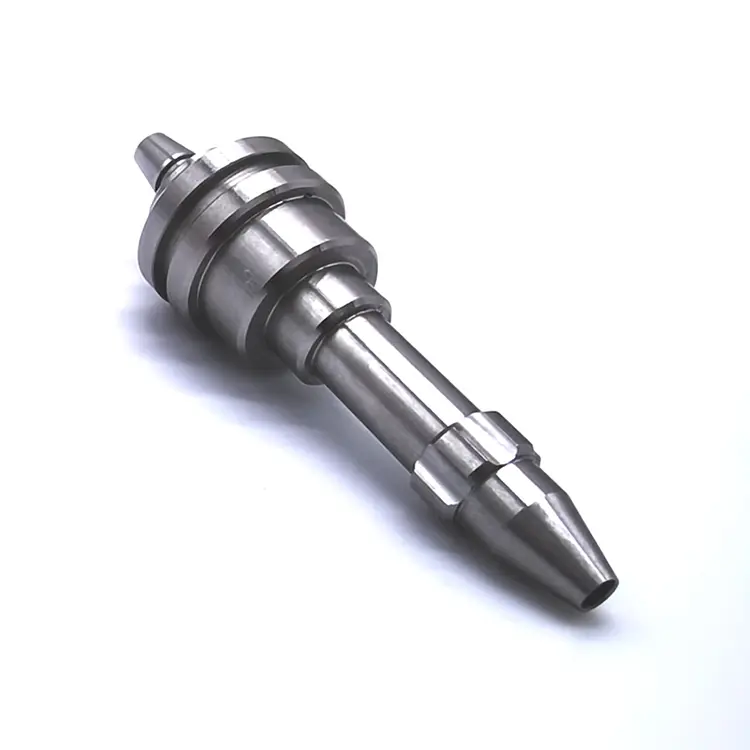
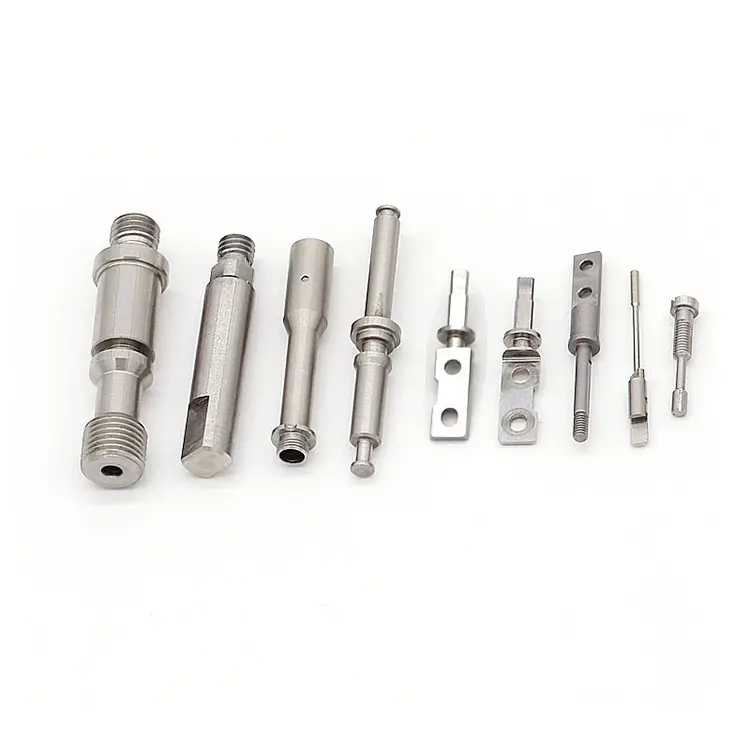
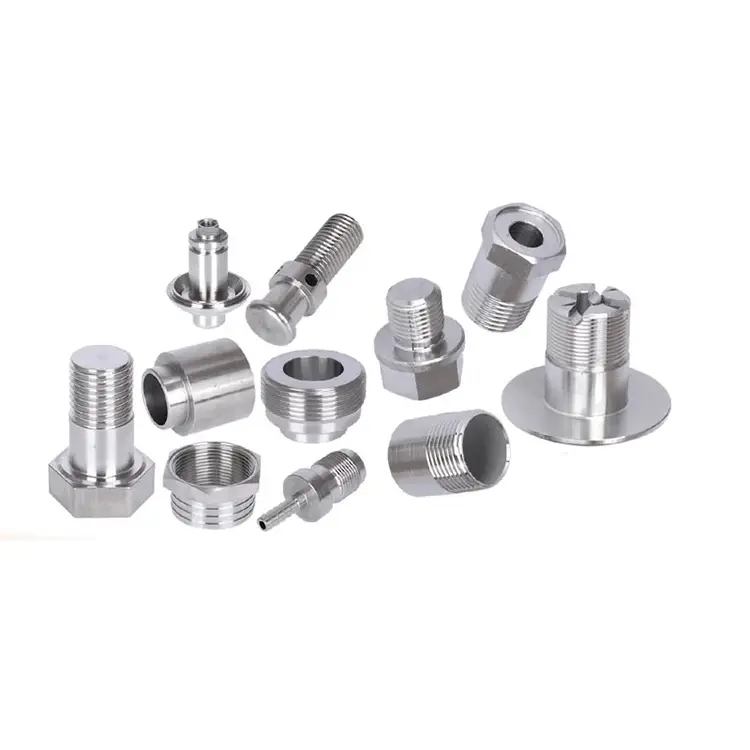
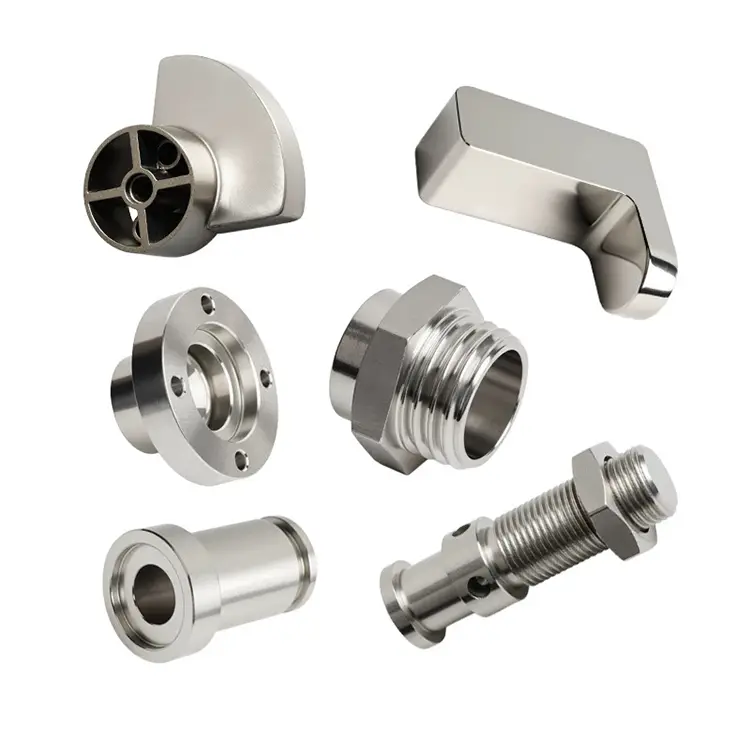
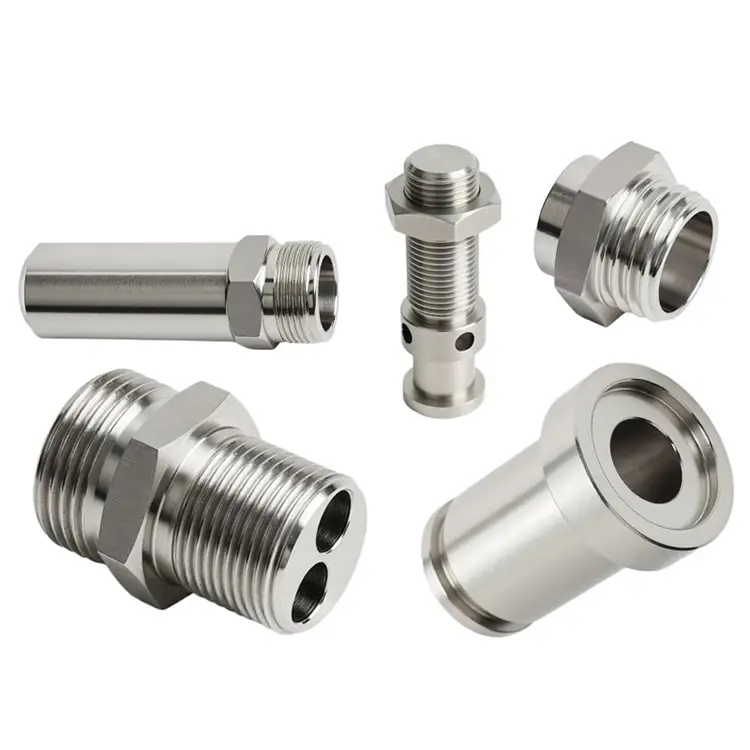
ชิ้นส่วนกลึงสแตนเลส
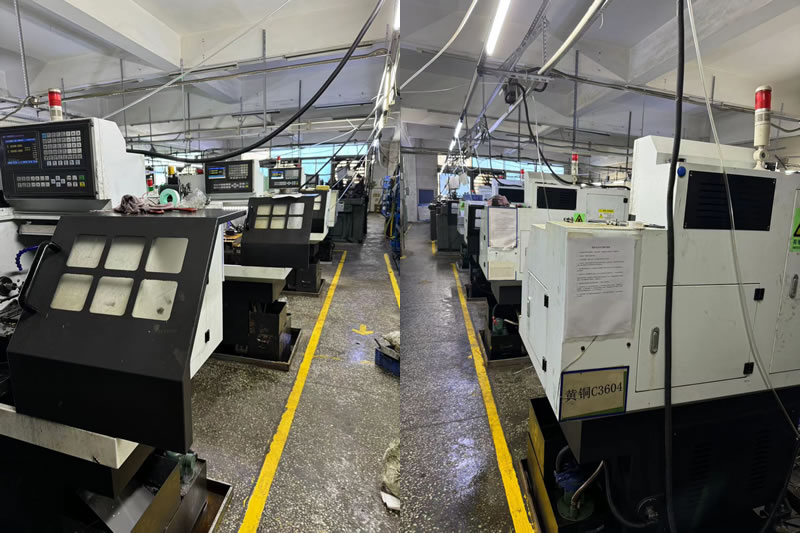
Nuote Metals นำเสนอชิ้นส่วนกลึงสแตนเลสที่มีความแม่นยำสูง เราตั้งอยู่ในเมืองตงกวน ประเทศจีน การกลึงสเตนเลสเป็นกระบวนการขึ้นรูปสเตนเลสโดยการตัดวัสดุของชิ้นงานออก หรือโดยการตัดรัศมีภายในลงสู่พื้นผิว
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนกลึงสเตนเลสสตีล – เมื่อความต้านทานการกัดกร่อนพบกับความยากในการตัดเฉือน
สแตนเลสไม่ใช่แค่ "เหล็กที่ไม่เป็นสนิม" เป็นกลุ่มโลหะผสมที่แข็งตัวอย่างรุนแรง ผลิตเศษเป็นเส้นที่พันรอบเครื่องมือ และต้องการความสมบูรณ์ของพื้นผิวแบบที่เหล็กกล้าคาร์บอนไม่เคยต้องการ ร้านขายเครื่องจักรหลายแห่งปฏิบัติต่อสเตนเลสเหมือนกับเหล็กกล้าคาร์บอน 1045 และผลลัพธ์ที่ได้คือผิวสำเร็จไม่ดี อายุการใช้งานเครื่องมือสั้น และมีอัตราเศษสูง
Nuote Metals เครื่องจักร Stainless Steel Turning Parts แตกต่างออกไป เราเลือกเครื่องมือ น้ำหล่อเย็น และพารามิเตอร์การตัดสำหรับสเตนเลสโดยเฉพาะ เราตรวจสอบความสมบูรณ์ของพื้นผิว ไม่ใช่แค่มิติเท่านั้น และเราเข้าใจดีว่าสำหรับลูกค้าทางการแพทย์ อาหาร และทางทะเล รอยขีดข่วนหรือพื้นผิวที่มีรอยเปื้อนถือเป็นข้อบกพร่องด้านการใช้งาน ไม่ใช่ความสวยงาม
ต้นทุนที่ซ่อนอยู่ของการกลึงสเตนเลส ไม่ใช่วัสดุ แต่เป็นเศษซาก
สต็อกแท่งสเตนเลสสตีลมีราคาสูงกว่าเหล็กกล้าคาร์บอน แต่นั่นไม่ใช่จุดที่โครงการต่างๆ ต้องใช้งบประมาณเกิน ต้นทุนที่แท้จริงคือเศษเหล็ก: ชิ้นส่วนที่ไม่ผ่านข้อกำหนดด้านการตกแต่งพื้นผิว การเคลื่อนตัวของขนาด หรือข้อกำหนดการสร้างฟิล์ม โหมดความล้มเหลวสามโหมดทำให้เกิดการสูญเสียการกลึงสเตนเลสมากที่สุด
1. การดริฟท์การแข็งตัวของงาน
สแตนเลสจะแข็งตัวเมื่อเครื่องมือเสียดสีแทนการตัด พื้นผิวจะแข็งกว่าวัสดุพิมพ์ ทำให้การผ่านครั้งถัดไปน่าเบื่อและทำให้มิติไม่อยู่ในเกณฑ์ที่ยอมรับได้ เมื่อถึงเวลาที่ผู้ปฏิบัติงานสังเกตเห็น ชิ้นส่วนหลายสิบชิ้นก็กลายเป็นเศษซาก
2. การพันเศษและความเสียหายของพื้นผิว
สเตนเลสทำให้เกิดเศษเหนียวและเหนียว โดยเฉพาะ 304 และ 316 หากเศษพันรอบเครื่องมือหรือชิ้นส่วน จะทำให้พื้นผิวเกิดรอยขีดข่วน สำหรับชิ้นส่วนทางการแพทย์และอาหาร ผิวเคลือบ Ra 0.4μm จะกลายเป็น Ra 1.6μm ได้ในไม่กี่วินาที
3. ทู่ที่ไม่สอดคล้องกัน
สแตนเลสอาศัยชั้นโครเมียมออกไซด์แบบพาสซีฟเพื่อต้านทานการกัดกร่อน หากการตัดเฉือนพื้นผิวเกิดรอยเปื้อนหรือทิ้งอนุภาคเหล็กที่ฝังไว้ การทำทู่จะล้มเหลว ชิ้นส่วนอาจดูสะอาดแต่สึกกร่อนในการใช้งาน
วิธีที่เราตัดเฉือนสเตนเลส – เครื่องมือต่างกัน กฎเกณฑ์ต่างกัน
เราไม่เสนอราคางานสเตนเลสที่ความเร็วและอัตราป้อนของเหล็กกล้าคาร์บอน ชิ้นส่วนสแตนเลสทุกชิ้นมีแผนกระบวนการเฉพาะ
เครื่องมือ:
เราใช้เม็ดมีดคราดที่มีความคมและมีมุมบวกสูงพร้อมคาร์ไบด์เคลือบ PVD (TiAlN หรือ AlCrN) ที่ออกแบบมาสำหรับสเตนเลสโดยเฉพาะ สำหรับ 17-4 PH และ 440C เราจะเปลี่ยนไปใช้ CBN เพื่อจ่ายบอลเข้าเส้นชัย ขอบคมตัดอย่างหมดจดแทนที่จะเสียดสี นี่เป็นปัจจัยที่สำคัญที่สุดเพียงประการเดียวในการป้องกันงานแข็งตัว
น้ำยาหล่อเย็น:
น้ำหล่อเย็นแรงดันสูง (70–100 บาร์) มุ่งตรงไปที่คมตัด ซึ่งจะช่วยหักเศษ ควบคุมความร้อน และยับยั้งการแข็งตัวของงาน สำหรับ 304 และ 316 เราใช้การกลึงด้วยไนโตรเจนในการกลึงเก็บผิวละเอียด
พารามิเตอร์:
ความเร็วพื้นผิวต่ำ อัตราป้อนสูง เราตัดเร็วพอที่จะอยู่เหนือเกณฑ์การแข็งตัวของงาน แต่ช้าพอที่จะหลีกเลี่ยงการสึกหรอของเครื่องมืออย่างรวดเร็ว สำหรับ 316 ความเร็วพื้นผิวโดยทั่วไปคือ 120–150 ม./นาที หรือประมาณครึ่งหนึ่งของความเร็วที่เราใช้กับเหล็กกล้าคาร์บอน 1045
การยืนยัน:
ทดสอบความหยาบของพื้นผิวด้วยโพรฟิโลมิเตอร์แบบพกพา ตรวจสอบการทำทู่ด้วยการทดสอบคอปเปอร์ซัลเฟตหรือการทดสอบเฟอร์รอกซิล การตรวจสอบขนาดด้วย CMM บนคุณลักษณะที่สำคัญทั้งหมด
เกรดสเตนเลสที่เราตัดเฉือน – และแต่ละเกรดมีไว้เพื่ออะไร
| ระดับ | ความสามารถในการแปรรูป | ความต้านทานการกัดกร่อน | ความแข็งทั่วไป | แอปพลิเคชั่นที่ดีที่สุด |
|---|---|---|---|---|
| 303 | ยอดเยี่ยม | ปานกลาง | 160–200 ฮ | ชิ้นส่วนกลึง น็อต ฟิตติ้งในปริมาณมาก |
| 304 | ปานกลาง | ดี | 150–200 ฮ | อุปกรณ์อาหาร การแพทย์ ทั่วไป |
| 316 | ปานกลาง | ดีเยี่ยม (ทะเล) | 150–200 ฮ | ทะเล, เคมี, ยา |
| 17-4 พ | ยาก | ดีมาก | 40–45 เหล็กแผ่นรีดร้อน (H900) | การบินและอวกาศเพลาที่มีความแข็งแรงสูง |
| 440ซี | ยาก | ดี | 58–62 เหล็กแผ่นรีดร้อน | ตลับลูกปืน วาล์ว เครื่องมือตัด |
หมายเหตุเกี่ยวกับ 303 กับ 304:303 มีกำมะถันเพื่อปรับปรุงความสามารถในการแปรรูป โดยเปลี่ยนเร็วขึ้นและให้เศษสั้นลง แต่กำมะถันจะช่วยลดความต้านทานการกัดกร่อนและการเชื่อมได้ สำหรับชิ้นส่วนทางการแพทย์หรืออาหาร โดยปกติต้องใช้ 304 หรือ 316 เราช่วยให้ลูกค้าเลือกเกรดที่เหมาะสมตามการใช้งาน ไม่ใช่เฉพาะเกรดที่ตัดเฉือนง่ายที่สุดเท่านั้น
ตัวอย่างจริง – ท่อร่วมสแตนเลส 316 สำหรับเครื่องวิเคราะห์ทางการแพทย์
ผู้ผลิตอุปกรณ์การแพทย์ในยุโรปต้องการท่อร่วมสแตนเลส 316 ที่มีผิวภายใน Ra 0.4μm และพิกัดความเผื่อของรู 0.01 มม. ซัพพลายเออร์รายเดิมของพวกเขาได้จัดส่งชิ้นส่วนที่ไม่ผ่านการทดสอบการสร้างฟิล์ม เนื่องจากอนุภาคเหล็กที่ฝังอยู่ทำให้เกิดการกัดกร่อนในเส้นทางของไหลของเครื่องวิเคราะห์
สิ่งที่เราทำแตกต่างออกไป:
- ใช้เครื่องมือเฉพาะที่สงวนไว้สำหรับสเตนเลส 316 เท่านั้น ไม่มีการปนเปื้อนข้ามจากเหล็กกล้าคาร์บอน
- เปลี่ยนไปใช้การระบายความร้อนด้วยไนโตรเจนโดยเปิดเส้นทางการเก็บผิวละเอียดเพื่อป้องกันรอยเปื้อน
- เพิ่มการทดสอบเฟอร์รอกซิลเพื่อตรวจสอบทู่ก่อนจัดส่ง
- จัดส่งไปแล้ว 3,000 ชิ้นโดยไม่มีความล้มเหลวในการสร้างฟิล์ม ลูกค้ายกเลิกการตรวจสอบความสมบูรณ์ของพื้นผิวที่เข้ามา
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนกลึงสแตนเลส
คำถามที่ 1: สแตนเลส 303 และ 304 สำหรับชิ้นส่วนกลึงแตกต่างกันอย่างไร
A: 303 มีกำมะถัน (0.15–0.35%) เพื่อปรับปรุงความสามารถในการขึ้นรูป หมุนเร็วขึ้น ทำให้เกิดเศษสั้นลง และให้ผิวสำเร็จที่ดีขึ้น แต่กำมะถันจะช่วยลดความต้านทานการกัดกร่อนและทำให้การเชื่อมยาก 304 ไม่มีกำมะถัน มีความต้านทานการกัดกร่อนและการเชื่อมได้ดีกว่า แต่ตัดเฉือนได้ยากกว่า สำหรับชิ้นส่วนกลึงปริมาณมากที่ไม่ได้สัมผัสกับสภาพแวดล้อมที่รุนแรง 303 ถือว่าคุ้มค่า สำหรับการใช้งานทางการแพทย์ อาหาร หรือทางทะเล ให้เลือก 304 หรือ 316 Nuote Metals สามารถให้คำแนะนำตามการใช้งานและสภาพแวดล้อมของคุณได้
คำถามที่ 2: คุณจะป้องกันการแข็งตัวเมื่อกลึงสเตนเลสได้อย่างไร
ตอบ: การแข็งตัวของงานเกิดขึ้นเมื่อเครื่องมือเสียดสีแทนการตัด การป้องกันจำเป็นต้องมี: (1) เครื่องมือคราดที่มีความคมและมีข้อดีสูง—อย่าใช้เม็ดมีดที่สึกหรอ; (2) ความเร็วตัดสูงกว่าเกณฑ์การชุบแข็งงาน (โดยทั่วไปคือ 120–150 ม./นาที สำหรับ 316) (3) อัตราป้อนสูงเพื่อให้เครื่องมือทำงานอยู่ (4) น้ำหล่อเย็นแรงดันสูงพุ่งตรงไปที่คมตัด ที่ Nuote Metals เราตั้งโปรแกรมงานสเตนเลสด้วยพารามิเตอร์เหล่านี้ และตรวจสอบความแข็งของพื้นผิวหลังการตัดเฉือนเพื่อยืนยันว่าไม่มีชั้นแข็งเกิดขึ้น
คำถามที่ 3: คุณสามารถบรรลุ Ra 0.4μm บนชิ้นส่วนที่กลึงเป็นสแตนเลสได้หรือไม่
ก. ใช่. Ra 0.4μm สามารถทำได้บนสเตนเลสด้วยเครื่องมือและพารามิเตอร์ที่เหมาะสม สำหรับการเจาะภายใน เราใช้ด้ามกลึงคว้านที่มีเม็ดมีดขัดเงาและการกลึงเย็นด้วยไนโตรเจน สำหรับพื้นผิวภายนอก เราใช้เม็ดมีดไวเปอร์บนเส้นทางการเก็บผิวละเอียด เราตรวจสอบความหยาบของพื้นผิวด้วยโพรฟิโลมิเตอร์แบบพกพา และรวมผลลัพธ์ไว้ในรายงานการตรวจสอบ สำหรับ Ra 0.2μm หรือดีกว่า เราแนะนำให้ขัดหรือขัดเงาเป็นขั้นตอนรอง Nuote Metals ตรวจสอบข้อกำหนดด้านการตกแต่งพื้นผิวในทุกแบบ และยืนยัน Ra ที่สามารถทำได้ก่อนเสนอราคา
วิธีการขอใบเสนอราคาสำหรับชิ้นส่วนกลึงสแตนเลส
ส่งรูปวาดของคุณมาให้เรา (STEP, IGES, PDF หรือ DWG) พร้อมด้วย:
- เกรดสเตนเลส (303, 304, 316, 17-4 PH, 440C หรืออื่นๆ)
- ข้อกำหนดการตกแต่งพื้นผิว (ค่า Ra)
- ข้อกำหนดในการทดสอบทู่หรือการกัดกร่อน ถ้ามี
- ข้อกำหนดความคลาดเคลื่อนสำหรับมิติที่สำคัญ
- ปริมาณประจำปีและขนาดชุด
ทีมวิศวกรของเราจะตรวจสอบทุกคำถามภายใน 24 ชั่วโมง และส่งใบเสนอราคาโดยละเอียดพร้อมข้อเสนอแนะของ DFM เกี่ยวกับความสามารถในการขึ้นรูป ความเป็นไปได้ในการตกแต่งพื้นผิว และข้อกำหนดในการสร้างฟิล์ม
แท็กยอดนิยม: ชิ้นส่วนกลึงสแตนเลส
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว