
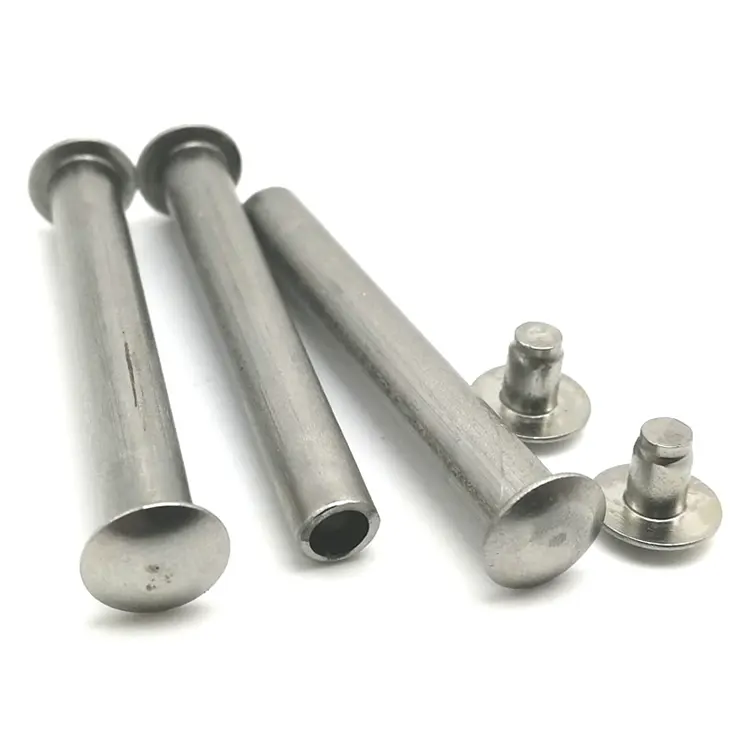
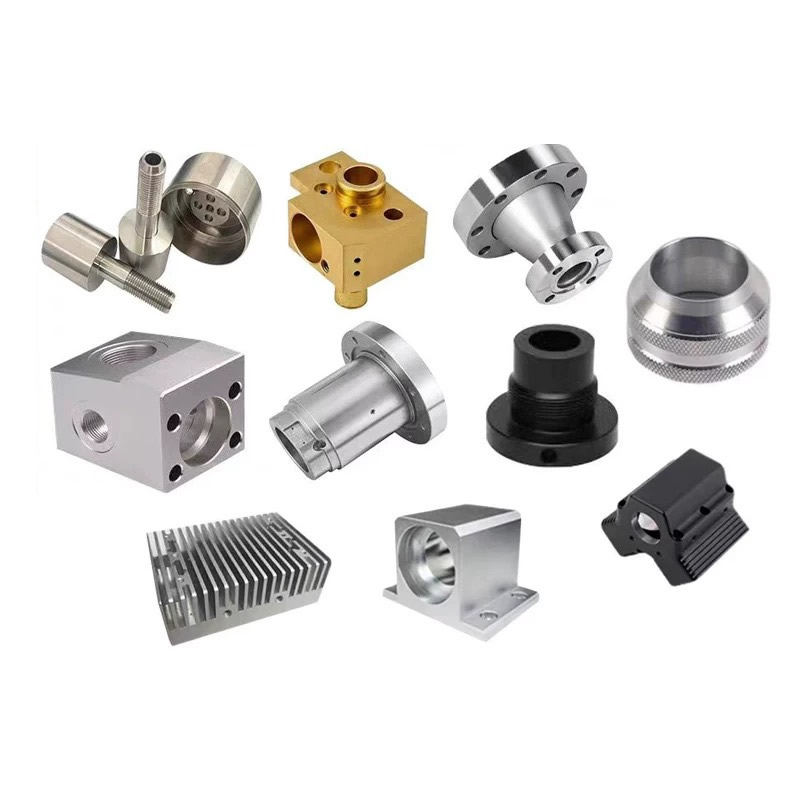
ชิ้นส่วนที่กลึงและบดแล้ว
ไม่ใช่ทุกชิ้นส่วนที่ผ่านการกลึงและกัดแล้วจำเป็นต้องมีจุดศูนย์กลางการกลึงและกัดแบบ 5 แกน สิ่งที่ต้องมีคือแผนการตั้งค่าที่ตรงกับความสัมพันธ์ของคุณลักษณะ: คุณลักษณะที่ต้องจัดอยู่ในการตั้งค่าเดียว คุณสมบัติที่ไม่สามารถเคลื่อนย้ายระหว่างเครื่องได้ Nuote Metals ผลิตชิ้นส่วนกลึงและกัดในประเทศจีนด้วยการวางแผนการตั้งค่าที่ขับเคลื่อนโดยความสัมพันธ์คุณลักษณะของแบบแปลน ไม่ใช่ตามรายการความสามารถของเครื่องจักร ±0.005 มม. สำหรับความสัมพันธ์วิกฤต
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนกลึงและกลึง - ความสัมพันธ์ของคุณลักษณะเป็นตัวกำหนดการตั้งค่า
ชิ้นส่วนที่กลึงและกัดมักเรียกกันว่า "กลึง-กลึง" เสร็จเรียบร้อยด้วยเครื่องจักรเพียงเครื่องเดียว การตั้งค่าเดียว แต่ไม่ใช่ทุกส่วนที่ต้องการสิ่งนั้น สิ่งที่ต้องมีคือแผนการตั้งค่าที่ตรงกับความสัมพันธ์ของฟีเจอร์ในรูปวาด รูขวางที่ต้องจัดแนวกับรูภายใน 0.02 มม. จำเป็นต้องมีการตั้งค่าเพียงครั้งเดียว ความสัมพันธ์นี้ไม่สามารถยึดติดใหม่ได้ คุณสามารถกัดแผ่นยึดแบบเรียบที่ต้องขนานกับแกนภายในระยะ 0.1 มม. ได้ในการตั้งค่าครั้งที่สอง โดยค่าพิกัดความเผื่อจะหลวมพอที่จะดูดซับการเปลี่ยนแปลงของ Datum
เครื่องจักรไม่ได้กำหนดชิ้นส่วนที่กลึงและกัดไว้ แต่จะถูกกำหนดโดยความสัมพันธ์ระหว่างคุณสมบัติต่างๆ แผนการตั้งค่าเป็นไปตามความสัมพันธ์: ความสัมพันธ์ที่แน่นแฟ้นอยู่ในการตั้งค่าเดียว ความสัมพันธ์ที่หลวมสามารถย้ายได้ ซัพพลายเออร์ที่บดทุกอย่างบนศูนย์กลางแบบ 5 แกนกำลังประมวลผลคุณสมบัติที่หลวมมากเกินไป ซัพพลายเออร์ที่ย้ายทุกอย่างระหว่างเครื่องจักรกำลังสูญเสียความสัมพันธ์อันแน่นแฟ้น
ที่ Nuote Metals เราผลิตชิ้นส่วนกลึงและกลึงด้วยการวางแผนการตั้งค่าที่ขับเคลื่อนโดยความสัมพันธ์ของคุณลักษณะของแบบร่าง บทความนี้ครอบคลุมถึงความสัมพันธ์สามประเภท เมื่อการตั้งค่าแยกกันเป็นที่ยอมรับได้ และสิ่งที่ต้องตรวจสอบก่อนยอมรับชิ้นส่วน
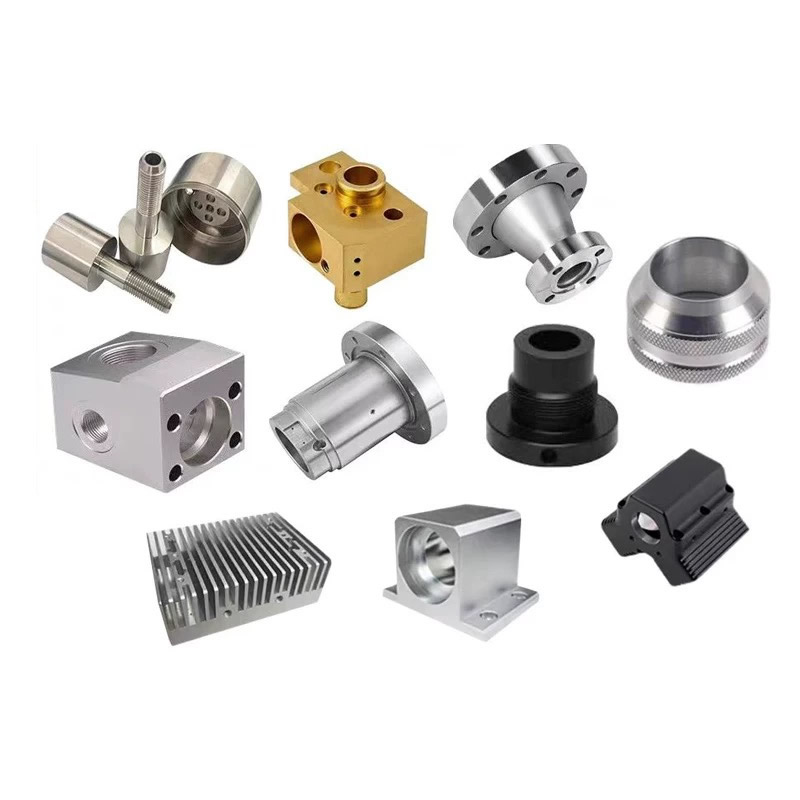
ความสัมพันธ์ของคุณลักษณะสามประการที่ต้องมีการตั้งค่าเดียว
การตัดสินใจใช้การตั้งค่าหนึ่งหรือสองรายการนั้นไม่ใช่ความชอบ แต่จะพิจารณาจากความทนทานระหว่างคุณสมบัติต่างๆ
| ลักษณะความสัมพันธ์ | ตัวอย่าง | ความคลาดเคลื่อนที่ต้องมีการตั้งค่าเพียงครั้งเดียว | จะเกิดอะไรขึ้นถ้าแยก |
|---|---|---|---|
| เจาะรูเพื่อเจาะ | พอร์ตไฮดรอลิกไปยังรูหลัก | ตำแหน่ง ≤0.03มม | แคลมป์ใหม่จะเลื่อนรูตามค่าความคลาดเคลื่อน OD |
| แบนเป็นแกน | ติดตั้งแบบเรียบกับแกนเพลา | ความขนาน ≤0.02มม | การตั้งค่าที่สองอ้างอิงถึงพื้นผิวอื่น |
| ช่องที่จะเจาะ | รูกุญแจเพื่อเจาะแบริ่ง | สมมาตร ≤0.05มม | การเปลี่ยนแปลงฟิกซ์เจอร์จะหมุนช่องที่สัมพันธ์กับรู |
เจาะรูเพื่อเจาะเป็นความสัมพันธ์ทั่วไปที่ต้องมีการตั้งค่าเดียว รูขวางต้องตัดกันรูที่ตำแหน่งที่ถูกต้อง หากชิ้นส่วนถูกยึดใหม่และอุปกรณ์ฟิกซ์เจอร์อ้างอิงเส้นผ่านศูนย์กลางภายนอก รูขวางจะเลื่อนตามพิกัดความเผื่อ OD พิกัดความเผื่อ OD 0.05 มม. จะกลายเป็นข้อผิดพลาดของตำแหน่งรูเจาะ 0.05 มม. ซึ่งอยู่นอกข้อกำหนด 0.03 มม.
แบนเป็นแกนต้องมีการตั้งค่าเดียวเมื่อความขนานแน่น การติดตั้งแบบเรียบที่ต้องขนานกับแกนเพลาภายใน 0.02 มม. ไม่สามารถกัดได้ในการตั้งค่าครั้งที่สอง ฟิกซ์เจอร์ที่สองอ้างอิงถึงพื้นผิวที่แตกต่างกัน และความขนานจะคลาดเคลื่อน
ช่องที่จะเจาะต้องมีการตั้งค่าเดียวเมื่อสมมาตรแน่น ร่องสลักที่ต้องสมมาตรกับรูแบริ่งภายใน 0.05 มม. ไม่สามารถทนต่อการเปลี่ยนแปลงฟิกซ์เจอร์ได้ เพราะช่องจะหมุนสัมพันธ์กับรู
สำหรับชิ้นส่วนที่ผ่านการกลึงและกัดแล้ว ความสัมพันธ์ (ไม่ใช่จำนวนคุณลักษณะ) จะเป็นตัวกำหนดแผนการตั้งค่า
การอ้างอิงมาตรฐาน:ความคลาดเคลื่อนของตำแหน่งและความขนานเป็นไปตาม ASME Y14.5 และ ISO 1101 เว้นแต่จะระบุคำอธิบายที่เข้มงวดยิ่งขึ้น
เมื่อสามารถยอมรับการตั้งค่าแยกกันได้
ไม่ใช่ทุกคุณสมบัติที่ต้องการการตั้งค่าเพียงครั้งเดียว คุณลักษณะที่มีความสัมพันธ์แบบหลวมๆ สามารถเคลื่อนย้ายระหว่างเครื่องจักรได้ และการเคลื่อนย้ายจะมีราคาถูกกว่าการเพิ่มการตั้งค่าแบบ 5 แกน
คุณสมบัติที่สามารถเคลื่อนย้ายได้:
- รูยึดด้วยพิกัดความเผื่อตำแหน่ง ≥0.1มม. - การเปลี่ยนแคลมป์ใหม่จะถูกดูดซับโดยพิกัดความเผื่อ
- แฟลตด้วยความขนาน ≥0.05มม. - ฟิกซ์เจอร์ที่สองมีความแม่นยำเพียงพอ
- พอร์ตเธรดที่ตำแหน่ง ≥0.1มม. การยึดเกลียวจะดูดซับความเยื้องศูนย์เล็กน้อย
- การขัดและการลบคม—ไม่มีความสัมพันธ์กับ Datum เลย
การแลกเปลี่ยนต้นทุน:เครื่องเทิร์นเซ็นเตอร์แบบ 5 แกนมีราคาต่อชั่วโมงมากกว่าเครื่องกลึงหรือเครื่องกัดแบบ 3 แกน หากคุณสมบัติครึ่งหนึ่งสามารถย้ายไปที่การตั้งค่าครั้งที่สอง ชิ้นส่วนจะถูกกว่าหากผลิตบนเครื่องกลึงบวกกับโรงสี ไม่ใช่ที่ศูนย์กลึง แผนการตั้งค่าคือการตัดสินใจเรื่องต้นทุนพอๆ กับการตัดสินใจเรื่องการยอมรับ
ข้อผิดพลาดทั่วไป:การอ้างอิงทุกส่วนที่กลึงและกัดบนศูนย์กลางแบบ 5 แกน เพราะ "แม่นยำกว่า" สำหรับชิ้นส่วนที่มีความสัมพันธ์แบบหลวมๆ จุดศูนย์กลางแบบ 5 แกนจะเพิ่มต้นทุนโดยไม่เพิ่มมูลค่า การตั้งค่าครั้งที่สองก็คงจะมีความคลาดเคลื่อนอยู่แล้ว
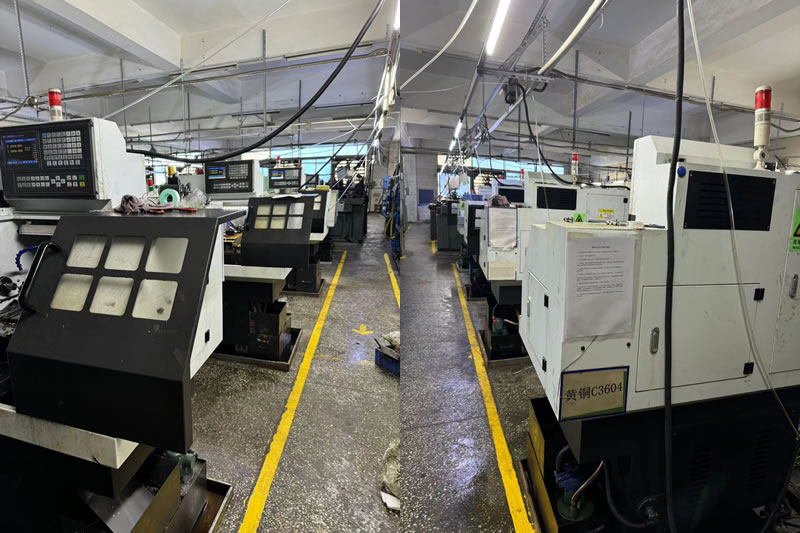
อุปกรณ์และความจุ
Nuote Metals ดำเนินการทั้งศูนย์กลึง 5 แกน และเครื่องกลึงและศูนย์เครื่องจักรที่แยกจากกัน ดังนั้นแผนการตั้งค่าจึงเป็นไปตามชิ้นส่วน ไม่ใช่ความพร้อมของเครื่องจักร
- ศูนย์กลางการหมุนโรงสี 5 แกน(DMG MORI NHX 5000, Mazak Integrex)—สำหรับชิ้นส่วนที่มีความสัมพันธ์คุณลักษณะที่แน่นหนา
- เครื่องกลึง CNC พร้อมเครื่องมือที่ใช้งานจริง(Haas ST-20Y)—สำหรับชิ้นส่วนกลึงที่มีรูขวางและแผ่นเรียบธรรมดา
- เครื่องแมชชีนนิ่งเซ็นเตอร์แบบ 3 แกนและ 4 แกน—สำหรับการกัดขั้นที่สองบนคุณสมบัติที่หลวม
- CMM พร้อมหัวสแกน(Zeiss Contura 7/10/6)—ติดตั้งอยู่บนจุดอ้างอิงการตัดเฉือน
การรับรอง:ISO 9001:2015 (มีใบรับรองตามคำขอ) กำลังการผลิตต่อปี: ชิ้นส่วนกลึงและบด 2.5 ล้านชิ้นในโครงการไฮดรอลิก การแพทย์ และยานยนต์
ข้อจำกัด:แผนการตั้งค่าตามความสัมพันธ์จะถือว่าคุณสมบัติที่แน่นหนานั้นสามารถเข้าถึงได้ในการจับเพียงครั้งเดียว สำหรับชิ้นส่วนที่มีความสัมพันธ์แน่นหนาทั้งสองด้าน (ซึ่งต้องตั้งค่าสองอย่างโดยไม่คำนึงถึง) เราจะตรวจสอบการถ่ายโอนข้อมูลและอาจแนะนำรูปทรงหรือเกจการทำงานที่แตกต่างกัน
ตัวอย่างจริง – สองความสัมพันธ์ สองการตั้งค่า ประหยัดต้นทุน 20%
ผู้ผลิตเซ็นเซอร์ยานยนต์สัญชาติเยอรมันต้องการตัวเรือนอะลูมิเนียม 6061 ที่มีรูแบบหมุน หน้ายึดแบบกลึงที่ระยะขนาน 0.02 มม. กับแกนของรู และรูสำหรับติดตั้งสี่รูที่ ±0.15 มม.
สิ่งที่เราแนะนำ:
- การตั้งค่าเดียวสำหรับหน้าเจาะและหน้ายึด— ศูนย์กลางการหมุนของโรงสี 5 แกน ความขนานจัดขึ้นที่ 0.015 มม.
- การตั้งค่าที่สองสำหรับรูยึดสี่รู—การกัดแบบ 3 แกน การเปลี่ยนแคลมป์ใหม่จะถูกดูดซับโดยพิกัดความเผื่อ ±0.15 มม.
- ซัพพลายเออร์รายเดิมเสนอราคาชิ้นส่วนทั้งหมดบนศูนย์กลาง 5 แกน—แพงกว่า 20%กว่าแผนแตกแยก
บทเรียนที่เราได้เรียนรู้:ในช่วงต้นของโปรแกรมการวางแผนการตั้งค่าของเรา เราได้แบ่งชิ้นส่วนที่มีข้อกำหนดสมมาตรระหว่างร่องถึงรูขนาด 0.04 มม. ออกเป็นสองการตั้งค่า การหมุนแคลมป์ใหม่ทำให้ร่องเลื่อนไป 0.06 มม.—3% ของแบทช์ถูกตัดทิ้ง ตั้งแต่นั้นมา ความสมมาตรของร่องถึงรูที่ต่ำกว่า 0.05 มม. จะถูกตัดเฉือนในการตั้งค่าเดียวเสมอ
ข้อจำกัด:แผนผังการแยกได้รับการตรวจสอบแล้วสำหรับรูปทรงนี้ โดยมีความสัมพันธ์แน่นหนาที่หน้าเจาะ และรูที่หลวมอยู่บนหน้าแปลน หากความสัมพันธ์แน่นแฟ้นอยู่ที่ปลายหน้าแปลน การแยกจะไม่ทำงาน
จัดส่งชิ้นส่วน 2,000 ชิ้นโดยไม่มีความล้มเหลวในการประกอบ นี่คือสิ่งที่ชิ้นส่วนที่ผ่านการกลึงและกัดควรส่งมอบ ไม่ใช่เครื่องจักรที่มีความสามารถมากที่สุด แต่มีแผนการตั้งค่าที่ตรงกับความสัมพันธ์—คุณลักษณะที่แน่นหนาในการตั้งค่าครั้งเดียว คุณลักษณะแบบหลวมๆ ในที่ที่ควรอยู่
คำถามที่พบบ่อย
คำถามที่ 1: ฉันจะรู้ได้อย่างไรว่าคุณลักษณะใดที่จำเป็นต้องตั้งค่าเพียงครั้งเดียวบนชิ้นส่วนที่กลึงและกัดแล้ว
ตอบ: จับคู่ความสัมพันธ์ของฟีเจอร์กับค่าเผื่อ รูขวางที่จะเจาะที่ตำแหน่ง ≤0.03มม. จำเป็นต้องมีการตั้งค่าเพียงครั้งเดียว แกนแบนถึงแกนที่มีความขนาน ≤0.02มม. จำเป็นต้องมีการตั้งค่าหนึ่งรายการ ช่องที่จะเจาะที่สมมาตร ≤0.05มม. จำเป็นต้องมีการตั้งค่าเพียงครั้งเดียว โดยทั่วไปคุณสมบัติที่มีความคลาดเคลื่อน ≥0.1 มม. สามารถย้ายไปยังการตั้งค่าที่สองได้ โดยระบบจะดูดซับการเปลี่ยนแคลมป์ใหม่ สำหรับชิ้นส่วนที่ผ่านการกลึงและกัดแล้ว ความสัมพันธ์ (ไม่ใช่จำนวนคุณลักษณะ) จะเป็นตัวกำหนดแผนการตั้งค่า
คำถามที่ 2: เครื่อง Mill-Turn Center แบบ 5 แกนดีกว่าเสมอสำหรับชิ้นส่วนเหล่านี้หรือไม่
ตอบ: ไม่ จะดีกว่าสำหรับชิ้นส่วนที่มีความสัมพันธ์คุณสมบัติที่แน่นแฟ้น สำหรับชิ้นส่วนที่มีความสัมพันธ์แบบหลวมๆ จุดศูนย์กลาง 5 แกนจะเพิ่มต้นทุนโดยไม่เพิ่มมูลค่า การตั้งค่าที่สองจะคงความคลาดเคลื่อนไว้ เครื่องถูกเลือกสำหรับความสัมพันธ์ ไม่ใช่สำหรับรายการความสามารถ ชิ้นส่วนที่มีรูขวางแน่นหนึ่งรูและรูหลวมสิบรูอาจมีราคาถูกกว่าสำหรับเครื่องกลึงบวกกับโรงสี ไม่ใช่ที่จุดศูนย์กลางการกลึง
คำถามที่ 3: จะเกิดอะไรขึ้นหากฟีเจอร์ที่แน่นหนาถูกแบ่งระหว่างการตั้งค่าสองรายการ
ตอบ: การเปลี่ยนแคลมป์ใหม่จะเพิ่มตำแหน่งฟีเจอร์ ความคลาดเคลื่อน OD 0.05 มม. กลายเป็นข้อผิดพลาดของตำแหน่งรูขวาง 0.05 มม. ซึ่งอยู่นอกข้อกำหนด 0.03 มม. หากพิกัดความเผื่อแน่นเพียงพอ การตั้งค่าแบบแยกไม่สามารถคงไว้ได้ เนื่องจากคุณสมบัติดังกล่าวจะต้องได้รับการประมวลผลในการตั้งค่าครั้งเดียว หรือต้องถ่ายโอนข้อมูลด้วยเกจที่ใช้งานได้
คำถามที่ 4: แผนการตั้งค่าแบบแยกส่วนจะเพิ่มต้นทุนสำหรับการติดตั้งหรือการตรวจสอบหรือไม่
ตอบ: แผนแยกจะเพิ่มฟิกซ์เจอร์ที่สองและขั้นตอนการตรวจสอบที่สอง แต่จะช่วยประหยัดเวลาของเครื่องจักร 5 แกนได้ สำหรับชิ้นส่วนที่มีคุณสมบัติหลวม ต้นทุนรวมจะลดลงด้วยแผนแยก เราแจกแจงต้นทุนที่แสดงต้นทุนการติดตั้งและการตรวจสอบเทียบกับเวลาเครื่องจักร 5 แกน เพื่อให้คุณสามารถดูได้ว่าแผนใดถูกกว่าสำหรับส่วนของคุณ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว