
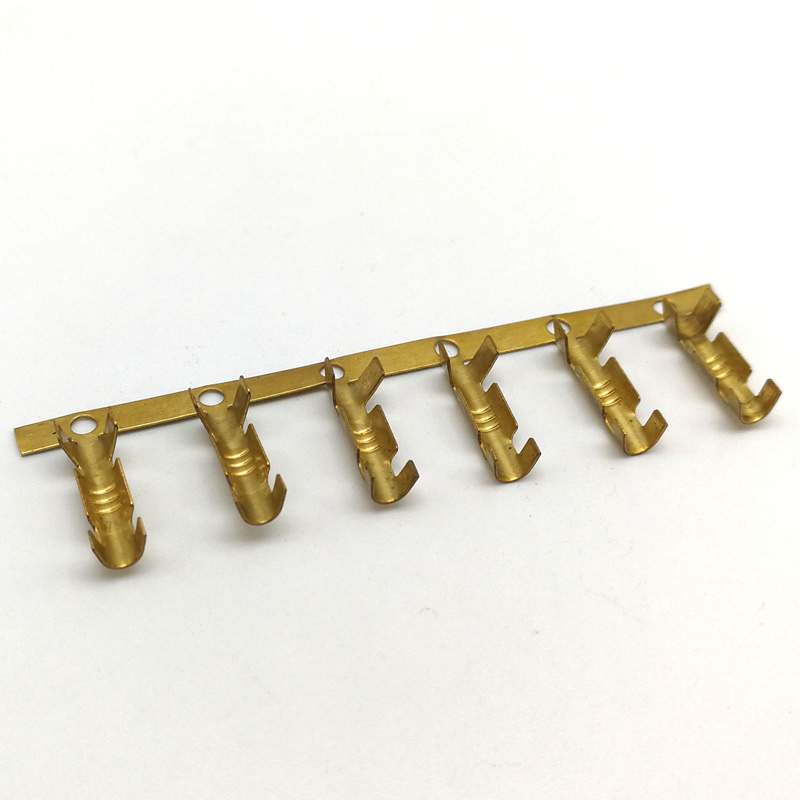
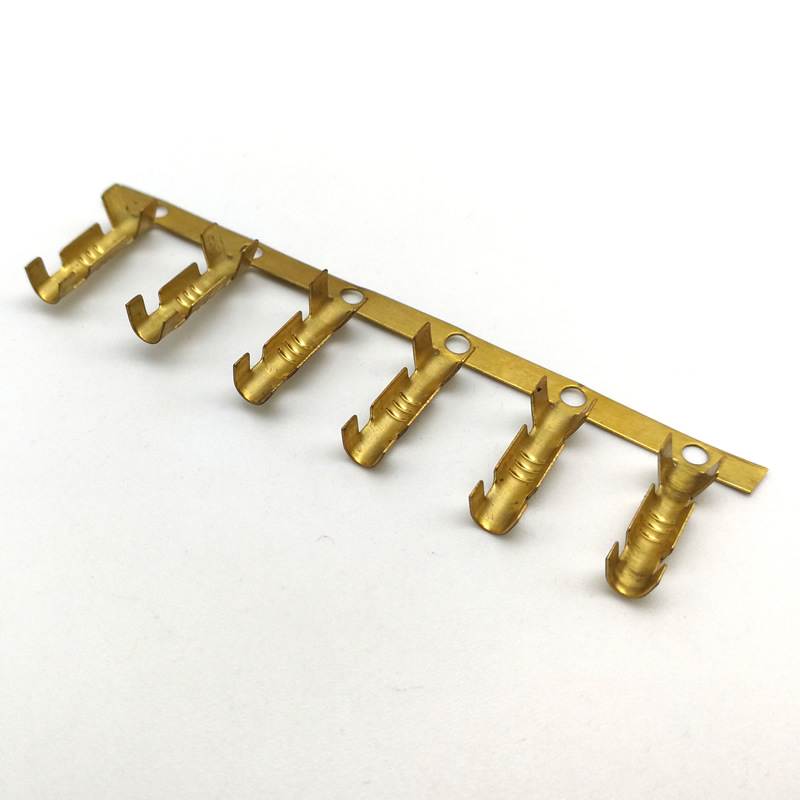
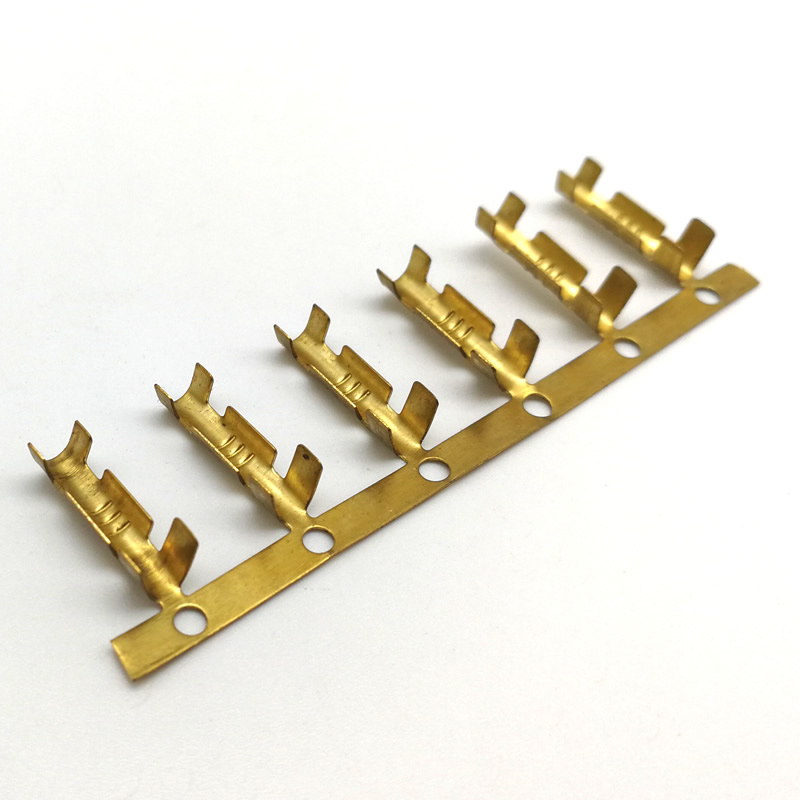
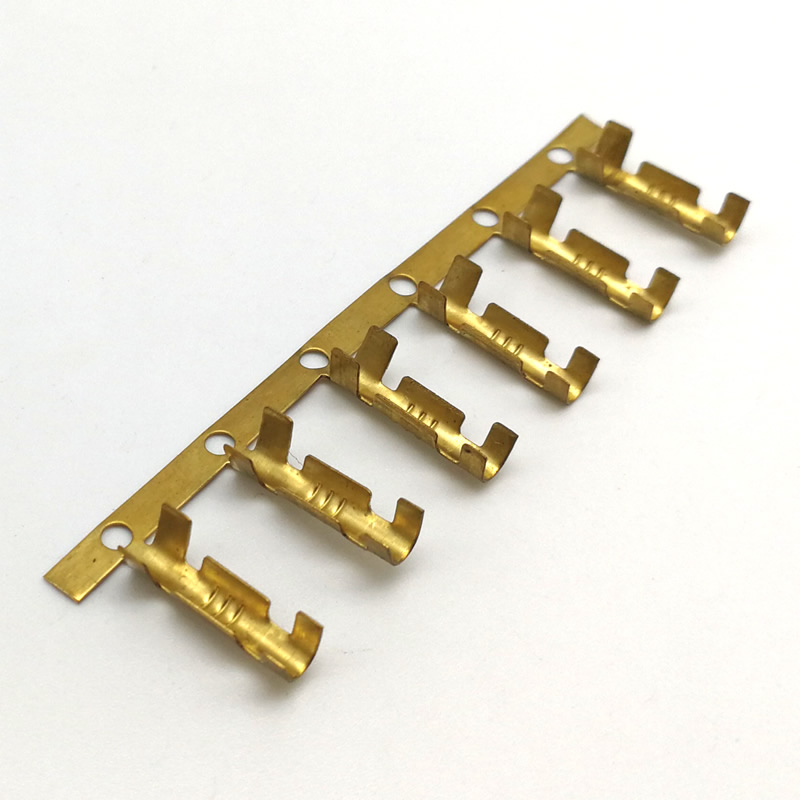
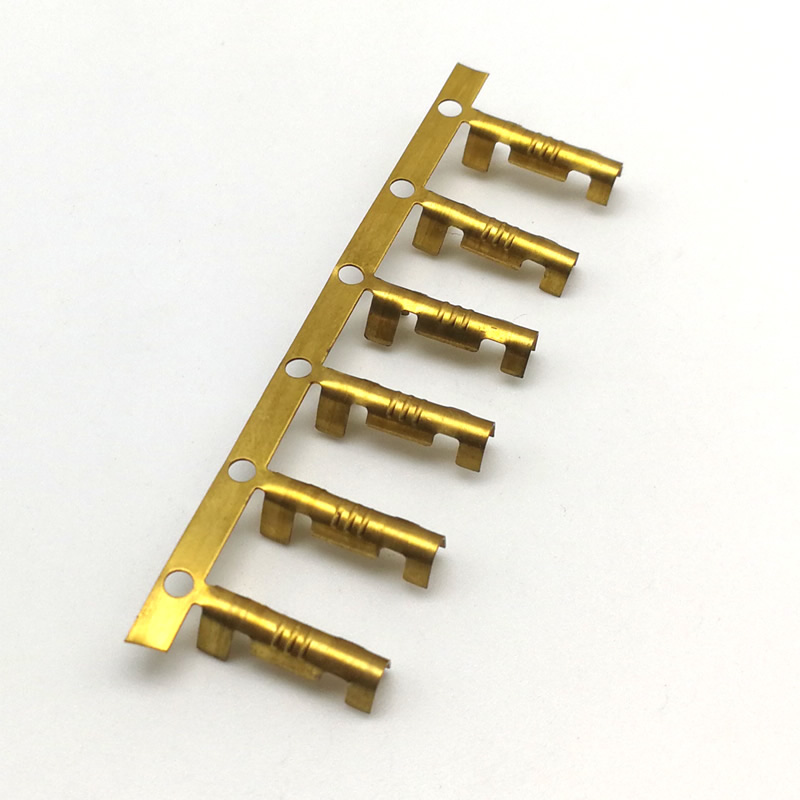
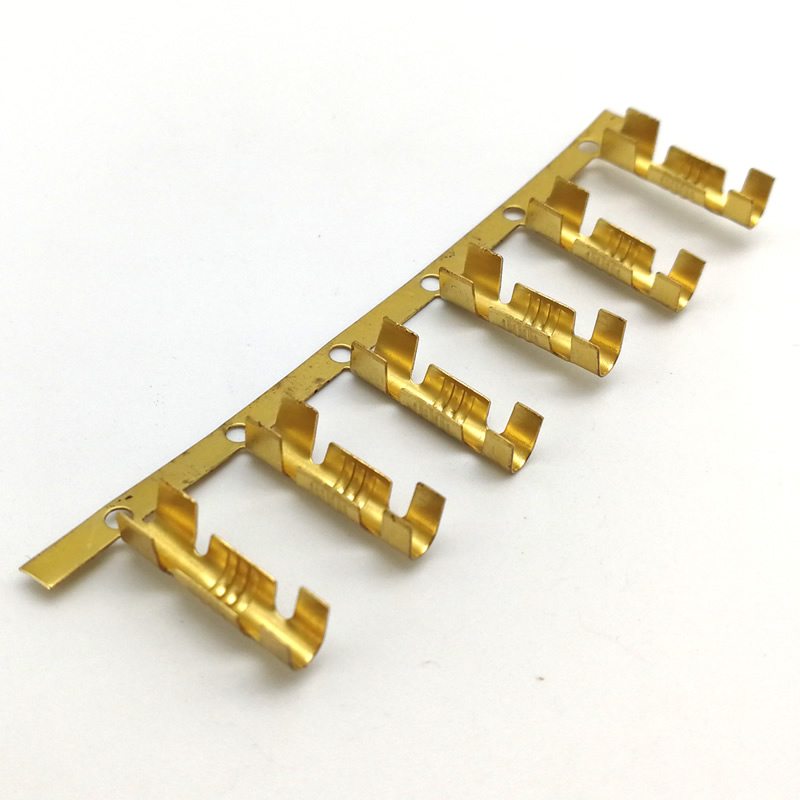
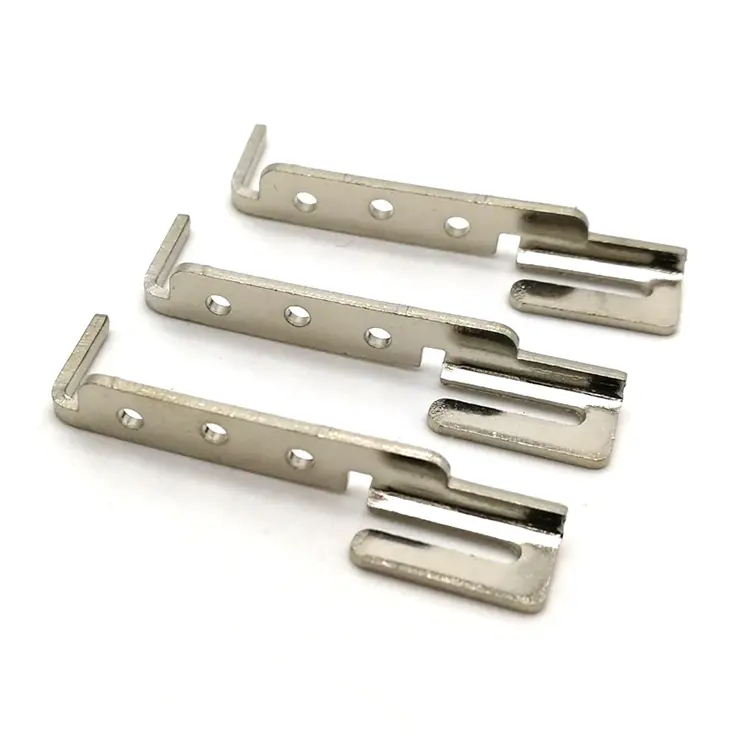
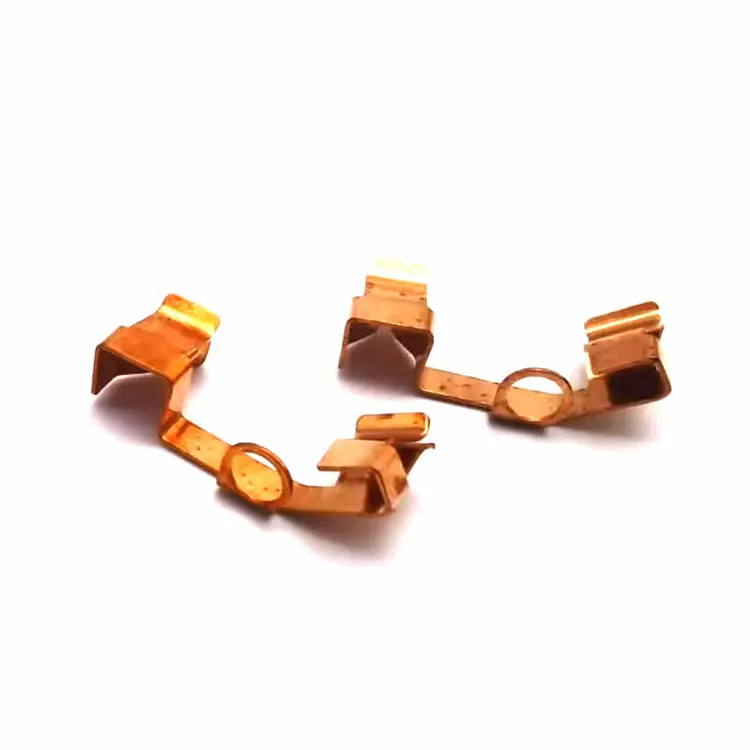
หางปลาทองเหลืองหางปลา
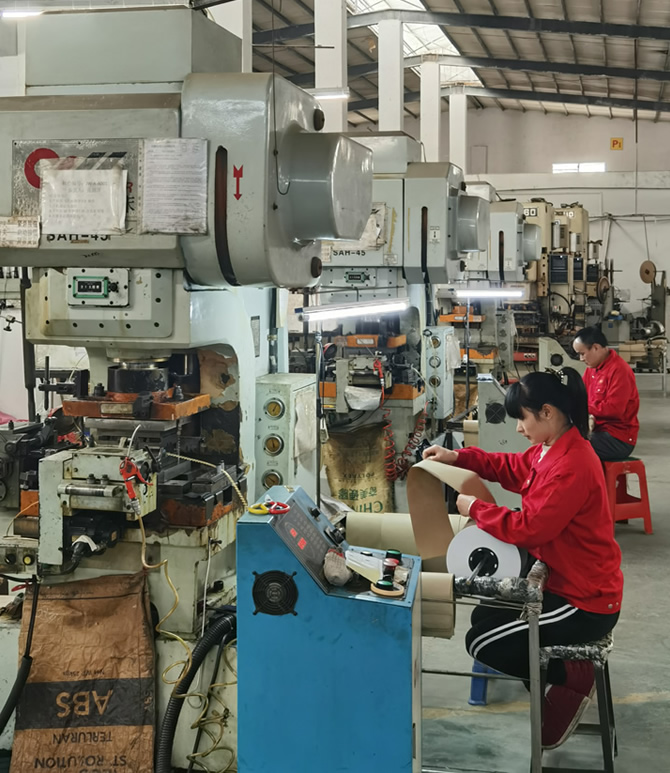
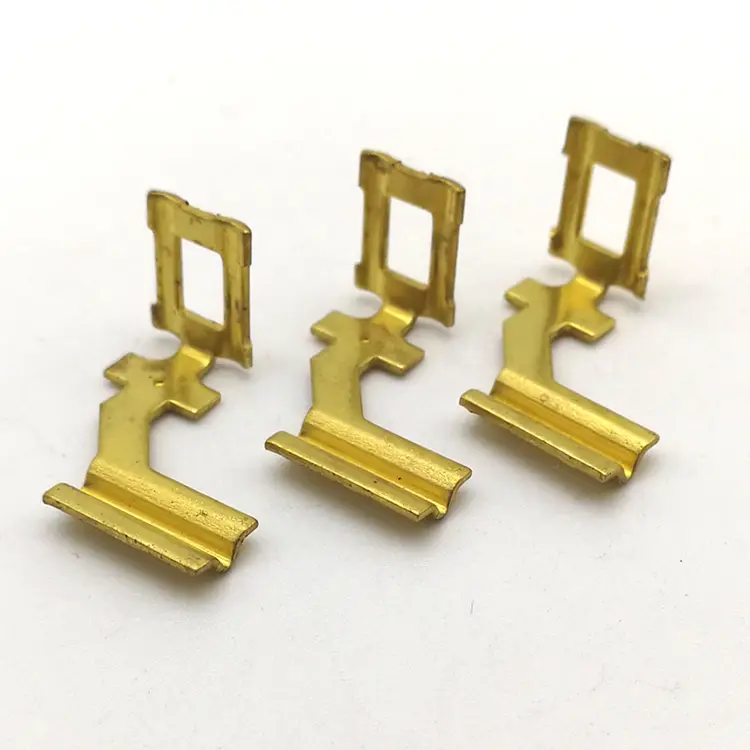
หางปลาทองเหลืองไม่ได้ตัดสินจากรูปทรง แต่ตัดสินจากการเชื่อมต่อที่เกิดขึ้นหลังจากการย้ำ ความสูงของการย้ำ ความกว้างของย้ำ และแรงดึงจะกำหนดว่าขั้วต่อจะยึดสายไฟไว้เป็นเวลา 20 ปีหรือล้มเหลวในรอบการสั่นสะเทือนครั้งแรก Nuote Metals ผลิตหางปลาทองเหลืองในประเทศจีนที่มีความสูงของหางปลาและแรงดึงที่ได้รับการตรวจสอบตามมาตรฐาน IEC 60352-2 ทั้งบนหางปลา บนสายไฟ และบนหางปลาที่เสร็จแล้ว ทองเหลือง C26000 และ C26800
ส่งคำถาม
รายละเอียดสินค้า
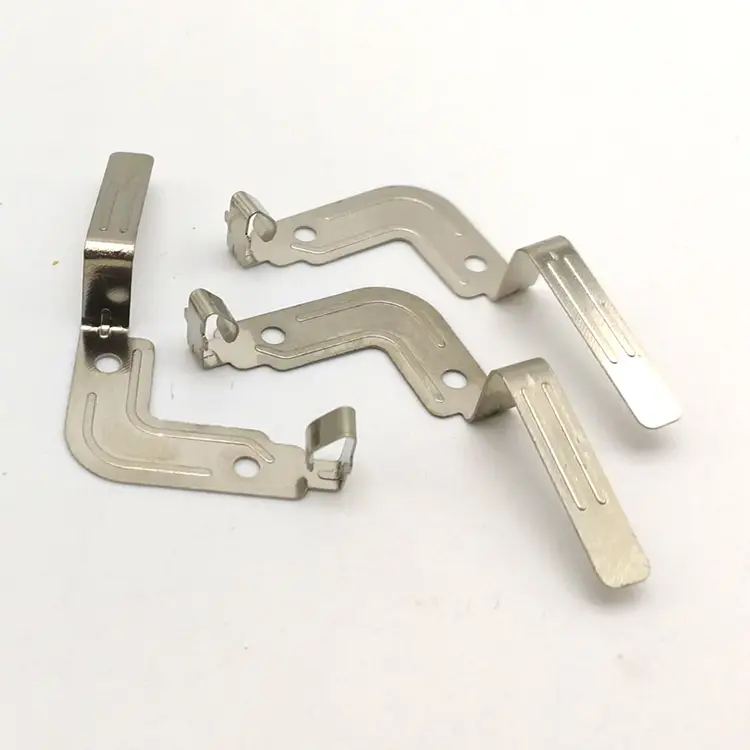
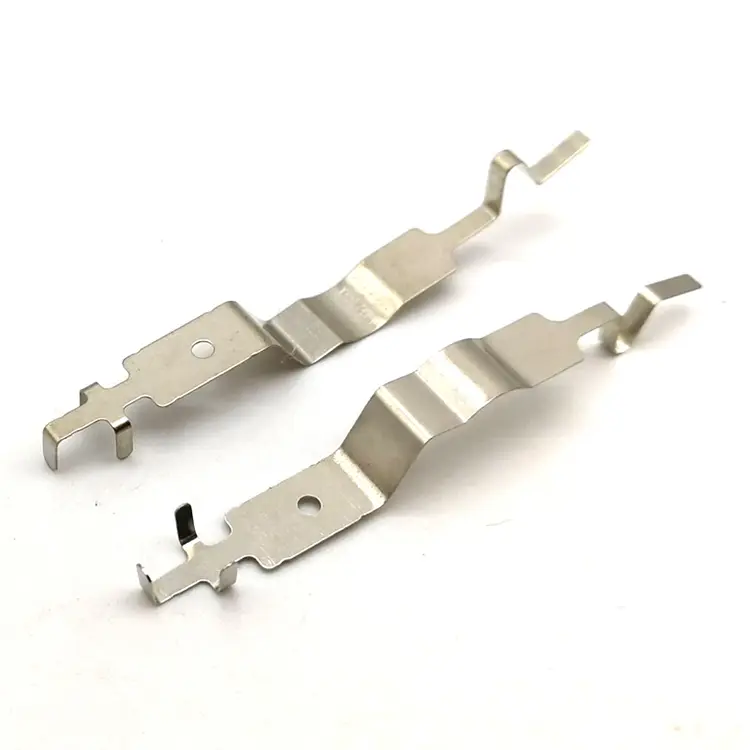
หางปลาทองเหลืองคือการเชื่อมต่อระหว่างสายไฟและอุปกรณ์ ในชุดสายไฟรถยนต์ สายไฟอุปกรณ์ และแผงควบคุมอุตสาหกรรม พวกเขาถูกตัดสินโดยการจีบ ไม่ใช่โดยการตีตรา เทอร์มินอลที่วัดค่าได้อย่างถูกต้องแต่การจีบได้ไม่ดีคือความล้มเหลวของสนามที่กำลังรอให้เกิดขึ้น
ที่ Nuote Metals เราผลิตหางปลาที่มีพารามิเตอร์การย้ำที่ผ่านการตรวจสอบแล้ว ไม่ใช่แค่ขนาดที่มีการประทับตราเท่านั้น บทความนี้ครอบคลุมถึงพารามิเตอร์การย้ำทั้งสาม การเลือกเกรดทองเหลือง การชุบที่ส่งผลต่อความสามารถในการจีบ และสิ่งที่ต้องตรวจสอบก่อนยอมรับการขนส่งหางปลา
พารามิเตอร์การย้ำสามตัวที่กำหนดการเชื่อมต่อ
การย้ำคือการเสียรูปที่ได้รับการควบคุม—กระบอกขั้วต่อถูกบีบอัดรอบๆ เกลียวลวด และโลหะจะไหลเข้าไปในช่องว่างระหว่างเกลียวทั้งสอง คุณภาพของจีบขึ้นอยู่กับพารามิเตอร์สามตัว
| พารามิเตอร์ | สิ่งที่ควบคุม | ข้อกำหนดทั่วไป | วิธีการวัด |
|---|---|---|---|
| ความสูงของการจีบ | อัตราส่วนกำลังอัดของลำกล้อง | ± 0.05 มม. ของขนาดที่ระบุ | เกจวัดความสูงของการย้ำ, ตัวเปรียบเทียบแสง |
| ความกว้างของการจีบ | พื้นที่สัมผัสระหว่างกระบอกและสายไฟ | ± 0.1 มม. ของขนาดที่ระบุ | เกจวัดความกว้างของจีบ |
| แรงดึง | ความแข็งแรงทางกลของการเชื่อมต่อ | ตาม IEC 60352-2 ตามเกจสายไฟ | เครื่องทดสอบแรงดึง |
ความสูงของการจีบเป็นพารามิเตอร์ที่สำคัญที่สุด สูงเกินไป—ลำกล้องไม่บีบอัดเพียงพอ สายหลุด และแรงดึงล้มเหลว ต่ำเกินไป—ลำกล้องถูกบีบอัดมากเกินไป เส้นเสียหาย และความต้านทานเพิ่มขึ้น ความสูงของการย้ำที่ระบุถูกกำหนดโดยไวร์เกจและความหนาของลำกล้องของขั้วต่อ และจะต้องอยู่ที่ ±0.05 มม.
ความกว้างของการจีบh กำหนดพื้นที่สัมผัส แคบเกินไป—พื้นที่หน้าสัมผัสน้อย และความต้านทานเพิ่มขึ้น กว้างเกินไป ลำกล้องอาจแตกเมื่อโค้งงอ ความกว้างถูกกำหนดโดยเครื่องมือย้ำ ไม่ใช่โดยขั้วต่อเพียงอย่างเดียว
แรงดึงเป็นผล—เป็นการทดสอบเพื่อยืนยันว่าความสูงและความกว้างของหางปลานั้นถูกต้อง ข้อกำหนดแรงดึงขึ้นอยู่กับเกจสายไฟ สำหรับลวดขนาด 0.5 มม.² โดยทั่วไปค่าต่ำสุดคือ 60–80N; สำหรับลวดขนาด 2.5 มม.² 200–250N การทดสอบเป็นแบบทำลายล้าง โดยจะดำเนินการกับตัวอย่างจากทุกๆ แบตช์ ไม่ใช่ในทุกเทอร์มินัล
สำหรับหางปลาทองเหลือง ความสูงและความกว้างของหางปลาเป็นพารามิเตอร์ของกระบวนการ แรงดึงคือข้อพิสูจน์ ซัพพลายเออร์ที่จัดส่งเครื่องเทอร์มินัลโดยไม่มีรายงานแรงดึงไม่ได้ตรวจสอบการเชื่อมต่อ—พวกเขากำลังตรวจสอบการประทับตรา
การเลือกเกรดทองเหลือง – เพราะเหตุใด C26000 จึงไม่ใช่คำตอบเสมอไป
หางปลามีการประทับตราจากทองเหลือง แต่เกรดทองเหลืองจะกำหนดวิธีการย้ำหางปลา วิธีต้านทานการคลายความเครียด และวิธีการทำงานของหางปลาในภาคสนาม
| ระดับ | ทองแดง/สังกะสี | ความสามารถในการจีบ | ต้านทานการผ่อนคลายความเครียด | การใช้งานทั่วไป |
|---|---|---|---|---|
| C26000 | 70/30 | ดีเยี่ยม—นุ่ม ขึ้นรูปง่าย | ปานกลาง | การเดินสายไฟทั่วไปผู้บริโภค |
| C26800 | 65/35 | ดี—ยากขึ้นเล็กน้อย | ปานกลาง | ยานยนต์เครื่องใช้ไฟฟ้า |
| C22000 | 90/10 | ยุติธรรม—หนักขึ้น สปริงตัวมากขึ้น | ดี | ความน่าเชื่อถือสูงทางอุตสาหกรรม |
C26000(คาร์ทริดจ์ทองเหลือง) เป็นมาตรฐานสำหรับหางปลา - ทองแดง 70%, สังกะสี 30% มีความอ่อนพอที่จะย้ำโดยไม่แตกร้าว และจะแข็งตัวในระหว่างการย้ำ - การเชื่อมต่อสายไฟแบบย้ำจะแข็งแรงกว่าเทอร์มินอลอบอ่อน แต่ความเครียดของ C26000 จะคลายตัวที่อุณหภูมิสูง แรงสัมผัสจะลดลงเมื่อเวลาผ่านไปในการใช้งานที่อุณหภูมิสูง
C26800(ทองเหลืองสีเหลือง) แข็งกว่าเล็กน้อย — ทองแดง-สังกะสี 65/35 มันจีบได้ดีแต่ต้องใช้แรงจีบสูงกว่าเล็กน้อย ใช้ในขั้วยานยนต์และอุปกรณ์ที่มีอุณหภูมิปานกลาง
C22000(สีบรอนซ์เชิงพาณิชย์) มีทองแดง-สังกะสี 90/10 ซึ่งแข็งกว่าและสปริงตัวมากกว่า C26000 ต้านทานการผ่อนคลายความเครียดได้ดีกว่า แต่จะจีบได้ยาก—กระบอกอาจแตกได้หากความสูงของการย้ำต่ำเกินไป ใช้ในอาคารอุตสาหกรรมที่มีความน่าเชื่อถือสูง ซึ่งการเชื่อมต่อต้องคงอยู่นานหลายทศวรรษ
การแลกเปลี่ยน:ทองเหลืองที่นิ่มกว่า (C26000) จีบได้ง่ายแต่จะคลายตัวที่อุณหภูมิ ทองเหลืองที่แข็งกว่า (C22000) ต้านทานการคลายตัว แต่จะแตกร้าวหากขันแน่นเกินไป เกรดจะถูกเลือกสำหรับการใช้งาน ไม่ใช่สำหรับการปั๊มเพียงอย่างเดียว
การอ้างอิงมาตรฐาน:คุณภาพการย้ำได้รับการตรวจสอบตามมาตรฐาน IEC 60352-2 (การเชื่อมต่อแบบไม่ใช้บัดกรี – การเชื่อมต่อแบบย้ำ) ข้อกำหนดแรงดึงเป็นไปตาม UL 486A สำหรับขั้วต่อสายไฟและ EIA-364-38 สำหรับการทดสอบแรงดึง
การชุบ – ความหนาของดีบุกส่งผลต่อความสามารถในการดัดงออย่างไร
การชุบบนหางปลาไม่ใช่ความสวยงาม แต่จะเป็นตัวกำหนดความต้านทานหน้าสัมผัส ความต้านทานการกัดกร่อน และความสามารถในการจีบ การชุบดีบุกที่บางเกินไปจะสึกหรอระหว่างการย้ำ หนาเกินไป และการชุบจะแตกร้าวที่ส่วนโค้งงอ
การชุบดีบุกเป็นมาตรฐานสำหรับหางปลาทองเหลืองที่มีความหนา 5–10μm สามารถบัดกรีได้ ทนต่อการกัดกร่อน และจีบได้ดี แต่ต้องควบคุมความหนา เพราะชั้นดีบุก 15μm จะเปราะมากกว่าชั้น 5μm และจะแตกที่ส่วนโค้งงอ
เราควบคุมมันอย่างไร:
- ความหนาของการชุบโดย XRF—ตรวจสอบแล้วในทุกชุด 5–10μm
- การทดลองย้ำก่อนการผลิต—ขั้วต่อตัวอย่างจะถูกย้ำและตัดขวางเพื่อยืนยันว่าการชุบไม่แตกร้าวที่ส่วนโค้งงอ
- การชุบแบบม้วนต่อม้วน—ความหนาสม่ำเสมอ ไม่มีความเสียหายในการจัดการ
สำหรับหางปลาทองเหลือง การชุบเป็นส่วนหนึ่งของกระบวนการย้ำ ไม่ใช่ขั้นตอนหลังการประมวลผล เทอร์มินอลที่มีการ การชุบผิว ร้าวที่ หางปลา เป็นจุดที่มีการกัดกร่อน - โลหะ ฐานรอง/แผ่นรอง ถูกเปิดออก และการเชื่อมต่อล้มเหลว
ตัวอย่างจริง - ความล้มเหลวของแรงดึงที่ความสูงของการย้ำ 0.1 มม
ซัพพลายเออร์ด้านยานยนต์ระดับ 1 ของเยอรมนีต้องการหางปลาทองเหลืองสำหรับลวดขนาด 0.75 มม.²—แรงดึงขั้นต่ำ 120N ตาม IEC 60352-2 ซัพพลายเออร์รายเดิมของพวกเขาประทับตราหน้าจอเทอร์มินัลอย่างถูกต้อง แต่ไม่ได้ควบคุมความสูงของการย้ำ—การย้ำนั้นสูงเกินไป 0.1 มม. และ 8% ของการย้ำไม่ผ่านการทดสอบแรงดึง
สิ่งที่เราทำแตกต่างออกไป:
- วัดความสูงของการย้ำบนเทอร์มินัล—ความหนาของลำกล้องคือ 0.25 มม. และความสูงของการย้ำเล็กน้อยคือ 1.15 มม. ซัพพลายเออร์รายเดิมทำการจีบที่ 1.25 มม. - ลำกล้องถูกบีบอัดไม่เพียงพอ
- ปรับเครื่องมือการย้ำ—ตั้งค่าความสูงของการย้ำไว้ที่ 1.15 มม. ±0.05 มม.
- ตรวจสอบแรงดึงของตัวอย่างจากทุกชุด — ขั้นต่ำ 120N ชุดแรกผ่านที่ค่าเฉลี่ย 135N
- ใช้ทองเหลือง C26800 ซึ่งแข็งกว่า C26000 เล็กน้อย ต้านทานการคลายความเครียดได้ดีกว่าสำหรับอุณหภูมิใต้ฝากระโปรง
- จัดส่งเทอร์มินัล 2 ล้านเครื่องโดยไม่มีแรงดึงขัดข้องเป็นศูนย์ ลูกค้ายกเลิกการตรวจสอบแรงดึงที่เข้ามา
นี่คือสิ่งที่ขั้วต่อหางปลาทองเหลืองควรมี: ไม่ใช่แค่ขั้วต่อที่เข้ากันกับรูปวาดเท่านั้น แต่ยังรวมถึงขั้วต่อที่ยึดสายไฟด้วย เนื่องจากไม่ได้วัดความสูงของหางปลาและแรงดึง
คำถามที่พบบ่อย
คำถามที่ 1: พารามิเตอร์ที่สำคัญที่สุดสำหรับหางปลาทองเหลืองคืออะไร
ตอบ: ความสูงของการย้ำ—เป็นตัวกำหนดแรงอัดของกระบอกรอบเกลียวลวด สูงเกินไปและเกลียวหลวม—แรงดึงล้มเหลว ต่ำเกินไปและเกลียวก็เสียหาย ความต้านทานก็เพิ่มขึ้น ความสูงของการย้ำต้องอยู่ที่ ±0.05 มม. และแรงดึงต้องได้รับการตรวจสอบกับตัวอย่างจากทุกชุดตามมาตรฐาน IEC 60352-2 สำหรับหางปลาทองเหลือง ความสูงของหางปลาคือพารามิเตอร์ของกระบวนการ แรงดึงคือข้อพิสูจน์
คำถามที่ 2: เหตุใดเกรดทองเหลืองจึงมีความสำคัญสำหรับหางปลา
ตอบ: เกรดทองเหลืองเป็นตัวกำหนดความสามารถในการจีบและความต้านทานการคลายความเครียด C26000 นุ่มนวลกว่า—จีบได้ง่ายแต่จะคลายตัวเมื่ออุณหภูมิสูง C22000 แข็งกว่า—ทนทานต่อการคลายตัว แต่จะแตกหากขันแน่นเกินไป C26800 คือความสมดุล—แข็งพอสำหรับอุณหภูมิของยานยนต์ และอ่อนพอที่จะย้ำโดยไม่แตกร้าว สำหรับหางปลา เกรดจะถูกเลือกสำหรับอุณหภูมิการใช้งานและแรงย้ำ ไม่ใช่สำหรับการตอกเพียงอย่างเดียว
คำถามที่ 3: คุณสามารถจัดเตรียมรายงานการทดสอบแรงดึงพร้อมกับการจัดส่งได้หรือไม่
ก. ใช่. ทุกชุดจัดส่งมาพร้อมกับรายงานแรงดึง ซึ่งผลการทดสอบจากตัวอย่างของขั้วต่อแบบย้ำ การวัดความสูงและความกว้างของหางปลา และเกจสายไฟที่ใช้สำหรับการทดสอบ รายงานนี้เป็นไปตาม IEC 60352-2 และ UL 486A สำหรับหน้าจอแสดงค่าน้ำหนักทองเหลืองในการใช้งานในยานยนต์หรือเครื่องใช้ไฟฟ้า รายงานแรงดึงเป็นส่วนหนึ่งของแพ็คเกจ PPAP ไม่ใช่เอกสารเสริม
คำถามที่ 4: คุณจะควบคุมความหนาของการชุบบนหางปลาได้อย่างไร?
ตอบ: เราตรวจสอบความหนาของการชุบด้วย XRF ในทุกชุด—ดีบุกขนาด 5–10μm ก่อนการผลิต เราจะย้ำหางปลาตัวอย่างและตัดขวางเพื่อยืนยันว่าการชุบไม่แตกร้าวที่ส่วนโค้งงอของหางปลา การชุบที่มีรอยแตกร้าวหนาเกินไป ผอมเกินไปก็ทะลุได้ สำหรับหางปลาทองเหลือง การชุบเป็นส่วนหนึ่งของกระบวนการย้ำไม่ใช่การตกแต่งเพื่อความสวยงาม นอกจากนี้เรายังนำเสนอการชุบแบบม้วนต่อม้วนเพื่อความหนาสม่ำเสมอและไม่มีความเสียหายในการจัดการ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง

X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว