

การปั๊มโลหะแบบดึงลึก
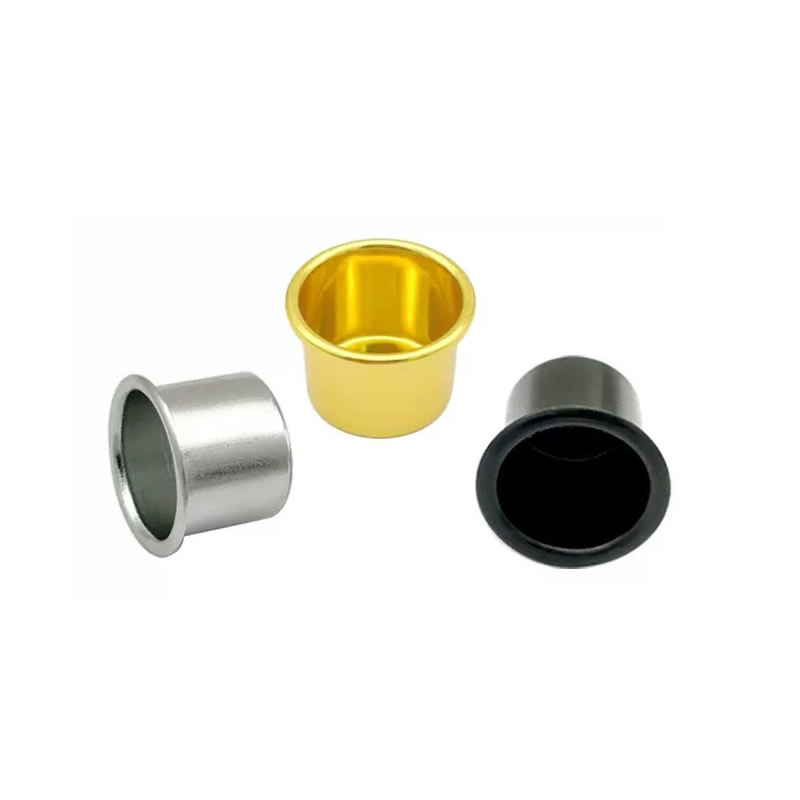
ส่วนที่ดึงลึกออกมาจะล้มเหลวด้วยวิธีใดวิธีหนึ่งจากสองวิธี ได้แก่ หน้าแปลนเกิดรอยยับ หรือการฉีกขาดของแก้มยาง ทั้งสองถูกควบคุมโดยตัวแปรสามตัวที่เหมือนกัน ได้แก่ แรงจับยึดเปล่า รัศมีแม่พิมพ์ และการหล่อลื่น Nuote Metals ผลิตการปั๊มโลหะแบบดึงลึกในประเทศจีน โดยมีตัวแปรเหล่านี้จับคู่กับวัสดุแต่ละชนิดและขั้นตอนการดึง ถ้วย เปลือก และตัวเรือนที่มีความหนาตั้งแต่ 0.1 มม. ถึง 6.0 มม. เอกสาร PPAP
ส่งคำถาม
รายละเอียดสินค้า
ส่วนที่ดึงออกมาลึกจะล้มเหลวด้วยวิธีใดวิธีหนึ่งจากสองวิธี หน้าแปลนเกิดรอยยับ—วัสดุจะหักเนื่องจากที่ยึดเปล่าไม่ได้ยึดให้แบน หรือการฉีกขาดของแก้มยาง เนื่องจากวัสดุยืดเกินขีดจำกัดการขึ้นรูปเนื่องจากแรงเจาะสูงเกินไปและรัศมีแม่พิมพ์แหลมเกินไป รอยย่นและการฉีกขาดเป็นความล้มเหลวที่ตรงกันข้าม ประการหนึ่งเกิดจากการควบคุมน้อยเกินไป และอีกประการหนึ่งเกิดจากแรงมากเกินไป
การปั๊มโลหะแบบดึงลึกเป็นกระบวนการในการปรับสมดุลของความล้มเหลวทั้งสองนี้ โดยยึดหน้าแปลนให้แบนพอที่จะป้องกันการย่น ขณะเดียวกันก็ปล่อยให้วัสดุไหลเข้าไปในแม่พิมพ์โดยไม่ทำให้ผนังฉีก ความสมดุลถูกควบคุมโดยตัวแปรสามตัว ได้แก่ แรงจับยึดเปล่า รัศมีแม่พิมพ์ และการหล่อลื่น เมื่อทั้งสามอย่างเข้ากันกับวัสดุและขั้นตอนการดึง ชิ้นส่วนจะดึงออกมาได้อย่างหมดจด เมื่อมีข้อผิดพลาด ชิ้นส่วนจะล้มเหลว—และโหมดความล้มเหลวจะบอกคุณว่าตัวแปรใดที่ต้องเปลี่ยน
ที่ Nuote Metals เราผลิตชิ้นส่วนโลหะที่ดึงขึ้นรูปลึกด้วยแรงยึดเปล่า รัศมีแม่พิมพ์ และการหล่อลื่นที่ตรงกับวัสดุแต่ละชนิดและขั้นตอนการดึง บทความนี้ครอบคลุมถึงโหมดความล้มเหลวสองโหมด ตัวแปรสามตัว และสิ่งที่ต้องตรวจสอบก่อนยอมรับส่วนที่วาดลึก

รอยย่นกับการฉีกขาด – วิธีอ่านความล้มเหลว
โหมดความล้มเหลวจะบอกคุณว่าตัวแปรใดผิด หน้าแปลนยับและผนังแก้มฉีกขาดไม่ใช่ปัญหาเดียวกัน และการแก้ไขก็ไม่เหมือนกัน
| โหมดความล้มเหลว | มันปรากฏที่ไหน | สาเหตุที่แท้จริง | สิ่งที่ต้องปรับ |
|---|---|---|---|
| รอยย่นของหน้าแปลน | ขอบด้านนอก ระหว่างตัวยึดเปล่าและแม่พิมพ์ | แรงยึดที่ว่างเปล่าต่ำเกินไปหรือสูงเกินไป | ปรับแรงยึดช่องว่างให้ตรงกับพื้นที่งาน |
| แก้มยางฉีกขาด | เจาะจมูกมุมล่าง | รัศมีแม่พิมพ์คมเกินไป แรงเสียดทานสูงเกินไป | เพิ่มรัศมีแม่พิมพ์ ปรับปรุงการหล่อลื่น |
| ผนังบางลง | เจาะจมูก แก้มยาง | อัตราส่วนการวาดรุนแรงเกินไปสำหรับวัสดุ | ลดอัตราการจั่วต่อสเตจ |
| เปลือกส้ม | พื้นผิวแก้มยาง | โครงสร้างเม็ดหยาบ อบอ่อนไม่เพียงพอ | ตรวจสอบขนาดเกรนของวัสดุ อบอ่อนก่อนวาด |
การย่นของหน้าแปลนเกิดขึ้นเมื่อตัวยึดเปล่าไม่สามารถควบคุมหน้าแปลนได้ ใช้แรงน้อยเกินไป วัสดุจะหักงอ ใช้แรงมากเกินไป วัสดุไม่สามารถไหลได้ และแก้มยางฉีกขาดในการดึงครั้งถัดไป แรงต้องคู่กับเวที
การฉีกขาดของแก้มยางเกิดขึ้นที่จมูกหมัด ซึ่งเป็นจุดที่ทำให้เกิดความเครียดสูงสุด สาเหตุคือรัศมีแม่พิมพ์คม แรงเสียดทานสูง หรืออัตราส่วนการดึงที่รุนแรง การแก้ไขไม่ใช่แรงยึดที่ว่างเปล่าอีกต่อไป ซึ่งจะทำให้การฉีกขาดแย่ลง
ผนังบางเป็นเหตุให้เกิดการฉีกขาด ผนังบางก่อนที่จะฉีกขาด หากความหนาของผนังที่ปลายเจาะลดลงต่ำกว่า 80% ของความหนาเปล่า ชิ้นส่วนนั้นจะตกอยู่ในความเสี่ยงในขั้นตอนการดึงครั้งต่อไป
สำหรับชิ้นส่วนเหล่านี้ โหมดความล้มเหลวคือการวินิจฉัย ซึ่งจะบอกคุณว่าตัวแปรใดที่ต้องเปลี่ยนแปลง ซัพพลายเออร์ที่เพิ่มแรงยึดเปล่าเพื่อแก้ไขการฉีกขาดจะทำให้การฉีกขาดแย่ลง ซัพพลายเออร์ที่ลดแรงในการแก้ไขริ้วรอยจะทำให้ริ้วรอยแย่ลง
ตัวแปร 1 – แรงยึดที่ว่างเปล่า: การควบคุมริ้วรอย
ตัวยึดเปล่าจะยึดหน้าแปลนให้เรียบในขณะที่หมัดดันวัสดุเข้าไปในแม่พิมพ์ แรงต้องสูงพอที่จะป้องกันการยับ แต่ต่ำพอที่จะให้วัสดุไหลเข้าด้านในโดยไม่ฉีกขาด
แรงยึดเปล่าเปลี่ยนแปลงไปอย่างไรตามวัสดุและระยะ:
- การดึงครั้งแรก – แรงสูงสุด – หน้าแปลนมีขนาดใหญ่ที่สุดและมีแนวโน้มที่จะเกิดรอยยับมากที่สุด
- การดึงครั้งที่สอง – แรงที่ต่ำกว่า – หน้าแปลนมีขนาดเล็กลง และวัสดุผ่านการชุบแข็งแล้ว
- เหล็กกล้าไร้สนิม – แรงสูงกว่าเหล็กกล้าคาร์บอน – งานสแตนเลสแข็งตัวเร็วกว่าและต้านทานการไหล
- อะลูมิเนียม – แรงต่ำกว่าเหล็ก – อะลูมิเนียมไหลได้ง่ายกว่าและมีรอยยับน้อยกว่า
เราควบคุมมันอย่างไร:
- เบาะรองนั่งไฮดรอลิกเปล่าพร้อมระบบควบคุมแรงกด ไม่ใช่สปริงแบบกลไก
- แรงที่ตั้งไว้ต่อระยะการวาด—ไม่ใช่การตั้งค่าเดียวสำหรับทั้งลำดับ
- การตรวจสอบแรงในแม่พิมพ์—โหลดเซลล์ตรวจจับการเปลี่ยนแปลงของแรงและส่งสัญญาณให้กดปรับ
ในการดำเนินการนี้ แรงยึดเปล่าไม่ใช่ตัวเลขเดียว แต่เป็นโปรไฟล์ที่เปลี่ยนแปลงไปตามขั้นตอนการดึงและวัสดุ
ตัวแปร 2 – รัศมีแม่พิมพ์: การควบคุมการฉีกขาด
รัศมีแม่พิมพ์คือความโค้งที่วัสดุไหลผ่านขณะเข้าสู่แม่พิมพ์ รัศมีแหลมคมจะเน้นที่ความเครียด โดยวัสดุจะยืดออกมากขึ้นที่รัศมีนั้น และผนังด้านข้างจะฉีกขาดเมื่อจมูกเจาะ รัศมีที่ใหญ่ขึ้นจะกระจายความเครียด
รัศมีแม่พิมพ์ขั้นต่ำตามวัสดุ:
- เหล็กกล้าคาร์บอน – ≥6×ความหนาของวัสดุ
- สแตนเลส – ≥8×ความหนาของวัสดุ
- อลูมิเนียม – ≥4×ความหนาของวัสดุ
- ทองแดง – ≥5×ความหนาของวัสดุ
เราควบคุมมันอย่างไร:
- รัศมีแม่พิมพ์ที่ระบุตามวัสดุและความหนา ไม่ใช่ค่ามาตรฐานสำหรับทุกชิ้นส่วน
- เม็ดมีดแบบเปลี่ยนได้—สามารถเพิ่มรัศมีได้โดยไม่ต้องสร้างแม่พิมพ์ใหม่ทั้งหมด หากการทดสอบครั้งแรกฉีกขาด
- รัศมีขัดเงาเป็น Ra 0.2μm—รัศมีหยาบจะเพิ่มการเสียดสีและความเสี่ยงต่อการฉีกขาด
สำหรับการวาดลึก รัศมีแม่พิมพ์ไม่ใช่รายละเอียด แต่เป็นความแตกต่างระหว่างส่วนที่ดึงและส่วนที่ฉีกขาด
ตัวแปร 3 – การหล่อลื่น: การควบคุมแรงเสียดทาน
แรงเสียดทานระหว่างช่องว่างกับแม่พิมพ์จะควบคุมความง่ายในการไหลของวัสดุ แรงเสียดทานมากเกินไป - วัสดุต้านทานการไหล แรงเจาะเพิ่มขึ้น และผนังฉีกขาด แรงเสียดทานน้อยเกินไป วัสดุไหลง่ายเกินไป และตัวจับยึดเปล่าไม่สามารถควบคุมหน้าแปลนได้
น้ำมันหล่อลื่นตามวัสดุ:
- เหล็กกล้าคาร์บอน – สารหล่อลื่นสำหรับเขียนแบบสูตรน้ำหรือน้ำมันมาตรฐาน
- เหล็กกล้าไร้สนิม – สารหล่อลื่นที่มีความแข็งแรงของฟิล์มสูง – ไม่เป็นสนิมหากฟิล์มแตก
- อลูมิเนียม – สารหล่อลื่นสูตรน้ำ—น้ำมันสามารถทำให้พื้นผิวเกิดรอยเปื้อนก่อนทำการอโนไดซ์
- ทองแดง – สารหล่อลื่นความหนืดสูง – ทองแดงเป็นน้ำดีได้ง่ายและต้องใช้ฟิล์มที่ค้างอยู่ในช่องว่าง
เราควบคุมมันอย่างไร:
- น้ำมันหล่อลื่นที่เข้ากันกับวัสดุ ไม่ใช่น้ำมันหล่อลื่นชนิดเดียวสำหรับโลหะทุกชนิด
- ควบคุมความหนาของฟิล์มได้—ฟิล์มสม่ำเสมอ ไม่ท่วม
- การทำความสะอาดก่อนการหลอม—สารหล่อลื่นที่ตกค้างอาจทำให้เกิดคาร์บอนในเตาเผาและส่งผลต่อการดึงครั้งถัดไป
ตัวอย่างจริง – ตัวเรือนสเตนเลสดึงลึก 304 พร้อมรอยยับที่หน้าแปลน
ผู้ผลิตปั๊มสัญชาติเยอรมันต้องการตัวเรือนสเตนเลส 304 ที่มีผนังหนา 1.5 มม. ความลึกในการดึง 45 มม. และหน้าแปลนไม่มีรอยยับ ซัพพลายเออร์รายก่อนของพวกเขาดึงตัวเรือนออกเป็นสองขั้นตอน—หน้าแปลนมีรอยยับในการดึงครั้งแรก และซัพพลายเออร์เพิ่มแรงยึดเปล่าเพื่อซ่อม ริ้วรอยหายไป แต่แก้มยางฉีกที่จมูกหมัดในการวาดครั้งที่สอง
สิ่งที่เราทำแตกต่างออกไป:
- ลดแรงยึดเปล่าในการดึงครั้งแรก รอยยับเกิดจากแรงมากเกินไป ไม่ใช่น้อยเกินไป แรงบีบอัดหน้าแปลนและจำกัดการไหล
- เพิ่มรัศมีแม่พิมพ์จาก 6× เป็น 9× ความหนาของวัสดุ—รัศมีที่คมชัดยิ่งขึ้นคือการเน้นไปที่ความเครียดที่ปลายเจาะ
- เปลี่ยนไปใช้สารหล่อลื่นที่มีฟิล์มแรงสูงสำหรับสเตนเลส น้ำมันหล่อลื่นมาตรฐานจะพังภายใต้แรงดันดึง
- เพิ่มการอบอ่อนระดับกลางระหว่างการดึง—ฟื้นฟูความเหนียวก่อนการดึงครั้งที่สอง
- จัดส่งไปแล้ว 180,000 ชิ้น ไร้ริ้วรอยและไร้รอยฉีกขาด ลูกค้าปรับการตรวจสอบขาเข้าเป็นตัวอย่าง 5 ชิ้นต่อล็อต ข้อมูล CMM และความเรียบของเราได้รับการยอมรับว่าเป็นบันทึกคุณภาพ
นี่คือสิ่งที่การปั๊มโลหะแบบดึงลึกควรส่งมอบ:ไม่ใช่แค่ถ้วยที่วัดได้อย่างถูกต้อง แต่ยังเป็นส่วนที่หน้าแปลนแบนและผนังด้านข้างไม่เสียหาย เนื่องจากตัวแปรทั้งสามถูกจับคู่กับวัสดุและขั้นตอนการดึง ไม่ได้ปรับโดยการลองผิดลองถูก
การอ้างอิงมาตรฐาน:อัตราส่วนการวาดและรัศมีแม่พิมพ์เป็นไปตาม DIN 8584 (มาตรฐานกระบวนการวาดแบบลึก) และ ISO 2768-mK เว้นแต่จะระบุคำอธิบายที่เข้มงวดกว่านี้ อุปกรณ์กด: เครื่องอัดเซอร์โว Aida และ Schuler ตั้งแต่ 100 ถึง 600 ตัน
คำถามที่พบบ่อย
คำถามที่ 1: ทำไมหน้าแปลนถึงเกิดรอยยับในการปั๊มโลหะแบบดึงลึก?
ตอบ: การย่นของหน้าแปลนเกิดขึ้นเมื่อแรงยึดเปล่าไม่ตรงกับขั้นตอนการดึง ใช้แรงน้อยเกินไป วัสดุจะหักงอ ใช้แรงมากเกินไป วัสดุไม่สามารถไหลได้ และแก้มยางฉีกขาดในการดึงครั้งถัดไป หากแรงที่เพิ่มขึ้นทำให้เกิดการฉีกขาด ปัญหาที่แท้จริงคือรัศมีแม่พิมพ์หรือการหล่อลื่น ไม่ใช่ตัวจับยึดเปล่า สำหรับการปั๊มโลหะที่ดึงลึก การย่นและการฉีกขาดถือเป็นความล้มเหลวที่ตรงข้ามกัน การแก้ไขประการหนึ่งอาจทำให้เกิดอีกสาเหตุหนึ่งได้หากวินิจฉัยสาเหตุที่แท้จริงผิด
คำถามที่ 2: ทำไมแก้มยางถึงฉีกบริเวณจมูกเจาะ?
ตอบ: การฉีกขาดของแก้มยางเกิดขึ้นที่จุดที่ตึงมากที่สุด สาเหตุคือ: รัศมีแม่พิมพ์คมเกินไป การหล่อลื่นไม่เพียงพอ อัตราส่วนการดึงรุนแรงเกินไป หรือวัสดุอบอ่อนไม่เพียงพอ การแก้ไขไม่ใช่แรงยึดที่ว่างเปล่าอีกต่อไป ซึ่งจะทำให้การฉีกขาดแย่ลง การแก้ไขคือรัศมีแม่พิมพ์ที่ใหญ่ขึ้น การหล่อลื่นที่ดีขึ้น อัตราส่วนการดึงที่ต่ำกว่า หรือการอบอ่อนเพิ่มเติม ตำแหน่งการฉีกขาดจะบอกคุณว่าตัวแปรใดผิดปกติ ที่จมูกเจาะคือความเครียด ที่รัศมีแม่พิมพ์จะเป็นแรงเสียดทาน
คำถามที่ 3: อะไรเป็นตัวผลักดันต้นทุนของชิ้นส่วนโลหะที่ดึงลึก
ตอบ: ปัจจัยสามประการ: จำนวนขั้นตอนการดึง รอบการหลอม และความซับซ้อนของแม่พิมพ์ ชิ้นส่วนที่ต้องใช้การดึงสามครั้งและการหลอมสองครั้งมีค่าใช้จ่ายมากกว่าส่วนที่ต้องใช้การดึงหนึ่งครั้ง—เวลาในการกด เวลาการหลอม และการจัดการระหว่างขั้นตอนจะเพิ่มต้นทุน รัศมีแม่พิมพ์และเบาะรองจับเปล่าทำให้ต้นทุนเครื่องมือเพิ่มขึ้น โดยเบาะไฮดรอลิกมีราคาแพงกว่าสปริงเชิงกล เราแจกแจงรายละเอียดต้นทุนพร้อมกับใบเสนอราคา ซึ่งแสดงว่าขั้นตอนใดที่ขับเคลื่อนราคา
Q4: ปริมาณการสั่งซื้อขั้นต่ำสำหรับชิ้นส่วนโลหะที่ดึงลึกคือเท่าไร?
ตอบ: สำหรับแม่พิมพ์ขึ้นรูปลึกใหม่ โดยปกติแล้วการสั่งซื้อขั้นต่ำจะอยู่ที่ 30,000 ชิ้น ซึ่งหากต่ำกว่านั้น ต้นทุนเครื่องมือจะมีความสำคัญกว่า สำหรับการสร้างต้นแบบหรือการวิ่งในปริมาณน้อย เราสามารถผลิตชิ้นส่วนโดยใช้ขั้นตอนเดียวหรือโดยการปั่น - ขั้นต่ำ 1,000 ชิ้น สำหรับชิ้นส่วนที่อยู่ในการผลิตแล้ว การสั่งซื้อซ้ำอาจต่ำได้ถึง 10,000 ชิ้น เราตรวจสอบปริมาตรและอัตราส่วนการดึงก่อนที่จะแนะนำแนวทางการใช้เครื่องมือที่เหมาะสม
คำถามที่ 5: เมื่อใดที่การวาดแบบลึกไม่ใช่กระบวนการที่ถูกต้อง?
ตอบ: การขึ้นรูปลึกไม่ใช่ตัวเลือกที่ถูกต้อง เมื่อ: (1) ความลึกของการดึงน้อยกว่า 0.5× เส้นผ่านศูนย์กลาง การปั๊มมาตรฐานที่มีส่วนเว้าขึ้นรูปจะมีราคาถูกกว่า; (2) ปริมาณต่ำกว่า 5,000 ชิ้น ไม่สามารถตัดจำหน่ายต้นทุนเครื่องมือได้ และการปั่นหรือการตัดเฉือนอาจประหยัดกว่า (3) วัสดุมีความหนาเกินไปเมื่อเทียบกับเส้นผ่านศูนย์กลาง แรงเจาะเกินความสามารถในการกด และจำเป็นต้องขึ้นรูปหรือตัดเฉือนด้วยความร้อน สำหรับการปั๊มโลหะแบบดึงลึก เราจะแจ้งให้คุณทราบเมื่อกระบวนการไม่เหมาะสม ก่อนที่คุณจะลงทุนในเครื่องมือ
คำถามที่ 6: คุณสามารถให้ข้อเสนอแนะ DFM ก่อนสั่งซื้อได้หรือไม่
ก. ใช่. ส่งแบบพร้อมวัสดุ ความหนา ความลึกในการวาด และข้อกำหนดของหน้าแปลนมาให้เรา ทีมวิศวกรของเราจะคำนวณอัตราส่วนการดึง ตรวจสอบรัศมีแม่พิมพ์เทียบกับวัสดุ และยืนยันว่าสามารถดึงชิ้นส่วนตามจำนวนขั้นตอนที่คุณคาดหวังได้หรือไม่ หรือจำเป็นต้องการอบอ่อนเพิ่มเติมหรือช่องว่างที่มากขึ้นหรือไม่ สำหรับความลึกในการดึงที่มากกว่า 1.5 เท่าของเส้นผ่านศูนย์กลาง เราอาจแนะนำแถบทดสอบหรือบทความแรกก่อนที่จะตัดสินใจใช้เครื่องมือการผลิต
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง

X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว