สินค้า
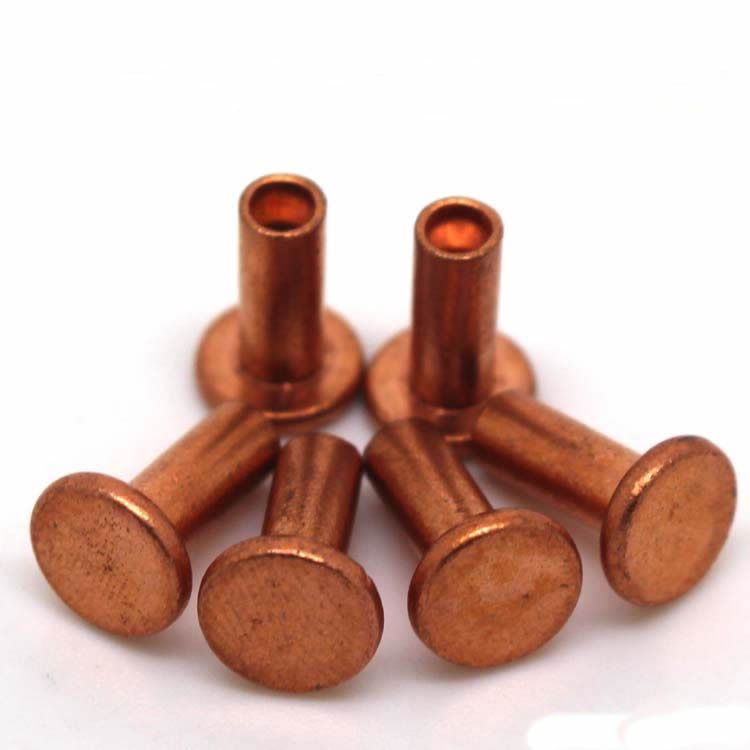
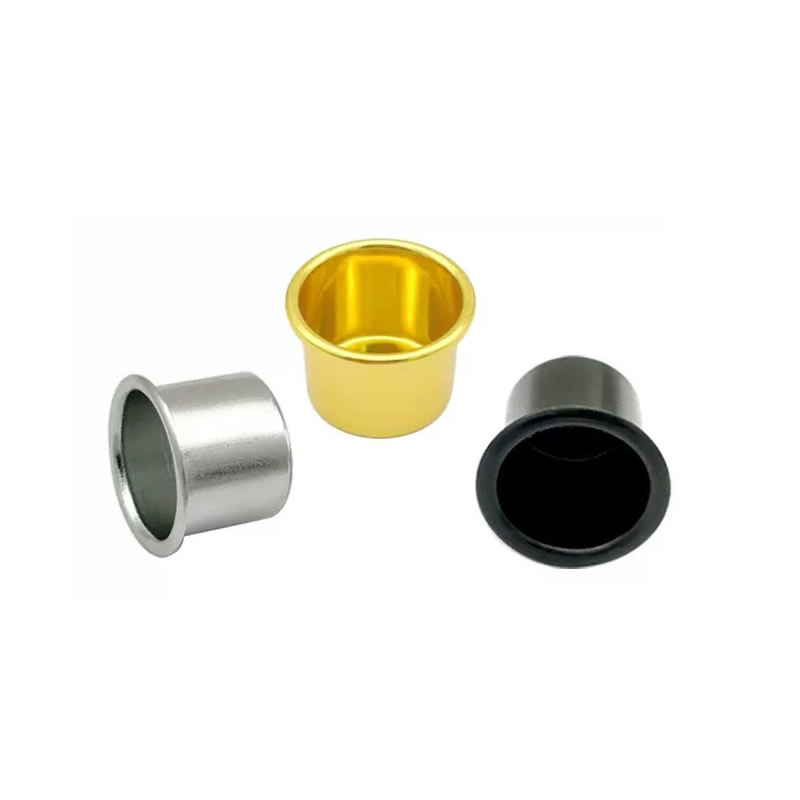
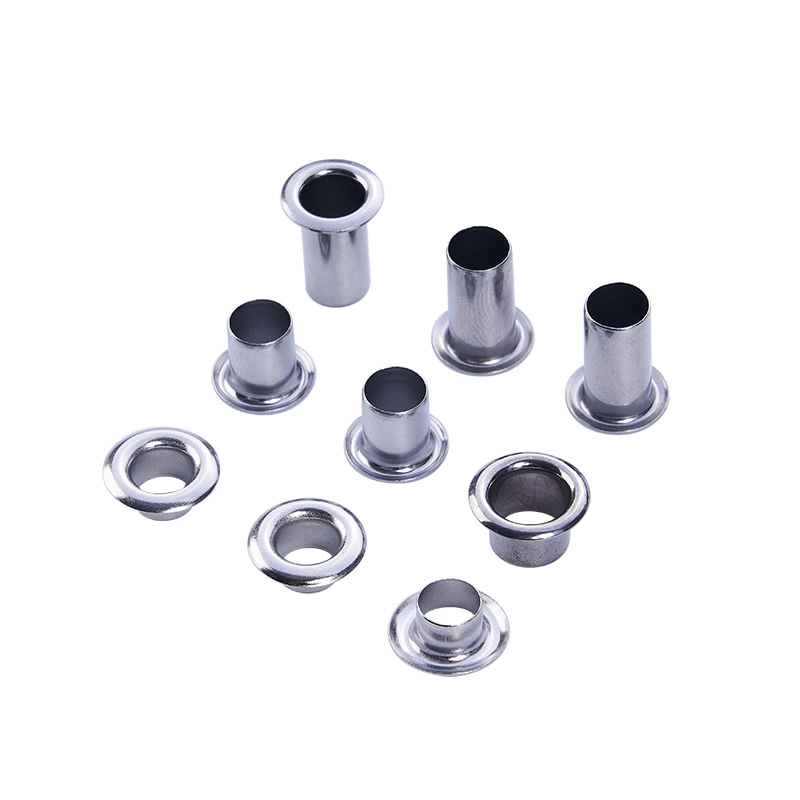
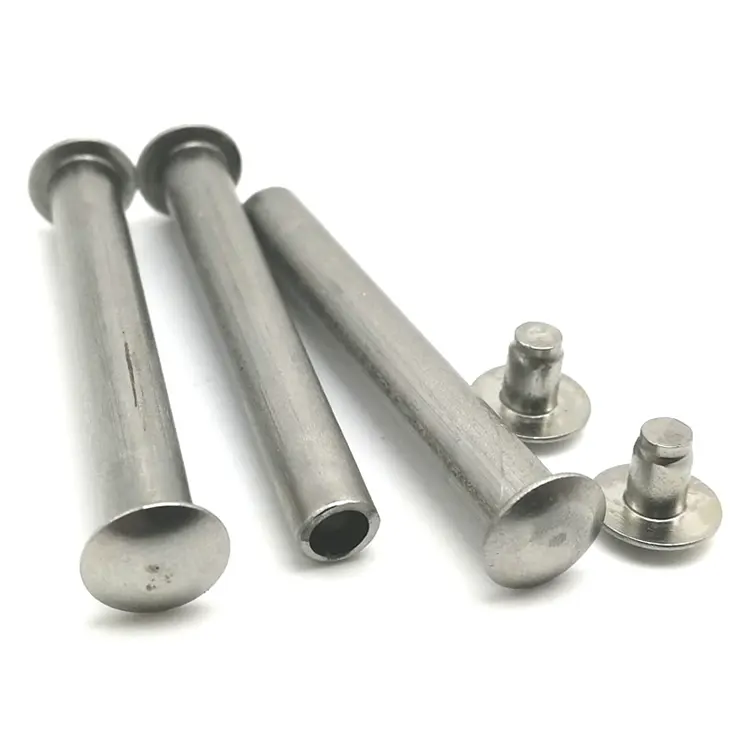
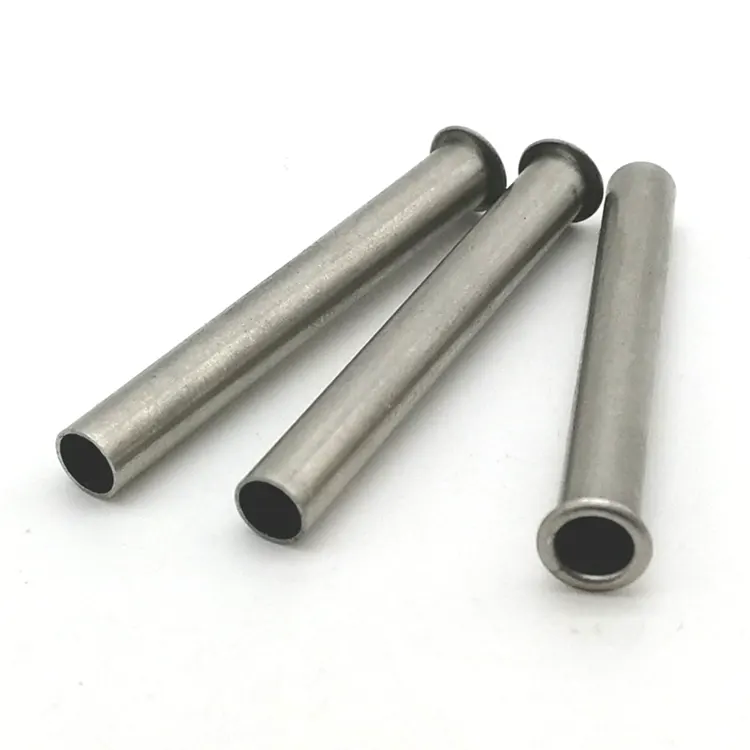
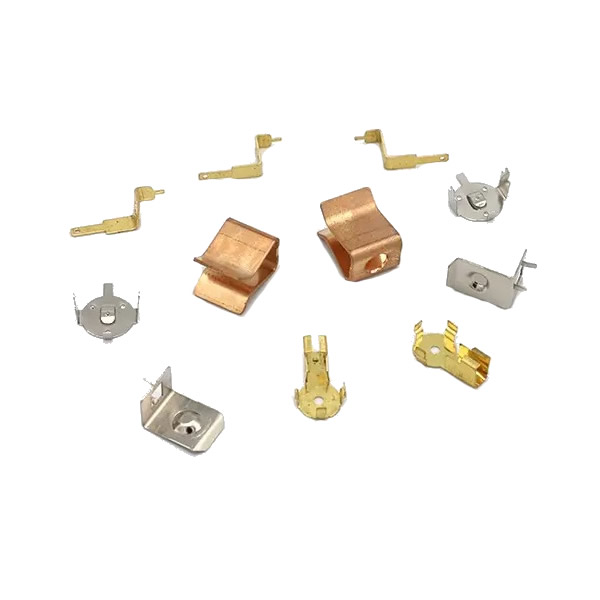
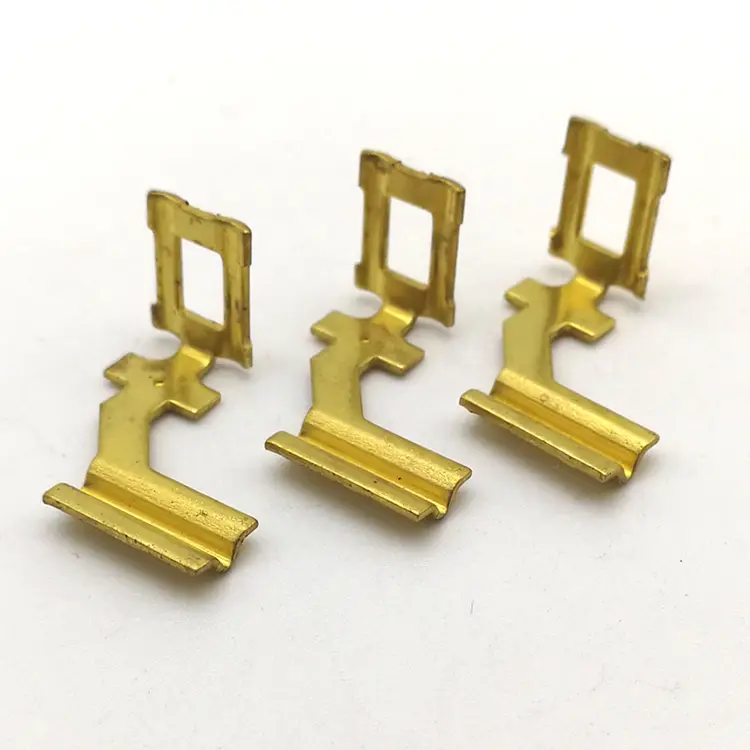
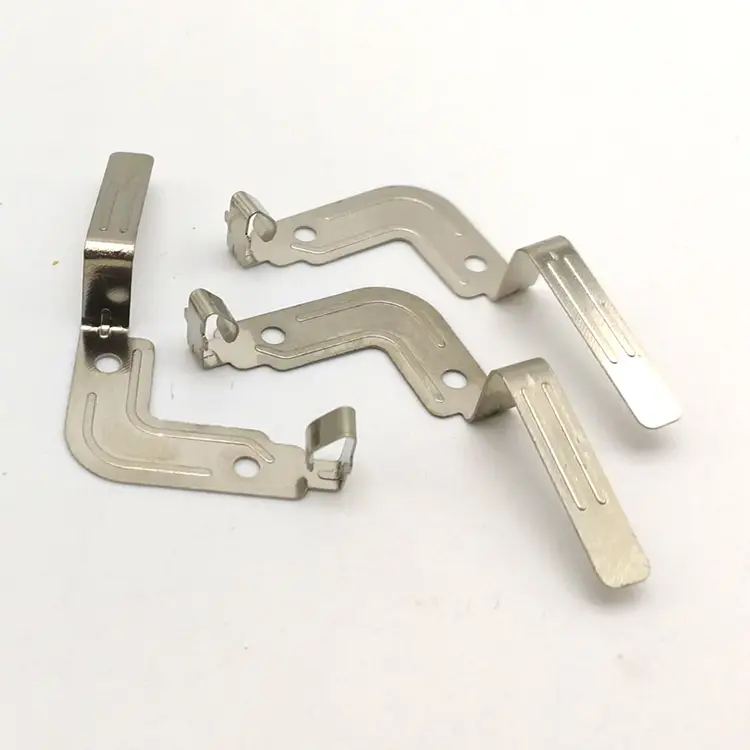
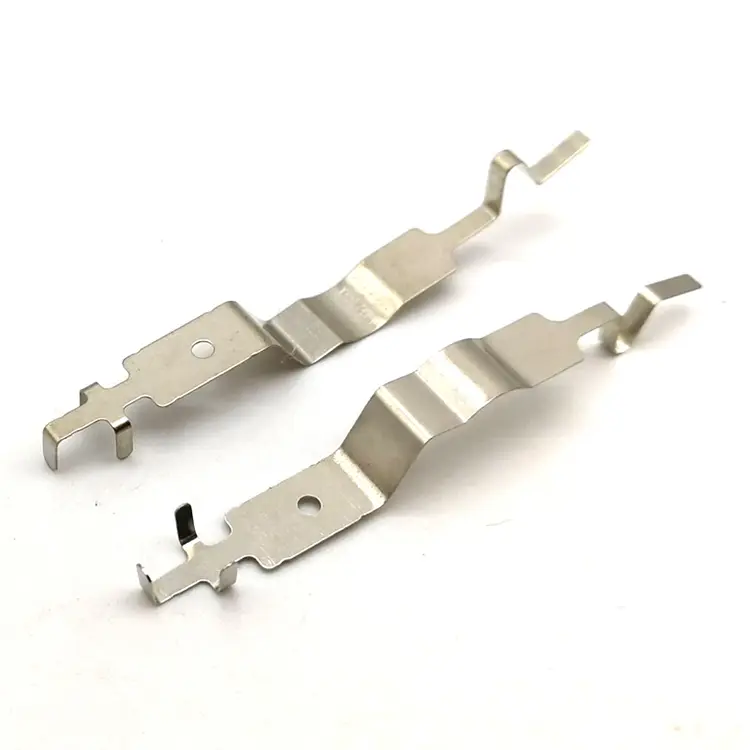
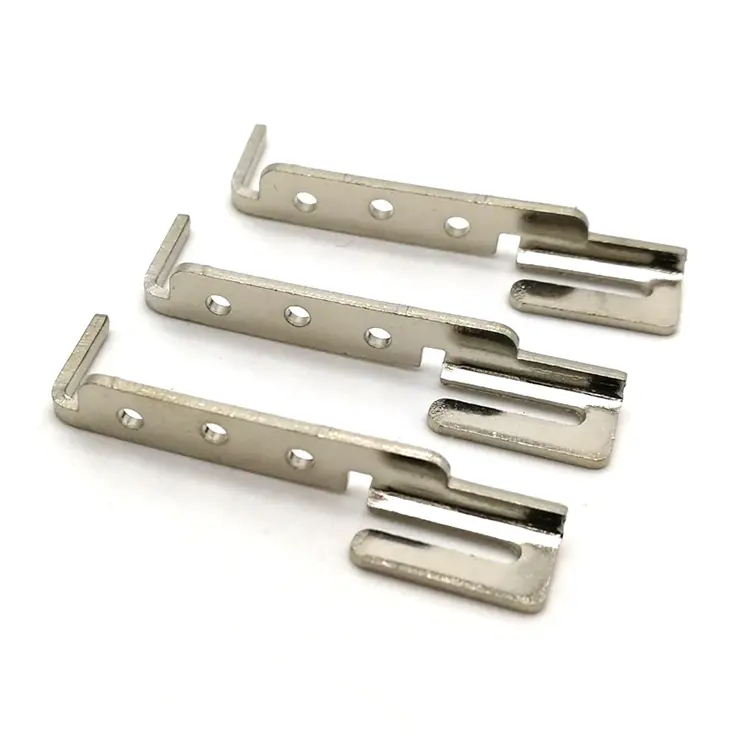
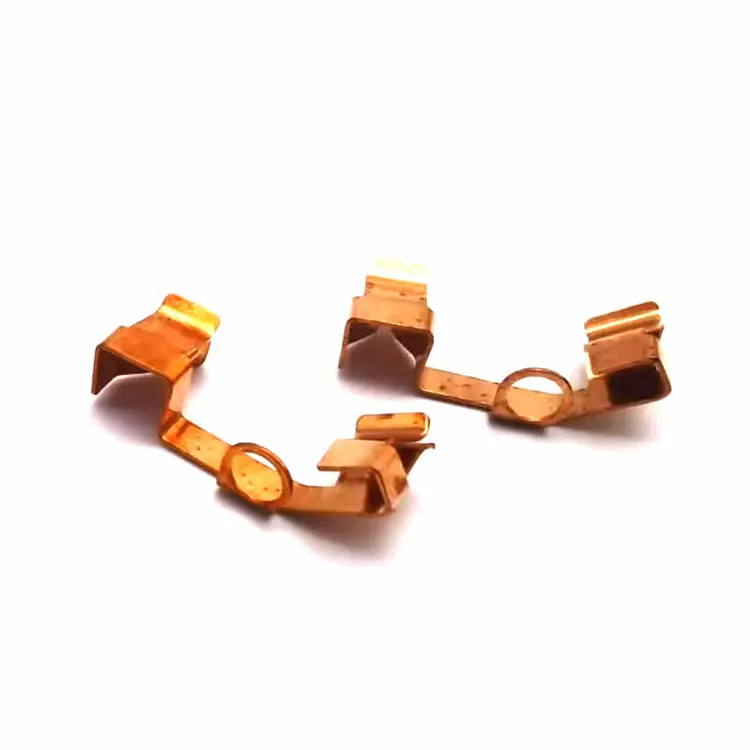
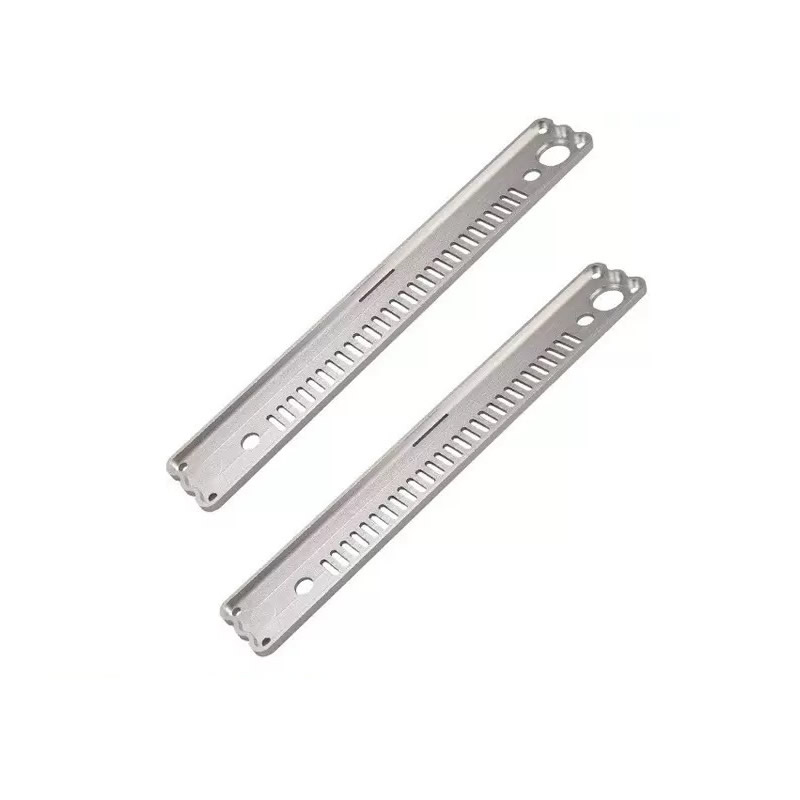
ชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ
แม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำมีราคาสามเท่าของแม่พิมพ์มาตรฐาน เนื่องจากแม่พิมพ์ได้รับการตัดเฉือนโดยใช้ค่าพิกัดความเผื่อของชิ้นส่วนเพียงเล็กน้อย ไม่ใช่ตามพิกัดความเผื่อของตัวมันเอง Nuote Metals ผลิตชิ้นส่วนปั๊มโลหะที่มีความแม่นยำในประเทศจีนด้วยแม่พิมพ์ EDM แบบลวดช้า (±0.003 มม.) การเจาะแบบกราวด์ประสาน และแท่นอัดที่ได้รับการตรวจสอบความขนานของสไลเดอร์ก่อนดำเนินการผลิตทุกครั้ง ±0.02 มม. สำหรับคุณสมบัติที่สำคัญ เอกสาร PPAP และ Cpk
ส่งคำถาม
รายละเอียดสินค้า
แม่พิมพ์ปั๊มมาตรฐานจะถูกตัดเฉือนตามพิกัดความเผื่อของชิ้นส่วน หากแบบเขียนระบุว่า ±0.05 มม. แม่พิมพ์จะถูกสร้างขึ้นเป็น ±0.05 มม. แม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำจะถูกตัดเฉือนด้วยเศษส่วนของความทนทานต่อชิ้นส่วน หากแบบร่างระบุว่า ±0.02 มม. แม่พิมพ์จะถูกสร้างขึ้นเป็น ±0.005 มม. แม่พิมพ์มีค่าใช้จ่ายมากขึ้นเนื่องจากระยะเวลาในการตัดเฉือนนานขึ้น EDM ช้าลง และการตรวจสอบบ่อยขึ้น แต่แม่พิมพ์ทิ้งความทนทานต่อการกด วัสดุ และการสึกหรอของเครื่องมือ ดังนั้นชิ้นส่วนจึงคงความทนทานตลอดทั้งชุด ไม่ใช่แค่ในบทความแรกเท่านั้น
ชิ้นส่วนปั๊มโลหะที่มีความแม่นยำไม่ใช่การปั๊มมาตรฐานและมีแผนการตรวจสอบที่เข้มงวดมากขึ้น เป็นชิ้นส่วนที่ผลิตขึ้นบนระบบเครื่องมือซึ่งความแม่นยำของแม่พิมพ์ ความแม่นยำในการกด และการตรวจสอบภายในแม่พิมพ์ล้วนสอดคล้องกับค่าความคลาดเคลื่อนที่ยอมรับได้ขั้นสุดท้าย แม่พิมพ์ที่ตัดเฉือนขนาด ±0.05 มม. ไม่สามารถสร้างชิ้นส่วนที่มีตำแหน่ง ±0.02 มม. ได้ เนื่องจากข้อผิดพลาดของแม่พิมพ์จะทำให้ค่าเผื่อความคลาดเคลื่อนก่อนการกด
ที่ Nuote Metals เราผลิตชิ้นส่วนปั๊มโลหะที่มีความแม่นยำโดยจับคู่ความแม่นยำของแม่พิมพ์ ความแม่นยำในการกด และการตรวจสอบภายในแม่พิมพ์ บทความนี้ครอบคลุมถึงระบบเครื่องมือ การปรับเปลี่ยนแบบทดลองใช้งาน และสิ่งที่ต้องตรวจสอบก่อนยอมรับการประทับตราที่มีความแม่นยำ
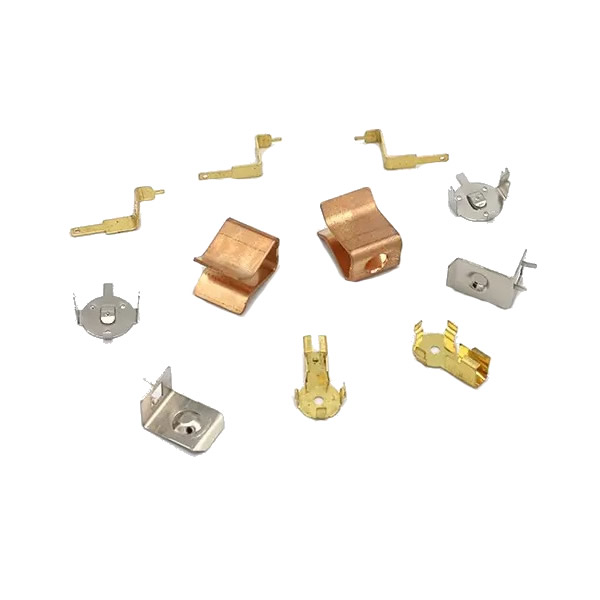
ความแม่นยำของแม่พิมพ์ – EDM แบบลวดช้าและการเจียรแบบประสานงาน
แม่พิมพ์เป็นแหล่งแรกของความแม่นยำ แม่พิมพ์ที่ตัดเฉือน ±0.01 มม. ไม่สามารถสร้างชิ้นส่วนที่มีตำแหน่ง ±0.02 มม. ได้ เนื่องจากข้อผิดพลาดของแม่พิมพ์จะใช้ค่าความคลาดเคลื่อนครึ่งหนึ่งก่อนที่การกดจะเกิดจังหวะเท่ากัน
วิธีที่เราสร้างความแม่นยำนั้นตาย:
- EDM แบบลวดช้า (ซีรีส์ Sodick AQ)สำหรับเม็ดมีดและการเจาะแม่พิมพ์ — ความแม่นยำของตำแหน่ง ±0.003 มม., ผิวสำเร็จ Ra 0.2μm
- ประสานการเจียรสำหรับโปรไฟล์พั้นช์และดาย- ความแม่นยำของโปรไฟล์ ± 0.002 มม. ควบคุมความคมชัดของขอบ
- การควบคุม EDM ลวดแบบวงปิด—ตำแหน่งสายไฟได้รับการแก้ไขแบบเรียลไทม์ ดังนั้นรูปร่างของแม่พิมพ์จึงตรงกับโปรแกรม ไม่ใช่การดริฟท์ของเครื่อง
- การกวาดล้างแม่พิมพ์ตรงกับวัสดุl—คำนวณจากวัสดุและความหนาเฉพาะ ไม่ใช่เปอร์เซ็นต์มาตรฐาน
เหตุใดจึงสำคัญสำหรับชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ:แม่พิมพ์ที่สร้างขึ้นถึง ±0.01 มม. จะเหลือ ±0.01 มม. สำหรับการกดและวัสดุ แม่พิมพ์ที่สร้างขึ้นถึง ±0.003 มม. จะเหลือ ±0.017 มม. ซึ่งเพียงพอที่จะรองรับความทนทานต่อชิ้นส่วน แม้ว่าแรงกดและวัสดุจะแตกต่างกันก็ตาม ความแม่นยำของแม่พิมพ์ไม่ใช่ต้นทุนในการลดให้เหลือน้อยที่สุด แต่เป็นรากฐานของพิกัดความเผื่อ
ความแม่นยำในการกด – สิ่งที่ต้องได้รับการตรวจสอบก่อนดำเนินการผลิตทุกครั้ง
แม่พิมพ์ที่แม่นยำบนแท่นพิมพ์ที่ไม่แม่นยำทำให้เกิดชิ้นส่วนที่ไม่แม่นยำ แท่นพิมพ์ต้องยึดส่วนที่ขนานไว้กับเตียง ทำซ้ำจุดศูนย์กลางด้านล่างทุกครั้งที่เคลื่อน และต้านทานการเติบโตทางความร้อนในระหว่างการผลิต
| กดพารามิเตอร์ | สิ่งที่ส่งผลกระทบ | ข้อกำหนดที่แม่นยำ | เราตรวจสอบอย่างไร |
|---|---|---|---|
| ความเท่าเทียมของตัวเลื่อน | ความเรียบ มุมโค้งงอ | ≤0.02มม. ข้ามเตียง | การจัดตำแหน่ง Hamar Laser ก่อนการผลิต |
| การทำซ้ำจุดตายกลางล่าง | ความหนา ความลึกของเหรียญกษาปณ์ | ≤0.01มม. จากจังหวะต่อจังหวะ | ตัวเข้ารหัสเชิงเส้นบนสไลด์ (± 0.001 มม.) |
| การเจริญเติบโตทางความร้อน | การกวาดล้าง ความสูงของเสี้ยน | ≤0.01มม. นานกว่า 8 ชั่วโมง | เซ็นเซอร์วัดอุณหภูมิบนเฟรม |
| ความแม่นยำในการป้อน | ตำแหน่งรู | ±0.01 มม. ต่อระยะพิทช์ | ฟีดเซอร์โวพร้อมตัวเข้ารหัสเชิงเส้น |
ความเท่าเทียมของตัวเลื่อนกำหนดว่าหมัดเข้าสู่แม่พิมพ์เท่ากันหรือไม่ การกดที่มีความเอียง 0.05 มม. จะทำให้ได้ชิ้นงานที่บางลง 0.05 มม. ด้านหนึ่ง ความเรียบและมุมโค้งงอไม่สามารถตอบสนองความคลาดเคลื่อนได้อย่างแม่นยำ เราตรวจสอบความขนานด้วยระบบการจัดตำแหน่งด้วยเลเซอร์ก่อนการผลิตและหลังการเปลี่ยนแม่พิมพ์
การทำซ้ำจุดตายกลางล่างกำหนดความลึกของเหรียญและความหนาสุดท้าย การกดที่แตกต่างกัน 0.02 มม. ในแต่ละจังหวะจะทำให้ชิ้นงานมีความหนา 0.02 มม. ที่ปลายด้านหนึ่งของชุดมากกว่าอีกด้านหนึ่ง เราตรวจสอบจังหวะด้วยตัวเข้ารหัสเชิงเส้น ไม่ใช่การหยุดเชิงกล
การเจริญเติบโตทางความร้อนเปลี่ยนระยะห่างเมื่อกดอุ่น แท่นพิมพ์ที่ขยายเพิ่มขึ้น 0.02 มม. ตลอดระยะเวลา 8 ชั่วโมง ระยะห่างของแม่พิมพ์จะเปลี่ยน 0.02 มม. และความสูงของเสี้ยนก็เปลี่ยนไปตามไปด้วย เราตรวจสอบอุณหภูมิของเฟรมและปรับระยะห่างของแม่พิมพ์เมื่ออุณหภูมิเกินจุดที่ตั้งไว้
สำหรับชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ เครื่องอัดไม่ใช่สินค้าโภคภัณฑ์ แต่เป็นเครื่องมือที่มีความแม่นยำที่ต้องได้รับการตรวจสอบและติดตาม
การปรับเปลี่ยนช่วงทดลอง – สิ่งที่เราเปลี่ยนแปลงจริง ๆ เมื่อบทความแรกล้มเหลว
แม่พิมพ์ที่มีความแม่นยำไม่ได้สร้างชิ้นส่วนที่มีความแม่นยำในจังหวะแรก ขั้นทดลองคือจุดที่ทำให้เกิดความคลาดเคลื่อนได้ โดยการวัดบทความแรก ระบุแหล่งที่มาของข้อผิดพลาด และปรับแม่พิมพ์หรือแท่นพิมพ์
ลำดับการทดลองโดยทั่วไปสำหรับพิกัดความเผื่อของตำแหน่ง ±0.02 มม.:
- การทดลองครั้งแรก: วัดตำแหน่ง ±0.035มม. ข้อผิดพลาดมีขนาดใหญ่กว่าค่าเผื่อ
- สาเหตุหลัก: เม็ดมีดถูกตัดเฉือนที่ ±0.003 มม. แต่ความขนานของการกดอยู่ที่ 0.03 มม.—การกดทำให้หมัดเอียง
- การปรับ 1: จัดตำแหน่งสไลด์กดด้วยเลเซอร์—ความขนานลดลงเหลือ 0.012 มม.
- การทดลองครั้งที่สอง: วัดตำแหน่ง ±0.025มม. ใกล้เข้ามาแต่ยังขาดความอดทน
- สาเหตุที่แท้จริง: ความยาวการป้อนแตกต่างกันไป 0.008 มม. ต่อระยะพิทช์—ฟีดเซอร์โวไม่ได้ถูกปรับให้เข้ากับมวลของแถบ
- การปรับ 2: ปรับโปรไฟล์ฟีดเซอร์โว—ความแม่นยำในการป้อนได้รับการปรับปรุงเป็น ±0.003 มม.
- การทดลองครั้งที่สาม: วัดตำแหน่ง ±0.015 มม. อยู่ภายในความอดทน
- การผลิต: หมุดวัดแบบ In-die ติดตั้งอยู่ที่สถานีเจาะ เครื่องจะหยุดกดหากตำแหน่งเบี่ยงเบนเกิน 0.015 มม.
สิ่งนี้แสดงให้เห็น: ความแม่นยำไม่ได้อยู่ที่ดายเพียงอย่างเดียว แต่อยู่ที่การทดลองปรับที่จับคู่ดายกับตัวกด และตัวกดกับวัสดุ สำหรับชิ้นส่วนปั๊มขึ้นรูปที่มีความแม่นยำ ขั้นตอนการทดลองไม่ใช่ขั้นตอนที่เป็นทางการ แต่เป็นจุดที่พิกัดความเผื่อเกิดขึ้นได้จริง
การตรวจสอบภายในแม่พิมพ์ – การวัดชิ้นส่วนก่อนที่จะถูกตัดออก
ไม่สามารถตรวจสอบการปั๊มที่แม่นยำได้หลังจากข้อเท็จจริงแล้ว เมื่อถึงเวลาที่มีการวัดชิ้นส่วน แม่พิมพ์ได้ผลิตชิ้นส่วนไปแล้วนับพันชิ้น การตรวจสอบจะต้องเกิดขึ้นในแม่พิมพ์ก่อนที่ชิ้นส่วนจะถูกตัดออก
สิ่งที่เราใช้ในตาย:
- หมุดวัดในตัว – หมุดยึดเข้ากับรูที่เจาะที่สถานีที่กำหนด หากรูอยู่นอกตำแหน่ง หมุดจะไม่เข้าไป และระบบจะหยุดกด
- การตรวจสอบน้ำหนัก – เซ็นเซอร์โหลดบนแม่พิมพ์ตรวจจับชิ้นส่วนที่ขาดหายไป ช่องว่างสองเท่า หรือหมัดที่สึกหรอ กดหยุดก่อนที่แม่พิมพ์จะเสียหาย
- การตรวจสอบด้วยการมองเห็นที่สถานีสุดท้าย – กล้องจะวัดคุณสมบัติที่สำคัญก่อนที่ชิ้นส่วนจะตก ชิ้นส่วนที่ไม่ตรงตามข้อกำหนดจะถูกปฏิเสธโดยการระเบิดทางอากาศ
เหตุใดการตรวจสอบด้วยแม่พิมพ์จึงมีความสำคัญสำหรับชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ: ที่ 200–600 จังหวะต่อนาที เหตุการณ์การสึกหรอของเครื่องมือสามารถผลิตชิ้นส่วนที่ไม่ตรงตามข้อกำหนดได้หลายร้อยชิ้นก่อนที่จะวัดตัวอย่างถัดไป การตรวจสอบความถูกต้องในแม่พิมพ์จะตรวจจับการดริฟท์ที่จังหวะที่เกิดขึ้น ไม่ใช่ที่จุดสิ้นสุดของแบทช์
ตัวอย่างจริง – คลิปผ่าตัดสเตนเลส 0.5 มม. ตำแหน่ง ±0.02 มม
ผู้ผลิตอุปกรณ์การแพทย์ในสหรัฐฯ ต้องการคลิปผ่าตัดสเตนเลสขนาด 0.5 มม. ที่มีตำแหน่งรู ±0.02 มม. ความเรียบ 0.03 มม. และขีดจำกัดเสี้ยน 0.02 มม. ซัพพลายเออร์รายเดิมของพวกเขาตัดเฉือนแม่พิมพ์เป็น ±0.02 มม. และรันบนแท่นพิมพ์มาตรฐาน ตำแหน่งเปลี่ยนแปลงไป ±0.04 มม. และ 8% ของชิ้นส่วนล้มเหลวในการประกอบ
สิ่งที่เราทำแตกต่างออกไป:
- กลึงเม็ดมีดแม่พิมพ์ใหม่ด้วย EDM แบบลวดช้า—ความแม่นยำของตำแหน่ง ±0.003 มม.
- จัดตำแหน่งแท่นพิมพ์ด้วยเลเซอร์ก่อนการผลิต—แถบเลื่อนขนานกัน 0.015 มม. ทั่วทั้งเตียง
- ปรับฟีดเซอร์โวไปที่แถบสแตนเลส 0.5 มม.—ความแม่นยำในการป้อน ±0.003 มม.
- ติดตั้งหมุดวัดแบบ in-die ที่จุดเจาะ เครื่องจะหยุดกดเมื่อตำแหน่งลอยเกิน 0.015 มม.
- ตรวจสอบความสูงของเสี้ยนด้วยเครื่องเปรียบเทียบเชิงแสงทุกๆ 200 ชิ้น — 0.015 มม. หรือดีกว่า
- ข้อจำกัด: วิธีการนี้ได้รับการตรวจสอบความถูกต้องสำหรับความหนาของวัสดุ ≥0.3มม. สำหรับเกจที่บางกว่า แถบจะเบนไปใต้แรงพินเกจ และการตรวจสอบในดายจะไม่น่าเชื่อถือ ชิ้นส่วนเหล่านั้นจำเป็นต้องมีการตรวจสอบด้วยแสงที่ทางออก ไม่ใช่ในดายเกจ
- จัดส่งไปแล้ว 1.2 ล้านชิ้นโดยไม่มีความล้มเหลวในการประกอบ ลูกค้ายกเลิกการตรวจสอบตำแหน่งและความเรียบที่เข้ามา
นี่คือสิ่งที่ชิ้นส่วนปั๊มโลหะที่มีความแม่นยำควรส่งมอบ ไม่ใช่แค่ชิ้นส่วนที่วัดอย่างถูกต้องในบทความแรก แต่ยังเป็นชิ้นส่วนที่รักษาความทนทานต่อแบตช์ด้วย เนื่องจากแม่พิมพ์ การกด และการตรวจสอบภายในแม่พิมพ์นั้นจับคู่กับค่าความคลาดเคลื่อน ไม่ใช่ภาพวาด
คำถามที่พบบ่อย
คำถามที่ 1: ค่าเผื่อที่แคบที่สุดที่คุณสามารถยึดถือได้กับชิ้นส่วนปั๊มขึ้นรูปที่มีความแม่นยำคืออะไร?
ตอบ: ค่าเผื่อความแม่นยำมาตรฐานของเราคือ ±0.02 มม. ที่ตำแหน่งรู, ±0.03 มม. บนความเรียบ และ ±0.3° ที่มุมโค้งงอ ความคลาดเคลื่อนที่มากขึ้น — ±0.01 มม. บนตำแหน่ง — สามารถทำได้ด้วย in-die gauge, แม่พิมพ์ที่กลึงที่ ±0.003 มม. และแท่นพิมพ์ที่ตรวจสอบความขนานกัน อย่างไรก็ตาม ความทนทานที่มากขึ้นหมายถึงต้นทุนที่สูงขึ้น แม่พิมพ์ใช้เวลาในการตัดนานขึ้น การกดทำงานช้าลง และการตรวจสอบบ่อยขึ้น สำหรับชิ้นส่วนที่ประทับด้วยโลหะที่มีความแม่นยำ เราจะตรวจสอบความคลาดเคลื่อนและปริมาตรก่อนเสนอราคา ไม่ใช่หลังจากบทความแรกล้มเหลว
คำถามที่ 2: จะเกิดอะไรขึ้นหากพิกัดความเผื่อของฉันเข้มงวดกว่า ±0.02 มม.
ตอบ: เราจะตรวจสอบความทนทานและคุณลักษณะก่อนเสนอราคา หากค่าความคลาดเคลื่อนเข้มงวดกว่าความสามารถด้านความแม่นยำมาตรฐานของเรา เรามีสามทางเลือก: (1) In-die gaging—แม่พิมพ์จะวัดคุณสมบัติก่อนที่ชิ้นส่วนจะถูกตัดออก และระบบจะหยุดกดหากชิ้นส่วนลอย (2) การทำงานขั้นที่สอง—คุณลักษณะนี้จะถูกตัดเฉือนหลังจากการปั๊ม ซึ่งเพิ่มต้นทุนแต่ยังคงความทนทานที่เข้มงวดมากขึ้น (3) คำแนะนำ DFM—เราขอแนะนำการเปลี่ยนแปลงการออกแบบที่ผ่อนคลายความทนทานโดยไม่ส่งผลกระทบต่อฟังก์ชัน สำหรับชิ้นส่วนปั๊มขึ้นรูปที่มีความแม่นยำ เราไม่รับประกันความคลาดเคลื่อนที่เราไม่สามารถทนได้ เราจะแจ้งให้คุณทราบว่าตัวเลือกใดที่ใช้ได้ก่อนที่คุณจะสั่งซื้อ
คำถามที่ 3: อะไรเป็นตัวผลักดันต้นทุนของชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ
ตอบ: ปัจจัยสามประการ: ความแม่นยำของแม่พิมพ์ เวลาในการกด และการตรวจสอบภายในแม่พิมพ์ แม่พิมพ์ที่กลึงด้วย EDM แบบลวดช้าและการเจียรแบบประสานงานจะมีราคาสูงกว่าแม่พิมพ์มาตรฐาน แต่จะทำให้แม่พิมพ์และวัสดุมีความทนทานลดลง การวัดแบบอินไดย์จะเพิ่มต้นทุนเครื่องมือ แต่กำจัดเศษที่หลุดออกจากการเบี่ยงเบนที่ไม่ถูกดักจับจนกว่าจะถึงตัวอย่างถัดไป สำหรับชิ้นส่วนที่ประทับด้วยโลหะที่มีความแม่นยำ ต้นทุนจะขึ้นอยู่กับระบบเครื่องมือ ไม่ใช่วัสดุเพียงอย่างเดียว เราแจกแจงต้นทุนพร้อมใบเสนอราคา เพื่อให้คุณสามารถดูได้ว่าองค์ประกอบใดที่ขับเคลื่อนราคา
คำถามที่ 4: คุณสามารถให้ข้อเสนอแนะ DFM ก่อนสั่งซื้อได้หรือไม่
ก. ใช่. ส่งแบบร่างพร้อมวัสดุ ความหนา ความคลาดเคลื่อน และปริมาตร มาให้เรา ทีมวิศวกรของเราจะตรวจสอบชิ้นส่วนเกี่ยวกับความเป็นไปได้ของแม่พิมพ์ เช่น พิกัดความเผื่อของตำแหน่ง ความเรียบ ความสูงของเสี้ยน และขนาดชิ้นงาน และส่งคืนรายงาน DFM ที่เป็นลายลักษณ์อักษรพร้อมกับใบเสนอราคา สำหรับชิ้นส่วนปั๊มโลหะที่มีความแม่นยำซึ่งมีพิกัดความเผื่อมากกว่า ±0.02 มม. เราอาจแนะนำบทความแรกหรือการทดลองใช้งานก่อนที่จะตัดสินใจใช้เครื่องมือการผลิต วิธีนี้จะป้องกันไม่ให้เกิดความประหลาดใจด้านต้นทุนที่พบบ่อยที่สุด นั่นคือแม่พิมพ์ที่ถูกสร้างขึ้นแล้วดัดแปลงเนื่องจากไม่สามารถบรรลุความคลาดเคลื่อนได้
แท็กยอดนิยม: ชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ, ชิ้นส่วนปั๊มโลหะของจีน, โรงงานชิ้นส่วนปั๊มโลหะที่มีความแม่นยำ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว