สินค้า
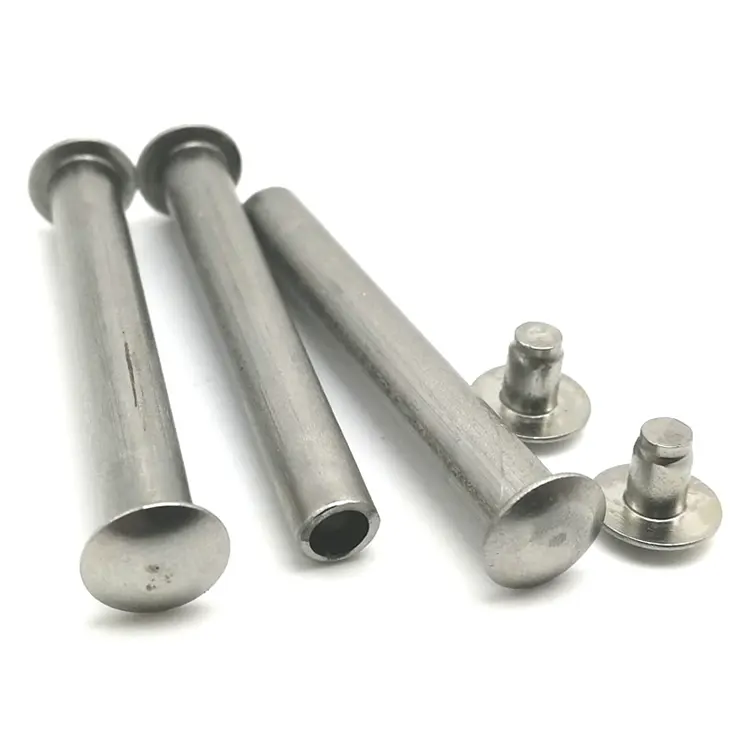
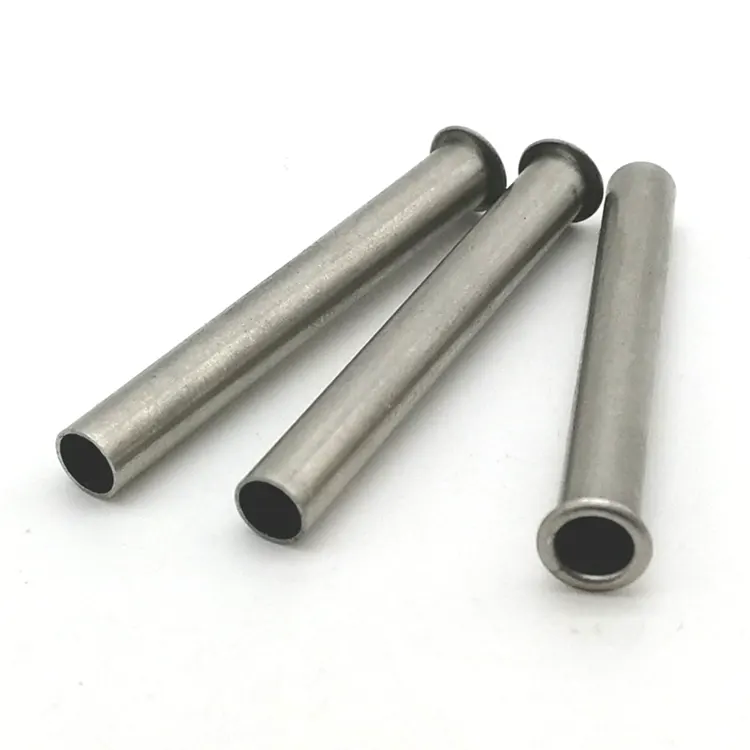
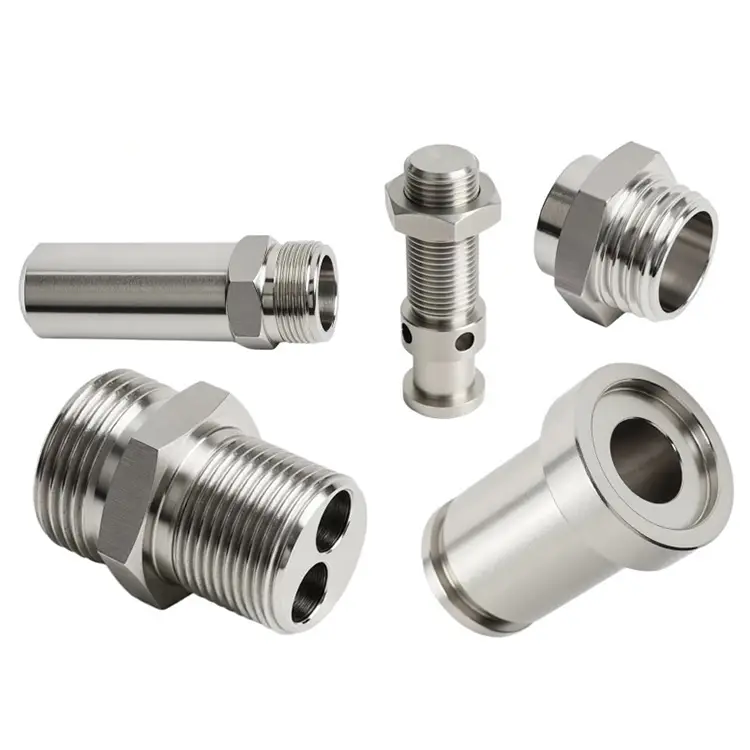
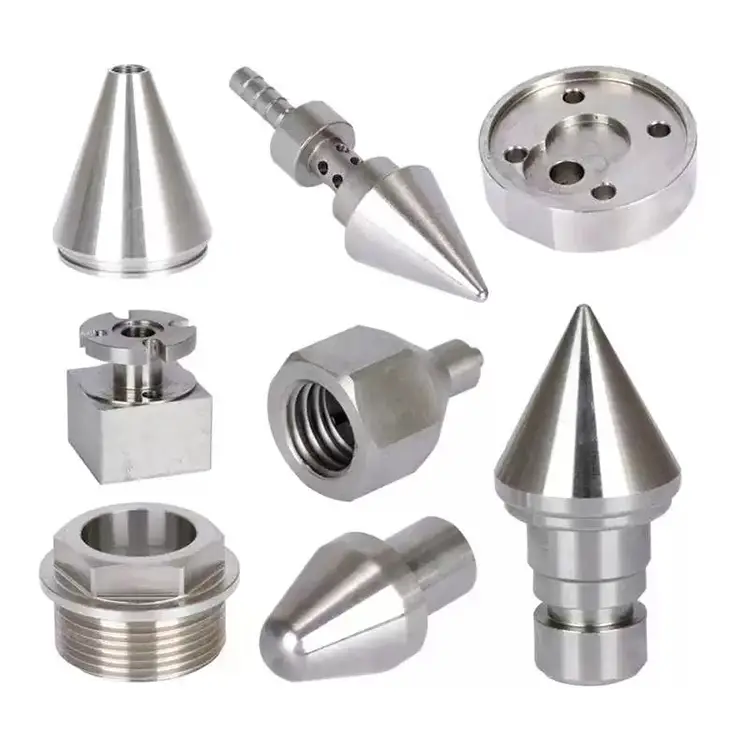
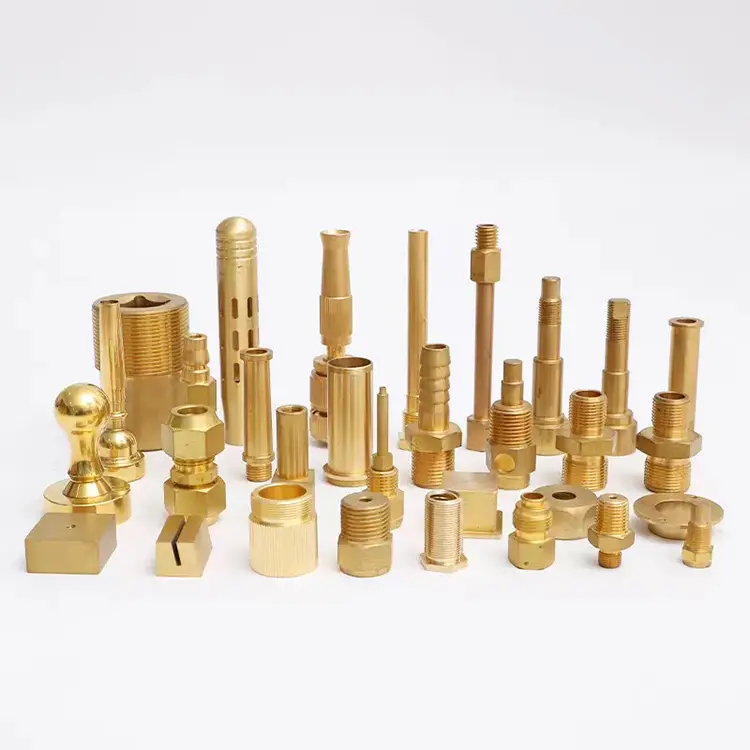
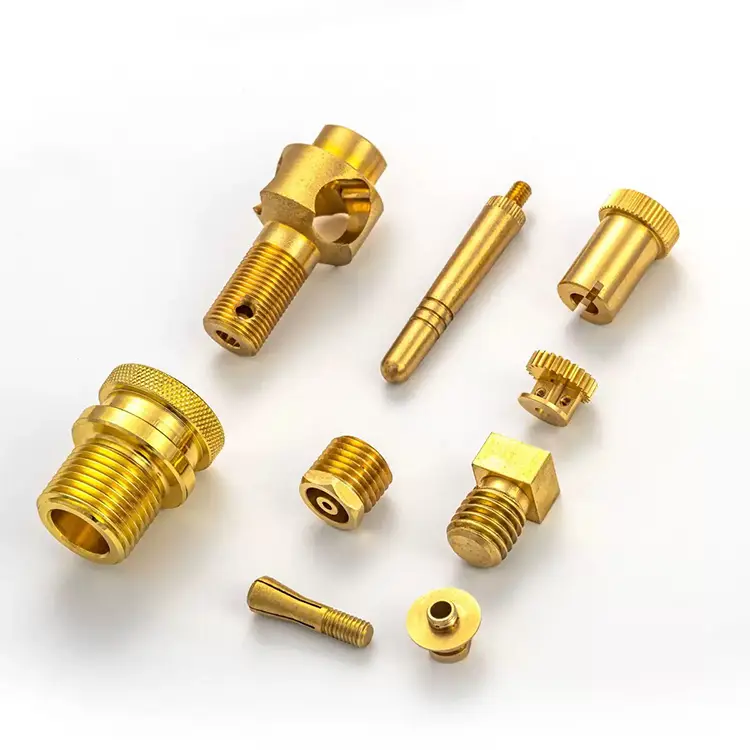
การกลึงซีเอ็นซี
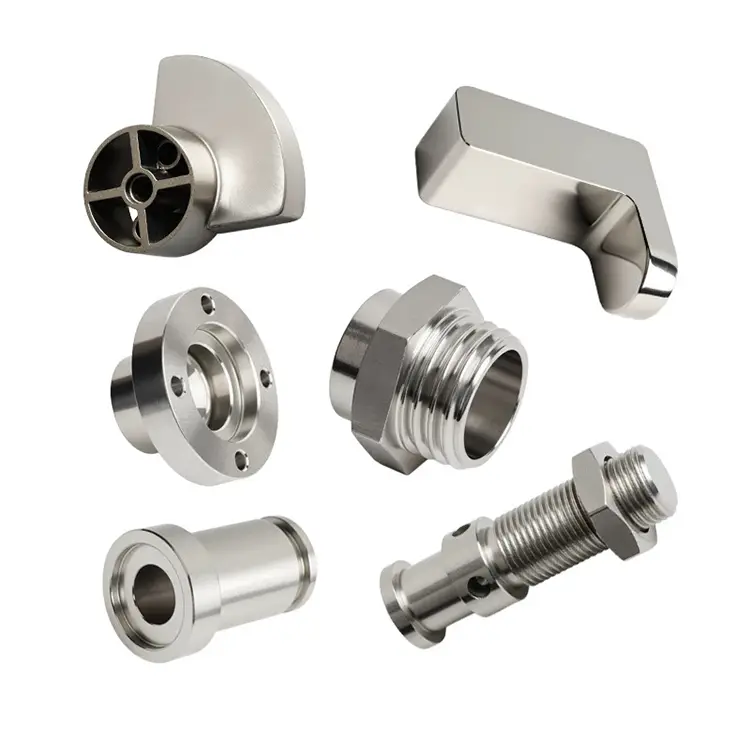
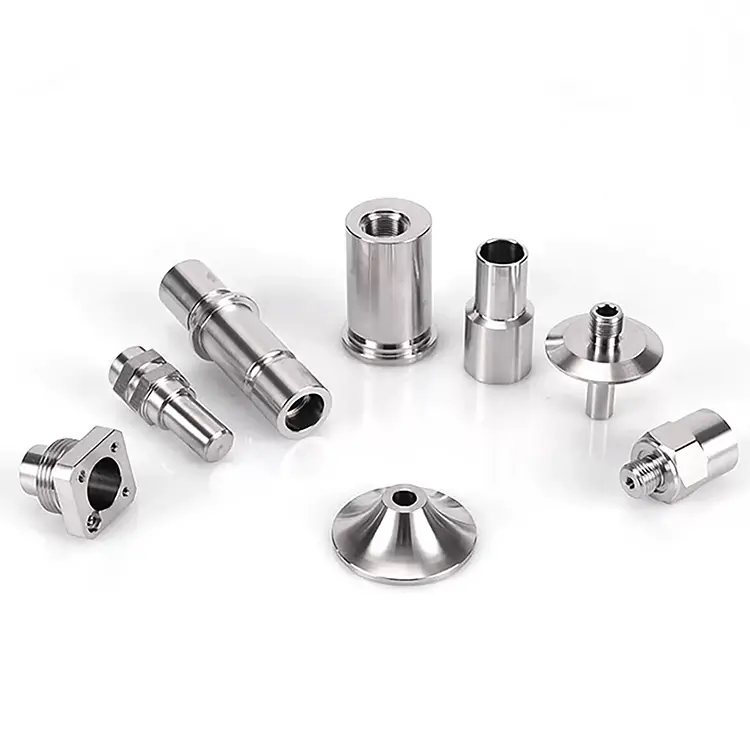
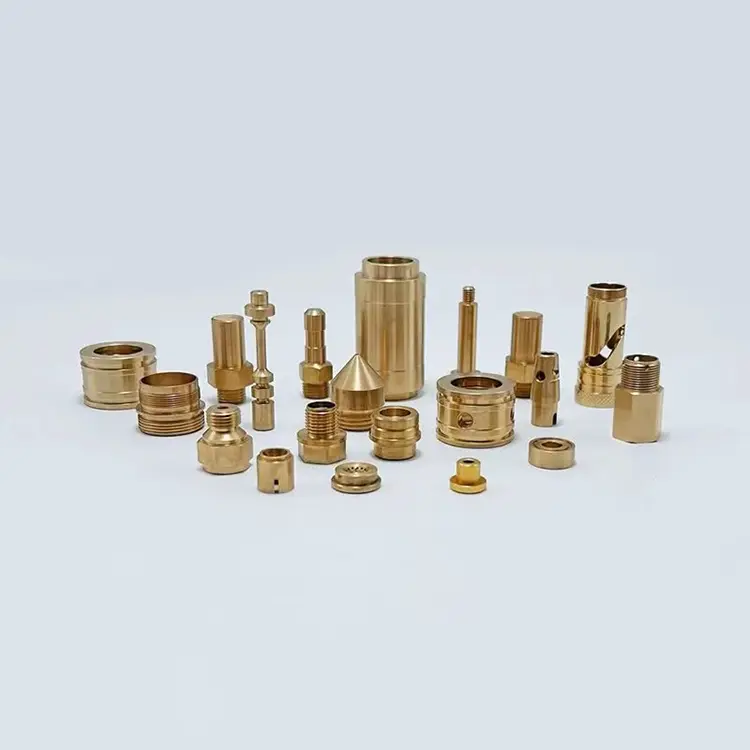
Nuote Metals นำเสนอบริการสร้างต้นแบบอย่างรวดเร็วสำหรับการกลึง CNC ซึ่งช่วยให้คุณสามารถทดสอบและตรวจสอบการออกแบบผลิตภัณฑ์ของคุณได้อย่างรวดเร็ว ลดเวลาในการนำออกสู่ตลาด และเพิ่มประสิทธิภาพ ตามที่ผู้ใช้ร้องขอที่ต้องการการกลึงอย่างรวดเร็ว
ส่งคำถาม
รายละเอียดสินค้า
เหตุใดรูปทรงของเครื่องมือและการควบคุมเศษจึงตัดสินใจเลือกพื้นผิวสำเร็จและรอบเวลา
ผู้ซื้อส่วนใหญ่มุ่งเน้นไปที่เครื่องเมื่อประเมินการกลึงซีเอ็นซีผู้จัดหา. ความเร็วแกนหมุน การนับแกน ความจุการป้อนแบบแท่ง สิ่งเหล่านั้นมีความสำคัญ แต่สิ่งเหล่านี้ไม่ใช่สิ่งที่กำหนดว่าชิ้นส่วนของคุณจะมีผิวเคลือบเหมือนกระจกหรือพื้นผิวฉีกขาด ไม่ใช่สิ่งที่ทำให้เกิดความผิดพลาดหรือเครื่องมือเสียหาย
ความแตกต่างอยู่ที่สองสิ่งที่ไม่ค่อยปรากฏบนแผ่นข้อมูลจำเพาะ: รูปทรงของเครื่องมือและการควบคุมเศษ เครื่องกลึงที่มีมุมฉากจะตัดได้อย่างหมดจดและผลิตเศษที่สั้นและจัดการได้ เครื่องกลึงแบบเดียวกันที่มีมุมที่ไม่ถูกต้องจะถู แข็งตัว และพันเศษที่มีเส้นยาวไว้รอบๆ เครื่องมือ ชิ้นส่วนอาจยังเป็นไปตามเกณฑ์ความคลาดเคลื่อน แต่พื้นผิวสำเร็จลดลง อายุการใช้งานของเครื่องมือลดลง และรอบเวลาเพิ่มขึ้น
ที่ Nuote Metals เราถือว่าการเลือกเครื่องมือและการจัดการชิปเป็นการตัดสินใจทางวิศวกรรมหลัก ไม่ใช่ความพึงพอใจของผู้ปฏิบัติงาน ในการกลึงซีเอ็นซีปัจจัยทั้งสองนี้จะตัดสินว่าชิ้นส่วนของคุณผลิตได้อย่างมีกำไรหรือขาดทุน
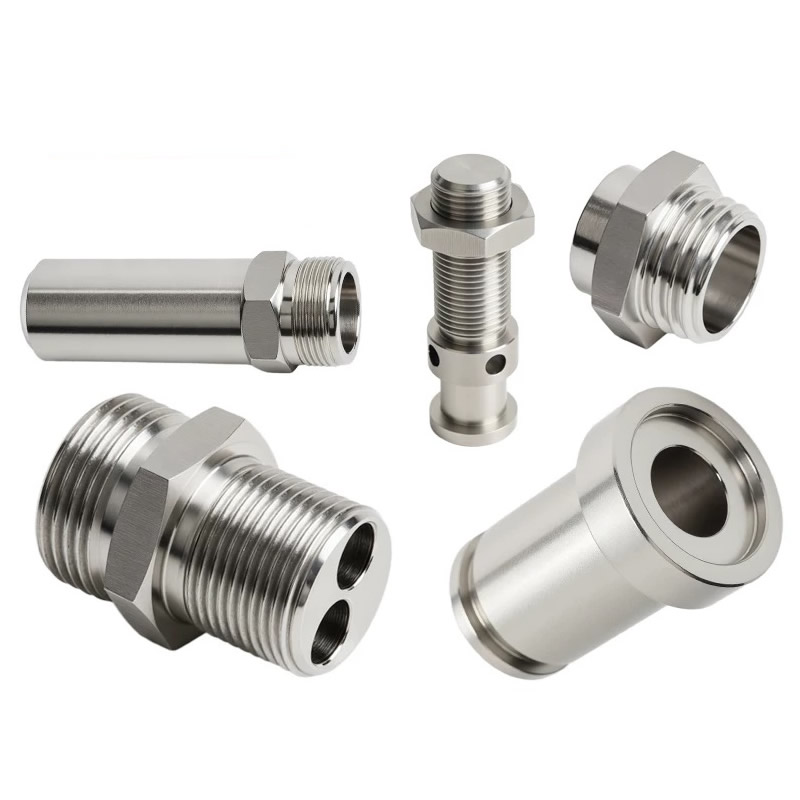
รูปทรงของเครื่องมือ – มุมที่กำหนดคุณภาพการตัด
เม็ดมีดกลึงไม่ใช่ชิ้นส่วนคาร์ไบด์ทั่วไป มีมุมเฉพาะที่กำหนดว่าจะเข้าสู่วัสดุอย่างไร แตกชิปอย่างไร และกระจายความร้อนอย่างไร มุมที่สำคัญที่สุดมีดังนี้:
มุมคราดมุมคายจะควบคุมความแรงของการตัดเครื่องมือ มุมคายที่เป็นบวกจะมีขอบคมที่เฉือนเข้าไปในวัสดุ เหมาะสำหรับวัสดุที่อ่อนนุ่มและเหนียว เช่น อะลูมิเนียมและทองแดง มุมคายที่เป็นลบจะมีขอบทื่อที่ดันเข้าไปในวัสดุ—ดีกว่าสำหรับวัสดุแข็งและเปราะ เช่น เหล็กชุบแข็งและเหล็กหล่อ การใช้มุมคายที่ไม่ถูกต้องกับวัสดุที่ไม่ถูกต้องทำให้เกิดเศษสะสมของขอบ ผิวสำเร็จที่ไม่ดี หรือเครื่องมือแตกหัก
มุมกวาดล้างมุมหลบป้องกันไม่ให้เครื่องมือเสียดสีกับชิ้นงาน มีขนาดเล็กเกินไปและเครื่องมือเสียดสีทำให้เกิดความร้อนและทำให้พื้นผิวแข็งตัว ขนาดใหญ่เกินไป คมตัดจะอ่อนแอและเสี่ยงต่อการบิ่น สำหรับเหล็กสเตนเลส เราใช้มุมหลบที่ใหญ่ขึ้นเพื่อลดการเสียดสีและการแข็งตัวของงาน
รัศมีจมูกรัศมีปลายคมตัดส่งผลต่อผิวสำเร็จและความแข็งแรงของเครื่องมือ รัศมีปลายคมตัดที่ใหญ่ขึ้นจะทำให้ได้ผิวสำเร็จที่นุ่มนวลขึ้น แต่เพิ่มแรงตัด และอาจทำให้เกิดการสั่นสะท้านกับชิ้นส่วนที่มีผนังบางได้ รัศมีปลายคมตัดที่เล็กลงจะช่วยลดแรง แต่ทำให้ได้งานหยาบยิ่งขึ้น สำหรับการเก็บผิวละเอียด เราใช้รัศมีปลายคมตัดที่ใหญ่ขึ้น สำหรับการกัดหยาบอันที่เล็กกว่า
รูปทรงร่องคายเศษนี่คือคุณสมบัติที่กำหนดรูปร่างของเศษ ร่องคายเศษที่รุนแรงเกินไปจะทำให้เกิดเศษสั้นซึ่งอาจทำให้เครื่องมือติดขัดได้ เฉื่อยชาเกินไปและชิปก็พันรอบชิ้นส่วน เราเลือกรูปทรงร่องคายเศษตามวัสดุ ระยะกินลึก และอัตราการป้อน ไม่ใช่แค่สิ่งที่อยู่ในเปลเครื่องมือเท่านั้น
การควบคุมชิป – ทำไมชิปขนาดยาวถึงทำให้คุณเสียเงิน
เศษที่พันรอบเครื่องมือหรือชิ้นส่วนไม่ได้เป็นเพียงความไม่สะดวกเท่านั้น มีค่าใช้จ่ายสามวิธี:
ความเสียหายพื้นผิวเศษเส้นยาวลากไปบนพื้นผิวที่เสร็จแล้วทำให้เกิดรอยขีดข่วน บนพื้นผิวซีลหรือวารสารแบริ่ง รอยขีดข่วนนั้นจะกลายเป็นรอยรั่วหรือจุดสึกหรอ สำหรับชิ้นส่วนที่จะชุบอโนไดซ์หรือชุบ พื้นผิวที่มีรอยขีดข่วนจะกลายเป็นข้อบกพร่องที่มองเห็นได้หลังจากการเคลือบ
เครื่องมือขัดข้องเศษที่พันรอบๆ ด้ามเครื่องมือจะป้องกันคมตัด ทำให้อุณหภูมิเพิ่มขึ้น และเร่งการสึกหรอ ในกรณีที่ร้ายแรง ชิปจะบรรจุลงในช่องใส่เม็ดมีดและทำให้เม็ดมีดแตก
การแทรกแซงของผู้ปฏิบัติงานเครื่องจักรที่หยุดทุกๆ สองสามนาทีเพื่อเคลียร์เศษไม่ได้สร้างชิ้นส่วนขึ้นมา สำหรับการผลิตในปริมาณมาก การควบคุมเศษคือความแตกต่างระหว่างกระบวนการที่เสถียรและการหยุดชะงักอย่างต่อเนื่อง
เราควบคุมชิปผ่านตัวแปรสามตัว:
อัตราการป้อน:อัตราป้อนที่สูงขึ้นจะทำให้เศษหนาขึ้นและแตกหักได้ง่ายขึ้น
ความลึกของการตัด:ตื้นเกินไปและเศษก็เสียดสีแทนการตัด
แรงดันน้ำหล่อเย็น:น้ำหล่อเย็นแรงดันสูง (70–100 บาร์) มุ่งตรงไปที่คมตัด จะทำให้เศษหักและชะล้างออกจากบริเวณทำงาน
เราจับคู่เครื่องมือกับวัสดุอย่างไร
วัสดุที่แตกต่างกันต้องใช้กลยุทธ์การใช้เครื่องมือที่แตกต่างกัน ต่อไปนี้คือวิธีที่เราเข้าถึงวัสดุที่พบบ่อยที่สุดการกลึงซีเอ็นซี:
| พารามิเตอร์ | ข้อมูลจำเพาะ | วิธีทดสอบ |
|---|---|---|
| เกรดวัสดุ | AISI 304 (UNS S30400) | ใบรับรองโรงงาน + XRF |
| เส้นผ่านศูนย์กลางเพลา | 5.0 มม. (± 0.05 มม.) | เลเซอร์ไมโครมิเตอร์ |
| ความยาวใต้ศีรษะ | 32.0 มม. (±0.10 มม.) | คาลิปเปอร์แบบดิจิตอล |
| เส้นผ่านศูนย์กลางหัว | 9.5 มม. (±0.15 มม.) | เครื่องเปรียบเทียบแสง |
| ความสูงของศีรษะ | 1.6 มม. (±0.10 มม.) | คาลิปเปอร์แบบดิจิตอล |
| ความต้านทานแรงดึง | ≥520เมกะปาสคาล | มาตรฐาน ASTM E8 |
| ความแข็ง | ≤90 HRB | มาตรฐาน ASTM E18 |
| ความต้านทานต่อสเปรย์เกลือ | ≥72ชั่วโมง (ไม่มีสนิมแดง) | มาตรฐาน ASTM B117 |
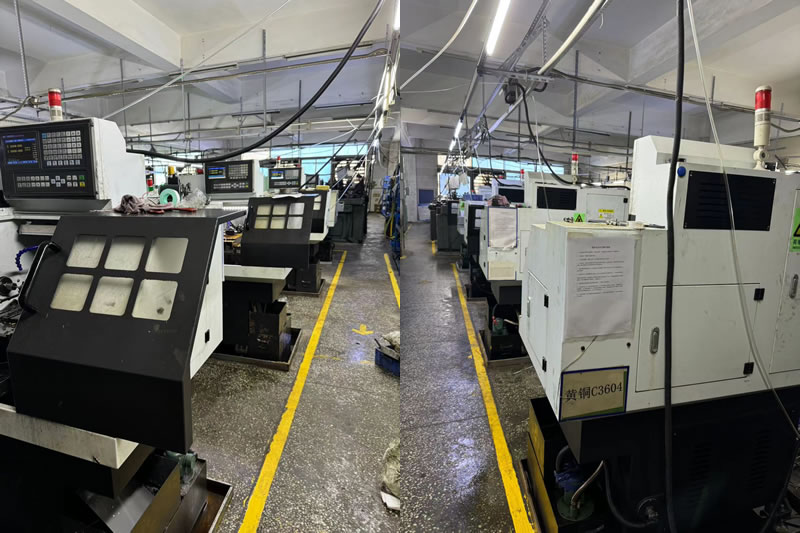
ตัวอย่างจริง – เพลาสเตนเลสสตีลที่มีปัญหาในการควบคุมเศษ
ผู้ผลิตอุปกรณ์ไฮดรอลิกในอเมริกาเหนือต้องการเพลาสแตนเลส 316 ที่มีความทนทานต่อเส้นผ่านศูนย์กลาง 0.01 มม. และผิวสำเร็จ Ra 0.8μm ซัพพลายเออร์รายเดิมของพวกเขาได้จัดส่งชิ้นส่วนที่มีพื้นผิวฉีกขาดและผิวสำเร็จที่ไม่สอดคล้องกัน โดยเศษจะพันรอบเครื่องมือและทำให้ชิ้นส่วนมีรอยขีดข่วนระหว่างการกลึง
สิ่งที่เราทำแตกต่างออกไป:
- เปลี่ยนไปใช้เม็ดมีดคราดมุมบวกสูงพร้อมการเคลือบ AlCrN—คมตัดคมยิ่งขึ้น การเสียดสีน้อยลงกับ 316
- เพิ่มอัตราการป้อนเพื่อทำให้เศษหนาขึ้นและส่งเสริมการแตกหัก
- ใช้น้ำหล่อเย็นแรงดันสูงที่ 70 บาร์ มุ่งตรงไปที่คมตัด
- จัดส่งไปแล้ว 4,000 ชิ้นโดยไม่มีข้อบกพร่องที่พื้นผิวเป็นศูนย์ ลูกค้ายกเลิกการขัดเงาที่เข้ามาและลดเวลาในการผลิตลง 6 วัน
คำถามที่พบบ่อยเกี่ยวกับการกลึง CNC
คำถามที่ 1: เพราะเหตุใดชิ้นส่วนที่ถูกกลึงของฉันจึงมีพื้นผิวที่ฉีกขาดหรือมีรอยเปื้อน?
ตอบ: พื้นผิวที่ฉีกขาดหรือมีรอยเปื้อนมักเกิดจากการสะสมของขอบหรือการเสียดสี เครื่องมือตัดไม่สะอาด—เป็นการดันหรือเชื่อมกับวัสดุ สาเหตุที่พบบ่อย ได้แก่ มุมคายไม่ถูกต้อง เม็ดมีดสึกหรอ น้ำหล่อเย็นไม่เพียงพอ หรืออัตราป้อนต่ำเกินไป สำหรับวัสดุที่มีความเหนียว เช่น อะลูมิเนียมและทองแดง ให้ใช้คราดที่มีมุมบวกสูงและเม็ดมีดขัดเงาที่ไม่เคลือบผิว สำหรับสเตนเลส ให้ใช้ขอบคมกับน้ำหล่อเย็นแรงดันสูง ที่ Nuote Metals เราจับคู่รูปทรงของเครื่องมือกับวัสดุเพื่อป้องกันข้อบกพร่องเหล่านี้ที่แหล่งกำเนิด ซึ่งเป็นพื้นฐานของทุกกรณีการกลึงซีเอ็นซีกระบวนการ.
คำถามที่ 2: ฉันจะรู้ได้อย่างไรว่าซัพพลายเออร์งานกลึงของฉันใช้เครื่องมือที่ถูกต้องหรือไม่
ตอบ: ถามพวกเขาสามคำถาม: (1) คุณใช้มุมคายอะไรกับวัสดุนี้? (2) รูปทรงร่องคายเศษแบบใด? (3) แรงดันน้ำหล่อเย็นเท่าไร? ซัพพลายเออร์ที่ไม่สามารถตอบคำถามเหล่านี้ไม่ได้ไม่ได้ควบคุมพวกเขาการกลึงซีเอ็นซีกระบวนการ. ซัพพลายเออร์ที่ให้คำตอบทั่วไปว่า "เราใช้คราดเชิงบวกกับทุกสิ่ง" ไม่ได้จับคู่เครื่องมือกับวัสดุ เอกสารการเลือกเครื่องมือของ Nuote Metals สำหรับทุกหมายเลขชิ้นส่วนและรวมไว้ในแผ่นการตั้งค่า
คำถามที่ 3: รูปทรงของเครื่องมือสามารถลดรอบเวลาได้หรือไม่
ก. ใช่. เครื่องมือที่มีรูปทรงที่ถูกต้องจะตัดได้เร็วกว่าเพราะสามารถใช้ระยะกินลึกได้ลึกกว่าและมีอัตราป้อนสูงกว่าโดยไม่เกิดข้อผิดพลาด เครื่องมือที่มีรูปทรงไม่ถูกต้องจะบังคับให้ผู้ปฏิบัติงานลดความเร็วลงเพื่อหลีกเลี่ยงการสะท้านหรือการแตกหักของเครื่องมือ สำหรับชิ้นส่วนสแตนเลสทั่วไป ให้ปรับรูปทรงของเครื่องมือให้เหมาะสมการกลึงซีเอ็นซีสามารถลดรอบเวลาลงได้ 15–25% ซึ่งจะช่วยลดต้นทุนต่อหน่วยได้โดยตรง Nuote Metals จะตรวจสอบกลยุทธ์การใช้เครื่องมือในระหว่างการวางแผนกระบวนการ ไม่ใช่หลังจากชุดแรกทำงานช้า
แท็กยอดนิยม: การกลึง CNC, การกลึง CNC ของจีน, ต้นแบบการกลึง CNC
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว