สินค้า
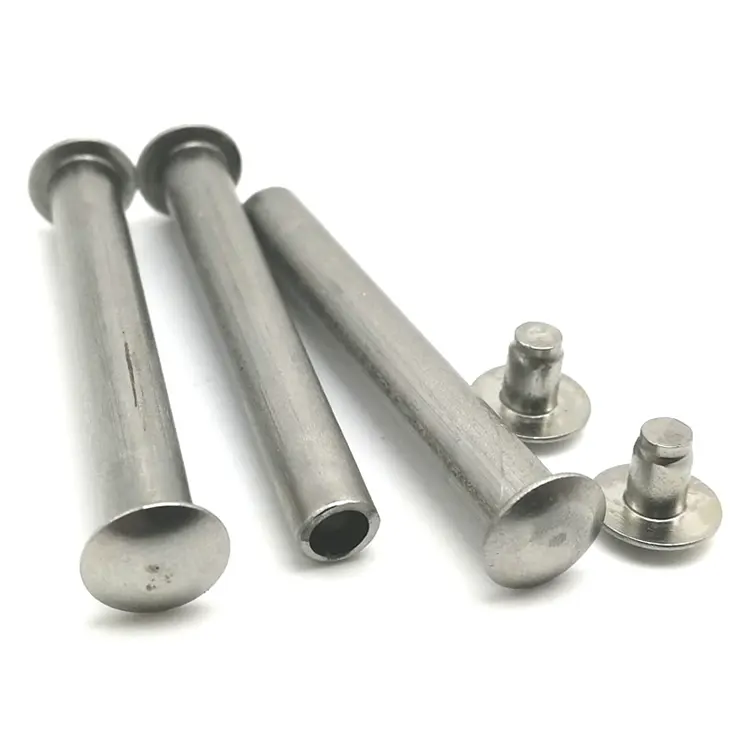
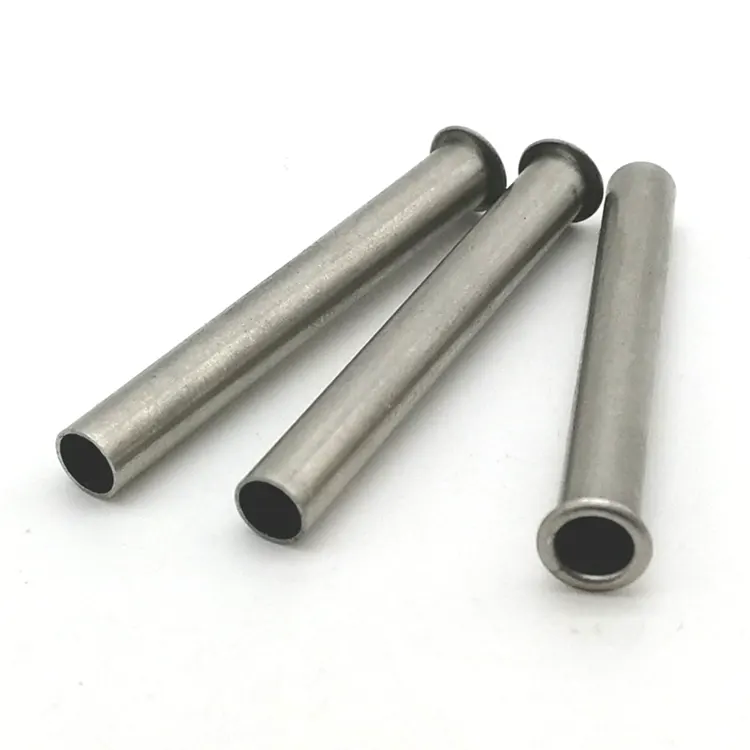
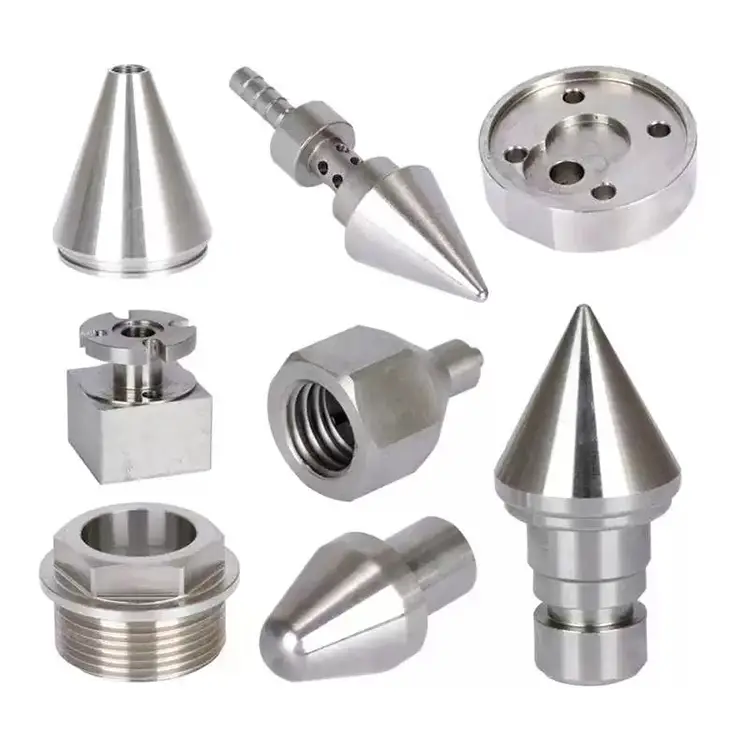
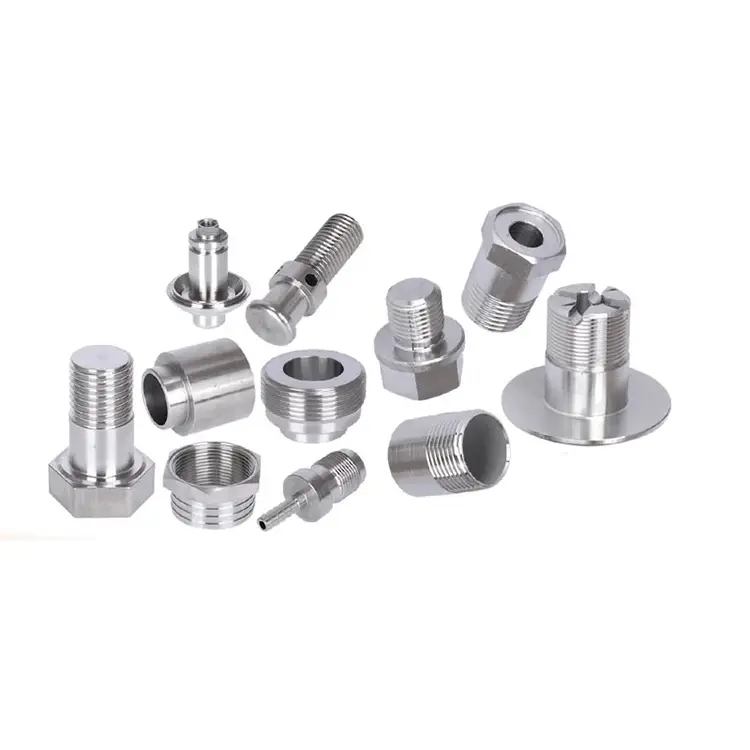
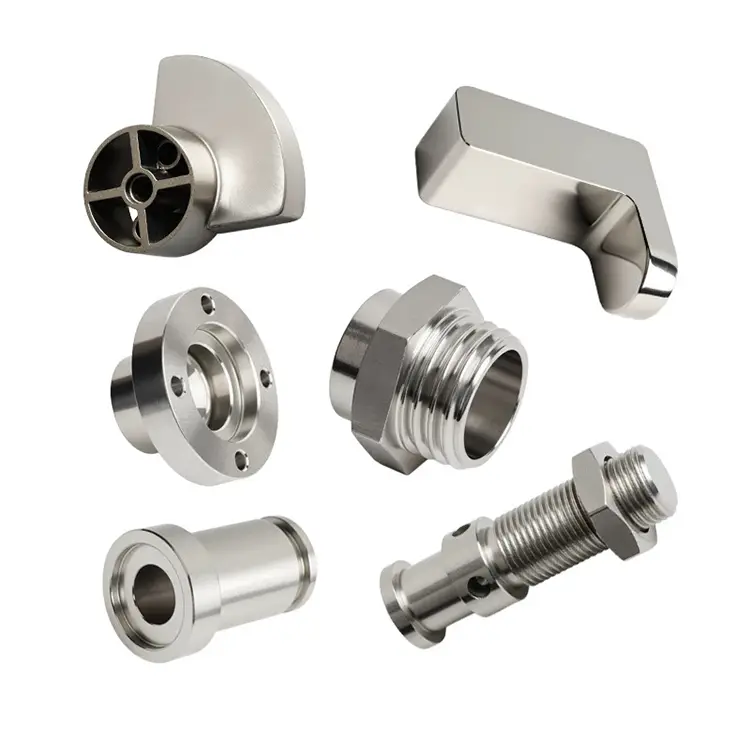
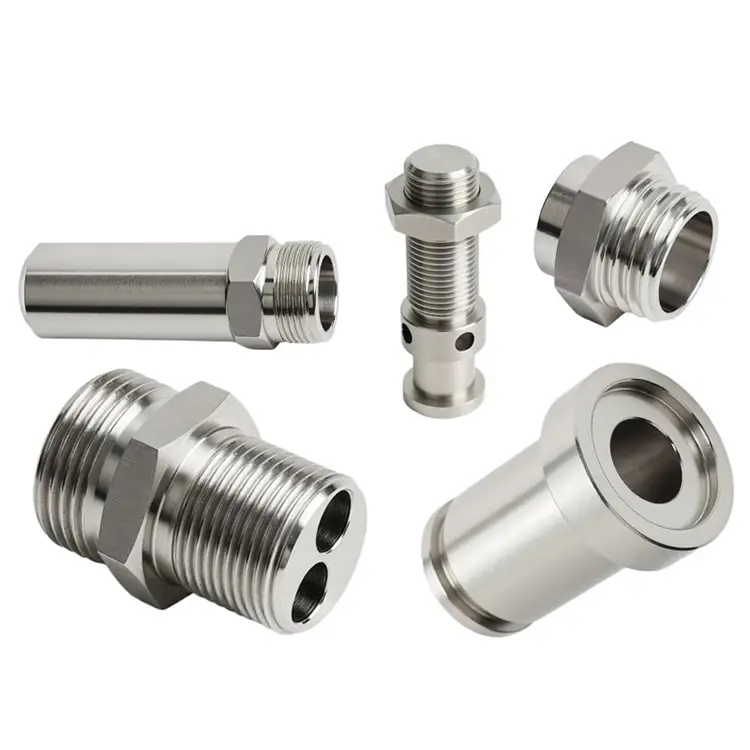
ชิ้นส่วนกลึงเหล็ก
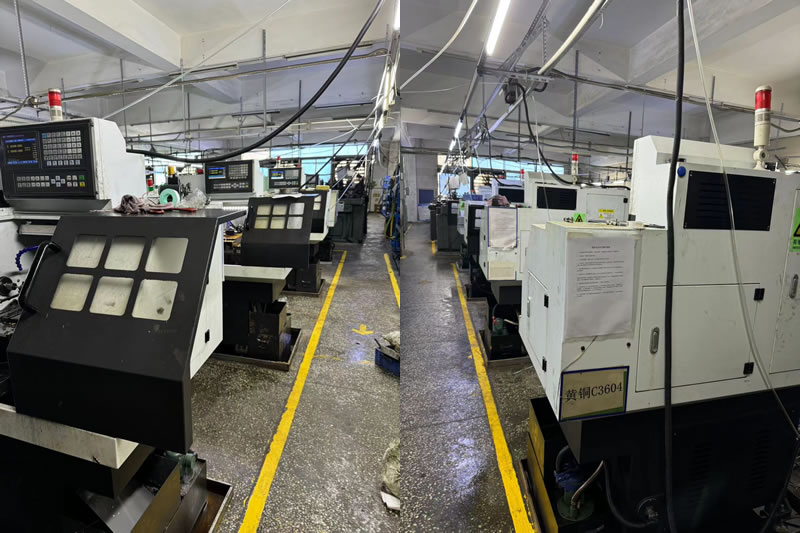
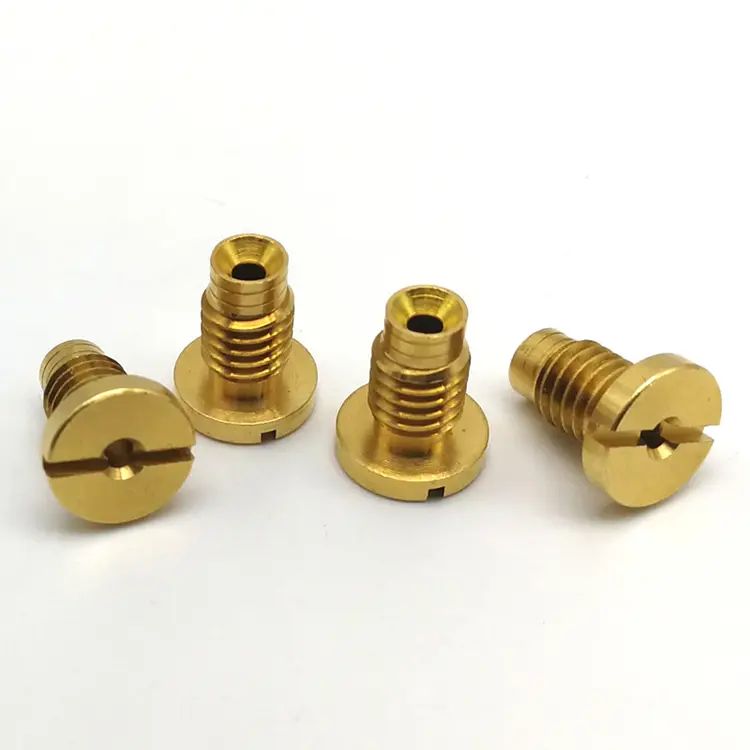
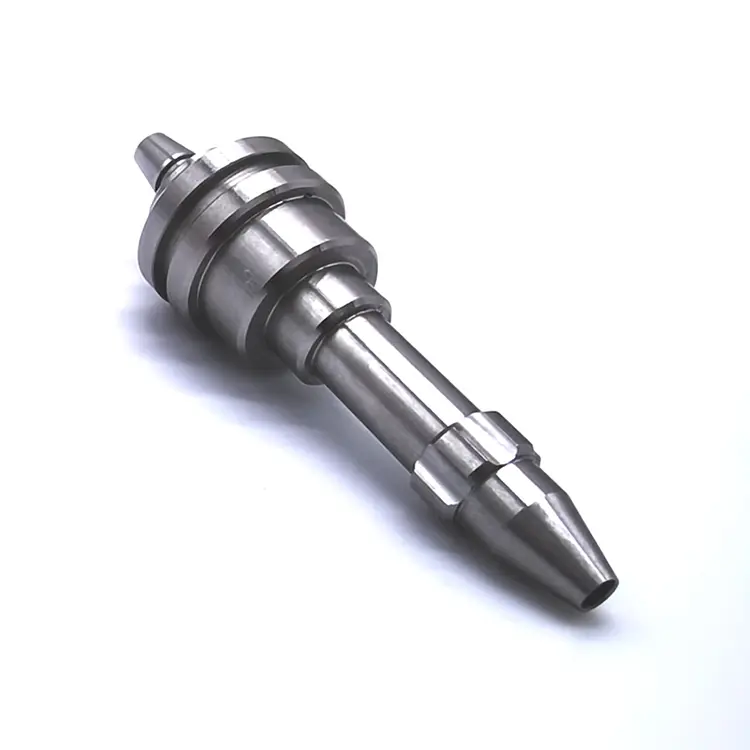
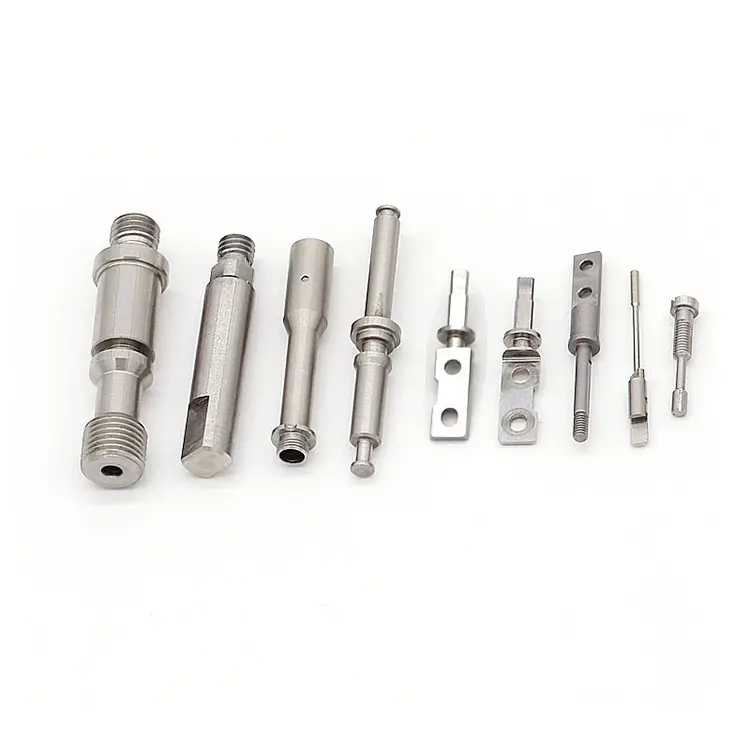
Nuote Metals นำเสนอชิ้นส่วนกลึงเหล็กกล้าในขนาดต่างๆ ตั้งแต่เส้นผ่านศูนย์กลาง 0.5 มม. ถึงเส้นผ่านศูนย์กลาง 100 มม. เราผลิตชิ้นส่วนกลึงเหล็กโดยใช้เครื่องกลึงแบบแมนนวลและ CNC ของเรา ด้วยการใช้เทคโนโลยีการผลิตที่ทันสมัยที่สุด เราสามารถทำซ้ำการวัดที่แม่นยำครั้งแล้วครั้งเล่า เพียงส่งความต้องการของคุณมาให้เรา จากนั้นเราจะดำเนินการขั้นตอนต่อไป
ส่งคำถาม
รายละเอียดสินค้า
ทองเหลืองหมุนได้ง่าย อลูมิเนียมไหล. เหล็กมีความแตกต่าง มันแข็งตัวอยู่ใต้เครื่องมือ ทำให้เม็ดมีดสึกหรอภายในไม่กี่นาที และเคลื่อนที่ระหว่างการอบชุบด้วยความร้อน นั่นเป็นสาเหตุที่ร้านขายเครื่องจักรหลายแห่งยกราคางานกลึงเหล็กให้สูง หรือหลีกเลี่ยงงานเหล่านั้นเลย
Nuote Metals ใช้แนวทางตรงกันข้าม เราเชี่ยวชาญด้านชิ้นส่วนกลึงเหล็กที่ร้านค้าอื่นๆ ปฏิเสธ: ชุบแข็ง 4140, ไนไตรด์ 1045, สเตนเลส 17-4 PH, เหล็กกล้าเครื่องมือ D2 หากชิ้นส่วนของคุณต้องการความทนทานต่อน้ำหนักบรรทุก การสึกหรอ และความล้า เราสามารถตัดเฉือนตามข้อกำหนดและส่งมอบตามกำหนดเวลาได้
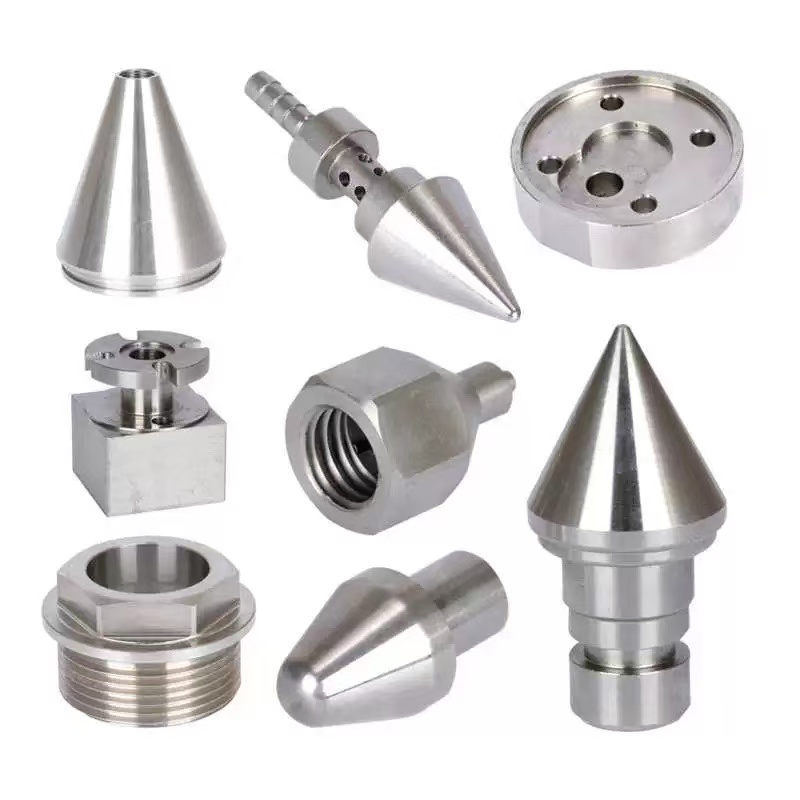
ปัญหาสามประการที่เกิดจากการกลึงเหล็ก
1. การสึกหรอของเครื่องมือและการแข็งตัวของงาน
เหล็กจะแข็งตัวเมื่อเครื่องมือเสียดสีแทนการตัด เราใช้เครื่องมือคราดเชิงบวกสูงกับเม็ดมีดคาร์ไบด์เคลือบ PVD (TiAlN หรือ AlCrN) และความเร็วของโปรแกรมสูงกว่าเกณฑ์การแข็งตัวของงาน สำหรับสเตนเลส 304 เราใช้การกลึงเย็นด้วยไนโตรเจน
2. การบิดเบือนการรักษาความร้อน
การอบชุบด้วยความร้อนช่วยเคลื่อนย้ายชิ้นส่วน เพลาที่วัดได้ 0.005 มม. ก่อนการชุบแข็งอาจอยู่ห่างจากรอบ 0.05 มม. ในภายหลัง เราตัดเฉือนตามขนาดการอบชุบก่อนอบซึ่งชดเชยรูปแบบการบิดเบี้ยวที่ทราบ และเหลือไว้สำหรับการเจียรหลังการอบชุบ
3. การเปลี่ยนแปลงความแข็งภายในชุดงาน
ความแข็งแตกต่างกันไปในแต่ละพื้นผิวถึงแกนและตั้งแต่ต้นจนจบ เราตรวจสอบความแข็งหลายจุดบนทุกแท่งที่เข้ามา และคัดแยกล็อตที่อยู่นอกช่วงก่อนการผลิต ในระหว่างการกลึง ออฟเซ็ตเครื่องมือจะถูกปรับตามช่วงเวลาที่กำหนดเพื่อป้องกันการเคลื่อนตัว
เกรดเหล็กที่เราตัดเฉือน – และเหตุใดจึงมีความสำคัญ
| ระดับ | เงื่อนไข | ความแข็งทั่วไป | ความท้าทายด้านการตัดเฉือน | แอปพลิเคชันทั่วไป |
|---|---|---|---|---|
| 1045 | รีดร้อน | 170–210 ฮ | ปานกลาง – แข็งตัวหากถู | เพลา หมุด สลักเกลียว |
| 4140 | ถาม-ตอบ | 28–32 เหล็กแผ่นรีดร้อน | สูง – ต้องมีการติดตั้งที่เข้มงวดและเครื่องมือเคลือบ | แท่งไฮดรอลิก, เกียร์ |
| 4140 | ไนไตรด์ | 55–62 HRC (ตัวเรือน) | สูงมาก – เคสยากกว่าการใช้เครื่องมือ | แกนวาล์ว, ชิ้นส่วนสึกหรอ |
| สแตนเลส 304 | อบอ่อน | 150–200 ฮ | สูง – แข็งตัวเร็ว เศษเหนียว | อุปกรณ์อาหารการแพทย์ |
| 17-4 พ | H900 | 40–45 เหล็กแผ่นรีดร้อน | สูงมาก – แข็ง, เหนียว, มีฤทธิ์กัดกร่อน | การบินและอวกาศเคมี |
| เหล็กเครื่องมือ D2 | อบอ่อน | 210–240 ฮ | คาร์ไบด์ที่มีฤทธิ์กัดกร่อนสูงจะสึกหรอเครื่องมืออย่างรวดเร็ว | แม่พิมพ์, เครื่องมือตัด |
แนวทางของเราในด้านเหล็กชุบแข็ง – ตัดเฉือนให้ถูกต้องตั้งแต่ครั้งแรก
เราไม่เสนอราคางานเหล็กชุบแข็งที่ความเร็วและอัตราป้อนมาตรฐาน ชิ้นส่วนที่ผ่านการอบร้อนทุกชิ้นจะมีแผนกระบวนการเฉพาะ:
1. การตรวจสอบวัสดุ:การทำแผนที่ความแข็งทั่วทั้งแถบ หากแกนแข็งเกินไปหรืออ่อนเกินไป เราจะปรับพารามิเตอร์การตัดหรือปฏิเสธล็อต
2. การเลือกเครื่องมือ:สำหรับวัสดุไนไตรด์ 4140 (ตัวเรือน 55–62 HRC) เราใช้เม็ดมีด CBN (คิวบิกโบรอนไนไตรด์) ไม่ใช่คาร์ไบด์ CBN อยู่ได้นานกว่า 10–20× และมีความทนทานดีขึ้น
3. การตั้งค่าที่เข้มงวด:ระยะยื่นของเครื่องมือน้อยที่สุด หัวจับแรงจับยึดสูง และบอลสกรูแบบโหลดล่วงหน้าในทุกงานชุบแข็ง
4. SPC ในกระบวนการ:ขนาดวิกฤตวัดทุกๆ 10-20 ชิ้น ปรับออฟเซ็ตเครื่องมือก่อนที่ชิ้นส่วนจะเบี่ยงเบนไปจากข้อกำหนด
5. การตรวจสอบขั้นสุดท้าย:การตรวจสอบ CMM เกี่ยวกับคุณสมบัติที่สำคัญทั้งหมด รายงานมิติเต็มรูปแบบพร้อมทุกการจัดส่ง
ตัวอย่างจริง – แกนวาล์วไนไตรด์ 4140
ผู้ผลิตอุปกรณ์ไฮดรอลิกในอเมริกาเหนือต้องการแกนวาล์วเหล็ก 4140 ที่มีความทนทานต่อเส้นผ่านศูนย์กลาง 0.008 มม. และความแข็งของเคส 55 HRC หลังจากไนไตรด์ ซัพพลายเออร์รายเดิมของพวกเขาไม่สามารถทนต่อความคลาดเคลื่อนได้หลังจากการอบชุบด้วยความร้อน เนื่องจากแกนม้วนอยู่นอกวงกลม 0.03 มม.
สิ่งที่เราทำแตกต่างออกไป:
- กลึงแกนสปูลขนาดใหญ่เกินไปเพื่อชดเชยการเติบโตของไนไตรด์
- ใช้เครื่องมือ CBN สำหรับการผ่านขั้นสุดท้ายบนเคสที่แข็งตัว
- ตรวจสอบความกลมด้วย Talyrond ก่อนและหลังการทำไนไตรด์
- จัดส่งไปแล้ว 5,000 ชิ้นโดยไม่มีการปฏิเสธ ลูกค้ายกเลิกการเจียรขั้นที่สองและลดเวลาในการผลิตลง 12 วัน
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนกลึงเหล็ก
คำถามที่ 1: คุณสามารถตัดเฉือนชิ้นส่วนเหล็กที่ผ่านการอบร้อนแล้วได้หรือไม่
ก. ใช่. เรากลึงเหล็กชุบแข็งได้ถึง 62 HRC โดยใช้ CBN และเครื่องมือเซรามิก สำหรับรูปทรงที่แข็งมากหรือซับซ้อน เราอาจแนะนำให้กลึงแข็งตามด้วยการเจียร ส่งข้อกำหนดความแข็งของคุณมาให้เรา แล้วเราจะยืนยันว่าการกลึงเพียงอย่างเดียวสามารถบรรลุพิกัดความเผื่อของคุณหรือไม่ หรือจำเป็นต้องเจียรหรือไม่
คำถามที่ 2: คุณจะควบคุมความผิดเพี้ยนระหว่างการให้ความร้อนได้อย่างไร
ตอบ: เราควบคุมการบิดเบือนผ่านสามขั้นตอน: (1) การตัดเฉือนก่อนการให้ความร้อนซึ่งจะปล่อยสต็อกที่คำนวณไว้สำหรับการบดหลังการบำบัด (2) ควบคุมวงจรการทำความร้อนและความเย็นที่โรงงานบำบัดความร้อนที่เป็นพันธมิตรของเรา และ (3) การตรวจสอบมิติก่อนและหลังการบำบัด เพื่อตรวจสอบความถูกต้องของการชดเชยการชดเชยของเรา สำหรับชิ้นส่วนที่สำคัญ เราจะดำเนินการชุดนำร่องและปรับขนาดการกลึงตามความบิดเบี้ยวที่วัดได้จริง
คำถามที่ 3: คุณสามารถยึดเหล็กชุบแข็งได้ความคลาดเคลื่อนเท่าใด
ตอบ: ค่าเผื่อมาตรฐานของเราสำหรับเหล็กชุบแข็งคือ ±0.01 มม. โดยมีความสามารถที่แม่นยำถึง ±0.005 มม. สำหรับเส้นผ่านศูนย์กลางวิกฤต สำหรับชิ้นส่วนที่ชุบแข็งด้วยเคส ความคลาดเคลื่อนจะมีผลกับเคสที่เสร็จแล้ว ไม่ใช่มิติการเตรียมผิว Nuote Metals จะตรวจสอบทุกภาพวาดและให้ข้อเสนอแนะกับ DFM เกี่ยวกับค่าความคลาดเคลื่อนที่ยอมรับได้ก่อนที่คุณจะสั่งซื้อ
วิธีการขอใบเสนอราคาสำหรับชิ้นส่วนกลึงเหล็ก
ส่งรูปวาดของคุณมาให้เรา (STEP, IGES, PDF หรือ DWG) พร้อมด้วย:
- เกรดเหล็กและสภาวะการรักษาความร้อน (อบอ่อน, Q&T, ไนไตรด์, คาร์บูไรซ์)
- ข้อกำหนดด้านความแข็งและความลึกของตัวเรือน หากมี
- ข้อกำหนดความคลาดเคลื่อนสำหรับมิติที่สำคัญ
- ปริมาณประจำปีและขนาดชุด
- การดำเนินการรองใดๆ (การบด การชุบ การประกอบ)
ทีมวิศวกรของเราจะตรวจสอบทุกคำถามภายใน 24 ชั่วโมง และส่งคืนใบเสนอราคาโดยละเอียดพร้อมข้อเสนอแนะของ DFM เกี่ยวกับความสามารถในการขึ้นรูป ความเสี่ยงในการอบชุบ และความเป็นไปได้ที่ยอมรับได้
แท็กยอดนิยม: ชิ้นส่วนงานกลึงเหล็ก ผู้ผลิตชิ้นส่วนงานกลึงของจีน
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว