สินค้า
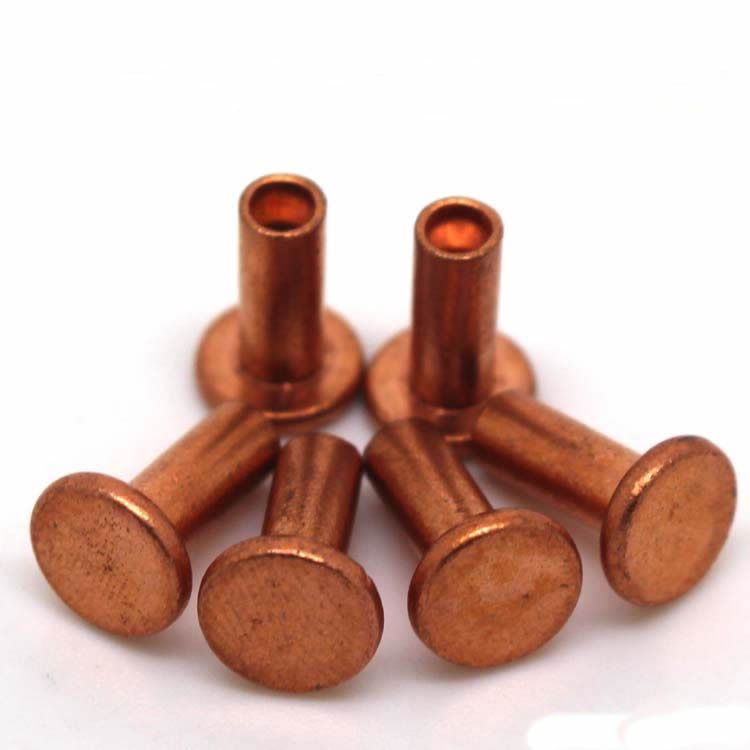
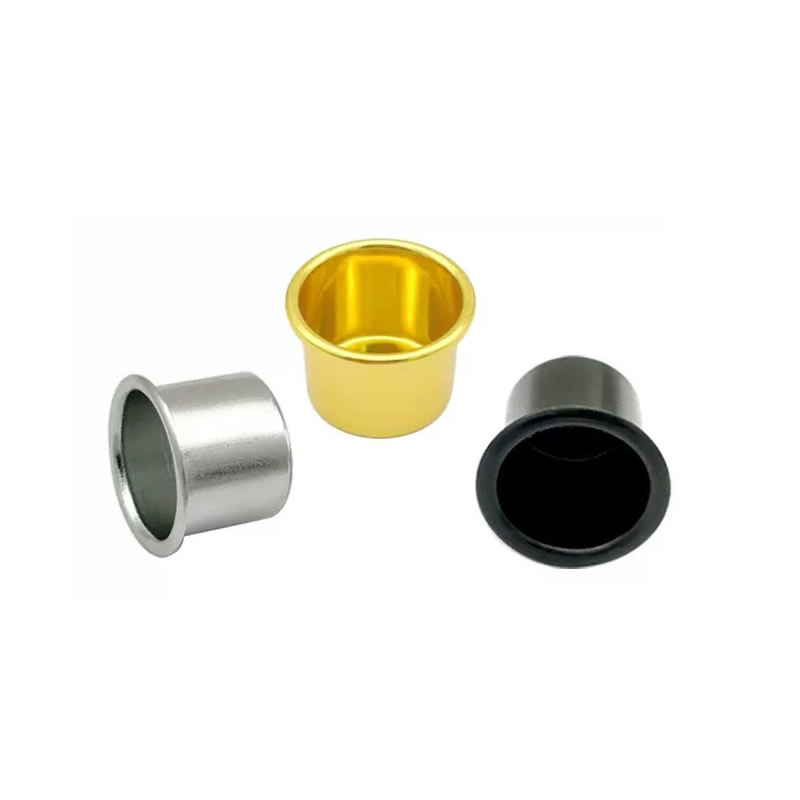
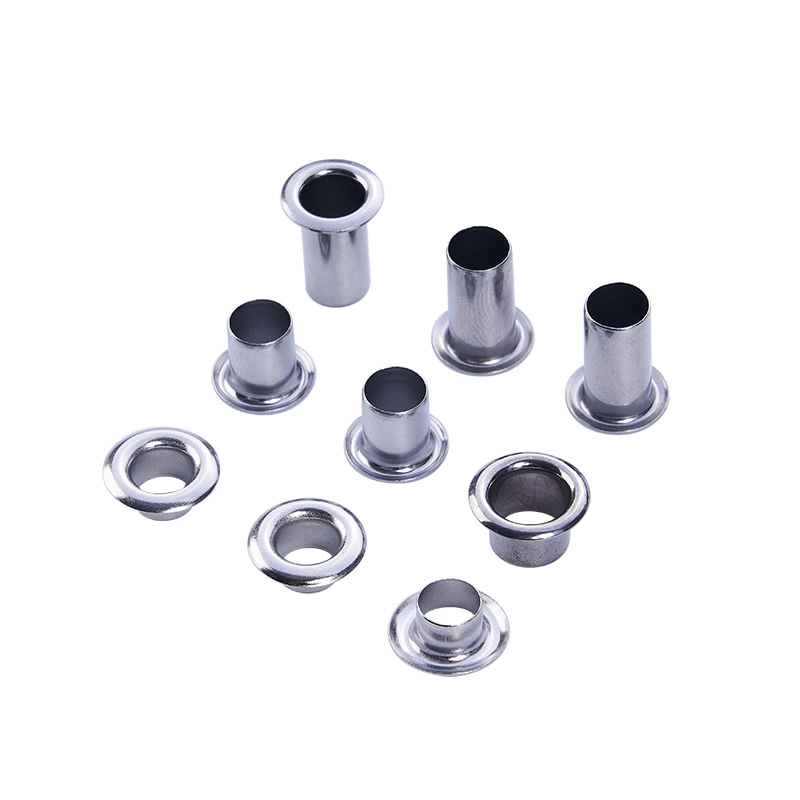
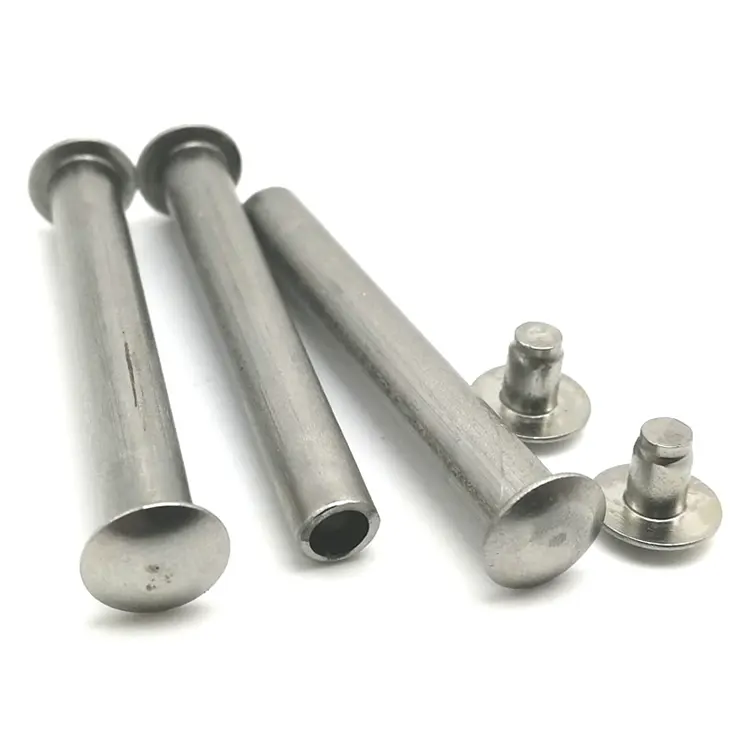
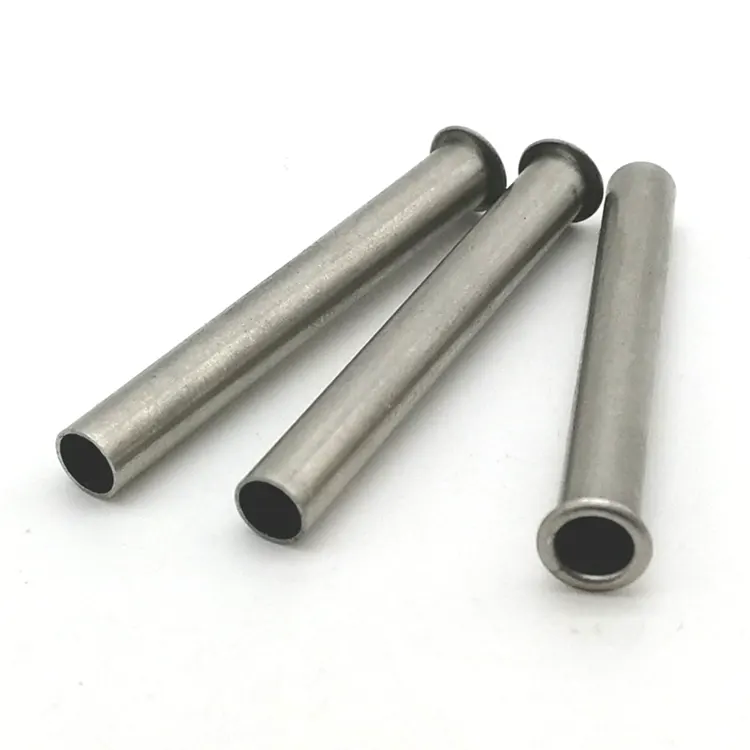
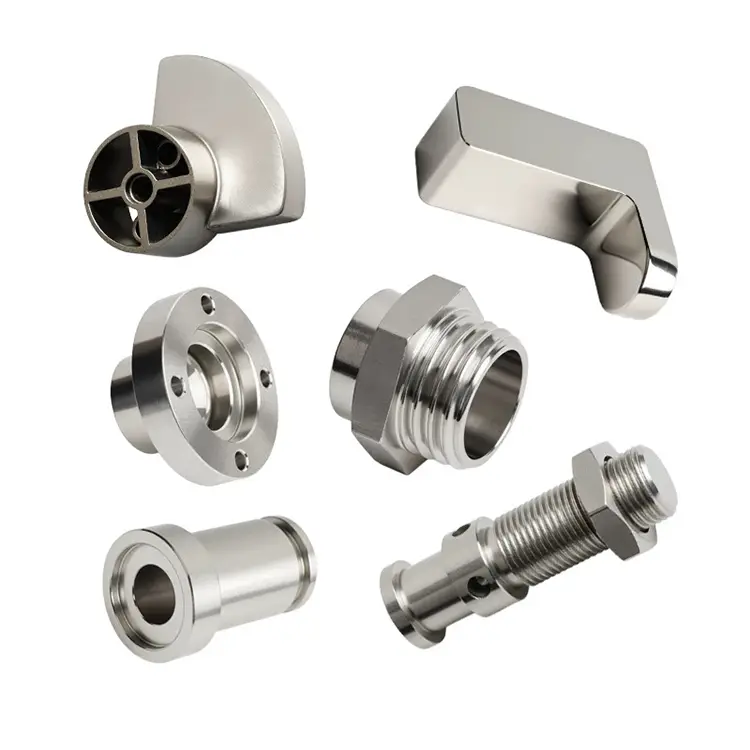
เครื่องจักรกลซีเอ็นซี
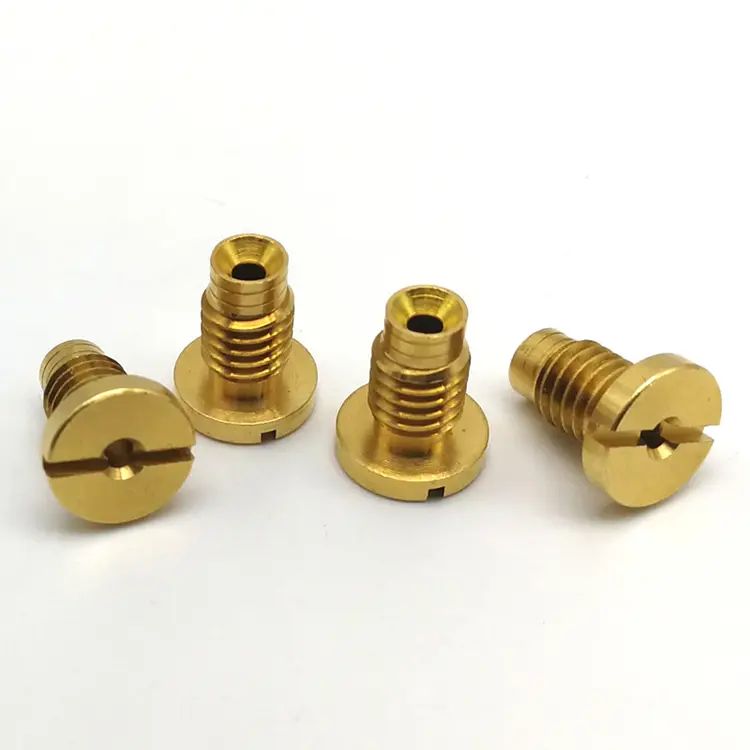
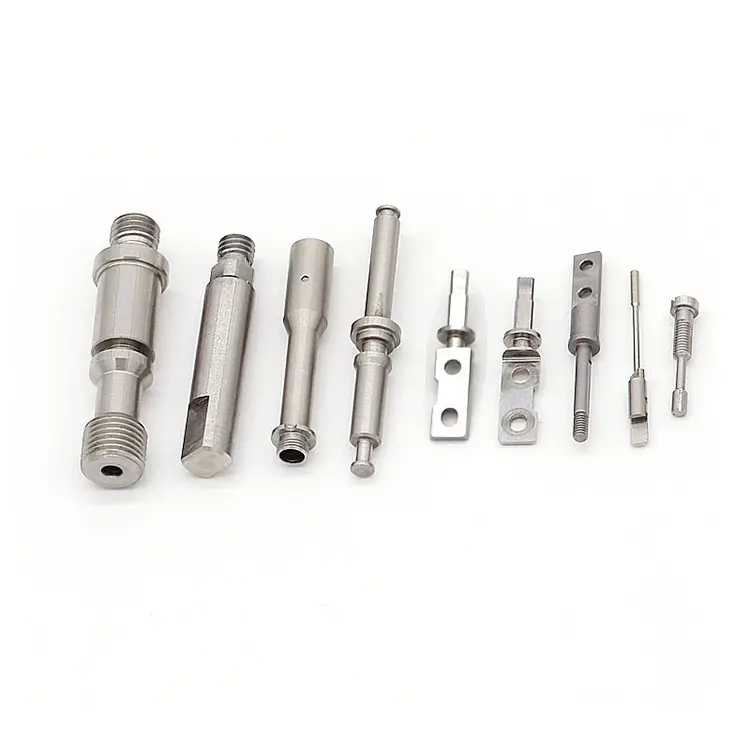
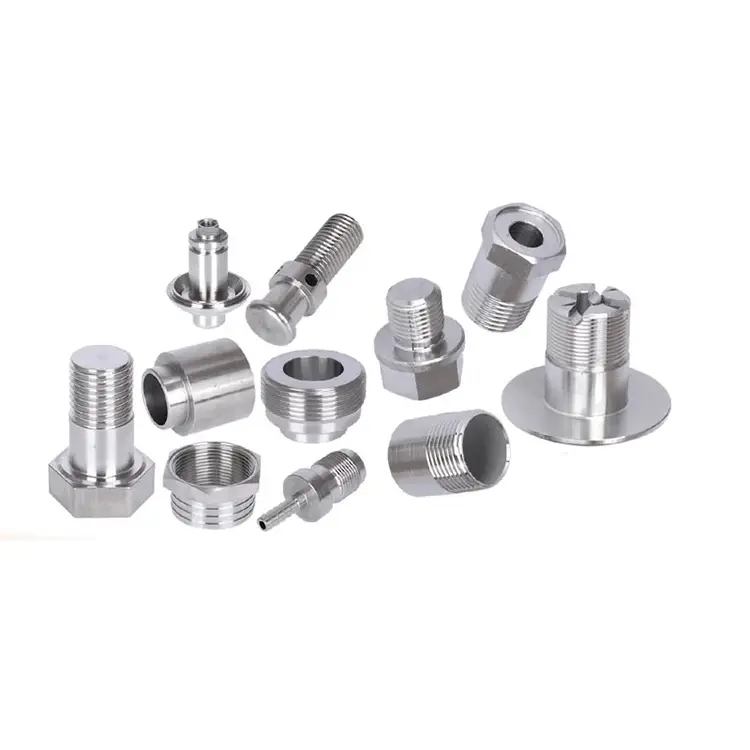
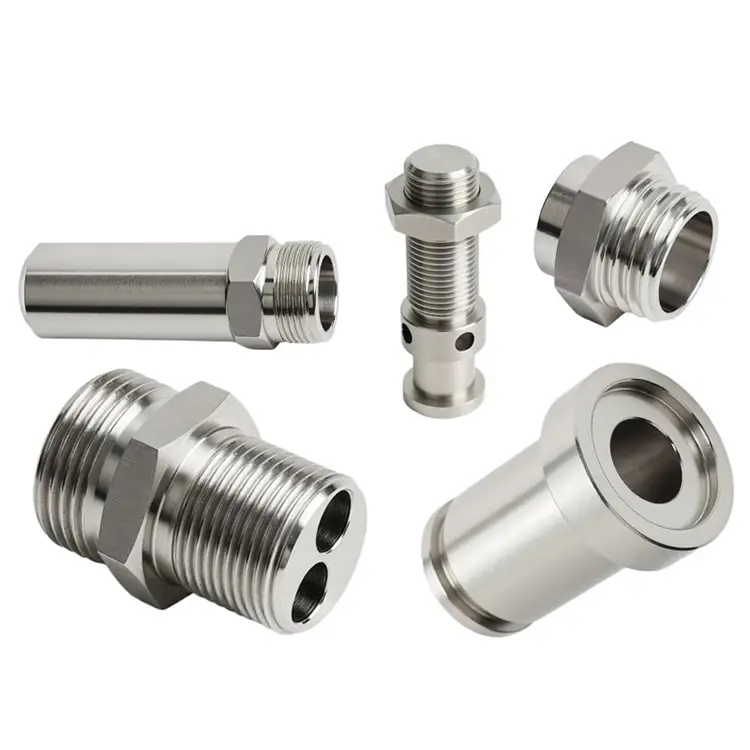
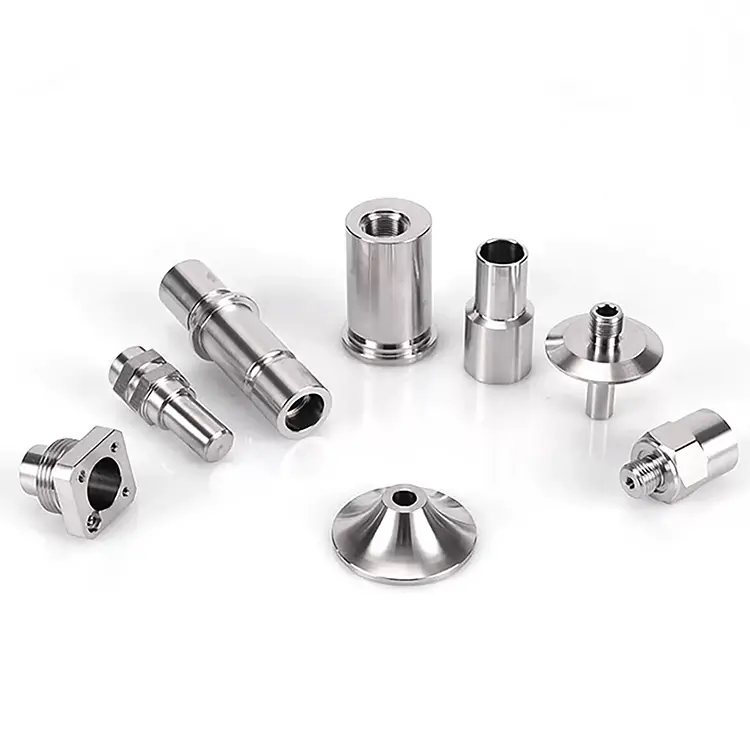
Nuote Metals นำเสนอบริการเครื่องจักรกลซีเอ็นซี ซึ่งช่วยให้สามารถสร้างชิ้นส่วนแบบกำหนดเองที่ปรับให้เหมาะกับความต้องการเฉพาะของคุณ เพื่อให้มั่นใจว่าพอดีและใช้งานได้อย่างแม่นยำ เรารองรับวัสดุหลากหลายประเภท รวมถึงอลูมิเนียม 6061 ทองเหลือง ทองแดง ทองแดง สแตนเลส โลหะผสมเหล็ก และวัสดุอื่นๆ
ส่งคำถาม
รายละเอียดสินค้า
เครื่องจักรกลซีเอ็นซี – ทำไมต้นแบบและชิ้นส่วนการผลิตจึงควรมาจากกระบวนการเดียวกัน
หลายบริษัททำผิดพลาดแบบเดียวกัน พวกเขาสร้างต้นแบบด้วยการพิมพ์ 3 มิติหรือร้านขายงานในพื้นที่ จากนั้นจึงย้ายไปยังการผลิตกับซัพพลายเออร์รายอื่นและกระบวนการอื่น ชิ้นส่วนมีลักษณะเหมือนกันบนภาพวาด แต่พอมาถึงก็ไม่เข้ากัน ความอดทนมันต่างกัน พื้นผิวจะแตกต่างกัน วัสดุมีพฤติกรรมแตกต่างออกไป และสายการประกอบก็หยุดลง
ที่ Nuote Metals เราใช้แนวทางที่แตกต่างออกไป เราใช้เครื่องจักรกลซีเอ็นซีสำหรับทั้งต้นแบบและการผลิต - กระบวนการเดียวกัน ระบบคุณภาพเดียวกัน มาตรฐานการวัดเดียวกัน สิ่งเดียวที่เปลี่ยนแปลงคืออุปกรณ์และปริมาตร บทความนี้จะอธิบายว่าเหตุใดจึงมีความสำคัญ และวิธีที่เราจัดการการเปลี่ยนจาก 10 ชิ้นเป็น 500,000 ชิ้น
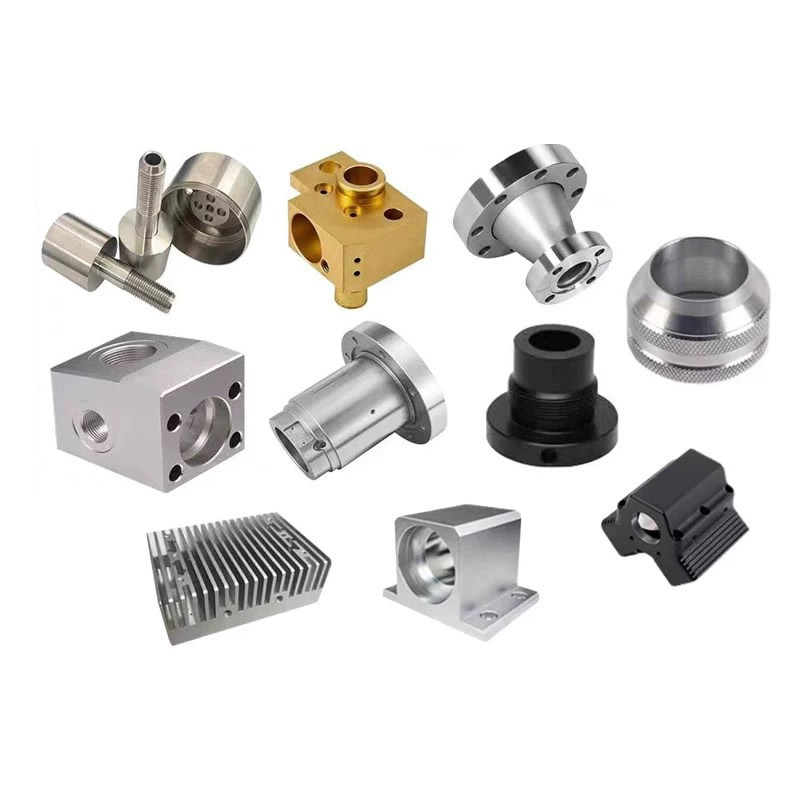
ช่องว่างระหว่างต้นแบบถึงการผลิต – เหตุใดชิ้นส่วนจึงเปลี่ยนแปลงเมื่อคุณปรับขนาด
ช่องว่างนี้เกิดขึ้นเนื่องจากการสร้างต้นแบบและการผลิตมักถือเป็นโครงการที่แยกจากกัน โรงงานต้นแบบจะตัดเฉือนชิ้นส่วนทีละชิ้น ตรวจสอบขนาดด้วยคาลิเปอร์ โรงงานฝ่ายผลิตใช้เครื่องป้อนชิ้นงานแบบแท่งและตรวจสอบโดยการสุ่มตัวอย่าง กระบวนการทั้งสองนี้ให้ผลลัพธ์ที่แตกต่างกัน แม้ว่าภาพวาดจะเหมือนกันก็ตาม
ความล้มเหลวทั่วไปสามประการ:
การเปลี่ยนแปลงข้อมูล:ร้านค้าต้นแบบอ้างอิงถึงพื้นผิวเดียว ร้านผลิตอ้างอิงถึงอีกร้านหนึ่ง คุณสมบัติไม่สอดคล้องกัน
ความอดทนดริฟท์:เครื่องต้นแบบถือ ±0.01 มม. เนื่องจากช่างเครื่องใช้ความระมัดระวังเป็นพิเศษ โรงงานผู้ผลิตถือ ±0.05 มม. เนื่องจากกระบวนการนี้ได้รับการปรับให้เหมาะสมกับความเร็ว
ความไม่สอดคล้องกันของวัสดุ:ต้นแบบใช้สต็อกอบอ่อน การผลิตใช้การดึงเย็น เครื่องจักรวัสดุแตกต่างออกไป และพื้นผิวสำเร็จเปลี่ยนไป
เรากำจัดความล้มเหลวเหล่านี้โดยใช้สิ่งเดียวกันเครื่องจักรกลซีเอ็นซีดำเนินการตั้งแต่บทความแรกจนถึงบทความสุดท้าย เครื่องต้นแบบได้รับการตัดเฉือนด้วยเครื่องหมุนตรงกลางแบบ 5 แกน การผลิตดำเนินการโดยใช้เครื่องกลึงป้อนชิ้นงานแบบแท่งและแมชชีนนิ่งเซ็นเตอร์ แต่ข้อมูล กลยุทธ์การใช้เครื่องมือ และมาตรฐานการตรวจสอบจะเหมือนกัน
วิธีเลือกกระบวนการที่เหมาะสมสำหรับรูปทรงของชิ้นส่วนของคุณ
ไม่ควรหมุนทุกส่วน ไม่ควรขัดทุกส่วน เรขาคณิตตัดสินใจ นี่คือตรรกะที่เราใช้:
คุณสมบัติทรงกระบอกมีอิทธิพลเหนือ?การกลึงเร็วขึ้นและรักษาพิกัดความเผื่อเส้นผ่านศูนย์กลางได้ดีกว่า เพลา หมุด ขั้วต่อ บูช
คุณสมบัติปริซึมมีอิทธิพลเหนือ?การกัดคือทางเลือกที่เหมาะสม ตัวเรือน วงเล็บ ท่อร่วม แผ่น
จำเป็นต้องมีทั้งการกลึงและการกัดใช่ไหม?เครื่องหมุนศูนย์กลางแบบ 5 แกนตัดเฉือนชิ้นส่วนให้เสร็จสมบูรณ์ในการตั้งค่าครั้งเดียว ไม่มีการถ่ายโอนข้อมูล ไม่มีการดำเนินการรอง
รูปทรง 3 มิติที่ซับซ้อน?การตัดเฉือนพร้อมกัน 5 แกนรองรับรูปทรงที่ต้องมีการตั้งค่าหลายอย่างบนเครื่องกัด 3 แกน
สำหรับปริมาณการผลิตเราจะประเมินว่ามีความเฉพาะเจาะจงหรือไม่เครื่องจักรกลซีเอ็นซีเซลล์สามารถลดต้นทุนโดยการรวมการดำเนินการเข้าด้วยกัน สำหรับต้นแบบ เราให้ความสำคัญกับความยืดหยุ่นและความเร็ว ตรรกะของกระบวนการยังคงเหมือนเดิม มีเพียงอุปกรณ์เท่านั้นที่เปลี่ยนแปลง
กลยุทธ์ความอดทน – ต้นแบบเทียบกับการผลิต
ความเข้าใจผิดที่พบบ่อย: ต้นแบบต้องมีพิกัดความเผื่อที่สูงกว่าการผลิต ในความเป็นจริง ทั้งสองอย่างจำเป็นต้องมีความคลาดเคลื่อนตามที่การประกอบต้องการ ความแตกต่างคือวิธีที่คุณตรวจสอบพวกเขา
ขั้นตอนต้นแบบ:เราวัดทุกคุณสมบัติบน CMM รายงานบทความแรกแสดงค่าจริง เราใช้ต้นแบบเพื่อตรวจสอบการออกแบบ—และเพื่อยืนยันว่าสามารถบรรลุความคลาดเคลื่อนได้ในการผลิต
ขั้นตอนการผลิต:เราใช้ CMM เดียวกัน อุปกรณ์ติดตั้งเดียวกัน และห้องควบคุมอุณหภูมิเดียวกัน การควบคุมกระบวนการทางสถิติ (SPC) ตรวจสอบมิติที่สำคัญ หากกระบวนการเคลื่อนไป เราจะปรับเปลี่ยนก่อนที่ชิ้นส่วนจะไม่ได้มาตรฐาน
สิ่งสำคัญคือความสม่ำเสมอ ต้นแบบที่มีขนาด ±0.005 มม. จะมีประโยชน์ก็ต่อเมื่อการผลิตสามารถรองรับพิกัดความเผื่อเท่ากันได้ เรายืนยันสิ่งนั้นก่อนที่จะเสนอราคา ไม่ใช่หลังจากชุดแรก
อุปกรณ์และกำลังการผลิต – การเปลี่ยนแปลงอะไรจากต้นแบบไปสู่การผลิต
| ปัจจัย | ต้นแบบ (1–50 ชิ้น) | การผลิต (50–500,000+ ชิ้น) |
|---|---|---|
| อุปกรณ์เบื้องต้น | ศูนย์กลางการหมุนโรงสี 5 แกน | เครื่องกลึงป้อนชิ้นงานแบบแท่ง, เครื่องแมชชีนนิ่งเซ็นเตอร์ |
| เวลาตั้งค่า | สูงกว่าต่อชิ้น | ปรับให้เหมาะสมสำหรับปริมาณ |
| การตรวจสอบ | CMM 100% ในทุกคุณสมบัติ | SPC + 100% สำหรับคุณสมบัติที่สำคัญ |
| เครื่องมือ | ตัวยึดมาตรฐานแบบเปลี่ยนเร็ว | อุปกรณ์ติดตั้งเฉพาะ เครื่องมือที่ตั้งไว้ล่วงหน้า |
| เวลานำ | 5–10 วัน | 10-20 วัน ขึ้นอยู่กับปริมาณ |
| ต้นทุนต่อหน่วย | สูงกว่า | ต่ำกว่า—ตัดจำหน่ายค่าติดตั้งแล้ว |
| ข้อมูล | เดียวกัน | เดียวกัน |
| ระบบคุณภาพ | ISO 9001:2015 | ISO 9001:2015 |
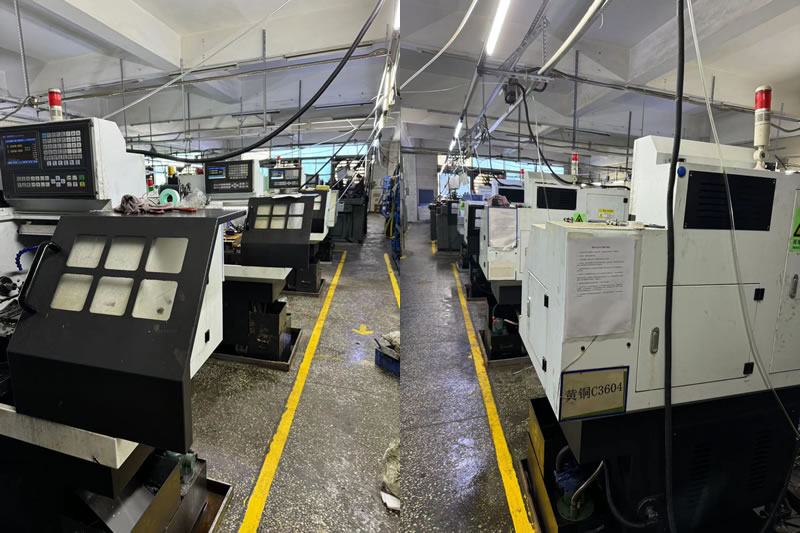
การควบคุมคุณภาพ – ระบบเดียวตั้งแต่บทความแรกจนถึงการจัดส่งขั้นสุดท้าย
เพราะเราก็ใช้เหมือนกันเครื่องจักรกลซีเอ็นซีกระบวนการสำหรับต้นแบบและการผลิต ระบบคุณภาพของเราครอบคลุมวงจรชีวิตทั้งหมด
การตรวจสอบบทความฉบับแรก (FAI):หมายเลขชิ้นส่วนใหม่ทุกรายการจะได้รับรายงานมิติข้อมูลแบบเต็ม เราตรวจสอบ Datum คุณลักษณะที่สำคัญ และผิวสำเร็จ
การตรวจสอบในกระบวนการ:การดำเนินการผลิตจะได้รับการตรวจสอบด้วย SPC มิติข้อมูลที่สำคัญจะถูกตรวจสอบตามช่วงเวลาที่กำหนด ออฟเซ็ตเครื่องมือจะถูกปรับก่อนที่ดริฟท์จะเกิดขึ้น
การตรวจสอบขั้นสุดท้าย:การจัดส่งทุกครั้งจะมีรายงานมิติพร้อมค่าที่วัดได้จริง มีใบรับรองวัสดุและบันทึกการรักษาความร้อนรวมอยู่ด้วย
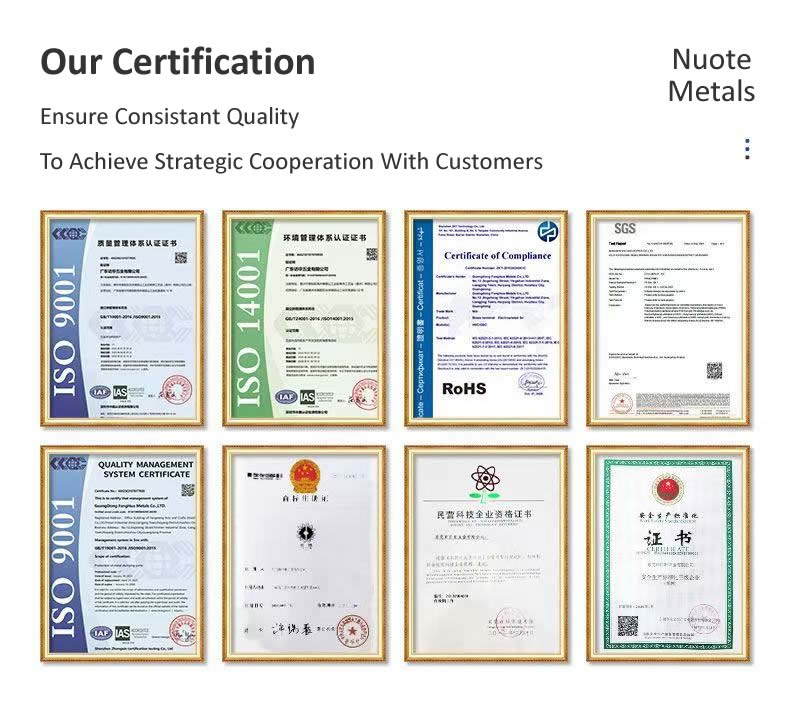
การรับรอง:ISO 9001:2015. เอกสาร PPAP ตามคำขอ
ตัวอย่างจริง – จากต้นแบบ 10 ชิ้นไปจนถึงชิ้นส่วนการผลิต 50,000 ชิ้น
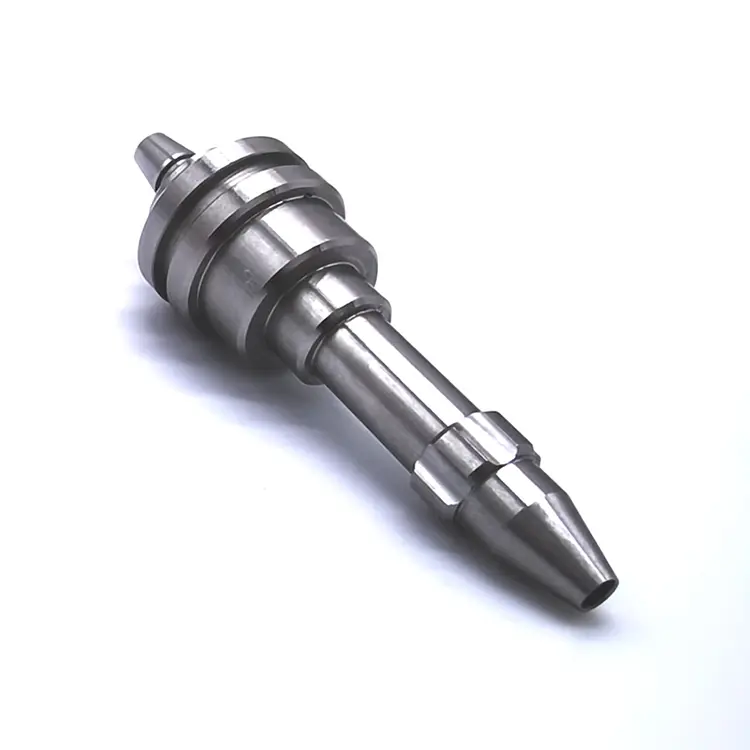
ซัพพลายเออร์ยานยนต์ในยุโรปต้องการส่วนประกอบแอคชูเอเตอร์ที่ทำจากสแตนเลส พวกเขาเริ่มต้นด้วยต้นแบบ 10 ชิ้นสำหรับการตรวจสอบการออกแบบ จากนั้นปรับขนาดเป็น 50,000 ชิ้นต่อปี ซัพพลายเออร์รายเดิมของพวกเขาใช้ร้านค้าต้นแบบสำหรับ 10 ชิ้นแรกและร้านผลิตอื่นสำหรับปริมาณ ชิ้นส่วนที่ผลิตขึ้นล้มเหลวในการประกอบ - รูอยู่ห่างจากศูนย์กลาง 0.02 มม.
สิ่งที่เราทำแตกต่างออกไป:
- ตัดเฉือนต้นแบบ 10 ชิ้นบนเครื่องหมุนศูนย์กลางแบบ 5 แกน ซึ่งเป็นเครื่องจักรตระกูลเดียวกับที่ใช้ในการผลิต
- ใช้ข้อมูลเดียวกันสำหรับการสร้างต้นแบบ การผลิต และการตรวจสอบ
- ก็ประยุกต์เหมือนกันเครื่องจักรกลซีเอ็นซีพารามิเตอร์และกลยุทธ์การใช้เครื่องมือตั้งแต่ต้นแบบจนถึงการผลิต
- จัดส่งต้นแบบ 10 ชิ้นใน 7 วัน จากนั้นผลิตชิ้นส่วน 50,000 ชิ้นใน 6 สัปดาห์ ลูกค้ายกเลิกการตรวจสอบซ้ำและลดเวลาในการนำสินค้าออกสู่ตลาดลง 4 เดือน
คำถามที่พบบ่อย
คำถามที่ 1: ความคลาดเคลื่อนของต้นแบบและการผลิตแตกต่างกันอย่างไร
ตอบ: ค่าความคลาดเคลื่อนควรเท่ากันหากจำเป็นต้องใช้ชุดประกอบ ความแตกต่างคือการตรวจสอบ: ต้นแบบจะถูกวัด 100% สำหรับคุณสมบัติทั้งหมด ในขณะที่การผลิตใช้ SPC บวกกับการตรวจสอบ 100% สำหรับคุณสมบัติที่สำคัญ ที่ Nuote Metals เราใช้แบบเดียวกันเครื่องจักรกลซีเอ็นซีกระบวนการและข้อมูลเดียวกันสำหรับทั้งคู่ ดังนั้นต้นแบบที่คุณอนุมัติจึงเป็นส่วนที่คุณได้รับในการผลิต
คำถามที่ 2: ฉันจะเลือกกระบวนการตัดเฉือนที่เหมาะสมเพื่อลดต้นทุนรวมได้อย่างไร
ตอบ: เริ่มต้นด้วยเรขาคณิต หากชิ้นงานเป็นทรงกระบอก การกลึงจะเร็วและถูกกว่า หากเป็นแบบแท่งปริซึม การกัดคือตัวเลือกที่เหมาะสม หากต้องการทั้งสองอย่าง เครื่องหมุนศูนย์กลางการกลึงแบบ 5 แกนจะขจัดการทำงานขั้นที่สองและลดการควบคุมลง สำหรับปริมาณการผลิต เราจะประเมินว่าเครื่องมือเฉพาะและเครื่องป้อนชิ้นงานแบบแท่งสามารถลดต้นทุนต่อหน่วยได้หรือไม่ เป้าหมายคือการจับคู่กระบวนการกับชิ้นส่วน ไม่ใช่เพื่อบังคับให้ชิ้นส่วนเข้าสู่กระบวนการ
คำถามที่ 3: คุณจะมั่นใจได้อย่างไรว่ามีความสม่ำเสมอในการดำเนินการผลิตหลายครั้ง
ตอบ: เราก็ใช้เหมือนกันเครื่องจักรกลซีเอ็นซีโปรแกรม การแข่งขันเดียวกัน และแผนการตรวจสอบเดียวกันสำหรับการวิ่งทุกครั้ง เครื่องมือได้รับการตั้งค่าล่วงหน้าและติดตามตามเวลาการตัด SPC ตรวจสอบมิติที่สำคัญ หากมีกำหนดการผลิตชุดใหม่หลายเดือนต่อมา เราจะดึงเอกสารการตั้งค่าต้นฉบับและตรวจสอบบทความแรกกับตัวอย่างที่ได้รับอนุมัติ ความสม่ำเสมอเป็นกระบวนการ ไม่ใช่คำมั่นสัญญา
แท็กยอดนิยม: เครื่องจักรกลซีเอ็นซี
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว