สินค้า
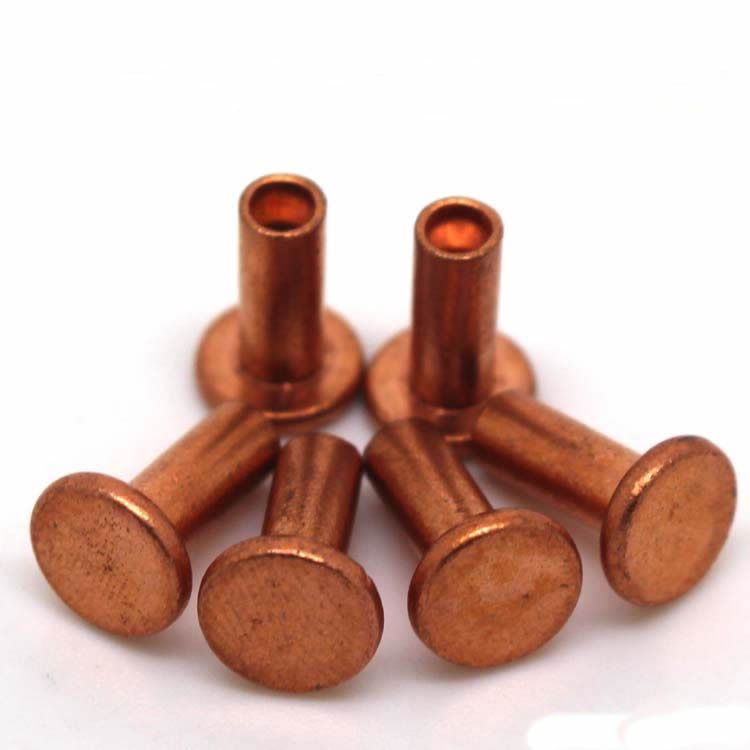
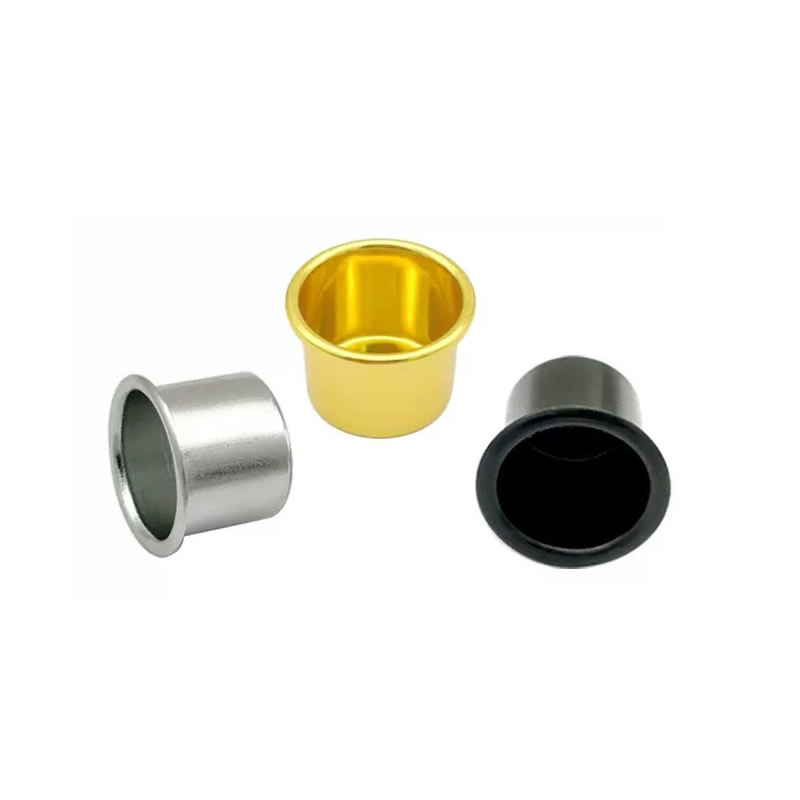
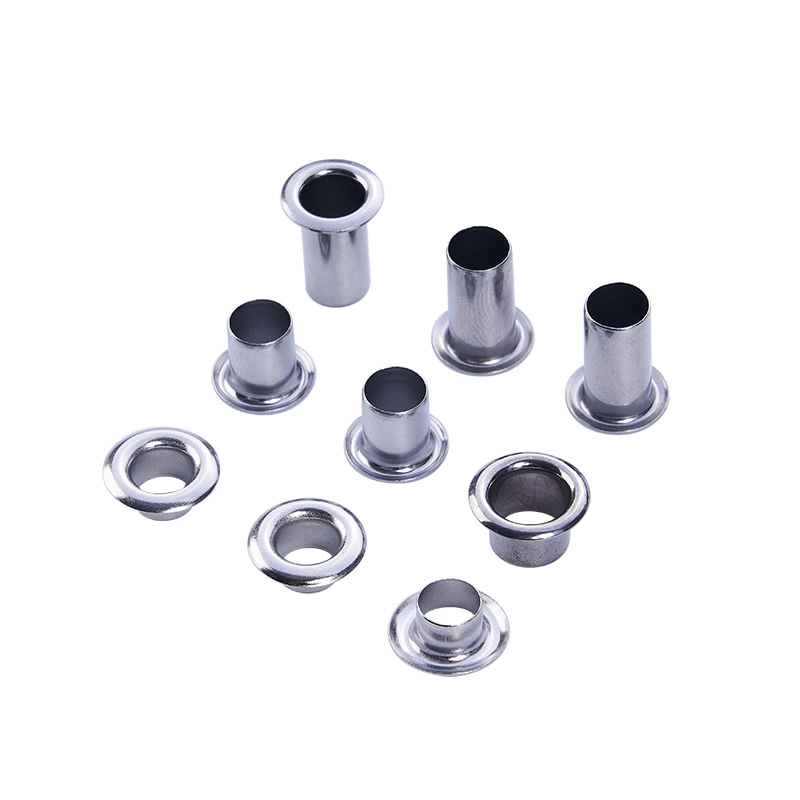
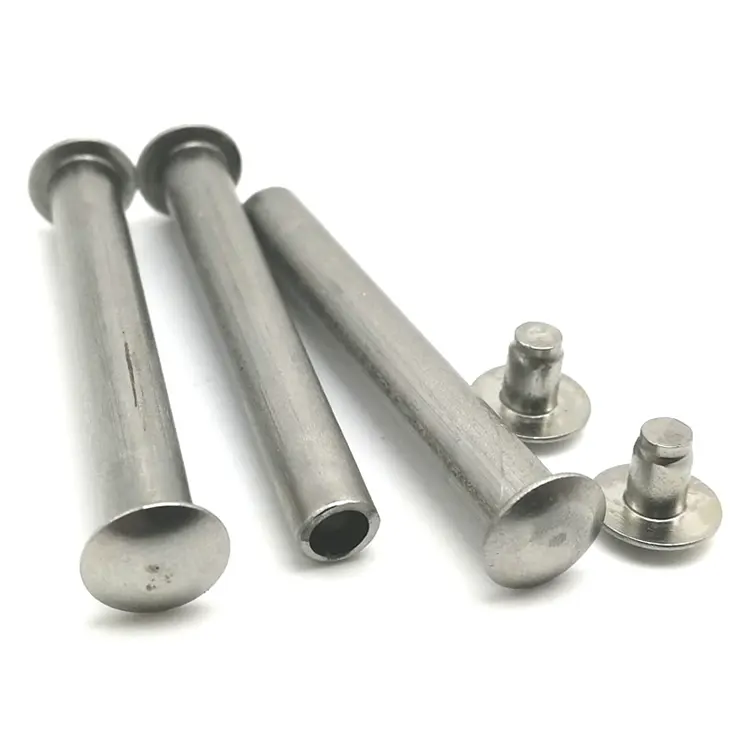
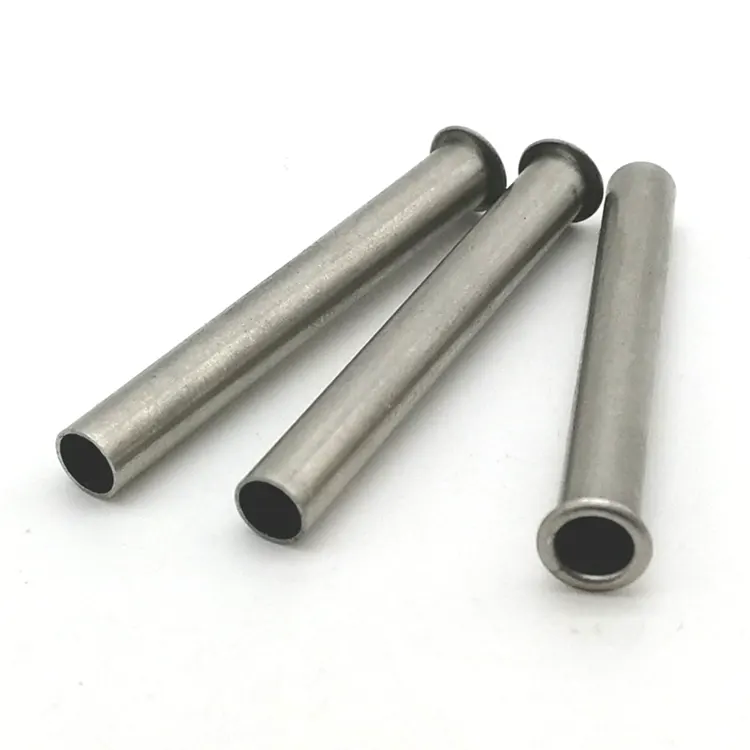
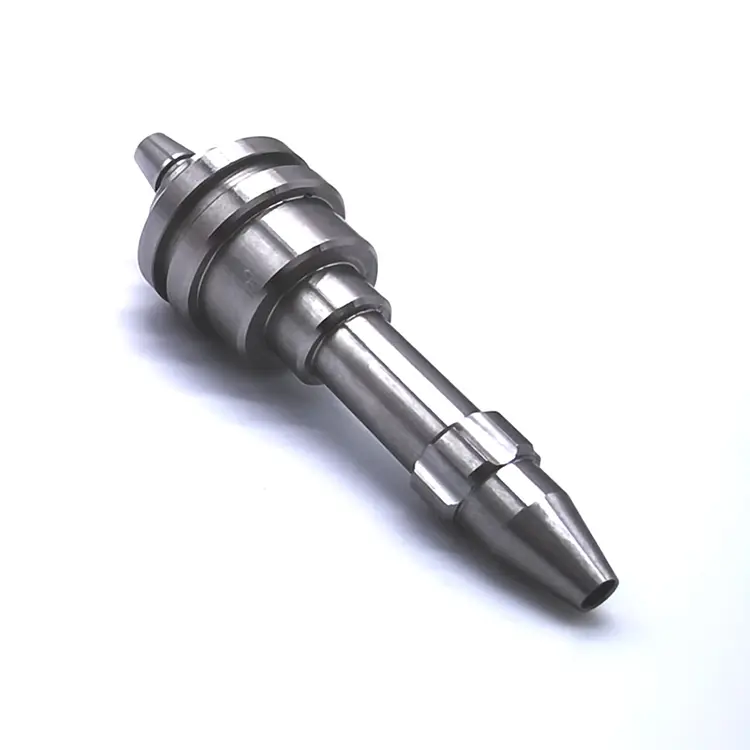
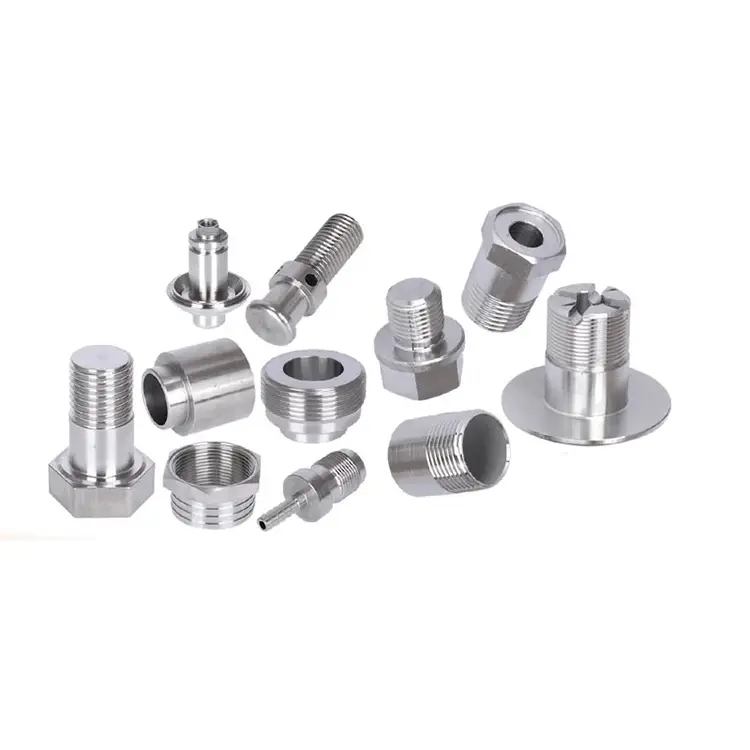
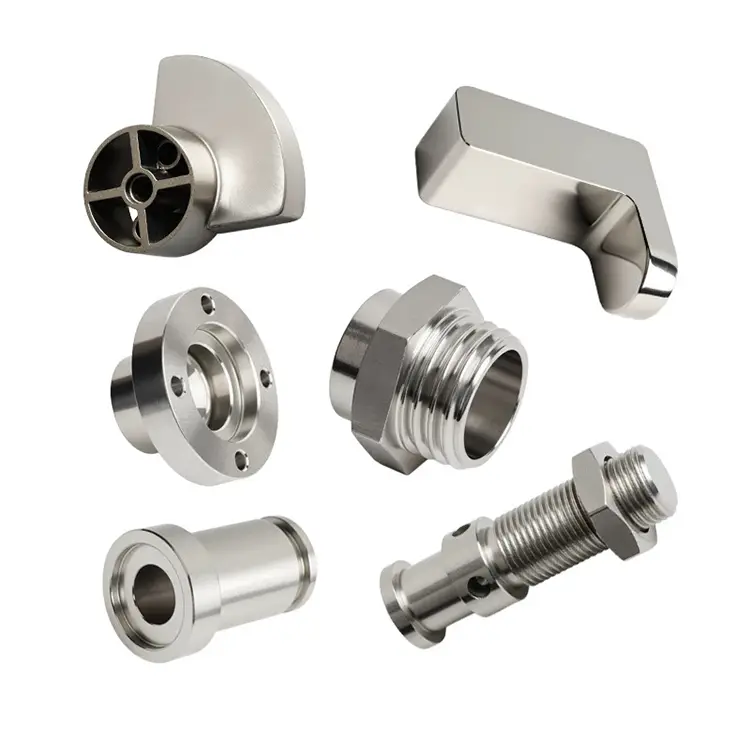
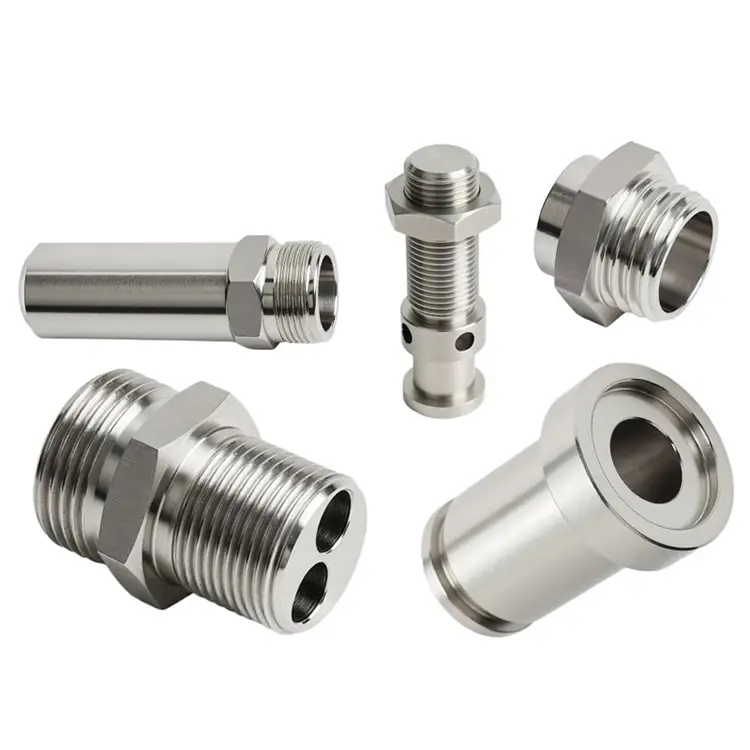
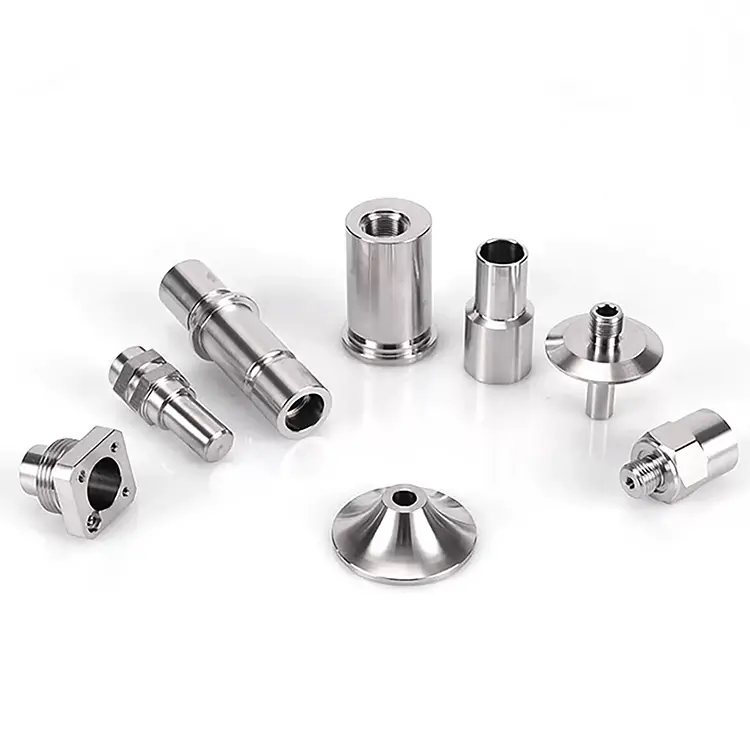
ชิ้นส่วนกลึง CNC ที่แม่นยำ
Nuote Metals นำเสนอชิ้นส่วนกลึง CNC ที่มีความแม่นยำแบบปรับแต่งได้ตามความต้องการเฉพาะของคุณ ตั้งแต่ต้นแบบจนถึงการผลิต เราทำงานอย่างใกล้ชิดกับคุณเพื่อให้แน่ใจว่าส่วนประกอบของคุณตรงตามข้อกำหนดเฉพาะที่แน่นอน
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนกลึง CNC ที่แม่นยำ - เมื่อวัดความคลาดเคลื่อนในหน่วยไมโครมิเตอร์
การกลึงมาตรฐานถือ ±0.005 มม. นั่นก็เพียงพอแล้วสำหรับอุปกรณ์ไฮดรอลิก เพลา และตัวเชื่อมต่อส่วนใหญ่ แต่แอปพลิเคชั่นบางตัวต้องการมากกว่านี้ ส่วนประกอบหัวฉีดน้ำมันเชื้อเพลิงที่มิเตอร์ไหล 2,000 บาร์ เครื่องมือผ่าตัดที่ต้องประกอบโดยไม่ต้องเล่น ตัวยึดแบบออปติคอลที่ยึดการจัดตำแหน่งตลอดการแกว่งของอุณหภูมิ 40°C
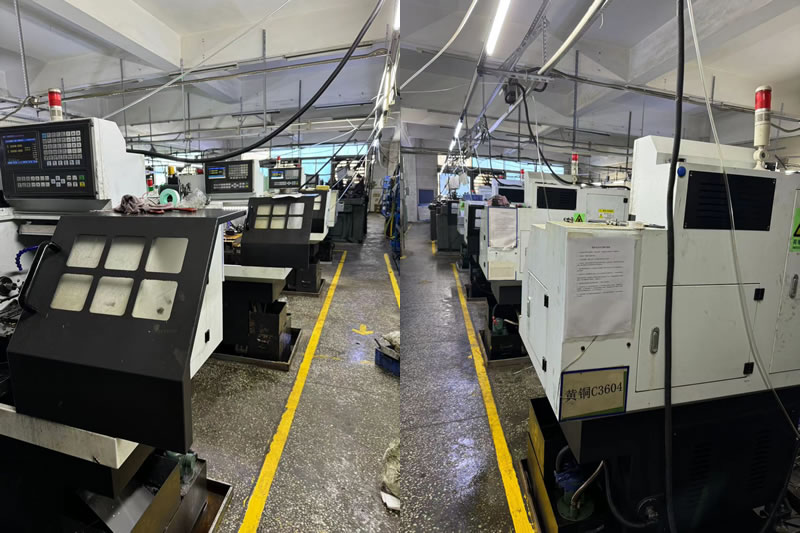
เหล่านี้เป็นชิ้นส่วนที่แยกการกลึงที่แม่นยำจากการกลึงแบบมาตรฐาน ที่ Nuote Metals เราดำเนินการเซลล์กลึงที่มีความแม่นยำโดยเฉพาะ โดยจะมีการควบคุมและบันทึกทุกตัวแปร เช่น อุณหภูมิ การสึกหรอของเครื่องมือ การเติบโตของสปินเดิล ความไม่แน่นอนในการวัด นี่ไม่ใช่การกล่าวอ้างทางการตลาด มันเป็นระเบียบวินัยของกระบวนการ และบทความนี้จะอธิบายอย่างชัดเจนว่าเรายึดถือมันอย่างไร
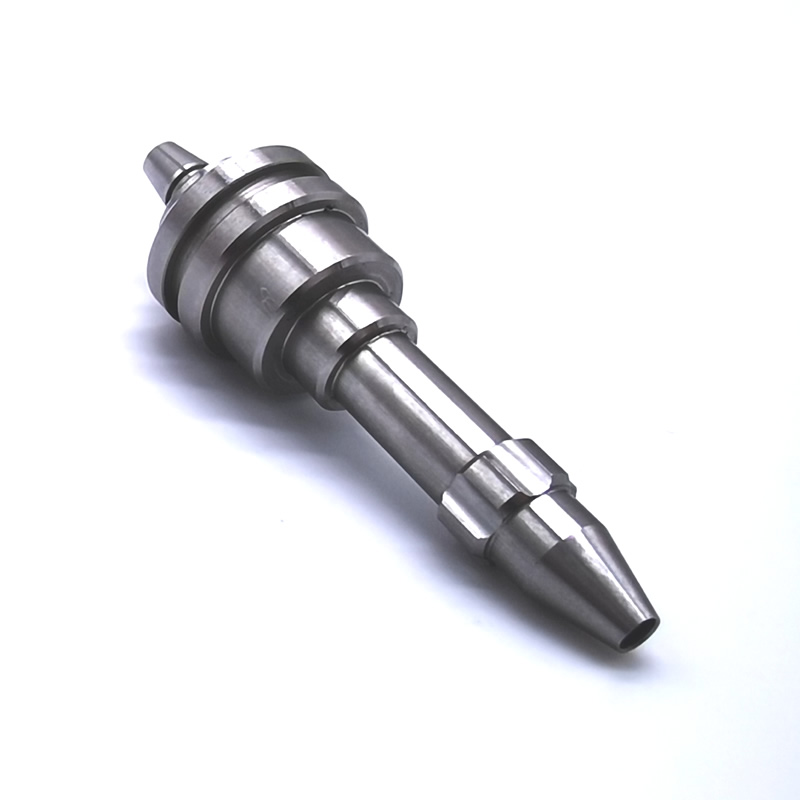
อะไรทำให้การกลึง "แม่นยำ" – ตัวแปร 5 ประการที่ต้องควบคุม
ความแม่นยำไม่ได้มาจากเครื่องจักรเพียงอย่างเดียว มันมาจากการควบคุมทุกแหล่งของการเปลี่ยนแปลง
1. เสถียรภาพทางความร้อน
แกนหมุนของเครื่องกลึงจะโตขึ้นเมื่ออุ่นเครื่อง ชิ้นส่วนขนาด 100 มม. สามารถขยายได้ 0.02 มม. เมื่ออุณหภูมิเปลี่ยนแปลง 10°C เซลล์กลึงที่แม่นยำของเราถูกเก็บไว้ที่อุณหภูมิ 20°C ± 1°C ตลอดทั้งปี ชิ้นส่วนจะถูกแช่ไว้ที่อุณหภูมิห้องก่อนการตรวจสอบขั้นสุดท้าย
2. การจัดการการสึกหรอของเครื่องมือ
เม็ดมีดที่สึกหรอจะตัดความแตกต่างจากเม็ดมีดใหม่ เราติดตามอายุการใช้งานของเครื่องมือโดยการตัดเวลาและปรับออฟเซ็ตตามช่วงเวลาที่กำหนด โดยไม่ต้องรอให้ผู้ปฏิบัติงานสังเกตเห็นการเบี่ยงเบน สำหรับงาน ±0.002 มม. การเปลี่ยนเครื่องมือจะถูกกำหนดเวลาไว้ ไม่เกิดปฏิกิริยา
3. การสอบเทียบแกนและแกน
การเติบโตทางความร้อนส่งผลต่อโครงสร้างของเครื่องจักรเอง เราดำเนินวงจรการอุ่นเครื่องทุกเช้าและตรวจสอบการวางตำแหน่งแกนด้วยเลเซอร์อินเทอร์เฟอโรมิเตอร์ทุกเดือน บอลสกรูได้รับการโหลดไว้ล่วงหน้า และสเกลเชิงเส้นจะให้การตอบสนองตำแหน่งโดยตรง
4. ความสามารถในการทำซ้ำของชิ้นงาน
ปลอกรัดที่ยึดจับชิ้นที่ 1 และชิ้น 500 แตกต่างกันทำให้เกิดความแตกต่าง เราใช้ปลอกรัดชุบแข็งซึ่งมีจุดหยุดเป็นบวก และตรวจสอบความเบี่ยงเบนหนีศูนย์ก่อนดำเนินการผลิตทุกครั้ง สำหรับชิ้นส่วนที่มีผนังบาง จะมีการตัดเฉือนปากจับแบบอ่อนเพื่อให้ตรงกับเส้นผ่านศูนย์กลางของชิ้นส่วน
5. ความไม่แน่นอนของการวัด
การวัดผลจะดีพอๆ กับเครื่องมือและวิธีการเท่านั้น เราสอบเทียบไมโครมิเตอร์และเกจวัดรูทุกวันตามมาตรฐานที่ได้รับการรับรอง สำหรับคุณสมบัติที่สำคัญ เราใช้เครื่องวัดพิกัด (CMM) ในห้องควบคุมอุณหภูมิเดียวกัน เนื่องจากการวัดชิ้นส่วนในพื้นที่การตรวจสอบที่อบอุ่นจะให้ผลลัพธ์ที่แตกต่างจากการวัดบนพื้นโรงงาน
ความสามารถในการกลึงที่แม่นยำของเรา
| พารามิเตอร์ | มาตรฐาน | เซลล์ที่แม่นยำ |
|---|---|---|
| ความอดทนของเส้นผ่านศูนย์กลาง | ±0.005 มม | ±0.002 มม |
| การมีศูนย์กลางร่วมกัน | 0.01 มม | 0.003 มม |
| ความหยาบผิว | รา 0.4 ไมโครเมตร | รา 0.2 ไมโครเมตร |
| ความกลม | 0.008 มม | 0.002 มม |
| ความอดทนต่อความยาว | ±0.1 มม | ±0.02 มม |
| การควบคุมอุณหภูมิ | บรรยากาศร้าน | 20°ซ ± 1°ซ |
| การตรวจสอบ | ตามตัวอย่าง | CMM 100% สำหรับคุณสมบัติที่สำคัญ |
วัสดุที่เปลี่ยนในเซลล์ความแม่นยำ:
- สแตนเลส (303, 304, 316, 17-4 พีเอช, 440C)
- โลหะผสมเหล็ก (4140, 4340, 8620)
- อะลูมิเนียม (6061, 7075, 2024)
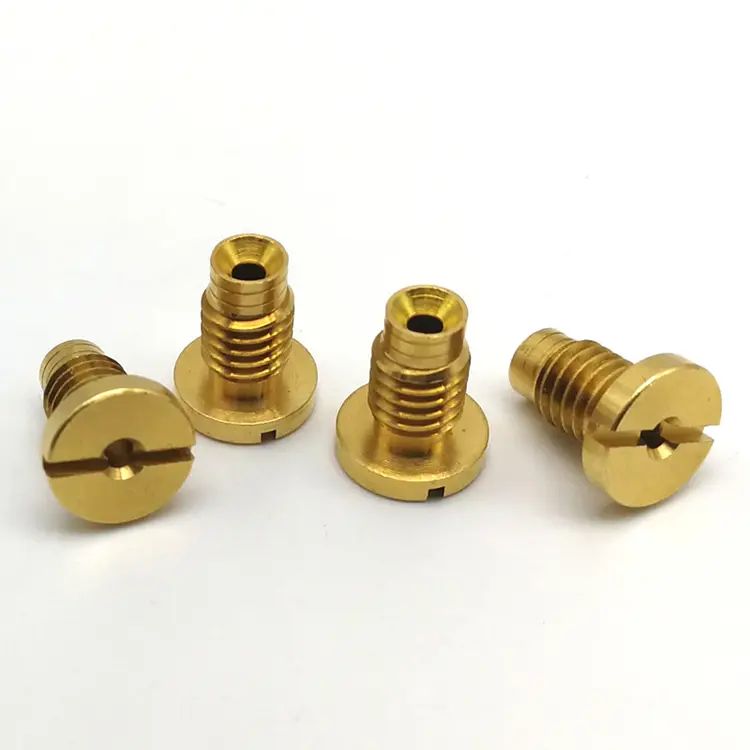
- ทองเหลืองและทองแดง (C36000, C11000, C10200)
- ไทเทเนียม (เกรด 5, เกรด 2)
- พลาสติก (PEEK, POM, PTFE)
ความสามารถด้านปริมาณ:ต้นแบบ (1–50 ชิ้น) การผลิตในปริมาณน้อย (50–5,000) การผลิตในปริมาณมาก (5,000–200,000+)
การวัด – แกนหลักของการกลึงที่แม่นยำ
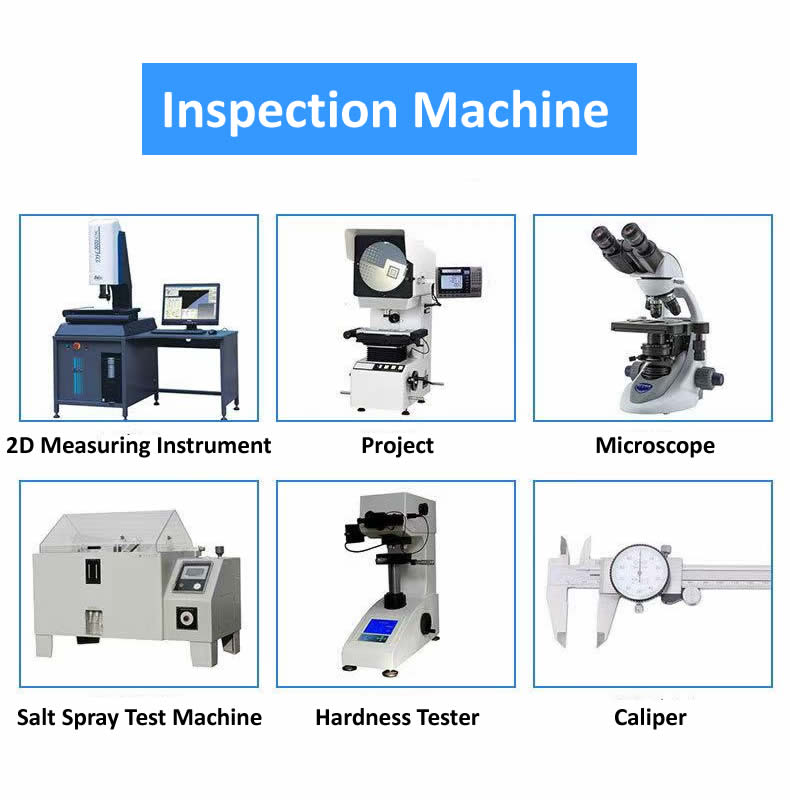
คุณไม่สามารถถือ ±0.002 มม. โดยไม่ทำการวัดอย่างถูกต้อง เซลล์ความแม่นยำของเราประกอบด้วย:
- เครื่องวัดพิกัด (CMM): Zeiss Contura พร้อมโพรบสแกน ใช้สำหรับรูปทรงที่ซับซ้อน ความร่วมศูนย์ และการตรวจสอบตำแหน่ง
- เครื่องทดสอบความกลม: Talyrond 131 สำหรับการวัดความกลม ความเป็นทรงกระบอก และความเข้มข้น
- เครื่องทดสอบความหยาบพื้นผิว: Mitutoyo SJ-210 สำหรับการตรวจสอบ Ra และ Rz
- เครื่องเปรียบเทียบแสง: สำหรับโปรไฟล์เกลียว รัศมี และการตรวจสอบรูปทรง
- ไมโครมิเตอร์แบบดิจิตอลและเกจวัดรู: ปรับเทียบทุกวันตามมาตรฐานที่ได้รับการรับรอง
- การชดเชยอุณหภูมิ: การวัดทั้งหมดดำเนินการที่อุณหภูมิ 20°C โดยใช้ปัจจัยแก้ไขสำหรับการขยายตัวทางความร้อนของวัสดุ
สิ่งนี้มีความหมายต่อคุณอย่างไร: ทุกมิติที่สำคัญบนภาพวาดของคุณจะถูกวัดและรายงาน หากการวาดต้องใช้ ±0.002 มม. รายงานการตรวจสอบจะแสดงค่าที่วัดได้จริง ไม่ใช่แค่ผ่าน/ไม่ผ่าน คุณได้รับข้อมูล ไม่ใช่ตราประทับ
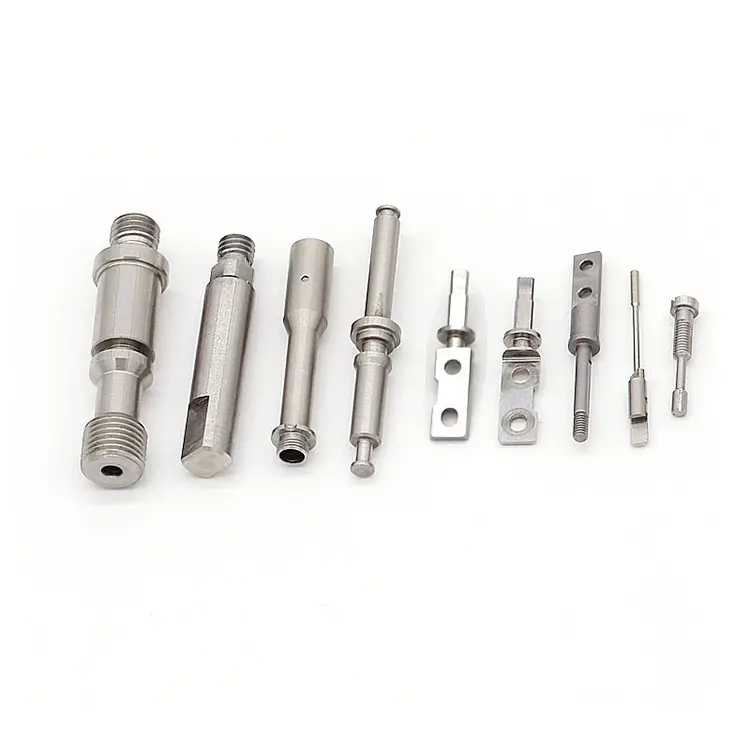
ตัวอย่างจริง – ส่วนประกอบเครื่องมือผ่าตัด 17-4 PH
ผู้ผลิตอุปกรณ์ทางการแพทย์ของเยอรมนีต้องการส่วนประกอบสเตนเลส 17-4 PH ที่มีความทนทานต่อเส้นผ่านศูนย์กลาง 0.002 มม. มีศูนย์กลางร่วม 0.003 มม. และพื้นผิว Ra 0.2μm ชิ้นส่วนดังกล่าวจะประกอบเข้าด้วยกันเป็นเครื่องเย็บลวดสำหรับผ่าตัด ซึ่งการเล่นใดๆ ก็ตามอาจทำให้เกิดการยิงผิดพลาดได้
สิ่งที่เราทำแตกต่างออกไป:
- ตัดเฉือนชิ้นส่วนในเซลล์ความแม่นยำ 20°C ของเรา ไม่ใช่แผนกกลึงทั่วไป
- ใช้เครื่องมือ CBN สำหรับการผ่านขั้นสุดท้ายหลังจากการอบชุบด้วยความร้อน
- ตรวจสอบความร่วมศูนย์ด้วย Talyrond ก่อนและหลังการตัดเฉือนขั้นสุดท้าย
- จัดส่งไปแล้ว 4,000 ชิ้นโดยไม่มีการปฏิเสธ ลูกค้ายกเลิกการตรวจสอบขาเข้า—รายงาน CMM ของเราได้รับการยอมรับว่าเป็นบันทึกคุณภาพ
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนกลึง CNC ที่มีความแม่นยำ
คำถามที่ 1: อะไรคือความแตกต่างระหว่างการกลึงแบบมาตรฐานและการกลึงที่แม่นยำ?
ตอบ: การกลึงมาตรฐานถือได้ ±0.005 มม. และเหมาะสำหรับชิ้นส่วนไฮดรอลิก ยานยนต์ และอุตสาหกรรมทั่วไปส่วนใหญ่ ชิ้นส่วนกลึง CNC ที่มีความเที่ยงตรงถือ ±0.002 มม. หรือดีกว่า โดยมีจุดศูนย์กลางที่แน่นหนาและผิวสำเร็จมากขึ้น ความแตกต่างไม่ใช่แค่เครื่องจักรเท่านั้น แต่ยังรวมถึงสภาพแวดล้อม (การควบคุมอุณหภูมิ) การจัดการเครื่องมือ (การเปลี่ยนแปลงตามกำหนดเวลา) และระเบียบวินัยในการวัด (การตรวจสอบ CMM) การกลึงที่แม่นยำมีค่าใช้จ่ายมากขึ้นเนื่องจากต้องใช้เวลามากขึ้น เครื่องมือมากขึ้น และการตรวจสอบมากขึ้น มันสมเหตุสมผลเมื่อแอปพลิเคชันต้องการ
คำถามที่ 2: คุณสามารถจับยึด ±0.002 มม. บนสเตนเลสสตีลที่ผ่านการอบร้อนได้หรือไม่
ตอบ: ใช่ แต่มีคำเตือน การอบชุบด้วยความร้อนช่วยเคลื่อนย้ายชิ้นส่วน สำหรับ 17-4 PH หรือ 440C ชุบแข็งจนถึง 40+ HRC เราจะตัดเฉือนขนาดใหญ่พิเศษ อบชุบด้วยความร้อน จากนั้นจึงปิดเครื่องด้วยเครื่องมือ CBN ในเซลล์ที่มีความแม่นยำ การผ่านขั้นตอนสุดท้ายจะขจัดวัสดุ 0.05–0.1 มม. เพื่อให้ได้พิกัดความเผื่อ สำหรับรูปทรงที่ซับซ้อนมากหรือส่วนผนังบาง เราอาจแนะนำให้กลึงแข็งตามด้วยการเจียร Nuote Metals จะตรวจสอบทุกภาพวาดและยืนยันความคลาดเคลื่อนที่ทำได้ก่อนเสนอราคา
คำถามที่ 3: คุณจะตรวจสอบความร่วมศูนย์ของชิ้นส่วนกลึง CNC ที่มีความเที่ยงตรงสูงได้อย่างไร
ตอบ: เราใช้เครื่องทดสอบความกลมของ Talyrond สำหรับความร่วมศูนย์ ความกลม และความเป็นทรงกระบอก ชิ้นส่วนจะถูกหมุนบนแกนหมุนที่มีความแม่นยำ ในขณะที่หัววัดจะวัดพื้นผิว ผลลัพธ์ที่ได้คือแผนภาพเชิงขั้วที่แสดงส่วนเบี่ยงเบนในหน่วยไมโครเมตร เพื่อคุณสมบัติที่เรียบง่าย CMM พร้อมโพรบสแกนจะให้ข้อมูลที่เทียบเท่ากัน คำสั่งกลึงที่แม่นยำทุกคำสั่งจะมาพร้อมกับรายงานมิติที่แสดงค่าที่วัดได้จริง ไม่ใช่แค่ผ่าน/ไม่ผ่าน
แท็กยอดนิยม: ชิ้นส่วนกลึง CNC ที่แม่นยำ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว