สินค้า
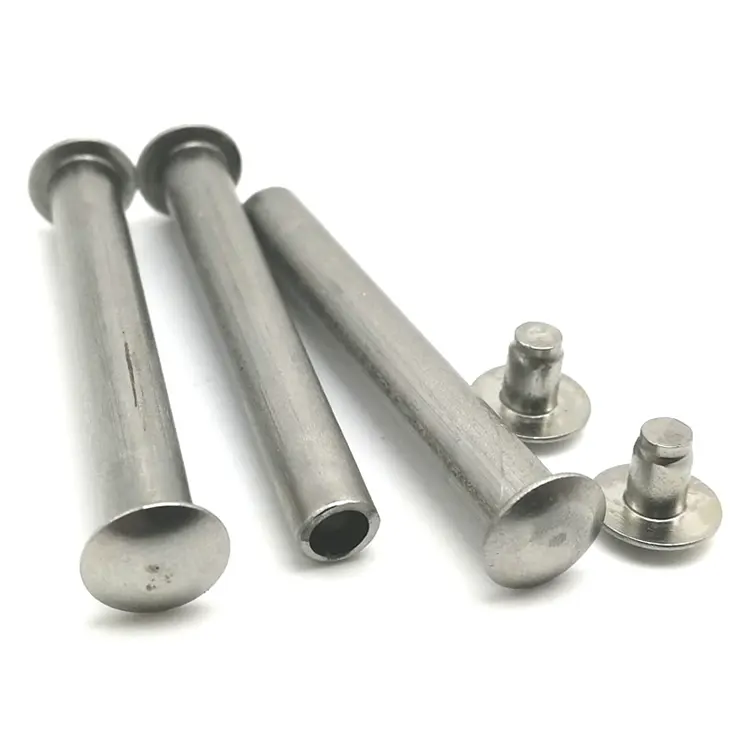
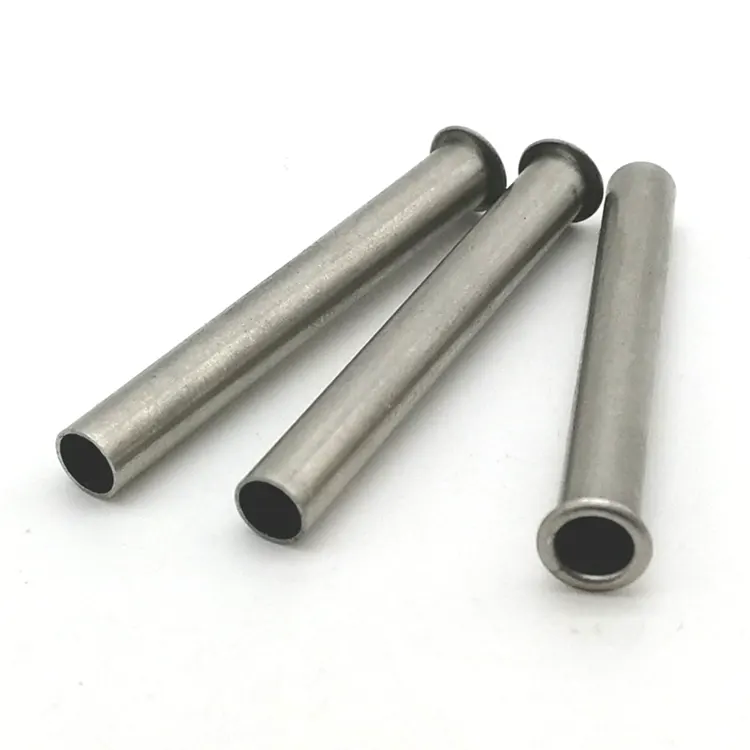
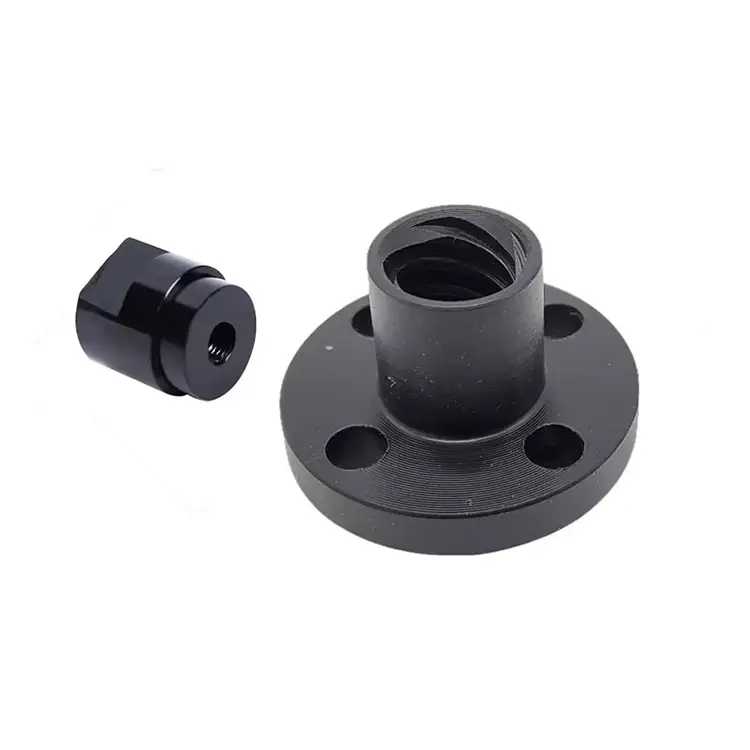
เครื่องจักรกลซีเอ็นซีพลาสติก
ด้วยประสบการณ์มากกว่า 10 ปีในการตัดเฉือนพลาสติก CNC Nuote Metals สามารถนำเสนอการผลิตที่ปรับแต่งตามแบบได้ เราแปรรูปชิ้นส่วนกลึงพลาสติก PE, POM, PET จากการผลิตของเราเอง รวมถึงพลาสติกวิศวกรรมอื่นๆ ที่หลากหลาย และเสนอการประมวลผลที่ยืดหยุ่นสำหรับการผลิตส่วนบุคคล ปริมาณน้อย และซีรีส์ เครื่องจักรล้ำสมัยของเรารับประกันช่วงพิกัดความเผื่อที่แคบที่สุด และพนักงานที่ผ่านการรับรองของเรารับประกันคุณภาพที่สูงสม่ำเสมอของโครงการของคุณ
ส่งคำถาม
รายละเอียดสินค้า
การตัดเฉือนพลาสติก CNC - เหตุใดพารามิเตอร์การตัดโลหะจึงทำให้ชิ้นส่วนพลาสติกเสียหาย
พลาสติกไม่นำความร้อนออกจากคมตัด มันไม่แตก-ละลายหรือเลอะ มันไม่มีความคลาดเคลื่อนหลังจากปล่อยแคลมป์แล้ว และพลาสติกแต่ละชนิดมีพฤติกรรมแตกต่างกัน: กลยุทธ์ที่ใช้กับ POM จะล้มเหลวใน PEEK และกลยุทธ์ที่ใช้กับ PTFE จะละลายอะคริลิก
นั่นคือเหตุผลเครื่องจักรกลซีเอ็นซีพลาสติกไม่สามารถถือเป็นการตัดเฉือนโลหะโดยใช้ฉลากวัสดุอื่นได้ โรงงานที่ใช้พลาสติกโดยใช้อุปกรณ์ชนิดเดียวกัน โดยใช้เครื่องมือแบบเดียวกัน และพารามิเตอร์เดียวกันกับอะลูมิเนียมจะผลิตชิ้นส่วนที่ดูเป็นที่ยอมรับในวันที่จัดส่ง และบิดเบี้ยว หดตัว หรือแตกร้าวหลังจากไปถึงสายการประกอบ
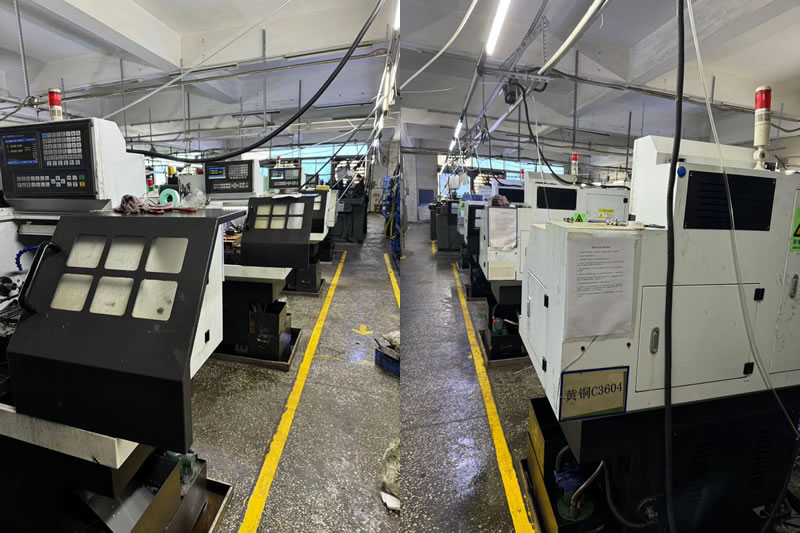
ที่ Nuote Metals เราดำเนินการเซลล์ตัดเฉือนพลาสติกโดยเฉพาะ โดยแยกจากไลน์โลหะของเรา เซลล์ใช้เครื่องมือที่ไม่เคลือบคม การระบายความร้อนด้วยลม การยึดติดด้วยแรงดันต่ำ และเตาอบอบอ่อนเพื่อบรรเทาความเครียด ด้วยประสบการณ์กว่า 20 ปีในการส่งออกให้กับลูกค้าทางการแพทย์ อิเล็กทรอนิกส์ และอุตสาหกรรม เราได้เรียนรู้ว่าการตัดเฉือนพลาสติกนั้นเป็นวินัยที่แตกต่างออกไป ไม่ใช่การทดแทนวัสดุ
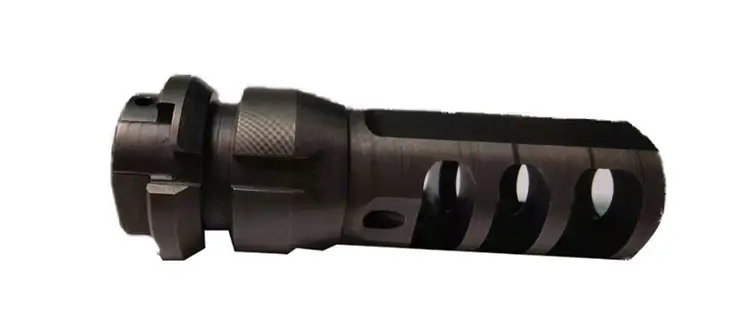
พลาสติกกับโลหะ - ความแตกต่างสามประการที่เปลี่ยนแผนกระบวนการ
1. ความร้อนยังคงอยู่ที่คมตัด
โลหะนำความร้อนออกไปทางชิปและชิ้นงาน พลาสติกไม่ได้ ความร้อนจะทำให้วัสดุนิ่มลงและทำให้เกิดพื้นผิวที่หลอมละลายและเป็นเหนียวแทนที่จะเป็นเศษที่สะอาด POM และอะคริลิกมีความละเอียดอ่อนเป็นพิเศษ เราควบคุมความร้อนด้วยเครื่องมือคราดที่คมและเป็นบวกสูง ความเร็วแกนหมุนสูงพร้อมการป้อนปานกลาง และการระบายความร้อนด้วยอากาศหรือละออง—พลาสติกต้องการการระบายความร้อน ไม่ใช่การหล่อลื่น
2. การหนีบทำให้ชิ้นส่วนเสียรูป
พลาสติกมีความยืดหยุ่น ปากกาจับโลหะมาตรฐานจะบีบอัดชิ้นส่วนระหว่างการตัดเฉือน และจะสปริงกลับหลังปล่อย ซึ่งขนาดจะเปลี่ยน เราใช้ขากรรไกรแบบอ่อนที่กลึงเข้ากับรูปร่างของชิ้นส่วน การจับยึดด้วยแรงดันต่ำ และการจับยึดแบบสุญญากาศสำหรับชิ้นส่วนที่บาง ขนาดวิกฤตจะถูกวัดหลังจากที่ชิ้นส่วนคงตัวที่อุณหภูมิห้อง
3. ความเครียดภายในทำให้ส่วนต่างๆ เปลี่ยนไปในไม่กี่วันต่อมา
สต็อกแท่งพลาสติกมีความเครียดจากการอัดขึ้นรูป การตัดเฉือนจะกระจายความเครียดนั้นอีกครั้ง ชิ้นส่วนวัดอย่างถูกต้องบน CMM จากนั้นบิดงอในอีกสองวันต่อมา สำหรับ PEEK, PTFE และชิ้นส่วน POM ขนาดใหญ่ เราจะหลอมวัสดุก่อนการตัดเฉือนและบรรเทาความเครียดระหว่างการกัดหยาบและการเก็บผิวละเอียด นี่ไม่ใช่ทางเลือก แต่เป็นความแตกต่างระหว่างชิ้นส่วนที่จัดส่งอย่างถูกต้องและชิ้นส่วนที่ประกอบอย่างถูกต้อง
เกรดพลาสติกที่เราตัดเฉือน – และลักษณะการทำงานของแต่ละเกรด
| วัสดุ | ความเสี่ยงจากการตัดเฉือนที่สำคัญ | กลยุทธ์การใช้เครื่องมือ | การใช้งานทั่วไป |
|---|---|---|---|
| POM (เดลริน) | ละลายห่อชิป | คราดเชิงบวกที่คมชัด, การระเบิดของอากาศ | เกียร์ บูช ฉนวน |
| แอบมอง | การแปรปรวนความเครียดต้นทุน | อบอ่อนก่อนตัดเฉือน ชาร์ปคาร์ไบด์ | การปลูกถ่ายทางการแพทย์การบินและอวกาศ |
| PTFE (เทฟลอน) | การไหลเย็น ความไม่แน่นอนของมิติ | เครื่องมือคมมาก จับยึดเบา | ซีล, ฟิตติ้งเคมี |
| ไนลอน | การดูดซับความชื้นการเปลี่ยนรูป | วัสดุแห้งก่อนการตัดเฉือน แคลมป์ต่ำ | เกียร์,ผ้ารองกันสึก |
| อะคริลิก (PMMA) | แตกร้าวละลาย | ความเร็วสูง พ่นลม ไม่มีสารหล่อเย็น | จอแสดงผลเซลล์ของเหลว |
| เอบีเอส | รอยเปื้อนความแรงต่ำ | เครื่องมือคม ความเร็วปานกลาง | ตัวเรือน ต้นแบบ |
หมายเหตุเกี่ยวกับ PEEK:PEEK เป็นพลาสติกที่มีความต้องการมากที่สุดที่เราผลิตขึ้น มีราคาแพง มีแนวโน้มที่จะเกิดความเครียดแปรปรวน และไวต่อความร้อน เราอบอ่อนสต็อกแท่ง PEEK ก่อนการตัดเฉือนและปิดเครื่องจักรหลังจากคลายความเครียด ไม่เช่นนั้นชิ้นส่วนจะเคลื่อนที่หลังการส่งมอบ สำหรับเครื่องจักรกลซีเอ็นซีพลาสติกของ PEEK ขั้นตอนการหลอมไม่ใช่ทางเลือก
ตัวอย่างจริง – ฉนวน PEEK สำหรับอุปกรณ์การแพทย์
ผู้ผลิตอุปกรณ์การแพทย์ชาวเยอรมันต้องการฉนวน PEEK ที่มีความทนทานต่อรูเจาะ 0.01 มม. ความเรียบ 0.02 มม. และไม่มีขอบที่หลอมละลาย ซัพพลายเออร์รายเดิมของพวกเขาตัดเฉือนชิ้นส่วนจากสต็อกแท่ง PEEK โดยไม่ต้องอบอ่อน การเจาะวัดอย่างถูกต้องในการตรวจสอบ แต่สามวันต่อมาก็หดตัวลง 0.04 มม.
สิ่งที่เราทำแตกต่างออกไป:
- อบอ่อนสต็อกแท่ง PEEK ก่อนการตัดเฉือน—บรรเทาความเครียดจากการอัดขึ้นรูป
- กลึงหยาบ จากนั้นจึงคลายความเค้นของชิ้นส่วนก่อนเสร็จสิ้นการตัดเฉือน
- ใช้เม็ดมีดคราดคาร์ไบด์ที่มีความคมและมีมุมบวกสูงพร้อมระบบระบายความร้อนด้วยอากาศ—ไม่มีคมที่หลอมละลาย
- วัดรูหลังจากการรักษาเสถียรภาพเป็นเวลา 48 ชั่วโมง ไม่ใช่ทันทีหลังการตัดเฉือน
- จัดส่ง 2,500 ชิ้นโดยไม่มีการเบี่ยงเบนมิติหลังการจัดส่งเป็นศูนย์
นี่คือสิ่งที่เครื่องจักรกลซีเอ็นซีพลาสติกควรส่งมอบ: ไม่ใช่แค่ชิ้นส่วนที่วัดอย่างถูกต้องในวันที่จัดส่ง แต่เป็นชิ้นส่วนที่ยังคงถูกต้องหลังจากถึงสายการประกอบของคุณ
คำถามที่พบบ่อย
คำถามที่ 1: เหตุใดชิ้นส่วนพลาสติกของฉันจึงบิดเบี้ยวหลังการตัดเฉือน
ตอบ: การบิดเบี้ยวมาจากความเครียดภายใน สต็อกแท่งพลาสติกมีความเครียดจากการอัดขึ้นรูป การตัดเฉือนจะขจัดวัสดุและกระจายความเค้นนั้นอีกครั้ง โดยชิ้นส่วนจะวัดค่าได้อย่างถูกต้อง จากนั้นจึงเคลื่อนตัวในหลายวันต่อมา การแก้ไขคือการอบอ่อนวัสดุก่อนการตัดเฉือนและบรรเทาความเครียดระหว่างการกัดหยาบและการเก็บผิวละเอียด สำหรับ PEEK, PTFE และชิ้นส่วน POM ขนาดใหญ่ การหลอมไม่ใช่ทางเลือก หากซัพพลายเออร์ของคุณตัดเฉือนพลาสติกโดยไม่มีการบรรเทาความเครียด ชิ้นส่วนจะเคลื่อนที่หลังการส่งมอบ
คำถามที่ 2: ควรใช้สารหล่อเย็นใดในการตัดเฉือนพลาสติก CNC
ตอบ: พลาสติกส่วนใหญ่ไม่ต้องการการหล่อลื่น แต่ต้องการความเย็น สารหล่อเย็นสำหรับน้ำท่วมสามารถดูดซับได้ด้วยไนลอน, POM ที่เปื้อน หรือทิ้งสารตกค้างไว้บน PEEK เราใช้การระบายความร้อนด้วยอากาศหรือหมอกสำหรับพลาสติกส่วนใหญ่ ข้อยกเว้นคืออะคริลิก ซึ่งสามารถแตกร้าวได้ภายใต้การเปลี่ยนแปลงอุณหภูมิแบบฉับพลัน สำหรับอะคริลิก เราใช้ความเร็วสูงและพ่นลมเท่านั้น สำหรับเครื่องจักรกลซีเอ็นซีพลาสติกวิธีการจ่ายน้ำหล่อเย็นขึ้นอยู่กับวัสดุ ไม่ใช่กฎสากล
คำถามที่ 3: คุณสามารถยึดค่าความคลาดเคลื่อนของชิ้นส่วน PEEK และ PTFE ไว้แน่นได้หรือไม่
ตอบ: ใช่—แต่มีกลยุทธ์ที่แตกต่างกันสำหรับแต่ละคน PEEK คงความทนทานได้ดีหลังจากการอบอ่อนและบรรเทาความเครียด และเรามีค่า ±0.01 มม. เป็นประจำ PTFE มีความนุ่มกว่าและคืบคลานภายใต้น้ำหนักบรรทุก ซึ่งทนทานต่อการตรวจสอบแต่อาจเคลื่อนที่ไปในการให้บริการได้ สำหรับ PTFE เราตัดเฉือนที่ส่วนล่างสุดของแถบพิกัดความเผื่อ และแนะนำให้ลูกค้าปล่อยให้มีการไหลเย็นในการออกแบบ สำหรับเครื่องจักรกลซีเอ็นซีพลาสติกสำหรับวัสดุทั้งสอง สิ่งสำคัญคือการตัดเฉือน ทำให้เสถียร และวัด ไม่ใช่การวัดทันทีหลังจากที่เครื่องมือหยุดทำงาน
แท็กยอดนิยม: ผู้ผลิตเครื่องจักรพลาสติก CNC, ผู้ผลิตชิ้นส่วนพลาสติกแบบกำหนดเอง, เครื่องจักรพลาสติกความแม่นยำสูง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว