สินค้า
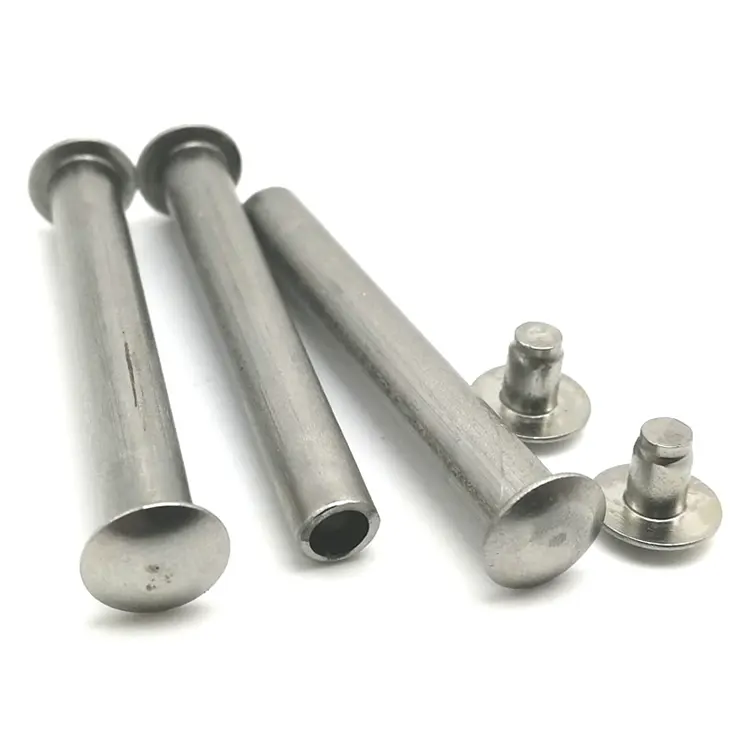
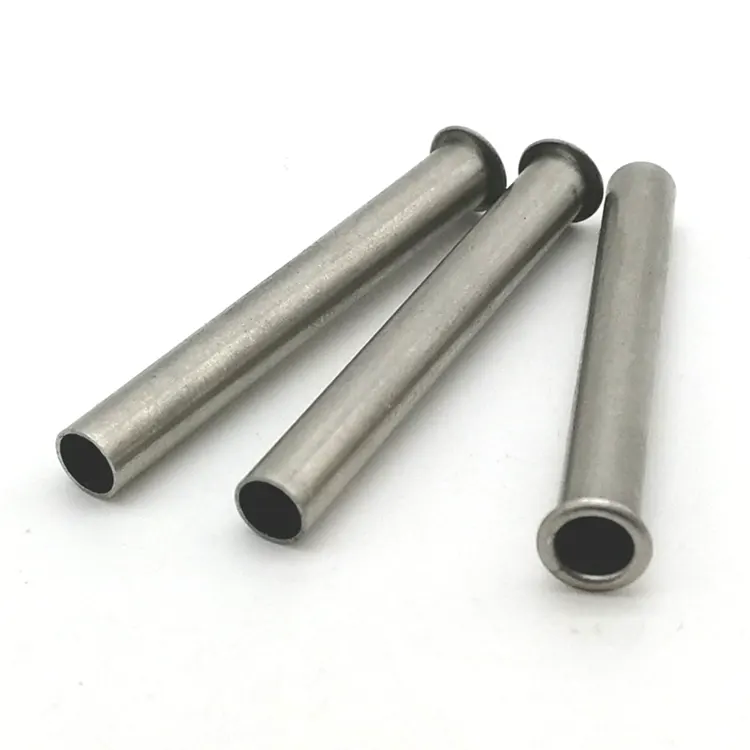
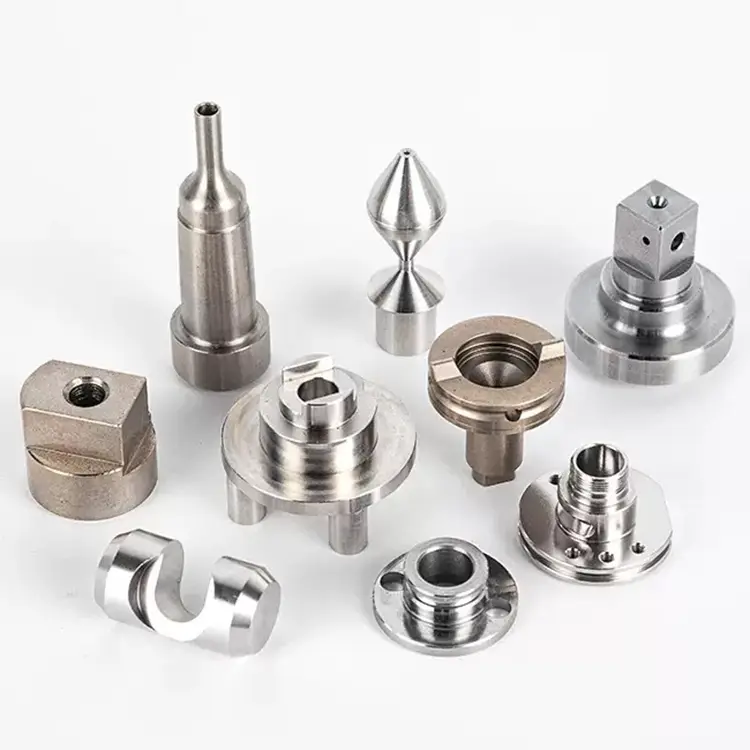
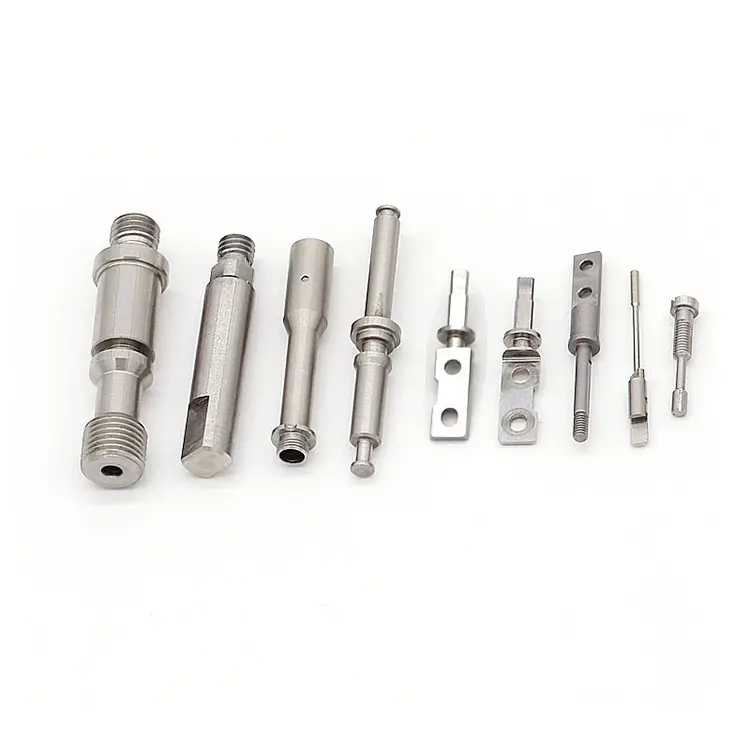
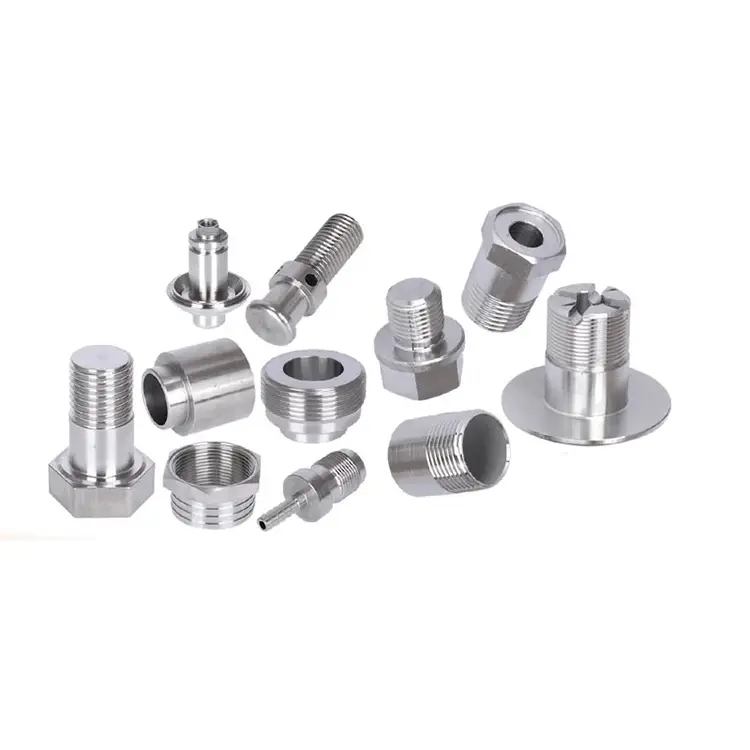
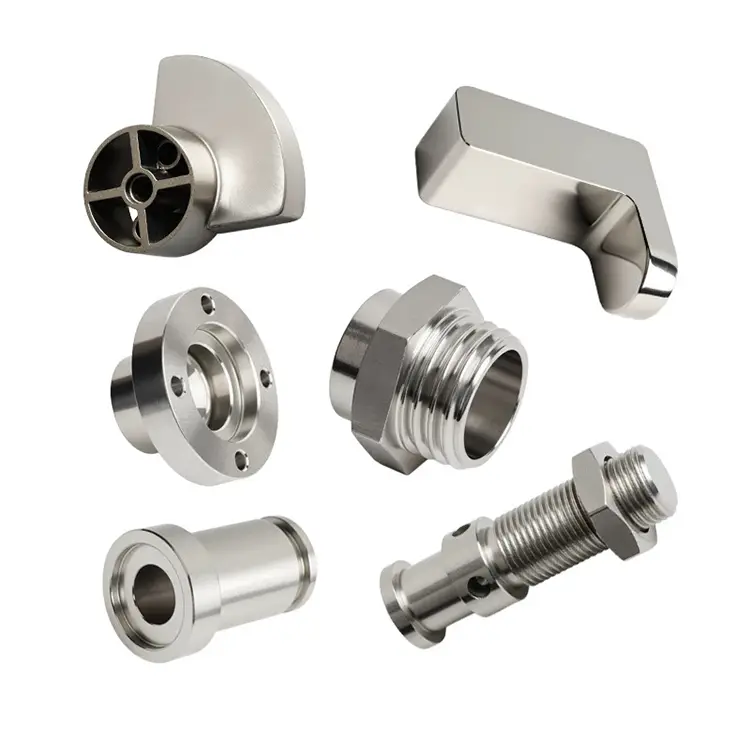
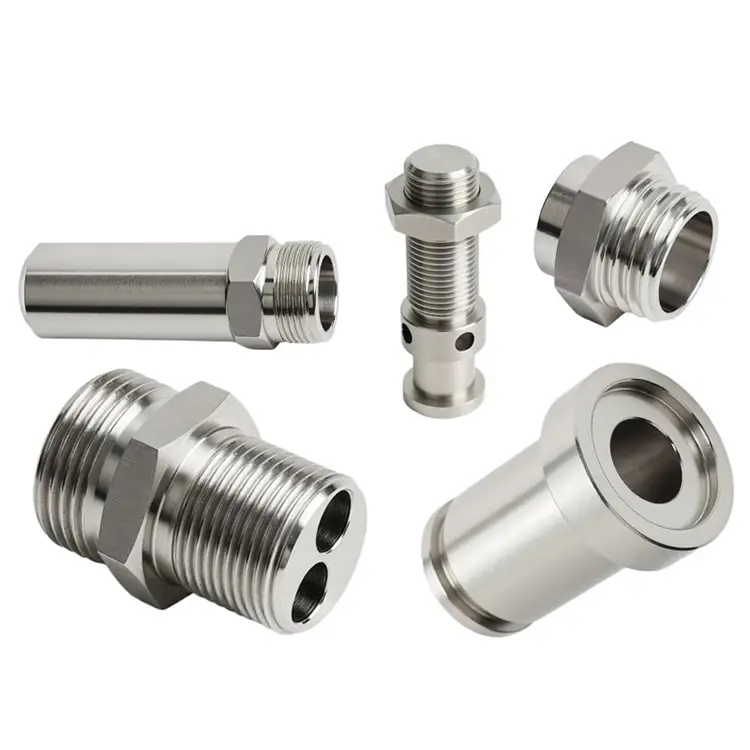
ชิ้นส่วนเครื่องจักรกลึง CNC
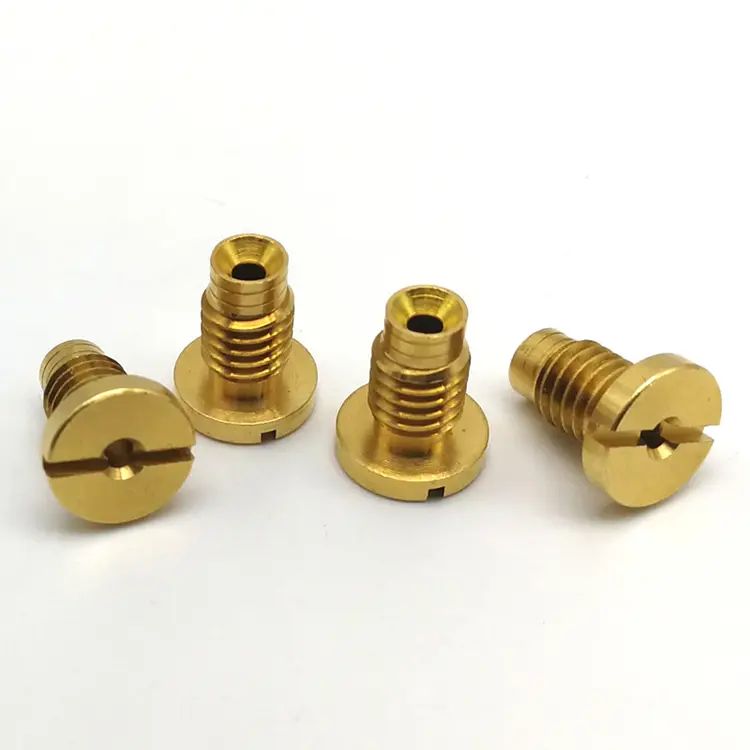
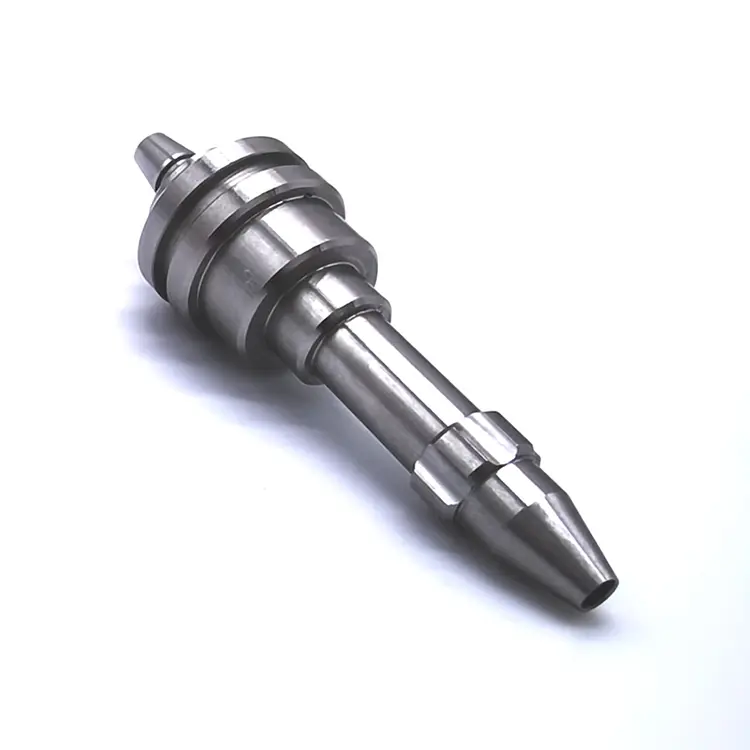
ชิ้นส่วนเครื่องกลึงซีเอ็นซีผลิตขึ้นตามการวัดเฉพาะ ด้วยเหตุนี้ ชิ้นส่วนต่างๆ จึงประกอบเข้าด้วยกันได้อย่างแม่นยำและทำงานได้ตามที่ตั้งใจไว้โดยไม่มีช่องว่างหรือการวางแนวที่ไม่ตรง พิกัดความเผื่อที่เข้มงวดถือเป็นสิ่งสำคัญในอุตสาหกรรมต่างๆ เช่น การบินและอวกาศ ยานยนต์ และอุปกรณ์ทางการแพทย์ ซึ่งแม้แต่การเบี่ยงเบนเพียงเล็กน้อยก็สามารถส่งผลกระทบต่อประสิทธิภาพหรือความปลอดภัยได้ Nuote Metals และทีมงานของเราอุทิศตนในสาขาการกลึง CNC นี้มานานกว่า 10 ปี ยินดีที่จะส่งความต้องการในการกลึงของคุณมาให้เรา
ส่งคำถาม
รายละเอียดสินค้า
ชิ้นส่วนที่กลึงจะถูกตัดสินโดยพิจารณาว่าชิ้นส่วนนั้นตรงตามรูปวาดได้ดีแค่ไหน ชิ้นส่วนเครื่องกลึง CNC จะตัดสินโดยดูว่าเครื่องจักรเข้ารูปวาดได้ดีเพียงใดหลังจากติดตั้งชิ้นส่วนแล้ว สปินเดิลที่หมด 0.005 มม. จะถ่ายโอนความเบี่ยงเบนไปยังชิ้นงานทุกชิ้นที่เครื่องกลึงผลิต ป้อมปืนที่เลื่อนไปตามแรงตัดจะสูญเสียตำแหน่งทุกครั้งที่เปลี่ยนเครื่องมือ ปากกาหางปลาที่ขยายตัวตามความร้อนจะดันชิ้นงานออกจากศูนย์กลางในขณะที่เครื่องอุ่นเครื่อง
ชิ้นส่วนเครื่องจักรอยู่ภายใต้ภาระ ความร้อน และการสั่นสะเทือน และจะต้องต้านทานทั้งสามส่วนโดยไม่เคลื่อนที่ ที่ Nuote Metals เราทำการตัดเฉือนชิ้นส่วนเครื่องจักรกลึง CNCโดยมีความแข็งแกร่งและเสถียรภาพทางความร้อนเป็นข้อกำหนดหลัก ไม่ใช่แค่ความทนทานต่อมิติเท่านั้น บทความนี้จะอธิบายว่านั่นหมายความว่าอย่างไร และส่วนใดที่แสดงความแตกต่าง
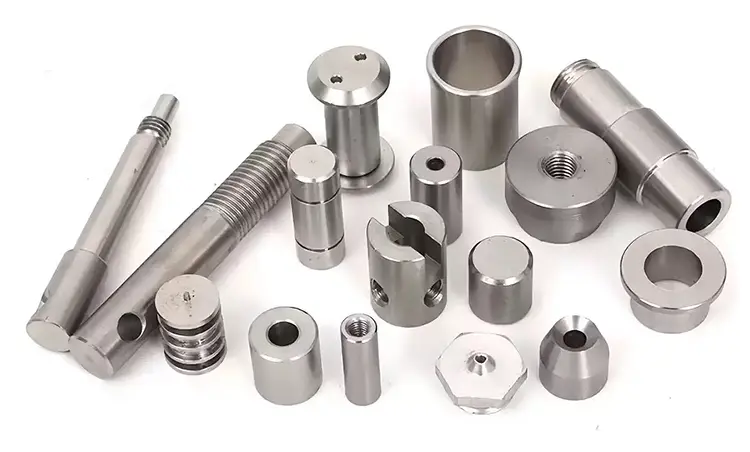
อะไรทำให้ชิ้นส่วนเครื่องจักรแตกต่างจากชิ้นส่วนชิ้นงาน
ชิ้นส่วนกลึงส่วนใหญ่เป็นส่วนประกอบของผลิตภัณฑ์ เช่น ข้อต่อไฮดรอลิก ตัวเรือนเซ็นเซอร์ และฉากยึด พวกเขาจะต้องมีความอดทนและทำหน้าที่ในการให้บริการ ชิ้นส่วนเครื่องจักรมีความแตกต่างกัน: เป็นส่วนประกอบของเครื่องมือที่ใช้สร้างชิ้นส่วนอื่นๆ ข้อผิดพลาดจะทวีคูณในทุกชิ้นงานที่เครื่องจักรผลิต
ความแข็งแกร่งตัวจับยึดเครื่องมือที่เบี่ยงเบน 0.01 มม. ภายใต้แรงตัดจะทำให้ชิ้นงานอยู่นอกตำแหน่ง 0.01 มม. การโก่งตัวอาจไม่ปรากฏในการตรวจสอบ CMM แบบคงที่ แต่จะปรากฏภายใต้โหลดเท่านั้น เราตรวจสอบความแข็งแกร่งโดยการจำลองแรงตัดบนแท่นทดสอบ
เสถียรภาพทางความร้อนตัวเรือนสปินเดิลที่ขยายขึ้น 0.02 มม. ในขณะที่เครื่องอุ่นเครื่องจะทำให้เครื่องมือเคลื่อนตัวโดยสัมพันธ์กับชิ้นงาน ส่วนแรกของการเปลี่ยนแปลงคือความอดทน ส่วนที่ 50 ไม่ใช่ เราระบุวัสดุที่มีการขยายตัวต่ำและตรวจสอบความเสถียรของมิติในช่วงอุณหภูมิ 20–40°C
สวมใส่ชีวิต.กลไกการกำหนดตำแหน่งป้อมปืนที่สึกหรอ 0.005 มม. หลังจากเปลี่ยนเครื่องมือ 10,000 ครั้งจะสูญเสียความแม่นยำของตำแหน่งเมื่อเวลาผ่านไป เราระบุพื้นผิวแข็งที่มีไนไตรด์และเม็ดมีดที่สึกหรอแบบเปลี่ยนได้
ชิ้นส่วนเครื่องจักรที่ตรงตามรูปวาดแต่โก่งงอภายใต้ภาระงานถือเป็นชิ้นส่วนที่เสียหาย เราวัดความแข็งแกร่ง ความเสถียรทางความร้อน และอายุการใช้งานควบคู่ไปกับความทนทานต่อมิติ
ชิ้นส่วนเครื่องจักรที่เราผลิต
| ประเภทชิ้นส่วน | วัสดุ | ข้อกำหนดที่สำคัญ | โฟกัสการตรวจสอบ |
|---|---|---|---|
| ที่อยู่อาศัยแกน | เหล็กหล่อ / 4140 | เสถียรภาพทางความร้อน ศูนย์กลางของรูเจาะ | ความร่วมศูนย์ ความกลม การเติบโตทางความร้อน |
| ที่อยู่อาศัยป้อมปืน | 4140/8620 | ความแม่นยำในการจัดทำดัชนี ความต้านทานการสึกหรอ | ความสามารถในการทำซ้ำตำแหน่ง ความแข็ง พื้นผิวสำเร็จ |
| ที่จับเครื่องมือ (VDI/BMT) | 4140/4340 | ความแข็งแกร่ง หน้าสัมผัสเรียว | มุมเทเปอร์ การเบี่ยงเบนหนีศูนย์ การโก่งตัวภายใต้ภาระ |
| ปากกาขนนกหาง | 1045/4140 | ความตรงการเติบโตทางความร้อน | ความตรง ความทนทานต่อเส้นผ่านศูนย์กลาง ผิวสำเร็จ |
| ชัคกราม | 8620 คาร์บูไรซ์ / อะลูมิเนียม | ทนต่อการสึกหรอ ความแม่นยำในการยึดเกาะ | ความแข็ง ความขนานของขากรรไกร ลักษณะฟันปลา |
| บล็อกรองรับบอลสกรู | 4140 / อะลูมิเนียม | การจัดตำแหน่งรูแบริ่งความแข็ง | ตำแหน่งการเจาะ ความเรียบ การจัดตำแหน่งรูยึด |
หมายเหตุเกี่ยวกับตัวเรือนสปินเดิล:รูจะต้องอยู่ตรงกลางกับหน้ายึดภายใน 0.003 มม. ไม่ใช่แค่ทรงกลมและไม่ใช่แค่ขนาดเท่านั้น เราตัดเฉือนตัวเรือนสปินเดิลในเซลล์ควบคุมอุณหภูมิ และตรวจสอบความร่วมศูนย์ด้วย Talyrond หลังจากที่ชิ้นส่วนมีความเสถียรที่ 20°C ตัวเครื่องที่วัดความร้อนได้จะปรากฏแตกต่างจากความเย็นที่วัดได้ และเครื่องจะหมดเพราะเหตุนี้
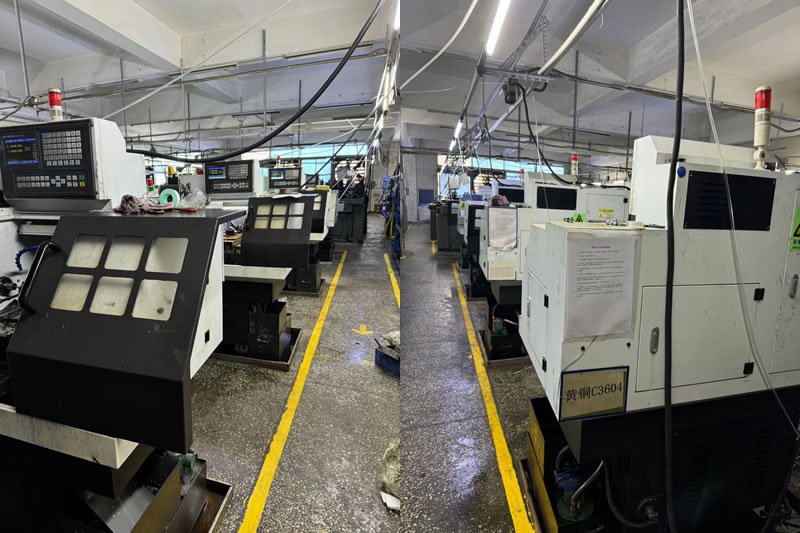
เราตัดเฉือนชิ้นส่วนต่างๆ อย่างไร
แผนกระบวนการสำหรับชิ้นส่วนเครื่องจักรไม่เหมือนกับชิ้นส่วนชิ้นงาน ความแตกต่างสามประการที่สำคัญที่สุด
1. การบรรเทาความเครียดก่อนการตัดเฉือนขั้นสุดท้าย
การหล่อและสต็อกแท่งที่มีน้ำหนักมากทำให้เกิดความเครียดภายใน หากชิ้นส่วนถูกกลึงจนถึงขนาดสุดท้ายก่อนที่จะคลายความเครียด ชิ้นส่วนจะเคลื่อนที่หลังการติดตั้ง และเครื่องจะสูญเสียความแม่นยำ เราทำการหยาบ บรรเทาความเครียด จากนั้นจึงทำการตกแต่งขั้นสุดท้าย สำหรับชิ้นส่วนเครื่องจักรกลึง CNCเช่น ตัวเรือนสปินเดิลและตัวป้อมปืน ขั้นตอนนี้ไม่ใช่ทางเลือก
2. ตรวจสอบความแข็งแกร่งภายใต้โหลดจำลอง
ตัวจับยึดเครื่องมือที่วัดได้อย่างสมบูรณ์แบบเมื่ออยู่นิ่งอาจเบี่ยงเบนไปภายใต้แรงตัด เราโหลดฟิกซ์เจอร์ทดสอบเพื่อจำลองแรงตัด จากนั้นจึงวัดการโก่งตัว ตัวจับยึดที่เบี่ยงเบนมากกว่า 0.005 มม. ภายใต้โหลด 500N จะถูกปฏิเสธ แม้ว่าขนาดคงที่นั้นถูกต้องก็ตาม
3. การเติบโตทางความร้อนที่แมปไว้ตลอดช่วงการทำงาน
เราวัดขนาดวิกฤตที่ 20°C, 30°C และ 40°C จากนั้นคำนวณค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อน และเปรียบเทียบกับข้อกำหนดการออกแบบ สำหรับตัวเรือนสปินเดิลและปากกาหางปลา การเติบโตทางความร้อนจะต้องสามารถคาดเดาได้และอยู่ภายในช่วงการชดเชยของผู้สร้างเครื่องจักร
ตัวอย่างจริง – ตัวเรือนสปินเดิลสำหรับเครื่องสร้างเครื่องกลึงความแม่นยำสูง
ผู้ผลิตเครื่องกลึงชาวไต้หวันต้องการตัวเรือนสปินเดิลที่มีศูนย์กลางของรูเจาะ 0.003 มม. ความกลม 0.005 มม. และการเติบโตทางความร้อนต่ำกว่า 0.01 มม. ในช่วง 20–40°C ซัพพลายเออร์รายเดิมของพวกเขาตัดเฉือนตัวเรือนจากเหล็กหล่อโดยไม่ลดความเครียด การเจาะมีศูนย์กลางอยู่ที่การตรวจสอบ แต่หลังจากการติดตั้งและอุ่นเครื่อง เจาะหมดไป 0.02 มม. เครื่องกลึงไม่สามารถทนทานต่อชิ้นงานได้
สิ่งที่เราทำแตกต่างออกไป:
- กลึงหยาบ คลายความเครียด จากนั้นจึงกลึงเจาะให้เสร็จ ปล่อยความเครียดในการหล่อก่อนการตัดขั้นสุดท้าย
- ตัดเฉือนในเซลล์ 20°C ± 1°C—ไม่มีการเคลื่อนตัวของความร้อนระหว่างการเก็บผิวละเอียด
- ตรวจสอบความร่วมศูนย์ด้วย Talyrond หลังจากการรักษาเสถียรภาพเป็นเวลา 24 ชั่วโมง
- ระบุการเติบโตทางความร้อนที่ 20°C, 30°C และ 40°C—ยืนยันการเติบโต 0.008 มม. ภายในข้อกำหนด
- จัดส่งตัวเรือนจำนวน 200 ตัวโดยไม่มีการปฏิเสธการหมุนหนีศูนย์หลังการติดตั้ง
นี่คือสิ่งที่ชิ้นส่วนเครื่องจักรกลึง CNCควรส่งมอบ:ไม่ใช่แค่ชิ้นส่วนที่ตรวจวัดอย่างถูกต้องในห้องตรวจเท่านั้น แต่ยังเป็นชิ้นส่วนที่รักษาความแม่นยำของเครื่องหลังการติดตั้งและอุ่นเครื่องอีกด้วย
คำถามที่พบบ่อย
คำถามที่ 1: เหตุใดการบรรเทาความเครียดจึงจำเป็นสำหรับชิ้นส่วนเครื่องกลึง CNC
ตอบ: การหล่อและสต็อกแท่งที่มีน้ำหนักมากทำให้เกิดความเครียดภายในจากการทำความเย็นและการรีด การตัดเฉือนจะขจัดวัสดุและกระจายความเค้นนั้นอีกครั้ง โดยชิ้นส่วนจะวัดค่าได้อย่างถูกต้อง จากนั้นจึงเคลื่อนย้ายหลังการติดตั้ง สำหรับตัวเรือนสปินเดิล การเคลื่อนไหว 0.01 มม. หลังจากการติดตั้งจะกลายเป็นการเบี่ยงเบนหนีศูนย์ 0.01 มม. บนชิ้นงานทุกชิ้น เราทำการหยาบ บรรเทาความเครียด จากนั้นจึงทำการตกแต่งขั้นสุดท้าย ซึ่งเป็นมาตรฐานสำหรับชิ้นส่วนเครื่องจักรกลึง CNCที่ต้องรักษาความแม่นยำภายใต้ภาระและอุณหภูมิ
คำถามที่ 2: คุณจะตรวจสอบความแข็งแกร่งของตัวจับยึดเครื่องมือและส่วนประกอบป้อมมีดได้อย่างไร
ตอบ: เราจำลองแรงตัดบนแท่นทดสอบโหลด โดยใช้แรงที่ทราบไปที่ปลายเครื่องมือหรือหน้าป้อมปืน และวัดการโก่งตัวด้วยไดอัลอินดิเคเตอร์หรือเลเซอร์ดิสเพลสเมนต์เซนเซอร์ ตัวจับยึดเครื่องมือที่เบี่ยงเบนมากกว่า 0.005 มม. ภายใต้โหลด 500N จะถูกปฏิเสธ แม้ว่าขนาดคงที่จะอยู่ภายในพิกัดความเผื่อก็ตาม การตรวจสอบแบบคงที่ไม่สามารถคาดการณ์การโก่งตัวภายใต้ภาระได้ สำหรับชิ้นส่วนเครื่องกลึง CNC,เราวัดทั้งสองอย่าง
คำถามที่ 3: คุณสามารถจับคู่การขยายตัวเนื่องจากความร้อนของชิ้นส่วนเครื่องจักรกับข้อกำหนดของผู้สร้างเครื่องจักรได้หรือไม่
ก. ใช่. เราวัดขนาดวิกฤตที่ 20°C, 30°C และ 40°C คำนวณค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อน และเปรียบเทียบกับข้อกำหนดการออกแบบ หากการขยายตัวตามธรรมชาติของวัสดุอยู่นอกข้อกำหนด เราขอแนะนำวัสดุอื่นหรือปรับรูปทรงเพื่อชดเชย สำหรับตัวเรือนสปินเดิลและปากกาหางปลา การเติบโตทางความร้อนจะต้องสามารถคาดเดาได้ ไม่ใช่เพียงเพียงเล็กน้อยเท่านั้น Nuote Metals จัดทำรายงานการเติบโตทางความร้อนด้วยทุกๆชิ้นส่วนเครื่องจักรกลึง CNCคำสั่ง.
แท็กยอดนิยม: ผู้จัดจำหน่ายชิ้นส่วนกลึง CNC, ส่วนประกอบกลึงที่แม่นยำ, ชิ้นส่วนกลึง CNC แบบกำหนดเอง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว